
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-09 Происхождение:Работает


Глобальное стремление к безотходной экономике коренным образом изменило способы обращения с ломом в секторах производства и управления отходами. Экологические нормы ужесточаются во всем мире. В то же время экономическая ценность переработанных полимеров быстро растет. Эффективное управление отходами превратилось из простого флажка в соответствие с важнейшим оперативным приоритетом.
Недавний анализ тенденций в отрасли подчеркивает структурный сдвиг в сторону локализованных центров переработки и строгих законов о расширенной ответственности производителей. Производители сталкиваются с растущим давлением, требующим перерабатывать отходы собственного производства, а не экспортировать их. Эта нормативно-правовая база требует наличия надежных внутренних возможностей по уменьшению размеров для поддержания прибыльности и соблюдения требований. Спрос на измельченный материал высокой чистоты никогда не был таким высоким, что делает первичное измельчение непреодолимым шагом для современных предприятий.
В центре этой промышленной трансформации находится машина для измельчения пластика . Это базовое оборудование служит основным шлюзом в процессе переработки. Он берет на себя сложную задачу по разбиению громоздких, жестких или гибких отходов на удобные и однородные куски. Для руководителей предприятий, инженеров-технологов и владельцев бизнеса, стремящихся оптимизировать свои линии по переработке отходов, понимание того, как именно работают эти машины, является первым шагом на пути к осознанным инвестициям в оборудование с высокой рентабельностью.
В этом подробном руководстве поэтапно рассматриваются механические процессы промышленного оборудования для измельчения. Мы изучим основные внутренние компоненты и сравним различные архитектуры машин. Эти знания помогут вам определить точные характеристики, необходимые для уникальных требований вашего предприятия.
Мощная машина измельчения представляет собой электромеханическое устройство, разработанное специально для первичного разрушения различных полимеров. В отличие от стандартных компакторов, которые просто сжимают мусор, это оборудование физически разрушает структурную целостность материала. Он превращает громоздкие предметы в более мелкие отходы, обычно диаметром от 40 до 100 мм. Обычными целевыми материалами являются 200-литровые бочки из-под химикатов, толстые трубы из ПВХ, автомобильные приборные панели и плотные производственные куски.
На стандартном предприятии по механической переработке технологические линии следуют строгой последовательности, чтобы обеспечить чистоту материала и долговечность оборудования. Первичное уменьшение размера действует как тяжелая рабочая лошадка. Он подготавливает громоздкие материалы для следующих этапов восстановления.
После того как материал измельчается до грубых хлопьев, он безопасно перемещается по автоматическим конвейерам в гранулятор для вторичного тонкого измельчения. После грануляции пластик обычно промывают, сушат и подают в экструдер для плавления и формирования однородных гранул. Попытка обойти начальную фазу поломки приведет к быстрому заклиниванию, перегреву или катастрофическому механическому отказу оборудования, расположенного ниже по потоку.
Понимание огромного технического разрыва между настоящим промышленным оборудованием и более легкими коммерческими установками жизненно важно для лиц, принимающих решения о закупках. Промышленные агрегаты создаются с нуля, чтобы выдерживать непрерывную работу в условиях экстремальных механических нагрузок.
| Особенность: | Оборудование промышленного уровня. | Коммерческие установки для легких условий эксплуатации. |
|---|---|---|
| Крутящий момент и мощность | Высокомоментные, тихоходные редукторы, предназначенные для дробления плотных материалов без остановки. | Низкий крутящий момент, более высокая скорость. Легко застревает на толстых или плотных пластиках. |
| Пропускная способность | Непрерывно обрабатывает сотни и тысячи килограммов в час. | Ограничение небольшими партиями. Требует частых периодов охлаждения. |
| Проектирование и строительство | Тяжелая стальная конструкция, лезвия из износостойкого сплава, например D2, усовершенствованное управление ПЛК. | Легкие материалы, стандартные стальные лезвия, базовые переключатели включения/выключения. |
| Целевое приложение | Тяжелый производственный лом, бытовые отходы, крупные заводы по переработке отходов. | Офисные отходы, мелкие отходы 3D-печати, легкая упаковка. |
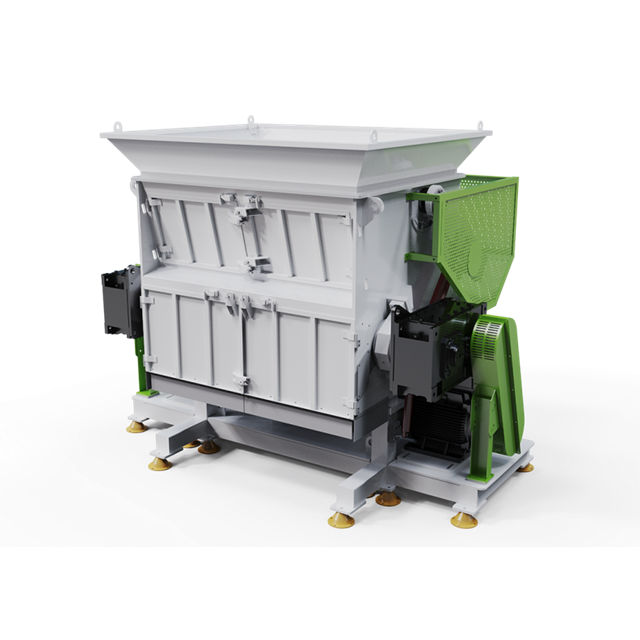
Для руководителей предприятий и инвесторов понимание точной механической последовательности работы оборудования имеет важное значение для оптимизации производства и устранения узких мест. Операция основана на точном сочетании силы тяжести, гидравлического давления и срезающих усилий с высоким крутящим моментом. Вот точная пошаговая разбивка активного цикла обработки.
Последовательность действий начинается в загрузочном бункере. В зависимости от уровня автоматизации предприятия лом вносится вручную, по наклонным конвейерам или сбрасывается навалом фронтальным погрузчиком. Бункер, спроектированный с особыми геометрическими углами и прочными защитными шторками, эффективно предотвращает опасный обратный ход. Такая конструкция гарантирует, что пластиковые осколки не вылетят обратно, а лом плавно направляется вниз к режущему механизму.
Как только материал падает в машину, он сталкивается с гидроцилиндром. Этот компонент особенно важен при обработке полых барабанов или гладких труб. Без него эти предметы имеют тенденцию безвредно подпрыгивать на вращающихся лопастях. Гидравлический толкатель решает эту проблему, оказывая постоянное сильное давление, прижимая отходы непосредственно к вращающемуся валу. Работая на основе таймера и датчика давления, плунжер продвигается вперед, втягивается, чтобы позволить большему количеству материала упасть, и снова толкает. Это гарантирует продолжительный и агрессивный укус.
Это бьющееся сердце машины. В режущей камере находится массивный горизонтальный стальной ротор, усеянный движущимися ножами. К внутренним стенкам камеры прочно прикреплены неподвижные статорные ножи.
Когда ротор вращается с расчетной низкой скоростью — обычно от 60 до 120 об/мин — гидравлический цилиндр выталкивает пластик на путь лопастей. Жесткий зазор между подвижными и неподвижными ножами обеспечивает огромную режущую способность. Поддерживая низкую скорость вращения, машина генерирует максимальный крутящий момент, сводя к минимуму теплоту трения. В противном случае чрезмерное тепло может расплавить полимеры с низкой температурой плавления и заклеить ротор.
Непосредственно под режущим механизмом находится изогнутый металлический экран с отверстиями определенного диаметра. Этот экран действует как окончательный фильтр контроля качества. Когда лезвия разрывают пластик, фрагменты падают в сторону этого барьера. Если деталь меньше диаметра отверстия, она проходит безопасно. Если он остается слишком большим, вращающийся ротор поднимает его вверх для еще одного жесткого прохода через ножи статора. Этот строго контролируемый цикл обеспечивает абсолютную однородность конечного результата.
После успешного прохождения через сито равномерно обработанные хлопья попадают в разгрузочный желоб. Чтобы предотвратить внутренние резервные копии, автоматизированные системы немедленно эвакуируют материал. В промышленных установках часто используются механические шнековые шнеки или пневматические всасывающие вентиляторы для транспортировки хлопьев непосредственно в бункеры для хранения, промывочные линии или на последующую стадию грануляции.
Выходя за рамки механической последовательности, фактическая долговечность оборудования зависит от конструкции его основных компонентов. Тщательная оценка этих деталей необходима при оценке прогнозируемого срока службы машины и затрат на техническое обслуживание.
Система привода обеспечивает необходимую кинетическую энергию. Резка твердых полимерных блоков требует огромной силы, а не высокой скорости. В промышленных установках используются надежные электродвигатели в сочетании с мощными редукторами. Например, высокопроизводительные модели часто имеют мощность двигателя от 37 до 132 кВт. Эта установка преобразует высокоскоростное вращение двигателя в низкоскоростную мощность с экстремальным крутящим моментом. Это позволяет машине легко резать плотные материалы, сохраняя при этом стабильную рабочую температуру.
Роторы обычно изготавливаются из цельных стальных заготовок, чтобы выдерживать серьезные постоянные ударные нагрузки. Сами лезвия являются наиболее часто изнашиваемым расходным материалом. Чтобы обеспечить долговечность, промышленные ножи выковываются из высококачественных инструментальных сталей, таких как D2, Cr12MoV или SKD-11. Эти сплавы обеспечивают критический баланс твердости, позволяющей сохранять острую кромку, и прочности, предотвращающей разрушение. В частности, в современных конструкциях используются лезвия с V-образным вырезом или шахматным расположением. Это гарантирует, что только одно или два лезвия соприкасаются с пластиком в каждую микросекунду, что резко снижает ударные нагрузки на коробку передач.
Программируемый логический контроллер служит цифровым мозгом операции. Он постоянно контролирует силу тока двигателя, гидравлическое давление и внутреннюю температуру. Одной из наиболее важных функций является функция автореверса. Если массивный, слишком плотный кусок пластика вызывает повышение тока двигателя до опасного уровня, ПЛК мгновенно обнаруживает застревание. Он автоматически останавливает ротор, меняет его направление, чтобы устранить препятствие, а затем возобновляет работу в прямом направлении. Этот механизм самосохранения предотвращает катастрофическое моторное выгорание.
Выбор правильной архитектуры имеет первостепенное значение для успеха эксплуатации. Физические свойства потока отходов определяют, какой механический подход обеспечит наилучшую производительность.
Одновальные модели оснащены одним высокоскоростным режущим ротором и в значительной степени полагаются на гидроцилиндр для подачи материала на ножи. Поскольку в них используется калибровочное сито под ротором, они общепризнаны за производство хлопьев очень стабильного и однородного размера за один проход.
Эти машины являются оптимальным выбором для обработки твердых, толстых и жестких пластмасс, таких как тяжелые куски литья под давлением, толстостенные трубы и твердые поддоны. Для предприятий, работающих с различными потоками твердых материалов, инвестиции в надежный измельчитель пластиковых отходов обеспечивают универсальность, необходимую для эффективной переработки отходов различной плотности. Они обеспечивают бескомпромиссную надежность при работе с плотными продувками, которые могут привести к остановке меньшего оборудования.
Двухвальные агрегаты работают без гидроцилиндра и обычно не имеют калибровочного экрана. Вместо этого они оснащены двумя параллельными валами, оснащенными взаимосвязанными крючкообразными лезвиями, которые вращаются внутрь навстречу друг другу на очень низких скоростях.
Это действие, вращающееся в противоположных направлениях, агрессивно захватывает, прокалывает и тянет объемный материал вниз через центр, разрывая его на длинные полосы. Несмотря на то, что выходной размер более грубый, двухвальные машины превосходно справляются с переработкой больших объемов, полых, гибких или сильно загрязненных отходов. Они легко пережевывают большие бочки, сельскохозяйственную пленку, тканые мешки для больших объемов и предметы, содержащие посторонние предметы, такие как металлические винты, которые в противном случае могли бы повредить одновальную машину.
Частой путаницей является различие между первичным уменьшением размера и грануляцией. Основная машина предназначена для грубой разборки и работает на низких скоростях с огромным крутящим моментом для разрушения массивных деталей на куски размером от 40 до 100 мм.
Гранулятор, наоборот, используется для вторичного измельчения. Он работает на очень высоких скоростях с меньшим крутящим моментом. Он берет грубые хлопья, полученные на первичном этапе, и нарезает их на мелкие гранулы размером от 10 до 12 мм, пригодные для экструзии. Эти две машины строго дополняют друг друга. Подача массивных пластиковых кусков непосредственно в гранулятор быстро разрушит его высокоскоростные лопасти.
Универсальность современного оборудования для измельчения позволяет предприятиям по переработке перерабатывать широкий спектр типов полимеров. Категоризация вашего материала помогает оптимизировать конфигурации лезвий и размеры экранов.
Жесткие пластмассы плотные, твердые и склонны к разрушению или разрезанию под сильным давлением. Обработка этих материалов требует высокого крутящего момента и острых как бритва профилей лезвий. Общие области применения включают трубы из полиэтилена высокой плотности, строительные материалы из поливинилхлорида и большие твердые блоки пластика, которые затвердевают во время продувки машин для литья под давлением. В эту категорию также попадают жесткие контейнеры IBC и ведра с толстыми стенками.
Гибкие пластмассы представляют собой уникальную механическую проблему. Они имеют тенденцию растягиваться и обматывать вращающиеся роторы, а не ломаться. Обработка этих материалов требует особого угла лезвия и невероятно малых зазоров между движущимися и неподвижными ножами. Обычные гибкие области применения включают сельскохозяйственные тепличные пленки, стретч-пленку, полипропиленовые большие мешки, нейлоновые рыболовные сети и промышленную ленту.
Инвестирование в мощное оборудование для измельчения — это не просто решение по управлению отходами. Это стратегический финансовый шаг. Производителям все чаще приходится самостоятельно обращаться с отработанной продукцией, что делает внутреннюю обработку важнейшим инструментом соблюдения требований, а не просто мерой экономии.
Необработанные пластиковые отходы по своей природе громоздки и состоят в основном из пустого воздуха. Внедрив промышленный измельчитель пластика , предприятия могут добиться сокращения объемов до 80%. Такое масштабное уплотнение освобождает ценную производственную площадь и сокращает затраты на логистику. Доставка плотных, уплотненных хлопьев значительно более рентабельна, чем оплата перевозки контейнеров, наполненных громоздкими и легкими ломами.
В нынешней производственной экономике необработанный несортированный лом имеет небольшую рыночную стоимость. Однако, как только пластик сортируется, разбивается на однородные хлопья и очищается, он превращается в очень востребованный товар. Производители могут продавать этот переработанный материал экструзионным предприятиям по более высокой цене. Это фактически превращает расходы на вывоз мусора в прибыльный поток доходов.
Глобальные нормативно-правовые базы жестко наказывают промышленные отходы, отправляемые на свалки. Собственный протокол уменьшения размера позволяет производителям перерабатывать свой собственный лом в системе с замкнутым циклом или должным образом подготавливать его для сторонних переработчиков. Это обеспечивает строгое соблюдение экологических норм и поддерживает корпоративные инициативы по устойчивому развитию без отходов.
Даже самое надежное оборудование требует правильной эксплуатации и регулярного технического обслуживания, чтобы работать с максимальной эффективностью. Упреждающее решение общих эксплуатационных проблем предотвращает дорогостоящие простои.
Застревание материала обычно происходит из-за агрессивной избыточной подачи или попыток обработки материалов, которые превышают проектные характеристики машины. Использование автоматизированных конвейерных лент с датчиками нагрузки обеспечивает постоянную, измеренную скорость подачи, предотвращая перегрузку бункера. Более того, операторы должны доверять ПЛК. Защитные отключения никогда не следует отключать вручную, если машина обнаруживает перегрузку по крутящему моменту.
Тупые лезвия являются основной причиной снижения производительности, чрезмерного энергопотребления и образования нежелательной пластиковой пыли. Когда лезвия теряют заточку, машина рвет полимер вместо того, чтобы аккуратно его срезать. Это генерирует огромное тепло трения. При нагревании пластик плавится, в результате чего он обволакивает ротор и блокирует коробку передач. Лезвия следует еженедельно проверять визуально на наличие сколов. В зависимости от твердости материала профессиональная заточка обычно требуется каждые 3–6 месяцев. Восстановление точного микрозазора между ножами ротора и статора после заточки абсолютно важно для поддержания эффективности резки.
Уменьшение промышленных размеров по своей сути является громким и приводит к образованию твердых частиц. Установка оборудования в звукопоглощающих акустических кожухах защищает заводских рабочих от долговременного повреждения органов слуха. Кроме того, во время любого обслуживания лезвия или устранения замятия необходимо соблюдать строгие процедуры блокировки/маркировки, чтобы обеспечить безопасность оператора.
Приобретение правильного оборудования требует систематической оценки ваших конкретных эксплуатационных требований. Неправильная оценка мощности или архитектуры машины может привести к серьезным проблемам в обработке.
Первым шагом является определение точных типов полимеров, которые вы будете перерабатывать, и требуемых почасовых объемов. Рассчитайте целевую производительность в килограммах в час. Настоятельно рекомендуется выбирать оборудование, мощность которого на 20–30 % превышает текущую пиковую потребность. Этот буфер обеспечивает будущий рост бизнеса и предотвращает постоянную работу машины с максимальной механической нагрузкой.
Определите точный размер обрабатываемого материала, необходимый для следующего шага вашего рабочего процесса. Если материал подается непосредственно в гранулятор, вполне достаточно грубых хлопьев размером 40–50 мм из стандартного сита. Имейте в виду, что размер экрана напрямую влияет на пропускную способность. Выбор сита с меньшими отверстиями, естественно, приведет к увеличению времени обработки и снижению почасовой производительности.
Чрезвычайные механические нагрузки, которым подвергаются эти машины, означают, что послепродажная поддержка, условия гарантии и быстрая доступность сменных лезвий так же важны, как и первоначальная покупная цена. Сотрудничество с проверенным производителем гарантирует, что ваша линия по переработке отходов будет работать круглый год.
Понимание того, как именно работает это оборудование – от силы гидроцилиндра до точности режущей камеры – является первым важным шагом в оптимизации промышленной линии по переработке отходов. Эти мощные машины делают больше, чем просто уничтожают отходы. Они превращают громоздкий и недорогой лом в пригодный для использования товар многократного использования.
Выбор правильной архитектуры оборудования, регулярное техническое обслуживание лезвий и понимание конкретных свойств вашего материала сэкономят время, снизят эксплуатационные расходы и создадут новые источники дохода. Если вы готовы обновить свою стратегию управления отходами, оцените свои потребности в пропускной способности сегодня. Проконсультируйтесь со специалистами по оборудованию, чтобы найти индивидуальное решение по уменьшению размеров, точно соответствующее требованиям вашего предприятия.
Затраты значительно различаются в зависимости от производительности обработки, размера двигателя и конфигурации вала. В то время как меньшие коммерческие установки могут стоить несколько тысяч долларов, промышленные машины высокой производительности, предназначенные для непрерывной работы, варьируются от десятков тысяч до более чем ста тысяч долларов. Однако инвестиции, как правило, быстро окупаются резким снижением платы за вывоз мусора и созданием продаваемых пластиковых хлопьев.
В общем, нет. В то время как высококачественные конфигурации с двумя валами иногда могут выдержать обработку случайных гвоздей или небольших винтов без катастрофического выхода из строя, большие металлические детали могут серьезно повредить или сломать режущие лезвия. Передовой практикой в отрасли является установка верхних магнитных сепараторов или шкивов с магнитными головками на подающем конвейере для удаления черных металлов до того, как они попадут в камеру резки.
В одновальной машине используется гидравлический цилиндр, который толкает материал к одному высокоскоростному ротору, а также используется сито, гарантирующее однородный конечный размер хлопьев. Идеально подходит для жестких и толстых пластиков. Двухвальная машина использует два взаимосвязанных низкоскоростных ротора для захвата и разрывания громоздких предметов без экрана. Это делает его идеальным для уменьшения объема гибких, полых или загрязненных материалов.
Интервалы технического обслуживания во многом зависят от абразивности и твердости обрабатываемого материала, а также от ежедневной продолжительности работы. В среднем промышленные лезвия требуют профессиональной заточки каждые 3–6 месяцев. Установление графика регулярных проверок предотвращает чрезмерное затупление лезвий, что защищает двигатель от ненужной нагрузки и продлевает общий срок службы машины.
При правильном обслуживании и регулярной заточке лезвия из высококачественного сплава, такого как D2 или SKD-11, могут прослужить от 12 до 24 месяцев при непрерывном промышленном использовании. Срок службы напрямую зависит от чистоты исходного материала. Обработка высокоабразивных материалов, содержащих песок, стекло или скрытые металлы, приведет к гораздо более быстрому разрушению кромки лезвия.
Потребляемая мощность напрямую зависит от размера двигателя и плотности обрабатываемого материала. В стандартных одновальных машинах для предприятий по переработке отходов среднего размера обычно используются двигатели мощностью от 37 до 75 кВт. Для тяжелых условий эксплуатации, таких как обработка массивных твердых частиц, могут потребоваться установки с двумя двигателями мощностью более 150 кВт. Усовершенствованные системы ПЛК помогают оптимизировать потребляемую мощность за счет реверса ротора во время скачков крутящего момента, предотвращая устойчивые электрические перегрузки.


