
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-20 Происхождение:Работает


Знаете ли вы, что экструзия является движущей силой современной переработки отходов? Стандартное оборудование часто дает сбои при переработке сложных, загрязненных или высокотехнологичных пластмасс. Использование устаревших технологий в современном быстро развивающемся производственном секторе часто приводит к сбоям в производстве и снижению качества продукции.
Требование к безупречной однородности материала никогда не было столь высоким. Чтобы оставаться конкурентоспособными, менеджеры предприятий и инженеры по снабжению все чаще переключают свое внимание на передовые технологические решения. Мы изучим основные преимущества технологии двухшнековой экструзии и рассмотрим, как ее уникальная механика может значительно повысить производительность производства, одновременно максимизируя долгосрочную прибыльность.
Данные отрасли показывают массовый поворот в сторону экономики замкнутого цикла за последние несколько лет. Глобальные требования теперь требуют более высокого процента вторичной переработки отходов потребления в потребительской упаковке и автомобильных компонентах. Этот нормативный стимул вынуждает заводы по переработке отходов обрабатывать весьма изменчивые потоки отходов, которые стандартные машины просто не могут эффективно перерабатывать.
Оборудование должно адаптироваться, чтобы выжить. Машины, которая просто плавит пластик, уже недостаточно. Современные экструзионные линии должны компаундировать, дегазировать и гомогенизировать неоднородное сырье без разрушения основных полимерных цепей. Переход на специализированную двухшнековую архитектуру быстро становится базовым стандартом для предприятий, стремящихся производить смолу премиум-класса из бытовых отходов.
Чтобы полностью осознать преобразующие преимущества этой технологии, вам необходимо понять ее базовую механику. Экструзия является основополагающим процессом в производстве полимеров. Конкретное оборудование, которое вы выбираете, определяет термическую и механическую историю обрабатываемого материала, напрямую влияя на конечные физические свойства продукта.
Зайдите на любой современный пол для производства компаундов, и вы увидите двухшнековый экструдер, выступающий в роли основной рабочей лошадки. Он состоит из двух параллельных винтов, вращающихся внутри прецизионно обработанного нагретого цилиндра. Представьте себе оператора, загружающего в загрузочный бункер гетерогенную смесь сырых полимерных хлопьев и цветной маточной смеси. Когда сырье поступает через загрузочное отверстие, вращающиеся шнеки агрессивно захватывают и транспортируют пластик вперед. Внутренняя архитектура стратегически разделена на строго определенные зоны для подачи, плавления, смешивания, вентиляции и дозирования.
В отличие от более простых механизмов, двухшнековые имеют модульный профиль. Инженеры-технологи подбирают месильные блоки, элементы транспортировки и элементы обратного шага по индивидуальному заказу, чтобы тщательно контролировать скорость сдвига и время пребывания. Когда пластик проходит через нагретый цилиндр, интенсивный механический сдвиг, создаваемый сцепляющимися винтами, плавит полимер в однородную вязкую жидкость. Внешняя тепловая энергия способствует этому процессу до того, как расплав будет проталкиваться через фильеру.
Основная цель гранулирования — превратить сырые, часто неоднородные полимерные хлопья или порошки в однородные гранулы высокой плотности. Эти гранулы должны идеально подходить для последующего литья под давлением или выдувания пленки. Двухшнековый механизм обеспечивает очень стабильный и непрерывный поток расплавленного пластика.
Поддержание строгого контроля над температурой и давлением расплава предотвращает локальное возгорание или деградацию материала. На предприятиях, использующих усовершенствованную машину для гранулирования пластика , точность двухшнековой системы напрямую влияет на постоянную геометрию гранул, насыпную плотность и структурную целостность. Эти точные критические показатели необходимы для строгого обеспечения качества.
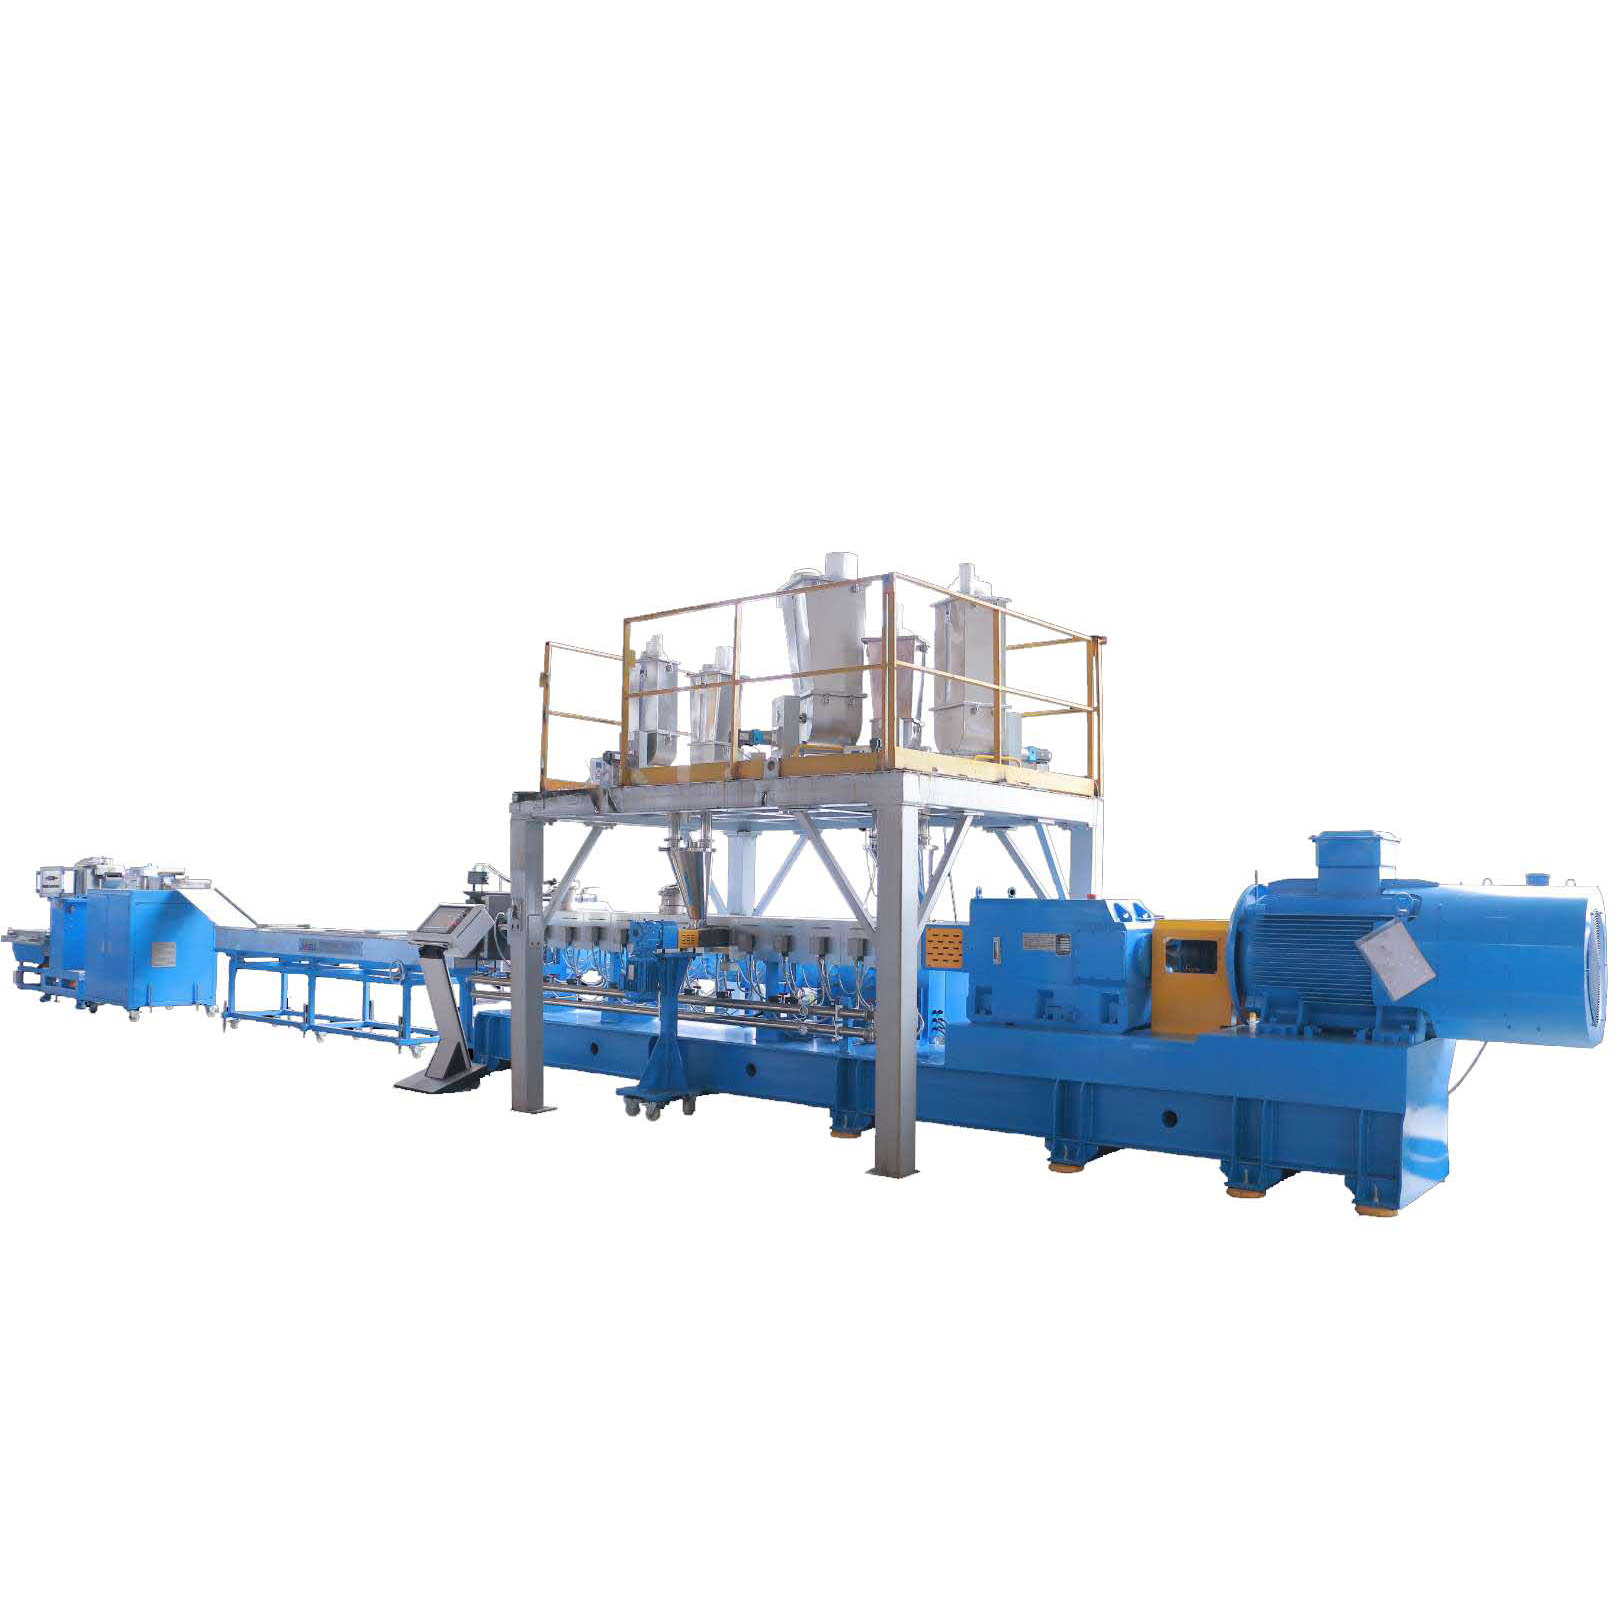
Общеотраслевой переход к двухшнековой технологии обусловлен эмпирическими данными о производительности и ощутимыми результатами, полученными на заводе. Основные технические преимущества существенно отличают это оборудование от традиционных альтернатив.
Полимеры редко перерабатываются в чистом виде. Для соответствия коммерческим спецификациям им почти всегда требуются красители, УФ-стабилизаторы, антипирены или армирующие наполнители, такие как стекловолокно. Для достижения идеально однородной смеси требуется два различных типа смешивания.
Дисперсионное смешивание предполагает применение высокого напряжения сдвига для физического разрушения твердых агломератов на микроскопические частицы. Яркими примерами являются углеродная сажа и карбонат кальция. Распределительное смешивание предполагает пространственное перераспределение этих частиц равномерно по всей полимерной матрице без обязательного уменьшения их размера. Взаимосвязывающее действие двойных винтов превосходно справляется с обоими задачами одновременно. Блоки для перемешивания проталкивают полимер через невероятно узкие зазоры. Это обеспечивает интенсивный сдвиг для диспергирования, в то время как сложные пути потока непрерывно разделяют и рекомбинируют расплав для идеального распределения.
Одним из наиболее значительных эксплуатационных преимуществ этой технологии является ее объемное насосное действие. Материал транспортируется посредством тягового потока при обычной одношнековой экструзии. Это во многом зависит от трения между полимером, корнем винта и стенкой цилиндра. Если материал слишком скользкий, сильно смазанный или имеет низкую объемную плотность, эффективность транспортировки резко падает. Неизбежно последуют неприятные скачки давления и нестабильная производительность.
Сцепляющиеся двойные винты механически продвигают материал вперед, подобно прецизионному шестеренчатому насосу. Полет одного шнека проникает в канал другого, физически блокируя вращение материала вместе с шнеком и подталкивая его в осевом направлении к матрице. Создание стабильного давления, постоянная производительность и одинаковый размер гранул достигаются полностью независимо от коэффициента трения материала.
Время простоя – абсолютный враг рентабельности на любом заводе. Стандартные экструдеры часто требуют кропотливой ручной разборки и очистки при переключении производственной линии между разными цветами или марками полимеров. Деградированный материал накапливается в застойных мертвых зонах, губя последующие партии.
Двойные винты, полностью находящиеся в зацеплении, устраняют эту головную боль благодаря встроенному механизму самоочистки. Винты вращаются с минимальным зазором между ними, что позволяет одному винту непрерывно протирать корень и боковые поверхности его парного аналога. Постоянное обновление поверхности предотвращает застой материала и снижает риск термической деградации. Операторы могут выполнять быструю замену материалов или цветов на ходу с минимальными отходами и нулевым временем демонтажа.
Переработанный пластик часто содержит высокий уровень поверхностной влаги, остатков чернил и летучих органических соединений. Если эти загрязнения не удаляются агрессивно на этапе экструзии, полученные гранулы страдают от внутренних пустот, поверхностных пузырьков и серьезно снижают механическую прочность.
Двухшнековые экструдеры обеспечивают исключительную производительность дегазации. В результате взаимодействия полимер непрерывно вытягивается со дна канала на поверхность, быстро обновляя открытую область расплава. Когда этот невероятно тонкий слой кипящего полимера проходит под вентиляционным отверстием глубокого вакуума, влага и захваченные газы интенсивно извлекаются. Эта возможность незаменима при переработке гигроскопичных материалов или сильно загрязненных потоков вторичной переработки.
Менеджеры предприятий обычно думают, стоит ли инвестировать в традиционную одновинтовую архитектуру или перейти на двухвинтовую архитектуру. Принятие правильного решения зависит от понимания операционных компромиссов между двумя технологиями. Мы провели прямое сравнение их основных возможностей.
| Производительность Метрический | одношнековый экструдер | Двухшнековый экструдер |
|---|---|---|
| Возможность смешивания | Плохое распределение, очень низкая дисперсия. | Отличное распределительное и дисперсионное смешивание. |
| Принцип передачи | Поток сопротивления, зависящий от трения. Склонен к всплескам. | Положительное механическое смещение. Высокая стабильность. |
| Самоочистка | Никто. Для изменения цвета требуется демонтаж вручную. | Непрерывная самоочистка сводит к минимуму время простоя. |
| Эффективность дегазации | Ограниченное обновление поверхности; плохое удаление влаги. | Быстрое обновление поверхности; отличная глубоковакуумная дегазация. |
| Гибкость материала | Борется с порошками и хлопьями низкой объемной плотности. | Легко справляется с порошками, волокнами и влажными хлопьями. |
Одношнековые экструдеры сильно зависят от фрикционных свойств сырья. Они, как известно, плохо справляются с мелкими порошками, легкими пленочными частицами и составами с высоким содержанием смазок. Эти материалы часто вызывают серьезные блокировки подачи.
Положительный характер транспортировки двухшнековых шнеков обеспечивает огромную эксплуатационную гибкость. Они могут легко поглощать широкий спектр сырья. От хлопьев сельскохозяйственной пленки с низкой объемной плотностью до тяжелых автомобильных компаундов с минеральным наполнителем — машина продвигает материал вперед, не испытывая закупорки подачи или скачков давления.
Двухшнековая машина может похвастаться более мощным двигателем и более высокой абсолютной мощностью, указанной в технических характеристиках. Однако промышленная эффективность точно измеряется удельным потреблением энергии. Именно такое количество киловатт-часов необходимо для обработки одного килограмма материала.
Двойные шнеки плавят и перемешивают материалы гораздо быстрее за счет внутреннего механического сдвига, вместо того, чтобы полагаться исключительно на внешние ленты нагревателя цилиндра. Их удельное энергопотребление зачастую намного ниже, чем у одновинтовых моделей. Быстрое время обработки и значительно более высокая пропускная способность приводят к очень выгодному соотношению энергопотребления и производительности.
При оценке этой технологии очень важно различать две основные кинетические конфигурации. Каждый из них служит различным промышленным целям, основанным на уникальной гидродинамике.
Оба винта вращаются в одном и том же направлении в конфигурации совместного вращения. Расплавленный материал передается от одного шнека к другому по непрерывной схеме в форме восьмерки. Такая конструкция создает огромные силы сдвига и быстрое обновление поверхности. Это бесспорный отраслевой стандарт в области компаундирования, смешивания цветов и общей переработки пластика. Высокая скорость вращения обеспечивает превосходное дисперсионное перемешивание, необходимое для смешивания добавок с конструкционными пластиками.
Винты вращаются в противоположных направлениях, вращаясь в противоположных направлениях. Они втягивают материал в область прикуса и сжимают его, как тяжелый рулон календаря. Это действие создает очень низкий сдвиг и ограничивает возможности смешивания, но обеспечивает исключительно высокое и стабильное давление накачки. Экструдеры встречного вращения специально используются для обработки материалов с высокой термочувствительностью, таких как поливинилхлорид, где высокий сдвиг может немедленно привести к разложению, обесцвечиванию и горению полимера.
Расширенные возможности компаундирования теперь являются важнейшим активом современных предприятий по переработке отходов. Операторы редко перерабатывают чистые, однородные потоки отходов. Постиндустриальные и бытовые пластмассы требуют значительной модернизации, чтобы соответствовать строгим коммерческим стандартам.
Интенсивное перемешивание требуется, когда операторам предприятий необходимо перерабатывать деградированные полиолефины путем смешивания их с первичными базовыми смолами, добавками совместимости и модификаторами ударной вязкости. Специально созданная двухшнековая линия гранулирования разработана специально для решения этой сложной задачи.
Зоны динамического смешивания обеспечивают однородную молекулярную структуру даже при использовании высокопроцентных наполнителей. Способность непрерывно обрабатывать большие объемы без пульсаций гарантирует, что последующие подводные или стренговые грануляторы получают совершенно стабильный расплав. Производятся однородные пеллеты премиум-класса, которые продаются по гораздо более высоким рыночным ценам.
Полиэтилентерефталат, как известно, трудно перерабатывать из-за его высокой гигроскопичности. Если на этапе экструзии присутствуют даже следовые количества влаги, полимер подвергается быстрому гидролитическому разложению. Это приводит к резкому падению характеристической вязкости, делая конечный материал хрупким и бесполезным для высокотехнологичных применений, таких как переработка бутылок в бутылки.
Превосходные возможности дегазации двухшнековых систем делают специализированную двухшнековую линию гранулирования ПЭТ оптимальным решением. Быстрое обновление поверхности позволяет высокопроизводительным вакуумным системам удалять влагу и летучие загрязнения непосредственно из расплавленной фазы. Длительные и энергоемкие процессы предварительной сушки в кристаллизационных бункерах полностью исключаются. Это экономит огромное количество тепловой энергии и площади на заводе, сохраняя при этом механическую целостность переработанной смолы.
Приобретение капитального оборудования требует тщательного согласования технических характеристик машины с вашими конкретными рецептурами материалов и ежедневными производственными целями. Прежде чем завершить покупку, инженеры должны оценить несколько важных факторов.
Соотношение длины и диаметра определяет время пребывания полимера внутри цилиндра и определяет, сколько именно зон обработки можно сконфигурировать. Более короткое соотношение, например от 28:1 до 36:1, подходит для простых компаундов и материалов, чувствительных к сдвигу.
Сложная промышленная грануляция, включающая тяжелую вакуумную дегазацию, реактивную экструзию или использование нескольких боковых питателей стекловолокна, требует гораздо более длинного ствола. Соотношение в диапазоне от 44:1 до 52:1 абсолютно необходимо для обеспечения требуемых термических профилей и профилей смешивания. Такая увеличенная длина обеспечивает физическое пространство, необходимое для агрессивного удаления влаги.
Производительность зависит от свободного объема и скорости шнека, но обработка материалов с высокой вязкостью требует значительного крутящего момента. Современные двухшнековые экструдеры оцениваются по удельной плотности крутящего момента, измеряемой в Ньютон-метрах на кубический сантиметр. Высокопроизводительные редукторы часто обеспечивают определенные значения крутящего момента от 8 до 11, что позволяет оператору эксплуатировать линию при более низких температурах и более высоком уровне наполнения.
Конечная цель – максимизация производительности при минимизации термической деградации. Покупатели должны обеспечить идеальное соответствие крутящего момента редуктора реологическим свойствам целевых полимеров.
Экструдер не работает в вакууме. Это всего лишь сердце более широкой взаимосвязанной экосистемы обработки данных. Гравиметрические питатели потери веса, расположенные выше по потоку, должны быть очень точными, чтобы гарантировать, что в бочку поступают правильные соотношения рецептур.
Последующее оборудование также должно соответствовать темпам. Сита непрерывной фильтрации расплава, подводные грануляторы, центробежные сушилки и сортировочные бункеры должны быть идеально синхронизированы с производительностью экструдера. Это предотвращает возникновение узких мест и обеспечивает бесперебойный автоматизированный производственный цикл.
Поддержание объективной стратегии закупок означает признание проблем, присущих двухшнековой технологии. Существуют практические стратегии для эффективного смягчения этих препятствий.
Наиболее заметным барьером для входа являются первоначальные капитальные затраты. Двухшнековые экструдеры требуют сложных, мощных редукторов, прецизионных модульных шнеков и сложных панелей управления. Это делает их значительно дороже, чем базовые одновинтовые аналоги.
Группы закупок должны оценить общую стоимость владения. Первоначальный шок быстро компенсируется операционной экономией. Снижение удельного энергопотребления, резкое снижение количества отходов при переналадке и уникальная возможность переработки более дешевого, сильно загрязненного сырья в пеллеты премиум-класса обеспечивают быструю окупаемость инвестиций.
Двухшнековые экструдеры предлагают модульные профили шнеков и независимый контроль над скоростью подачи, частотой вращения шнека и уровнем вакуума. Для эффективной работы им требуется более высокий уровень технических знаний. Неправильные настройки параметров могут легко привести к чрезмерному сдвигу, деградации материала или преждевременному износу оборудования.
Предприятиям следует сотрудничать с признанными производителями оборудования, которые обеспечивают комплексный ввод в эксплуатацию на месте, тщательное обучение операторов и надежную послепродажную техническую поддержку. Использование передовых систем управления с заранее запрограммированными рецептами материалов автоматизирует сложную термодинамическую балансировку. Это радикально снижает зависимость от интуиции оператора и обеспечивает высокую повторяемость качества продукции.
Двухшнековые экструдеры обеспечивают непревзойденные возможности дисперсионного и распределительного смешивания, которые быстро становятся стандартом в современной переработке пластмасс. Надежные механические механизмы самоочистки обеспечивают непрерывную работу и значительно сокращают время простоев. Эти расширенные возможности гарантируют высокую производительность и безупречную гомогенизацию даже самых сложных пластиковых соединений и загрязненных вторсырья.
Первоначальные капиталовложения, несомненно, превышают инвестиции в базовые одновинтовые модели. Однако долгосрочная энергоэффективность, универсальность материалов и превосходное качество продукции значительно увеличивают вашу общую прибыльность. Модернизация вашей промышленной установки для гранулирования пластика больше не является просто вариантом, поскольку отрасль стремится к более высоким стандартам цикличности; это конкурентная необходимость. Если на вашем предприятии наблюдается нестабильное качество плавки или частые простои, пришло время оценить ваше оборудование. Изучите высокопроизводительные экструзионные решения от Jwell Recycling, чтобы найти именно то оборудование, которое соответствует вашим конкретным потребностям в компаундировании и гранулировании.
Основные преимущества включают превосходное распределительное и дисперсионное смешивание, что абсолютно необходимо для приготовления добавок и наполнителей. Они также используют положительное механическое смещение материала, предотвращая вспучивание материала, и обладают способностью самоочищения, что значительно сокращает время простоя машины во время смены цвета или смолы.
Да, они очень эффективны и часто предпочтительнее для переработки полностью переработанных материалов. Их передовые возможности многозонной вакуумной дегазации эффективно удаляют влагу и летучие загрязнения из несовместимых вторсырья. В результате получаются стабильные высококачественные гранулы без необходимости длительной предварительной сушки.
Тесное зацепление позволяет винтам постоянно очищать друг друга во время вращения. Это предотвращает застой и термическую деградацию полимера в стволе. Чистота конечного продукта гарантируется, при этом устраняется необходимость физического демонтажа машины для очистки между различными производственными циклами.
Экструдеры сонаправленного вращения являются бесспорным отраслевым стандартом для большинства задач гранулирования, переработки и компаундирования благодаря их возможностям смешивания с высоким усилием сдвига. Экструдеры с встречным вращением создают гораздо меньший сдвиг и предназначены строго для материалов с высокой термочувствительностью, таких как поливинилхлорид, чтобы предотвратить горение и разложение.
Для сильно загрязненных или влажных вторсырья настоятельно рекомендуется использовать более длинное соотношение стволов в диапазоне от 44:1 до 52:1. Такая увеличенная длина цилиндра обеспечивает достаточное время пребывания для нескольких зон вакуумной дегазации и блоков интенсивного смешивания, гарантируя правильное извлечение всех примесей перед гранулированием.
Полагаясь на внутренний механический сдвиг, а не на внешнее тепло цилиндра, двухшнековая конфигурация плавит полимер быстро и равномерно. Действие положительного вытеснения также устраняет застой материала, обеспечивая точное распределение времени пребывания, что предотвращает горение или обесцвечивание термочувствительных пластиков.


