
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-05 Происхождение:Работает


Сегодня мировой спрос на переработанный пластик стремительно растет. Агрессивные цели корпоративной устойчивости и строгие правительственные постановления способствуют этому масштабному сдвигу. Однако бытовые пластиковые отходы по своей сути хаотичны. Он поступает на объекты, заполненные грязью, органическими остатками и смешанными материалами. Когда операторы завода пытаются переработать эти муниципальные тюки с помощью стандартного оборудования, оборудование часто выходит из строя. Эта суровая реальность делает усовершенствованный контроль загрязнения абсолютной эксплуатационной необходимостью.
Недавний анализ рынка выявил критический сдвиг в отрасли. Поскольку глобальные правила упаковки ужесточаются, потребительские бренды вынуждены использовать более высокий процент переработанного контента. Тем не менее, сырьевое качество муниципальных отходов парадоксальным образом снижается. Стремление современного производства к облегчению упаковки означает, что теперь соотношение загрязнений на поверхности гораздо выше, чем в реальном базовом полимере. Преодоление огромного разрыва между этими сильно загрязненными тюками и качеством, близким к первозданному, требуемым рынком, требует фундаментального изменения в подходе предприятий к восстановлению материалов.
Из этого подробного руководства вы узнаете, почему так сложно обрабатывать потоки постпотребительских данных. Что еще более важно, мы разберем технические требования, необходимые для переработки грязных отходов в высокорентабельные пеллеты премиум-класса.
Чтобы понять, почему традиционные методы переработки неэффективны, мы должны сначала проанализировать физический и химический состав сырья. Постиндустриальный переработанный пластик состоит из чистых однородных заводских отходов. Напротив, бытовые отходы собираются из мусорных баков у тротуаров. Это подвергает их жестокому путешествию через потоки городских отходов.
Когда вы заходите на опрокидывающийся пол установки по переработке материалов, волна кислого запаха часто является первым индикатором органического загрязнения. Поскольку эти пластмассы служат первичной упаковкой потребительских товаров, они неделями находятся в прямом контакте с кулинарными маслами, молочными продуктами, косметикой и агрессивными бытовыми моющими средствами. К тому времени, когда они достигают завода по переработке, рост микробов изменил поверхностный pH материала. Остаточные масла проникают в пористую структуру некоторых полимеров. Если операторы не будут тщательно счищать эти остатки, органические вещества будут карбонизироваться во время высокотемпературной экструзии. Это приводит к появлению черных пятен и сильному обесцвечиванию готовой смолы.
Современный маркетинг во многом опирается на сложный дизайн упаковки. Бумажные этикетки, металлическая фольга, прочные промышленные клеи и глубокопроникающие печатные краски представляют собой серьезные препятствия для обработки. Клеи-расплавы не растворяются в окружающей воде. Вместо этого они образуют липкие скопления, которые засоряют расположенное ниже оборудование. Кроме того, печатные краски содержат летучие органические соединения. Под воздействием сильного тепла в цилиндре экструдера эти чернила быстро испаряются. Без надлежащей вакуумной экстракции это внезапное расширение газа приводит к образованию пузырьков, которые разрушают структурную целостность гранулы.
Возможно, наиболее опасной формой загрязнения является перекрестное смешивание полимеров. Муниципальные сортировочные предприятия используют оптические сортировщики ближнего инфракрасного диапазона, но эти системы не являются безошибочными. Невероятно часто можно обнаружить следы ПВХ, смешанные с тюком ПЭТ-бутылки. Вы также часто увидите полипропиленовые крышки, измельченные вместе с бутылками из полиэтилена высокой плотности. Смешивание полимеров с совершенно разными точками плавления является катастрофическим. Например, ПЭТ плавится при температуре около 250 градусов по Цельсию, тогда как ПВХ начинает разлагаться и выделять едкий газ соляной кислоты при температуре чуть выше 200 градусов по Цельсию. Даже доли процента постороннего полимера могут разрушить механическую прочность всей переработанной партии.
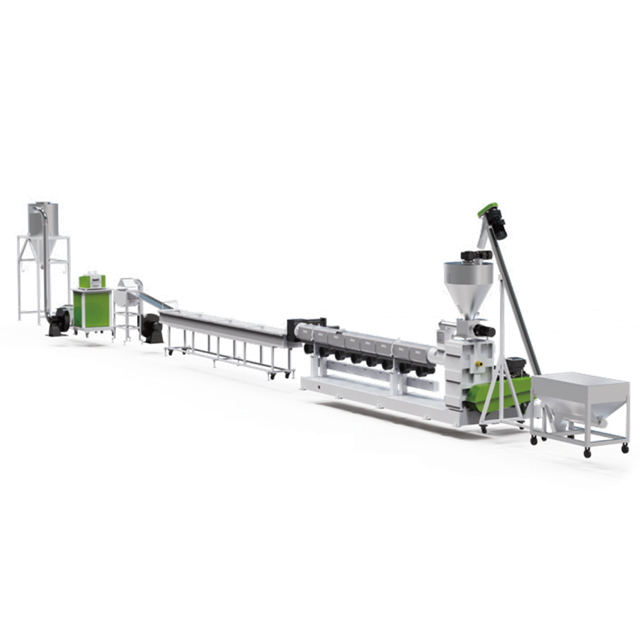
Переработка сильно загрязненного сырья без специальной стратегии многоступенчатой фильтрации неизбежно приводит к серьезным узким местам в работе. Фаза экструзии — это последний тигель. Именно здесь сразу становятся очевидными последствия плохой очистки на входе.
В стандартной экструзионной установке твердые примеси, такие как песок, окисленные гели и нерасплавленные бумажные волокна, попадают непосредственно в фильтр расплава. При переработке немытых постпотребительских хлопьев эти сетки слепнут за считанные минуты. Непосредственным результатом является опасный скачок давления расплава внутри ствола. Чтобы предотвратить катастрофическое повреждение оборудования, операторы вынуждены останавливать производство, вручную дергать пластину прерывателя и заменять сетки. На предприятиях, где отсутствует надлежащий контроль загрязнения, это происходит несколько раз за смену. Это резко снижает пропускную способность и тратит огромное количество энергии во время перезапуска машины.
Микроскопические загрязнения, которым удается проникнуть через элементарные системы фильтрации, проникают глубоко в полимерную матрицу. С точки зрения материаловедения эти микроскопические примеси действуют как концентраторы напряжений. Они физически нарушают непрерывное выравнивание полимерных цепей, создавая микроскопические линии разломов. Когда эти некачественные гранулы позже продаются производителям для выдувания тонких пленок или формования жестких форм, конечная продукция очень склонна к растрескиванию, разрыву и преждевременному механическому разрушению.
Воздействие остаточных органических веществ и остатков клея на высокие температуры приводит к термическому разложению. При этом выделяется сложная смесь летучих газов. Если экструзионное оборудование использует естественную вентиляцию, а не активную вакуумную экстракцию, эти газы остаются внутри расплавленного пластика. Когда пластик выходит из головки и попадает в охлаждающую воду, газы образуют пустоты. В результате получаются полые и легкие гранулы. Следовательно, эти захваченные летучие вещества испускают очень резкий химический запах, что делает материал совершенно непригодным для производства потребительских товаров внутри помещений.
Глобальный спрос на переработанный пластик быстро смещается от низкосортных применений, таких как строительные трубы, к дорогостоящей упаковке замкнутого цикла. Самым строгим из этих применений является упаковка, контактирующая с пищевыми продуктами. Это представляет собой окончательное стресс-тестирование возможностей предприятия по дезактивации.
Регулирующие органы, такие как Управление по санитарному надзору за качеством пищевых продуктов и медикаментов и Европейское управление по безопасности пищевых продуктов, создали бескомпромиссные механизмы соблюдения требований. Эти правила призваны предотвратить попадание вредных химических веществ, тяжелых металлов и канцерогенных соединений из переработанного пластика в продукты питания человека. Чтобы получить столь желанные «Письма об отсутствии возражений», предприятия по переработке должны доказать посредством строгих испытаний, что их процесс может успешно удалять искусственно введенные суррогатные загрязнители до необнаружимых уровней.
Стандартная холодная промывка и базовое плавление совершенно недостаточны для соответствия пищевым требованиям. Для получения этой сертификации необходимы передовые технологии суперочистки. Это включает в себя агрессивную высокотемпературную химическую промывку с последующей использованием одобренных систем фильтрации расплава, способных фильтровать частицы до уровня однозначных микронов. Кроме того, зоны дегазации сверхвысокого вакуума являются обязательными для удаления летучих примесей на молекулярном уровне, обеспечивая абсолютную химическую безопасность и нулевой риск миграции.
Эффективный контроль загрязнения на самом деле начинается не в экструдере. Он начинается в тот момент, когда упакованные отходы попадают на опрокидывающийся пол. Первым важным шагом в механическом восстановлении является уменьшение размера и первоначальное высвобождение материала.
Большие, громоздкие предметы естественным образом задерживают в своих полостях огромное количество грязи, камней и металлических частиц. Если эти материалы подаются непосредственно в высокоскоростной гранулятор, скрытый мусор мгновенно разрушит режущие лезвия. Это приводит к полной остановке всей линии. Основная роль измельчения заключается в разрушении этих массивных форм с использованием чистой механической силы. Это позволит безопасно отбросить грязь и тяжелый мусор.
При проектировании установки операторы должны отдавать предпочтение машинам с износостойкими V-образными роторами и мощными редукторами, способными поглощать внезапные удары. Внедрение надежного измельчителя пластика послужит важнейшей первой линией защиты. Он защищает деликатное оборудование, расположенное ниже по потоку, и обеспечивает одинаковый размер хлопьев. Постоянный размер хлопьев абсолютно необходим для химической динамики последующих стадий промывки.
После того, как материал превратится в хлопья, с которыми можно будет справиться, он должен пройти строгий многоступенчатый процесс промывки. Одной холодной воды просто недостаточно для удаления промышленных клеев и тяжелых машинных масел.
В современных установках используются баки для горячей промывки, нагретые до температуры от 85 до 90 градусов по Цельсию, в сочетании с точной концентрацией каустической соды и специальных поверхностно-активных веществ. Эта термическая и химическая комбинация разрушает молекулярные связи клея и омыляет стойкие масла. Сразу после горячей промывки хлопья подаются в высокоскоростные фрикционные моечные машины. Работая со скоростью более 1000 об/мин, эти машины физически удаляют размягченные остатки за счет интенсивного механического трения.
После агрессивной очистки поток часто все еще содержит смешанные полимеры. Чтобы решить эту проблему, хлопья подаются в резервуары разделения по плотности. Используя удельный вес, тяжелые пластмассы тонут, а более легкие полиолефины всплывают на поверхность, что обеспечивает точное физическое разделение. На предприятиях, работающих с тарой для напитков, обработка сильно загрязненных потоков с помощью специальной линии по переработке ПЭТ-бутылок гарантирует, что полученные хлопья будут чистыми, однородными и готовыми к термической обработке.
Даже после тщательного измельчения и интенсивной горячей стирки неизбежно останутся микроскопические примеси, такие как мелкая бумажная пыль, окисленные гели и следы алюминия. Последний и, пожалуй, самый важный этап обеззараживания происходит во время экструзии. Здесь твердые хлопья расплавляются и превращаются в однородные гранулы.
Для удаления остаточных твердых примесей стандартные стационарные фильтры полностью устарели. В современных линиях используются двухпоршневые устройства смены сит непрерывного действия или системы самоочищающейся лазерной фильтрации. Эти механизмы позволяют одной полости фильтра оставаться в потоке расплава, пока оператор заменяет другую. Это гарантирует, что машина никогда не перестанет работать, а давление расплава останется абсолютно стабильным.
Одновременно с плавлением полимера испаряется остаточная влага и микроэлементы. Усовершенствованные экструзионные системы имеют специальные конструкции цилиндров, оснащенные высокопроизводительными вакуумными насосами Рута. Эти насосы создают глубокий вакуум над расплавом, принудительно удаляя летучие газы до того, как пластик достигнет фильерной головки. Преобразование этих чистых хлопьев внутри высокотехнологичной линии гранулирования жесткого пластика позволяет материалу наконец восстановить свою структурную целостность и коммерческую ценность.
Инвестиции в оборудование для переработки отходов — это огромные капитальные затраты. Руководители предприятий должны выходить за рамки базовых характеристик производительности. Им необходимо строго оценить способность оборудования работать с непредсказуемыми переменными без ущерба для целостности конечного продукта.
Основой любой экструзионной системы является ее способность к пластификации. Постпотребительское сырье общеизвестно непостоянно. Для этого требуется индивидуальная конструкция винта с оптимизированным соотношением длины к диаметру, обычно 32:1 или 36:1. Более длинное соотношение обеспечивает более широкое окно обработки для более мягкого и равномерного плавления. Приложение чрезмерного напряжения сдвига вызывает термическую деградацию, разрушающую полимерные цепи и ухудшающую характеристическую вязкость.
Кроме того, поскольку бывшие в употреблении материалы содержат абразивные микроскопические загрязнения, которые ускользают от фазы мытья, шнек и цилиндр должны быть изготовлены из биметаллических или высокоизносостойких сплавов. Стандартные азотированные винты быстро изнашиваются. Это приводит к потере сжатия и резкому снижению пропускной способности с течением времени. В конечном счете, важнейшим отличием является инвестирование в специально созданную машину для гранулирования пластика, оснащенную надежной вентиляцией и мощной фильтрацией. Это решающий фактор между производством востребованных пищевых смол и переходом на низкосортные переработанные пластмассы.
Первоначальные капитальные затраты на усовершенствованные линии измельчения, промывки и специализированные экструзионные линии, безусловно, выше, чем на стандартное готовое оборудование. Однако отдача от инвестиций значительна и быстро реализуется на рынке с высоким спросом.
Основной движущей силой этой финансовой отдачи является резкое увеличение рыночной стоимости вашего конечного продукта. Рынок пластмасс жестко наказывает некачественные, пахучие или обесцвеченные смолы. И наоборот, чистые, структурно прочные пеллеты имеют более высокую цену. Они часто конкурируют со спотовой ценой на первичный пластик. Упаковочные бренды активно борются за обеспечение высококачественного переработанного сырья для выполнения своих предстоящих обязательств по устойчивому развитию.
Кроме того, переход на автоматизированные системы самоочистки и мощные измельчители предварительной обработки значительно сокращают скрытые эксплуатационные расходы. Непрерывная фильтрация устраняет необходимость остановки экструдера для смены сит, максимально увеличивая ежедневную производительность. За один финансовый год сокращение износа оборудования, снижение энергопотребления на килограмм продукции и снижение зависимости от ручного труда внесли огромный вклад в чистую прибыль предприятия.
Да, использованный пластик можно перерабатывать многократно, но этот процесс требует строгого контроля параметров. Каждый раз, когда пластик плавится и повторно экструдируется, он испытывает термическую историю и напряжение сдвига. Это вызывает разрыв полимерной цепи. Без строгого контроля загрязнения инородные частицы действуют как катализаторы, ускоряя эту деградацию. Однако, используя современное экструзионное оборудование, оснащенное мягкими профилями плавления и глубокой вакуумной дегазацией, операторы могут сохранить структурную целостность полимера. Это позволяет материалу выдерживать несколько жизненных циклов.
Основное отличие заключается в предсказуемости и чистоте материального потока. Постиндустриальный пластик состоит из чистых заводских отходов, так и не дошедших до потребителя. Он однороден и требует минимальной стирки. И наоборот, постпотребительский пластик по своей сути хаотичен. Собранный в рамках муниципальных программ по обочине тротуаров, он сильно загрязнен остатками пищи, тяжелыми маслами, сильными клеями и смешанными полимерами. Для их переработки требуется комплексная многоступенчатая линия механической переработки, позволяющая безопасно превращать отходы обратно в пригодное для использования сырье.
Запах и изменение цвета являются прямыми индикаторами недостаточного контроля загрязнения. Темные цвета или черные пятна появляются, когда остатки бумажных этикеток, клея или печатной краски не полностью удалены на этапе стирки. Когда эти примеси попадают в экструдер, высокие температуры обработки вызывают их горение и карбонизацию. Точно так же неприятные запахи возникают в результате термического распада органических веществ и химических соединений. Если машине не хватает вакуумной мощности, эти летучие газы задерживаются внутри расплавленного пластика.
Да, комплексная установка для промывки абсолютно обязательна при переработке муниципального сырья, независимо от того, насколько совершенна ваша машина для смены сит. Устройство смены сеток предназначено исключительно для фильтрации твердых, неплавящихся примесей, таких как песок или алюминиевая фольга. Он не может удалить жидкие или органические загрязнения. Тяжелые масла, сахара и химические остатки просто расплавятся или сгорят вместе с пластиком, проходя непосредственно через сетку фильтра. Перегрузка экструдера непромытыми хлопьями приведет к почти мгновенному засорению устройства смены сеток, что приведет к постоянным простоям.
Наиболее частыми загрязнителями являются органические пищевые отходы, бумажные этикетки, термоклеи, уплотнения из алюминиевой фольги и влага. Кроме того, широко распространено перекрестное полимерное загрязнение. Вы часто найдете термоусадочные рукава из ПВХ на ПЭТ-бутылках или силиконовые клапаны внутри дозирующих крышек. Удаление этих разнообразных загрязнений требует сочетания механического измельчения, термической промывки, трения и усовершенствованной фильтрации расплава.
Влага очень вредна для процесса экструзии, особенно для чувствительных к влаге полимеров, таких как ПЭТ и нейлон. Если в экструдер попадают пластиковые хлопья с высоким содержанием влаги, вода под воздействием высокой температуры и давления резко превращается в пар. Это вызывает гидролитическую деградацию, которая разрывает полимерные цепи и резко снижает характеристическую вязкость материала. Полученные гранулы будут хрупкими и практически бесполезными для высокопрочных изделий. Вот почему агрессивные системы сушки и зоны глубокой вакуумной дегазации являются важнейшими компонентами профессиональной линии по переработке отходов.
Преобразование сильно загрязненных бытовых отходов в пищевую смолу премиум-класса больше не является просто теоретической целью. Это оперативный базовый уровень. Если на вашем предприятии возникают проблемы с засорением сит, снижением прочности полимера или неприемлемым профилем запаха, скорее всего, узким местом является ваше нынешнее оборудование. Для операторов, готовых модернизировать свои возможности дезактивации, следующим логическим шагом является изучение специализированных решений. От сверхмощных измельчителей до экструзионных линий со сверхвысоким вакуумом — на https://www.jwell-recycling.com вы можете найти точную технологию, необходимую для доминирования в современной экономике замкнутого цикла.


