
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-17 Происхождение:Работает


Из вентиляционного отверстия экструдера вытекает расплавленный пластик? Эта запутанная проблема приводит к немедленному простою. Это приводит к потере ценного материала и созданию настоящего кошмара для обслуживающего персонала в заводских цехах. Затопление вентиляционного отверстия обычно указывает на глубокий дисбаланс давления внутри ствола. В этом подробном руководстве мы рассмотрим точные механические причины этого явления. Вы узнаете практические шаги по устранению неполадок и поймете, когда обновление оборудования оправдано с финансовой точки зрения.
Операторы этажей часто называют затопление вентиляционных отверстий вентиляционным кровотечением или вентиляционным потоком. Этот механический сбой экструзии происходит, когда расплавленный полимер выходит через порт вакуумной дегазации. Чтобы по-настоящему понять, почему это происходит, необходимо взглянуть на физическую динамику процесса экструзии.
В стандартном вентилируемом экструдере геометрия шнека имеет четко выраженные функциональные зоны. К ним относятся подача, сжатие, декомпрессия и дозирование. Зона декомпрессии спроектирована с более глубокими витками винтов для увеличения свободного объема внутри ствола. Следовательно, расплав полимера лишь частично заполняет канал. Обычно он занимает лишь половину доступного пространства. Это частичное заполнение создает решающую пустоту. Здесь захваченные газы, влага и летучие органические соединения отделяются от ванны расплава и безопасно извлекаются вакуумным насосом.
Проблемы начинаются, когда эта декомпрессионная зона становится полностью заполненной. Расплавленный пластик действует как несжимаемая жидкость и всегда движется по пути наименьшего сопротивления. Когда производительность прямой транспортировки падает, расплав возвращается назад. Как только пустота исчезает, полимер с силой выталкивается вверх в вакуумный порт.
Последствия сильно ударили. Вакуумная сантехника забивается закаленным пластиком, мгновенно останавливая процесс дегазации. Производство останавливается из-за утомительного обслуживания. Любая высококачественная машина для гранулирования пластика опирается на тонкий баланс скорости подачи, скорости шнека и вакуумного давления. При нарушении качество пеллет быстро ухудшается. В конечном итоге операторы получают пористые, хрупкие или обесцвеченные конечные продукты.
Диагностика утечек в вентиляционных системах требует системного инженерного подхода. Основной причиной почти всегда является проблема с перепадом давления. Давление под вентиляционным отверстием просто превышает пропускную способность шнека. Давайте разберем основных технических виновников.
Геометрическая конструкция шнека экструдера определяет его объемную производительность. Зона дозирования, расположенная сразу после зоны вентиляции, действует как насос, проталкивающий дегазированный расплав через фильерную головку. Для успешного удаления воздуха производительность этой дозирующей секции должна строго превышать производительность первой зоны сжатия.
Если шнеку не хватает глубины в зоне вентиляционного отверстия, он не сможет перемещать материал вперед достаточно быстро. Расплав накапливается. Кроме того, чрезмерный износ скребков винта или стенки цилиндра увеличивает зазор. Расплав под высоким давлением скользит назад по скребкам. Этот поток утечки резко снижает эффективность прямого потока и приводит к скоплению материала под вентиляционным отверстием.
Даже при идеально спроектированном винте неизбежно произойдет затопление, если сопротивление на выходе будет слишком высоким. Экструдер должен создавать достаточное давление для преодоления таких компонентов, как устройства смены сит и матриц.
Когда устройство смены сит засоряется нерасплавленными частицами или металлическими примесями, противодавление быстро возрастает. Расплав не может легко пройти через заглушенную сетку фильтра. Волна давления распространяется назад через зону дозирования. Как только это противодавление достигает зоны декомпрессии, расплав выталкивается вверх.
Реология полимера сильно зависит от температуры. Вязкость расплава напрямую влияет на то, насколько эффективно шнек сможет его транспортировать.
Если температурный профиль установлен слишком низким, расплав остается чрезмерно жестким. Шнек изо всех сил пытается протолкнуть этот вялый материал через ограничения, расположенные ниже по потоку. И наоборот, если температура установлена слишком высокая, полимер подвергается термическому разложению. Расплав становится слишком жидким и бурно вспенивается из-за быстрого расширения захваченных газов. Поддержание точного температурного окна является обязательным для стабильной работы.
Экструдеры работают на строгом массовом балансе. Материал, поступающий в загрузочное отверстие, должен точно соответствовать скорости, с которой шнек может плавиться и транспортировать его.
Попытка максимизировать производительность за счет перегрузки основного бункера полностью забивает скребки шнека. Эта чрезмерная упаковка не оставляет физического места для необходимой пустоты в зоне декомпрессии. Это нарушает принцип голодания, необходимый для эффективной вентиляции.
Высокое вакуумное давление эффективно удаляет стойкие летучие вещества, но при неправильном применении оно может физически нарушить процесс. Различные полимеры обладают различной плотностью расплава.
Если вакуумный насос слишком сильно тянет легкий или высокотекучий расплав, физическая сила всасывания преодолеет силу тяжести. Вакуум физически поднимает расплавленный пластик вверх в вентиляционную трубу. Такой сценарий часто случается при переработке смол низкой вязкости.
Свойства материала в основном определяют, как полимер ведет себя внутри ствола. Параметры экструзии не могут быть универсально применены ко всем потокам отходов. Объемная плотность, содержание влаги и индекс текучести расплава существенно изменяют необходимые условия обработки.
Жесткие пластмассы, такие как измельченные полипропиленовые или полиэтиленовые бутылки, обладают высокой объемной плотностью. Они эффективно подаются, но для равномерного плавления требуют значительного механического сдвига. Стандартным одноступенчатым экструдерам часто сложно сбалансировать высокий сдвиг, необходимый для плавления, и низкое давление, необходимое для выпуска воздуха. Именно поэтому старшие инженеры настоятельно рекомендуют специальную систему гранулирования жесткого пластика . В этих специализированных системах используются специально разработанные шнековые профили, часто с использованием двухэтапной экструзии, для обработки материалов с высокой объемной плотностью, не перегружая вентиляционную зону.
Глядя на более широкое развитие отрасли, переход к экономике замкнутого цикла радикально изменил структуру сырья. Перед предприятиями по переработке все чаще приходится перерабатывать переработанный пластик. Эти материалы содержат высокий уровень влажности, летучих чернил и непредсказуемого загрязнения.
Следовательно, затопление вентиляционных каналов превратилось из редкой механической аномалии в часто встречающееся узкое место в эксплуатации. Современная аналитика экструзии показывает, что сильно напечатанные или промытые материалы быстро преобразуют влагу в пар внутри нагретой бочки. Объемное расширение воды до пара огромно. Если объем образующегося газа превышает физическую мощность извлечения стандартного вентиляционного отверстия, расширяющийся пар создает локальное высокое давление. Он яростно выталкивает расплав окружающего полимера из вентиляционного отверстия.
Чтобы бороться с этой тенденцией, прогрессивные предприятия быстро отказываются от устаревших машин с одним вентиляционным отверстием. Отраслевой стандарт смещается в сторону передовых многоступенчатых систем дегазации, способных обрабатывать материалы с высоким содержанием влаги без ущерба для производительности.
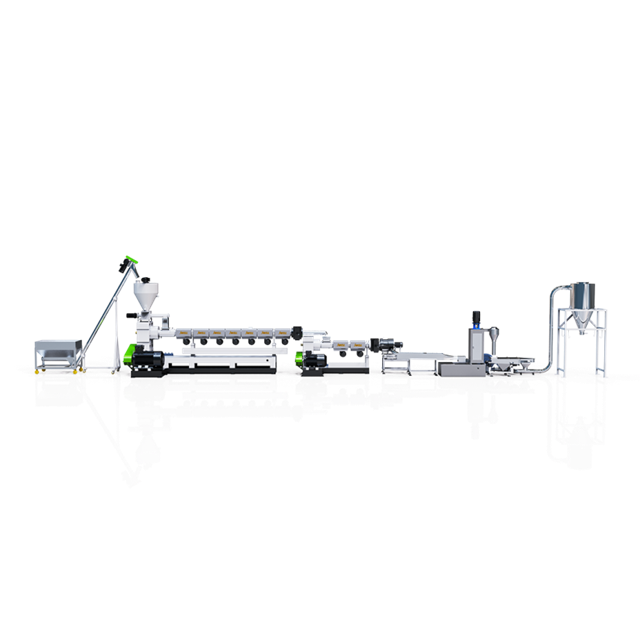
Компоненты, установленные после цилиндра экструдера, играют решающую роль в поддержании равновесия давления. Ограничения ниже по течению, возможно, являются наиболее частой эксплуатационной причиной затопления вентиляционных каналов. Менеджеры объектов должны внимательно следить за этими системами.
В частности, устройство смены сит действует как основная защита от загрязнения. Это также по своей сути является основным источником противодавления. Поскольку сетка улавливает грязь и нерасплавленные частицы, открытая площадь фильтра уменьшается. Если оператор не сможет своевременно продвинуть сетку, давление на входе мгновенно возрастет. Этой волне давления некуда идти, кроме как обратно к вентиляционному отверстию.
Кроме того, конструкция фильерной головки должна идеально соответствовать объемной производительности линии гранулирования пластика . Если отверстия матрицы слишком малы, они действуют как постоянное ограничение. Экструдер постоянно борется с этим узким местом. Чтобы решить хронические проблемы с давлением, инженеры часто встраивают шестеренный насос расплава между экструдером и устройством смены сит. Это отделяет сопротивление матрицы от шнека экструдера.
Когда расплавленный полимер начинает выходить, операторы должны действовать систематически. Затопление вентиляционных каналов является физическим проявлением дисбаланса давления. Внедрение стандартизированного протокола устранения неполадок сводит к минимуму время простоя.
Начните с проверки датчиков давления, расположенных перед устройством смены сит. Быстрый скачок указывает на засорение фильтра. Немедленно выполните смену экрана. Чистый фильтр должен мгновенно снизить противодавление, позволяя расплаву двигаться вперед.
Если скорость основной подачи слишком высока по сравнению со скоростью шнека, скребки будут перегружены. Уменьшите объемную скорость подачи на пять-десять процентов, сохраняя текущую скорость вращения шнека. Эта техника голодания намеренно заполняет вентиляционную секцию.
Проверьте регуляторы температуры вдоль ствола. Увеличьте температуру в зоне дозирования на несколько градусов, чтобы снизить вязкость расплава. Это уменьшает сопротивление и улучшает прямой поток. Убедитесь, что любая регулировка соответствует конкретному показателю текучести расплава материала.
Чрезмерное отрицательное давление может физически извлечь маловязкий расплав. Постепенно стравьте вакуум, слегка открыв клапан окружающего воздуха. Если полимер уходит в ствол, значит, сила извлечения была слишком велика.
Если оперативная корректировка в разных партиях материала не удалась, проблема, скорее всего, механическая. Запланируйте остановку для измерения зазора между витками шнека и стенкой цилиндра. Изношенные винты теряют свою производительность и подлежат ремонту.
Действия по устранению неполадок могут смягчить острые случаи затопления вентиляционных каналов. Однако хронические утечки часто указывают на системное несоответствие между имеющимся у вас оборудованием и эксплуатационными требованиями. Менеджеры объектов должны объективно оценить, снижает ли непрерывное техническое обслуживание общую прибыльность.
Постоянное кровотечение из вентиляции влечет за собой значительные финансовые последствия. Каждый раз, когда выходит расплавленный пластик, линию необходимо останавливать. Экструдированный материал необходимо удалять вручную, что приводит к отходам материала и неэффективности труда. Если расплав попадет в вакуумный трубопровод, это может привести к катастрофическому повреждению жидкостно-кольцевых вакуумных насосов.
Старые одноступенчатые экструдеры, предназначенные для чистых промышленных отходов, с трудом справляются с переработкой промытых хлопьев с высоким содержанием влаги. Капитальные затраты на новое оборудование часто оправдываются немедленным сокращением эксплуатационных расходов и значительным увеличением стабильной производительности.
Выбор правильной технологии имеет решающее значение для долгосрочной стабильности работы. Современные экструзионные технологии были разработаны специально для решения проблем, связанных с сильно загрязненными переработанными пластиками различной плотности.
| Сравнение характеристик | Устаревшие одноступенчатые экструдеры | Современные двухступенчатые системы |
|---|---|---|
| Вентиляционная способность | Один узкий порт, подверженный наводнениям. | Несколько удлиненных вакуумных зон |
| Управление давлением | Противоречивое давление в одном стволе | Разделение стадий плавки и перекачки |
| Обработка влаги | Борьба с мытым бытовым мусором | Агрессивная дегазация хлопьев с высоким содержанием влаги |
| Идеальный материал | Чистая промышленная пленка с низким содержанием влаги. | Жесткий пластик, материалы для ПЦР с плотной печатью. |
Наиболее надежным механическим решением проблемы затопления является внедрение двухэтапного процесса экструзии. Такие системы, как серия JWL Double Stage, разделяют плавку и перекачку. Первичный экструдер имеет высокое соотношение длины и диаметра, оптимизированное для плавления, и максимальную площадь поверхности, необходимую для агрессивной дегазации. Поскольку он работает при относительно низком давлении, риск затопления вентиляционного отверстия практически исключен. Дегазированный полимер затем передается во вторичный экструдер с коротким шнеком, предназначенный исключительно для создания высокого давления для тонкой фильтрации.
Современные линии включают двойные или даже тройные вакуумные зоны с удлиненными вентиляционными отверстиями. Они используют многоступенчатые вакуумные насосы, способные перерабатывать огромные объемы водяного пара. Кроме того, сложные программируемые логические контроллеры интегрируются с высокочувствительными датчиками давления расплава. Когда давление на выходе приближается к критическому порогу, система автоматически регулирует скорость подачи или запускает смену сита, предотвращая дисбаланс до того, как отреагирует оператор.
Выход расплава из вакуумного клапана является явным индикатором серьезного дисбаланса давления в экструзионной системе. Хотя эта проблема обычно возникает из-за ограничений на выходе, плохого контроля температуры или изношенной конструкции винтов, устранение неполадок на уровне пола дает временное облегчение. Полагаться на постоянные оперативные обходные пути нерационально. Для долгосрочной эффективности необходимы инвестиции в оборудование, адаптированное к вашему конкретному сырью. Тщательно оцените текущие узкие места в работе, чтобы предотвратить будущие простои производства. Для тех, кто перерабатывает сложные бытовые отходы, переход на современную двухступенчатую систему является наиболее надежным путем к прибыльному и бесперебойному производству.
Готовы устранить затопление вентиляционных каналов и оптимизировать свое производство? Модернизация вашего предприятия по переработке с помощью автоматизированной высокопроизводительной технологии экструзии может навсегда устранить эти узкие места. Оцените свои потребности в материалах и изучите передовые решения, адаптированные к вашему сырью. Посетите онлайн-сайт Jwell Recycling, чтобы узнать, какое именно оборудование подходит для вашего предприятия, и проконсультируйтесь с техническими экспертами, чтобы модернизировать вашу производственную линию уже сегодня.
Прочистка требует строгого соблюдения протоколов безопасности из-за серьезной опасности ожогов. Сначала остановите подачу материала и остановите шнек экструдера. Отключите вакуумный насос и выполните процедуры блокировки. Пока ствол еще имеет рабочую температуру, осторожно отвинтите вентиляционную трубу. Для удаления полурасплавленного пластика используйте только мягкие латунные или медные скребки. Никогда не используйте стальные инструменты, так как они могут навсегда повредить закаленную сталь ствола.
Да, чрезмерная влага является основным катализатором затопления вентиляционных каналов. Когда захваченная вода попадает в высокотемпературную бочку, она превращается в пар. Коэффициент расширения объема огромен. Если влажность превышает объемную емкость зоны декомпрессии, высокоскоростной пар физически выталкивает окружающий расплавленный полимер вверх и из вентиляционной трубы.
Оптимальный уровень вакуума зависит от вязкости и прочности расплава полимера. Обычно он работает в диапазоне от -0,05 до -0,08 МПа. Слабый вакуум не позволяет извлечь влагу, в результате чего гранулы становятся пористыми. Слишком сильный вакуум может физически засосать в порт высокотекучий расплавленный пластик.
Жесткие пластмассы, такие как бутылочные хлопья, обладают значительно более высокой объемной плотностью, чем гибкая пленка. Если ваш профиль шнека предназначен для легких пленок, глубина каналов, вероятно, слишком велика. Твердые материалы плавятся и создают давление быстрее, чем их можно протолкнуть через матрицу, выталкивая излишки расплава вверх. Для эффективной обработки твердых чешуек требуется специальная геометрия шнека.
Более мелкие фильтрующие сетки создают значительно более высокое сопротивление потоку. Если вы переключитесь с грубого сита 40 меш на мелкое сито 100 меш, не отрегулировав температуру экструдера или скорость подачи, внезапное увеличение противодавления остановит прямой поток расплава. Такое быстрое накопление давления в зоне дозирования выталкивает полимер обратно в зону декомпрессии, что приводит непосредственно к затоплению вентиляционных каналов.
Установка шестеренного насоса расплава — одна из наиболее эффективных механических модернизаций для предотвращения кровотечения из вентиляции. Насос расплава берет на себя ответственность за создание высокого давления, необходимого для проталкивания пластика через матрицу и устройство смены сеток. Это позволяет главному шнеку экструдера работать при гораздо более низком и постоянном давлении, гарантируя, что зона декомпрессии остается частично пустой и стабильной.


