
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-18 Происхождение:Работает


Зайдите на любой активный экструзионный пол, и вы можете стать свидетелем знакомой хаотичной сцены. Оператор пытается схватить горячий, провисающий расплав полимера. Они отчаянно пытаются пропустить его через охлаждающий желоб, в то время как килограммы дорогой смолы накапливаются в виде мусора для пола. Ваши пластиковые пряди постоянно ломаются еще до того, как достигают режущей камеры? Эта неприятная проблема резко подрывает общую эффективность производства и снижает размер прибыли.
В процессе гранулирования стренги получение гладкого и непрерывного экструдата является основой высокоэффективной операции по переработке. Сломанные пряди приводят к дорогостоящим простоям. Они создают серьезную угрозу безопасности для операторов и приводят к отходам ценного переработанного пластикового материала. Понимая действующие механические и термодинамические переменные, руководители предприятий могут превратить хаотичную производственную линию в стабильный высокодоходный актив. В этом руководстве диагностируются основные причины поломки прядей, начиная от загрязнения материала и заканчивая калибровкой машины, и предлагаются практические инженерные решения.
Мировые рынки вторичной переработки активно смещаются в сторону переработки сильно загрязненных бывших в употреблении смол. Строгие экологические нормы и корпоративные требования к устойчивому развитию подталкивают производителей включать в свою упаковку более высокий процент переработанного материала. Следовательно, переработчики вынуждены иметь дело с сырьем, показатели текучести расплава которого сильно колеблются. Отраслевые аналитики отмечают, что однородность пеллет остается одним из главных препятствий на пути масштабирования экономики замкнутого цикла.
Поддержание абсолютной стабильности прядей больше не является просто эксплуатационным предпочтением. Это стало важнейшим конкурентным преимуществом. Предприятиям, не способным контролировать поломку прядей, неизбежно придется столкнуться с трудностями при соблюдении строгих стандартов объемной плотности и однородной геометрии, требуемых покупателями премиум-класса. Передовые технологии переработки теперь являются обязательным требованием для решения сложной реологии современных потоков отходов.
Игнорирование постоянного разрыва прядей приводит к огромным финансовым затратам на предприятиях по производству компаундов. Когда непрерывный поток расплавленного материала прерывается, каскадные негативные последствия немедленно влияют на распределение рабочей силы, качество продукции и долговечность оборудования.
Самая непосредственная и ощутимая цена обрыва пряди — это простой машины. Каждый раз, когда происходит поломка, оператор должен физически вмешаться. Им приходится собирать обломок расплава, осторожно пропускать его через охлаждающую водяную баню и направлять обратно в прижимные ролики гранулятора. Во время этого ручного процесса экструдер продолжает выталкивать материал. Они выпадают на пол как неутилизируемые отходы, что часто называют чисткой стартапов. Десятки таких перерывов за смену могут легко снизить общую эффективность линии до 15 процентов. Кроме того, требование к операторам постоянно обращаться с горячим пластиком создает значительные риски для безопасности.
Высококачественные пластиковые гранулы должны быть однородными по размеру и форме, чтобы обеспечить плавную подачу в последующих процессах, таких как литье под давлением. Сломанные пряди напрямую нарушают эту необходимую однородность. Когда прядь рвется и затем снова подается, натяжение сильно колеблется. Это несоответствие приводит к образованию необычно длинных гранул, известных как длинные, пластиковой пыли, известной как мелочь, и гранул неправильной формы. Эти дефекты снижают объемную плотность конечной партии и часто приводят к немедленному отказу от материала строгими покупателями.
Непостоянное кормление наносит ущерб вашей технике. Режущий ротор внутри гранулятора предназначен для измельчения непрерывных, равномерно натянутых прядей. Когда пряди ломаются, они попадают в камеру резки под неровными углами или агрессивно сбиваются в кучу перед подающими роликами. Такая неравномерная подача создает асимметричную нагрузку на вращающиеся режущие лезвия и внутренние подшипники. Со временем эта неравномерная нагрузка приводит к преждевременному затуплению лезвий, что приводит к необходимости гораздо более частой заточки и увеличению затрат на техническое обслуживание.
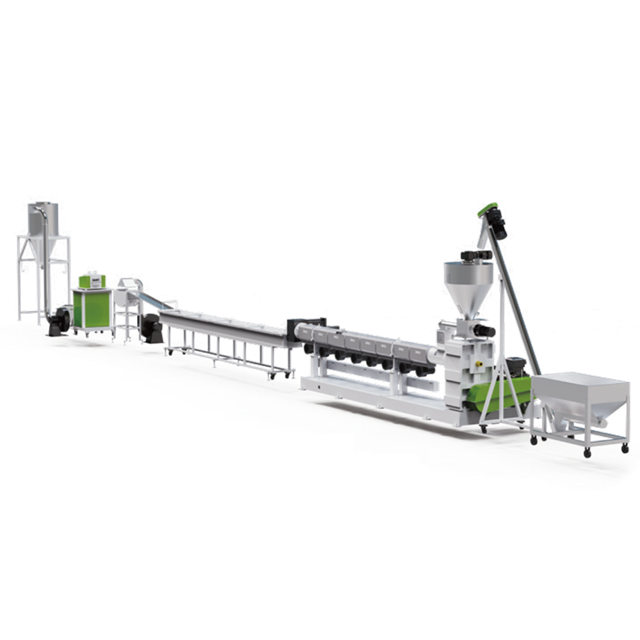
Одной из наиболее частых причин поломки прядей является микроскопическая влага, попавшая в необработанный пластиковый материал. При переработке гигроскопичных полимеров или сильно промытых бытовых отходов, таких как сельскохозяйственные пленки, строгий контроль влажности имеет решающее значение.
Попадание воды в бочку – к катастрофе. Интенсивное внутреннее тепло сдвига мгновенно превращает его в пар. Этот пар попадает в расплав полимера, создавая микроскопические пузырьки или большие полые пустоты внутри экструдированной пряди. Когда прядь выходит из фильерной головки и вытягивается гранулятором, эти полые секции действуют как концентраторы сильных напряжений. Не обладая прочной структурной целостностью, прядь просто рвется при обычном механическом натяжении.
Для активной борьбы с влагой и летучими газами в высококачественном экструзионном оборудовании используются одинарные или двойные зоны вакуумной дегазации вдоль цилиндра. Когда пластик переходит в расплавленное состояние, вакуумный насос отсасывает пар, пары чернил и другие летучие органические соединения до того, как материал достигнет фильерной головки. Если эта вакуумная система работает неэффективно из-за засоренных вентиляционных отверстий или изношенных винтовых элементов, которые не обеспечивают надлежащего уплотнения расплава, газы остаются в ловушке. Результат – пенящиеся и очень ломкие пряди.
Полагаться исключительно на вакуумную систему экструдера часто недостаточно для сильно загрязненных или намокших материалов. Внедрение линии гранулирования пластика, оснащенной режущим уплотнителем, значительно снижает поломку, связанную с влажностью. В режущем уплотнителе используются высокоскоростные вращающиеся лезвия для измельчения, смешивания и выделения интенсивного тепла от трения. Этот процесс не только уплотняет легкие обрезки пленки, но и испаряет поверхностную влагу до уровня ниже 2 процентов, прежде чем пластик принудительно подается в шнек экструдера. Обеспечение поступления материала в цилиндр в плотном, предварительно нагретом и сухом состоянии гарантирует, что расплав останется твердым, а пряди сохранят необходимую прочность на разрыв.
В то время как влажность определяет внутреннюю прочность экструдата, термическая динамика определяет его общую структурную гибкость. Экструзия полимеров основана на точном температурном балансе. Расплав пластика должен обладать точной вязкостью и прочностью расплава, необходимыми для того, чтобы его можно было протянуть через охлаждающий желоб без разрывов.
Цилиндры экструдера разделены на несколько независимо контролируемых зон нагрева. Если температура установлена слишком высокая, полимер подвергается термическому разложению. Расплав становится чрезмерно жидким, вязкость падает, полностью теряет прочность на разрыв. На выходе из фильерной головки он сильно прогибается под собственным весом или слишком тонко растягивается. Он неизбежно ломается, когда его тянет гранулятор. Напротив, если температура слишком низкая, полимер не плавится равномерно. Нерасплавленные частицы действуют как твердые дефекты внутри пряди. Высокая вязкость вызывает разрушение расплава, представляющее собой шероховатую текстуру поверхности, которая легко рвется при растяжении.
Под скачками понимаются циклические нежелательные колебания производительности экструдера. При возникновении помпажной головки головка выталкивает материал хаотичными рывками. В результате пряди попеременно становятся то слишком толстыми, то слишком тонкими. Тонкие срезы сразу же становятся слабыми местами. Помпаж обычно вызван неравномерной подачей, изношенными шнеками, которые не обеспечивают стабильную транспортировку материала, или неправильными температурными профилями в зоне подачи, вызывающими преждевременное плавление и закупорку.
Головка экструзии представляет собой заключительную стадию формования процесса экструзии. Именно здесь аморфный расплав формируется в отдельные цилиндрические пряди. Любое нарушение этого критического соединения оказывает немедленное и видимое влияние на стабильность цепи.
Переработанный пластик по своей сути содержит примеси, такие как грязь, бумажные этикетки, алюминиевая фольга или нерасплавленные сшитые полимеры. Устройство смены сеток предназначено для фильтрации этих загрязнений. Однако по мере того, как металлическое сито накапливает мусор, противодавление внутри экструдера быстро возрастает, а объем пластика, протекающего через фильерную головку, уменьшается. Если гранулятор продолжает тянуть с постоянной скоростью, а производительность экструзии падает, нити будут растянуты до предела разрыва.
Со временем на краях отверстий матрицы скапливается разложившийся пластик или микроскопические примеси. Это явление известно в промышленности как растекание штампа или карбонизация. Это образование корки создает трение и сопротивление при выходе расплава из матрицы. Неравномерное сопротивление приводит к тому, что прядь скручивается, рвется или имеет поверхностные дефекты, которые серьезно ослабляют ее структуру.
То, что происходит между экструзионной головкой и режущей камерой гранулятора, так же важно для эффективности вашего производства, как и сам процесс плавления. Как только расплавленный полимер выходит из фильерной головки, он переходит в высокоуязвимое вязкоупругое состояние. Неправильное управление охлаждающей водяной баней или неправильная синхронизация скорости вытягивания являются частыми причинами постоянного щелчка.
Охлаждающая водяная баня предназначена для затвердевания внешней оболочки пластиковой жилы, сохраняя при этом сердцевину слегка гибкой для чистой резки. Если термодинамика здесь несбалансирована, структурная целостность нарушается.
Когда температура воды слишком высокая, пластиковые нити не затвердевают должным образом. Они остаются мягкими, липкими и очень эластичными. Когда гранулятор тянет эти мягкие нити, они растягиваются и становятся опасно тонкими, пока растягивающее напряжение не превысит предел текучести материала. И наоборот, когда температура воды слишком низкая, пряди подвергаются сильному термическому шоку. Полимерные цепи сокращаются слишком быстро, что приводит к чрезвычайной хрупкости. Когда хрупкая прядь проходит по направляющим роликам, она ломается, как стекло, при малейшем изгибающем усилии.
Механическое натяжение, приложенное к пластиковым нитям, определяется синхронизацией между выходным объемом экструдера и тянущими роликами гранулятора. Если гранулятор тянет пряди быстрее, чем экструдер выталкивает расплав, натяжение будет растягивать пряди до тех пор, пока они не сломаются. С другой стороны, если скорость вытягивания слишком низкая, пряди провисают в водяной бане, теряют натяжение, сбиваются с направляющих роликов и в конечном итоге запутываются.
Когда оператор на заводе сталкивается с постоянным обрывом пряди, бессистемная регулировка параметров машины часто усугубляет проблему. Следование структурированному диагностическому контрольному списку помогает быстро выявить основную причину.
Сначала проверьте уровень влажности поступающего корма. Влажный материал необходимо отправить в силос для предварительной сушки. Убедитесь, что смесь измельченного материала однородна, поскольку смешивание материалов с очень разными показателями текучести расплава приводит к неравномерному плавлению. Затем наблюдайте за прядями, выходящими из фильерной головки, прежде чем они попадут в воду. Пузырьки или оспины на поверхности указывают на влажность или плохую вакуумную дегазацию. Дым или запах гари указывают на слишком высокую температуру ствола.
Проверьте датчик давления расплава, расположенный перед устройством смены сеток. Внезапный скачок давления указывает на засорение фильтра, ограничивающего поток. Немедленно выполните смену экрана, чтобы восстановить нормальную громкость вывода. Проверьте температуру воды с помощью промышленного термометра. Убедитесь, что он соответствует конкретному обрабатываемому полимеру. Наконец, следите за натяжением прядей между водяной баней и гранулятором. Если они натянуты туго, как гитарные струны, уменьшите скорость тянущих роликов. Если они сильно свисают, слегка увеличьте скорость ролика, пока не будет достигнуто легкое натяжение.
Хотя тщательный поиск и устранение неисправностей решает многие повседневные эксплуатационные проблемы, устаревание оборудования часто становится основным ограничивающим фактором. Если на вашем предприятии наблюдается хроническая поломка прядей, несмотря на соблюдение передового опыта, проблема заключается в ограничениях устаревшего оборудования. Выбор правильной конфигурации оборудования, основанной на вашем конкретном материальном потоке, является единственным надежным решением.
| Тип материала | Рекомендуемое оборудование | Основные технические характеристики | Лучший сценарий применения |
|---|---|---|---|
| Мытая пленка и тканые мешки | Линия гранулирования с режущим уплотнителем | Комплексное уплотнение, предварительный нагрев, испарение влаги | Лом с высоким содержанием влаги, низкой насыпной плотностью |
| Твердые хлопья и измельченные бутылки | Линия гранулирования жесткого пластика | Соотношение длины к диаметру от 32:1 до 36:1, надежные устройства принудительной подачи | Абразивный износ, жесткое перешлифование с высокой производительностью |
| Смешанный постпотребительский переизмельчение | Усовершенствованная машина для гранулирования | Согласование скорости ПЛК Siemens, двойная вакуумная дегазация | Колебания показателей текучести расплава, потоки смешанных полимеров |
Переработка жесткого вторичного измельченного материала, такого как измельченные трубы из полиэтилена высокой плотности или литой лом, представляет собой уникальные реологические проблемы. Твердые хлопья нелегко сжимаются. Они требуют узкоспециализированной геометрии винтов. Устаревшие машины, предназначенные для мягких пленок, не имеют необходимого крутящего момента, что приводит к вздыманию и ломкости прядей. Переход на специальную линию гранулирования жесткого пластика устраняет эти узкие места. Эти системы имеют индивидуальные профили шнеков, адаптированные для обеспечения точных характеристик текучести расплава при жестком переизмельчении, не вызывая термического разложения.
Технологические достижения фундаментально изменили операции обработки. В современном оборудовании используются программируемые логические контроллеры для автоматического контроля давления расплава, регулирования температуры в зонах в режиме реального времени и синхронизации скорости вращения экструдера со скоростью вытягивания гранулятора. Инвестируя в современную машину для гранулирования пластика , руководители предприятий исключают влияние человеческого фактора. Интеграция автоматического согласования скорости и превосходной двойной вакуумной дегазации обеспечивает резку прядей без простоев.
Обрыв прядей редко является загадкой. Это почти всегда является прямым результатом неконтролируемой влажности, теплового дисбаланса или плохой фильтрации, нарушающих непрерывный поток материалов. Внедрение строгих протоколов предварительной обработки материала, калибровка температуры экструдера в соответствии с конкретным полимером и поддержание чистоты головок решают подавляющее большинство ежедневных производственных проблем.
Однако понимание того, что устаревшее оборудование является фактической основной причиной, имеет решающее значение для долгосрочной прибыльности. Переход на специализированное автоматизированное оборудование для переработки отходов предотвращает дорогостоящие простои и отходы. Для предприятий, стремящихся работать с максимальной эффективностью и поставлять на рынок пеллеты премиум-класса, следующим логическим шагом является оценка и модернизация вашей экструзионной линии. Изучите комплексные, индивидуальные экструзионные решения, разработанные для ваших конкретных задач по работе с материалами и позволяющие надолго стабилизировать ваше производство.
Идеальная температура охлаждающей воды полностью зависит от конкретного обрабатываемого полимера. Аморфные и кристаллические пластики по-разному реагируют на термические переходы. Обычно для полиолефинов, таких как полиэтилен и полипропилен, требуются более теплые водяные бани, обычно в диапазоне от 40 до 60 градусов Цельсия. Это предотвращает быстрый термический удар, который приводит к слишком быстрому слипанию полимерных цепей и приводит к чрезвычайной хрупкости. И наоборот, другие материалы требуют более прохладных ванн для правильного затвердевания. Всегда сверяйтесь с техническими данными материала, чтобы установить точные термодинамические параметры.
Пузырьки внутри экструдированной пряди являются явным эмпирическим признаком наличия захваченных газов. Обычно они состоят из испаренной влаги или летучих органических соединений, выделяющихся во время фазы плавления. Когда пластик выходит из среды высокого давления головки штампа в атмосферное давление цеха, эти захваченные газы расширяются. При этом образуются полые пустоты, которые сильно ослабляют прядь. Решение этой проблемы требует улучшения протоколов предварительной сушки материала или оптимизации зон вакуумной дегазации на экструзионном цилиндре.
Да, тупое лезвие для стрижки — частая, но часто упускаемая из виду причина ломкости прядей. В грануляторе используется резкое усилие сдвига между вращающимися лезвиями и неподвижным ножом, позволяющее аккуратно нарезать пластик. Когда вращающиеся лезвия затупляются, они перестают эффективно резать. Вместо этого они тянут, дергают и рвут поступающий материал. Это механическое дерганье посылает ударные волны напряжения назад по прядям, часто заставляя их отскакивать дальше по леске внутри охлаждающей ванны.
Стандартная линия гранулирования обычно предназначена для применения общего назначения или мягких материалов, таких как сельскохозяйственная пленка. Напротив, жесткая линия специально спроектирована с нуля для работы со сложными механическими свойствами твердых пластмасс, таких как разбитые бутылки или автомобильные отходы. Жесткие линии включают в себя специальные бункеры с принудительной подачей, предотвращающие застревание. Они используют высокопрочные редукторы, способные выдерживать повышенные требования к крутящему моменту, и шнеки специальной геометрии, предназначенные для эффективного плавления твердых хлопьев без термической деградации.
Разлом расплава, часто видимый в виде шероховатой текстуры или текстуры акульей кожи на поверхности ручья, в первую очередь вызван чрезмерным напряжением сдвига на стенке матрицы. Чтобы исправить это, операторам следует сначала немного повысить температуру головки, чтобы уменьшить вязкость расплава на выходе. Если регулировка температуры не удалась, снижение скорости экструзии для уменьшения скорости сдвига или изменение геометрии матрицы для обеспечения более обтекаемого канала потока устранит разрыв поверхности.
Слипание гранул, обычно называемое агломерацией, происходит, когда пластиковый сердечник сохраняет слишком много скрытого тепла после резки. Обычно это происходит из-за недостаточной длины охлаждающей ванны или слишком высокой температуры воды. Обеспечение достаточного времени пребывания прядей в правильно охлажденной воде перед тем, как они попадут в нож, и использование центробежной сушилки сразу после гранулирования позволит эффективно укрепить внешнюю оболочку и предотвратить слипание.


