
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-02 Происхождение:Работает


Непостоянные потоки расплава портят вашу конечную переработанную продукцию? Скорость течения расплава, широко известная как MFR, не означает абсолютно ничего без определенных условий испытаний. Из этого подробного руководства вы узнаете, почему важны точные реологические данные и как контекстуализация этой информации напрямую оптимизирует ваши ежедневные операции по переработке. В конечном счете, понимание этих параметров является важным первым шагом на пути к созданию высокоэффективной машины для гранулирования пластика , обеспечивающей производительность премиум-класса.
Скорость течения расплава является основополагающим показателем в секторах производства и переработки пластмасс. Согласно стандартному определению, MFR измеряет массу термопластичного полимера, который успешно протекает через специальную капиллярную головку диаметром ровно 2,095 мм и длиной 8 мм ровно в течение 10 минут. Важно отметить, что этот поток должен происходить при строго определенном давлении и строго определенной температуре.
Представьте себе лаборанта, загружающего в нагретую бочку пластиковый мусор. Основная цель этого стандартизированного теста — служить практическим эмпирическим показателем средней молекулярной массы и вязкости расплава полимера. Между MFR и молекулярной массой существует четкая обратная зависимость. Высокий MFR указывает на более низкую молекулярную массу. Это означает, что материал обладает более низкой вязкостью и легко течет при плавлении. И наоборот, низкая MFR указывает на более высокую молекулярную массу. На заводе мы часто называем это «фракционным плавлением», в результате чего получается очень вязкий и стойкий материал.
Для операторов объектов MFR является базовым показателем, используемым для классификации поступающего лома. Прежде чем подавать на технологическую линию какой-либо потребительский или постпромышленный лом, бригады должны знать MFR. Эти данные определяют, подходит ли материал для литья под давлением, выдувного формования или экструзии пленки. Однако эта категоризация полностью теряет смысл, если параметры тестирования остаются неопределенными.
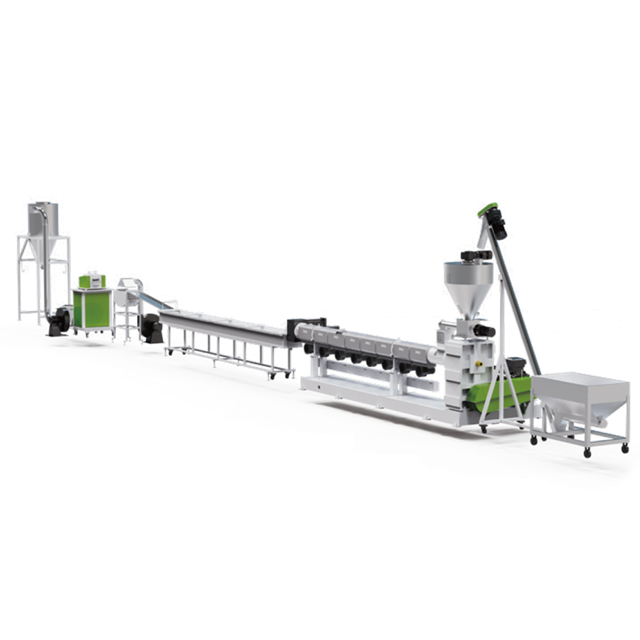
Термопласты характеризуются своей уникальной способностью плавиться при воздействии тепла и затвердевать при охлаждении. На микроскопическом уровне эти полимеры состоят из длинных, плотно переплетенных макромолекулярных цепей. Когда вводится тепловая энергия, она систематически разрушает вторичные межмолекулярные силы, удерживающие эти цепи вместе. По мере расширения свободного объема между молекулами цепи приобретают подвижность и начинают скользить друг мимо друга. Точный температурный порог, при котором эта подвижность переходит в текучее состояние, сильно варьируется в зависимости от семейства полимеров.
Более того, расплавленный пластик совершенно неньютоновский. В отличие от воды, которая ведет себя как ньютоновская жидкость с постоянной вязкостью независимо от скорости потока, вязкость полимера сильно зависит как от температуры, так и от скорости сдвига. Зависимость между теплотой и вязкостью полимера является скорее экспоненциальной, чем линейной. Следовательно, незначительное отклонение всего лишь на 5 градусов Цельсия в испытательном цилиндре может экспоненциально изменить вязкость расплава. Если техник неправильно испытает партию полипропилена при температуре 200 градусов по Цельсию вместо требуемых 230 градусов по Цельсию, полученное значение MFR резко упадет. Это ложно сигнализирует о высокой вязкости материала и отменяет все последующие калибровки оборудования.
Применение неправильной температуры во время теста MFR не просто искажает цифры. Это физически изменяет структуру полимера. Если температура испытания будет установлена слишком высокой, полимерные цепи подвергнутся термической деградации или разрыву цепи. Эта бурная реакция разбивает длинные молекулы на более короткие фрагменты, искусственно снижая вязкость и приводя к ложно завышенным показаниям MFR. Напротив, если температура слишком низкая, кристаллические области внутри полимера могут расплавиться не полностью. Эти упрямые твердые домены действуют как физические барьеры для потока, приводя к ложно низкому MFR. Точное указание температуры остается единственной защитой от повреждения данных, вызванного перегревом.
В настоящее время глобальное стремление к экономике замкнутого цикла вынуждает производителей использовать более высокий процент использованной смолы, известной как ПЦР. Поскольку владельцы брендов требуют более высокого качества переработанных материалов, вероятность ошибки в данных о материалах быстро сокращается. Отраслевые аналитики отмечают значительную тенденцию к использованию автоматизированных высокоточных индексаторов MFR, оснащенных строгим цифровым контролем температуры.
Регулирующие органы и покупатели премиум-класса все чаще внимательно изучают паспорта переработанных материалов. Переработчики больше не могут полагаться на приблизительные оценки температуры или недокументированные скорости потока. Чтобы конкурировать на современном требовательном рынке экологически чистых материалов, переработчики должны предоставлять сверхточные данные MFR с конкретными параметрами. Этот сдвиг превращает тестирование MFR из простой лабораторной работы в важнейший коммерческий стандарт соответствия.
Учитывая тепловую динамику, механическая сила, приложенная во время испытаний, не менее важна. В индексаторе MFR тепло плавит пластик, но приложенная нагрузка заставляет расплав проходить через матрицу. Этот физический вес, приложенный к поршню, обычно составляет от 1,2 до 21,6 кг и служит основным источником напряжения сдвига. Во время фактического производства механическое вращение шнека экструдера обеспечивает такое сильное давление. В лаборатории статический вес идеально имитирует силу, необходимую для того, чтобы протолкнуть полимер через препятствие.
Поскольку пластмассы демонстрируют удивительное явление, известное как истончение при сдвиге, чем сильнее вы толкаете расплавленный полимер, тем менее вязким он становится. Под сильным сдвиговым напряжением запутанные полимерные цепи физически раскручиваются и выравниваются в направлении потока, теряя свое сопротивление. Таким образом, тестирование одной и той же партии пластика весом 2,16 кг и весом 5,0 кг приведет к совершенно разным показаниям MFR. Нагрузка всегда должна указываться с учетом скорости сдвига, при которой измерялась вязкость.
В частности, стандартизированные загрузки тщательно выбираются на основе свойственной молекулярной структуры и предполагаемого применения полимера. Материалы с высокой вязкостью, такие как прочный полиэтилен высокой плотности для труб, обладают огромным молекулярным весом и упорно сопротивляются течению. Чтобы протолкнуть этот плотный материал через капиллярную головку в течение 10 минут, необходимы тяжелые нагрузки, например 21,6 кг. Переходя к другому концу спектра, высокотекучие материалы, такие как полипропилен, предназначенный для литья под давлением, текут настолько легко, что приложение тяжелого груза опустошит испытательный цилиндр за секунды. Эти жидкие пластики требуют более легких загрузок для достижения контролируемого и измеримого потока.
Чтобы предотвратить абсолютный хаос в глобальной цепочке поставок пластмасс, руководящие органы, такие как ASTM International и Международная организация по стандартизации, разработали строгие протоколы испытаний. Такие стандарты, как ASTM D1238 и ISO 1133, определяют конкретные сочетания температур и нагрузок, необходимые для различных семейств полимеров. Соблюдение этих глобальных стандартов обеспечивает межотраслевую согласованность, обеспечивая единый язык для всех, кто имеет дело с переработанными смолами.
Различные полимеры обладают уникальными температурами плавления и термической стабильностью, что требует использования весьма специфических условий испытаний. Ниже приведена справочная таблица с описанием общих стандартизированных параметров:
| Тип полимера | Стандартная температура испытаний | Стандартная приложенная нагрузка | Типичное применение |
|---|---|---|---|
| Полиэтилен | 190°С | 2,16 кг | Пленка, Выдувное формование |
| Полипропилен | 230°С | 2,16 кг | Литье под давлением, Волокна |
| Полистирол | 200°С | 5,0 кг | Упаковка, Столовые приборы |
| Поликарбонат | 300°С | 1,2 кг | Электронные корпуса |
| АБС | 220°С | 10,0 кг | Автозапчасти, Трубы |
Частой и дорогостоящей ошибкой в секторе переработки являются попытки напрямую сравнить MFR различных семейств полимеров. Утверждение о том, что партия ПЭ имеет MFR 5, а партия ПП имеет MFR 5, не означает, что они обладают одинаковой вязкостью расплава. Поскольку полиэтилен оценивается при 190 градусах Цельсия, а ПП – при 230 градусах Цельсия, их характеристики текучести при одинаковых условиях обработки будут сильно различаться. MFR остается относительным показателем, действительным только в пределах точных границ, установленных для этого отдельного материала.
В экосистеме переработки полимеров данные имеют такую же ценность, как и их контекст. Рассматривать значение скорости течения расплава как абсолютное число, а не как условный показатель, является критическим инженерным упущением. Когда поставщики сообщают значение MFR, не уточняя точную температуру испытаний и приложенную нагрузку, данные становятся принципиально бесполезными. Такая оплошность часто вызывает каскад операционных сбоев.
Представьте себе сценарий, когда предприятие закупает оптовую партию переработанного полипропиленового лома. Поставщик уверенно гарантирует MFR, равный 10. Без приложенных параметров тестирования закупочная организация работает вслепую. Тестировалось ли оно при температуре 190 или 230 градусов по Цельсию? Груз был 2,16 кг или тяжелее 5,0 кг?
Если MFR 10 был достигнут при 230 градусах Цельсия с нагрузкой 5,0 кг, материал на самом деле довольно жесткий. Однако, если покупатель предполагает, что он был протестирован в стандартных условиях полипропилена, и ожидает, что материал будет очень текучим, его базовые показатели контроля качества будут полностью искажены. Отсутствие контекста парализует входные проверки материалов, делая невозможным перехват некондиционных партий до того, как они загрязнят производственный поток.
Подача материалов с неизвестным профилем вязкости в экструзионную систему напрямую ставит под угрозу конечный продукт. Когда оператор вводит полимер, который значительно более жесткий, чем ожидалось, для достижения однородного расплава требуется больше тепловой энергии и механического сдвига. Если настройки экструдера останутся неотрегулированными, материал не сможет полностью расплавиться, что приведет к образованию нерасплавленных частиц, известных как гели, и серьезным структурным нарушениям в готовых гранулах. И наоборот, если материал окажется гораздо более текучим, чем ожидалось, он может преждевременно разложиться внутри ствола. Этот преждевременный распад приводит к разрыву полимерной цепи, опасному выделению газов и сильному обесцвечиванию.
Помимо испорченного пластика, основное бремя неточных данных о материалах несет физическое оборудование. Экструдеры тщательно разработаны для работы с определенными напряжениями сдвига и пороговыми значениями давления. Если в систему, рассчитанную на материал с высоким MFR, попадает высоковязкий пластик, сопротивление, оказываемое обратно на шнек экструдера, резко возрастает. Это внезапное сопротивление вызывает резкий скачок крутящего момента двигателя. При последовательных переключениях эта постоянная механическая нагрузка ускоряет износ коробки передач, упорных подшипников и самих винтовых шнеков.
Точные стандартизированные данные MFR служат основой для настройки экструзионного оборудования. Эксплуатация линии гранулирования пластика с максимальной эффективностью требует точного соответствия реологических свойств полимера и механических настроек машины.
Когда оператор стоит перед панелью управления, он управляет несколькими зонами нагрева вдоль цилиндра экструдера. Эти зоны предназначены для постепенного перехода пластика из твердого состояния в гомогенный расплав. Точные данные MFR позволяют инженерам построить высокоточный индивидуальный температурный профиль. Если данные указывают на термочувствительный материал с высокой скоростью потока, операторы могут заранее снизить температуру в зонах сжатия и дозирования, чтобы предотвратить термическую деградацию. В качестве альтернативы, если данные показывают наличие материала с фракционным плавлением, операторы могут безопасно повысить тепловой профиль на ранних этапах зоны подачи.
Внутренняя геометрия шнека экструдера должна гармонировать с сыпучестью материала. Хотя замена физического шнека для каждой партии нецелесообразна, знание точного MFR позволяет операторам оптимизировать число оборотов шнека в минуту. Для материалов с высокой вязкостью работа шнека на более низких скоростях обеспечивает необходимое время пребывания, чтобы материал поглотил тепло и равномерно расплавился, не создавая чрезмерного трения сдвига. Для материалов с высоким MFR можно использовать более высокие скорости для быстрого прохождения жидкого расплава через цилиндр.
Заключительный этап гранулирования включает в себя проталкивание расплавленного полимера через фильеру и нарезку его на однородные гранулы. Здесь MFR определяет прочность расплава пластика при контакте с лезвием. Материал с очень высоким MFR может быть слишком жидким, что приводит к беспорядочному вытеканию расплава из фильеры. Напротив, материал с очень низким MFR может испытывать агрессивное разбухание в матрице, значительно расширяясь сразу после выхода из матрицы и образуя гранулы слишком большого размера. Используя точные данные MFR, операторы могут точно настроить температуру матрицы и скорость режущего лезвия для получения идеально однородных гранул.
Приобретение оборудования для переработки капитала — это грандиозное решение, которое должно быть основано на достоверных данных о материалах. Конкретные характеристики MFR ваших первичных отходов будут полностью определять инженерные требования вашего производственного цеха.
Индустрия переработки отходов разделяет материалы на гибкие пленки и жесткие пластмассы. Эти две категории демонстрируют совершенно разные профили MFR и объемную плотность. Гибкие пленки, такие как ПЭНП, обычно имеют более высокие значения MFR и требуют специальных механизмов уплотнения, таких как резаки-компакторы, для подачи их в экструдер. Твердые пластмассы, такие как измельченные бутылки из полиэтилена высокой плотности или корпуса для электроники из АБС-пластика, обычно находятся в нижней части спектра MFR. Они жесткие, устойчивы к плавлению и требуют агрессивного механического сдвига.
Когда руководители предприятий готовятся инвестировать в специализированную линию гранулирования жесткого пластика , обмен полными данными MFR с производителем оборудования не подлежит обсуждению. Эти эмпирические данные позволяют производителю серьезно настраивать внутреннюю механику машины. Например, если твердый лом постоянно демонстрирует фракционное течение расплава, производитель укрепит линию мощным редуктором, двигателем с высоким крутящим моментом и специальным шнеком с соотношением длины к диаметру 36:1, предназначенным для преодоления огромного противодавления без остановки.
Стандартизированные данные MFR также определяют дополнительные функции, необходимые для обеспечения бесперебойной работы линии. Твердые пластмассы часто содержат влагу или поверхностные загрязнения, которые испаряются при высокой температуре. Если MFR указывает на то, что материал требует повышенных температур обработки, двойные зоны вакуумной дегазации становятся обязательными для удаления летучих веществ и предотвращения образования пористых гранул. Кроме того, высоковязкие материалы давят на фильтрационные сетки с огромной гидравлической силой. Точные данные обеспечивают интеграцию надежных устройств непрерывной смены сит, способных выдерживать высокое давление без утечек.
В конечном счете, цель тщательного анализа параметров испытаний MFR состоит в том, чтобы максимизировать окупаемость инвестиций в операции по переработке отходов. Точность материальных данных напрямую приводит к ощутимой финансовой эффективности.
Незапланированные простои остаются крупнейшим источником снижения рентабельности любого завода по переработке отходов. Строго соблюдая протокол испытаний MFR для каждой поступающей партии лома, операторы гарантируют, что подаваемый материал отличается исключительной консистенцией. Такая превентивная последовательность предотвращает внезапные скачки давления, выбросы сеток и перегрузки двигателя, позволяя экструзионной линии непрерывно работать с максимальной производительностью.
На рынке сырьевых товаров с жесткой конкуренцией цена на переработанные пластиковые гранулы определяется их стабильностью и предсказуемостью. Производители, приобретающие переработанные смолы для литья под давлением или выдувного формования, требуют чрезвычайно жестких допусков MFR для защиты своего последующего оборудования. Освоив параметры испытаний MFR, переработчики могут с уверенностью гарантировать характеристики своих пеллет, что позволяет им устанавливать премиальные рыночные цены.
| Рабочая зона | Влияние неполных данных MFR | Влияние стандартизированных данных MFR |
|---|---|---|
| Время безотказной работы машины | Частые остановки из-за помпажа или перегрузки двигателя. | Непрерывная работа с предсказуемым поведением расплава. |
| Энергопотребление | Большие отходы из-за неэффективного отопления и охлаждения. | Оптимизированные тепловые зоны значительно снижают энергопотребление. |
| Качество пеллет | Непостоянный размер, гели и термическая деградация. | Однородные, бездефектные гранулы со стабильной насыпной плотностью. |
| Рыночная стоимость | Пеллеты продаются с большой скидкой из-за неизвестных свойств. | Премиальные цены гарантированы за счет гарантированных характеристик материалов. |
Значение MFR — строго условный показатель. Без явного указания температуры испытания и приложенной нагрузки полученное число будет бессмысленным с научной точки зрения и практически бесполезным в производственном цеху. Внедрение точных стандартизированных испытаний устраняет критический разрыв между непредсказуемым сырьевым ломом и высокорентабельными переработанными пеллетами премиум-класса.
Перестаньте полагаться на догадки при управлении ежедневными процессами переработки. Сопоставляя точные данные о материале с правильными механическими конфигурациями, вы защищаете свое оборудование и повышаете качество конечного продукта. Возьмите под контроль свое производство уже сегодня. Убедитесь, что ваши параметры испытаний строго определены, и согласуйте свои операции с точным решением Jwell для гранулирования, которое требуется вашим материалам, для максимальной эффективности и прибыльности.
В общем, нет. Поскольку термопластичные полимеры являются неньютоновскими жидкостями, их вязкость не меняется линейно вместе с изменениями температуры или давления. Простой математический коэффициент преобразования не может точно предсказать, как сложные полимерные цепи будут вести себя в совершенно разных термических условиях и условиях сдвига. Вы должны физически повторно протестировать материал при новых указанных параметрах, чтобы получить надежные и действенные показания.
Полиэтилен и полипропилен обладают принципиально разной молекулярной архитектурой и температурами плавления. Полиэтилен переходит в расплав при более низкой температуре, поэтому стандартные рекомендации по испытаниям предусматривают его тестирование при 190 градусах Цельсия. И наоборот, ПП требует значительно больше тепловой энергии для достижения стабильного и измеримого течения расплава, что соответствует стандарту 230 градусов Цельсия. Испытание их при одинаковых температурах либо приведет к резкому термическому разложению полиэтилена, либо не сможет расплавить полипропилен в достаточной степени, чтобы возникло какое-либо течение.
Не существует единого универсального веса для всех пластиков. Стандартный вес или нагрузка полностью зависит от семейства тестируемых полимеров, как того требуют стандарты ISO и ASTM. Например, стандартный полиэтилен обычно тестируется с нагрузкой 2,16 кг, тогда как для сверхпрочного поликарбоната может использоваться нагрузка 1,2 кг, а для высоковязкого АБС-пластика часто требуется нагрузка 10,0 кг для достижения измеримого потока.
Да, существенно. Гигроскопичные полимеры, такие как ПЭТ, нейлон и АБС, поглощают влагу из воздуха. Если эти материалы не будут тщательно высушены перед испытанием MFR, захваченная вода превратится в пар внутри нагретого испытательного цилиндра. Эта влага ускоряет разрушение полимерной цепи во время испытаний, искусственно снижая вязкость и приводя к ложно завышенным показаниям MFR.
MFR определяет, насколько легко расплавленный пластик перемещается по цилиндру экструдера, проходит через плотные фильтрующие сетки и выходит из фильерной головки. Если вы обрабатываете материал с неожиданно низким MFR, это создает сильное противодавление. Это резко уменьшает объем материала, который шнек может вытолкнуть вперед за один оборот. Это узкое место снижает общую производительность, увеличивает потребление энергии и часто приводит к неравномерному размеру гранул на торце фрезы.
MFR измеряет массу полимера, экструдированного за определенное время, обычно выражаемую в граммах за 10 минут. Напротив, объемная скорость расплава, или MVR, измеряет объем полимера, экструдированного с течением времени, и выражается в кубических сантиметрах за 10 минут. Оба жизненно важных теста требуют строгого указания температуры и нагрузки. Операторы часто используют MVR, когда плотность расплава материала значительно колеблется или при тестировании высоконаполненных и композитных полимеров.
Абсолютно нет. Экструдеры — это узкоспециализированные машины, разработанные для определенных диапазонов вязкости. Линия, специально созданная для жесткого заточки, отличается особой геометрией шнеков, огромным крутящим моментом двигателя и надежными системами охлаждения, разработанными для удовлетворения особых требований MFR и высоких требований к сдвигу, предъявляемых к жестким пластмассам. И наоборот, пленочный гранулятор предназначен для легких, очень термочувствительных материалов. Знание стандартизированного MFR гарантирует, что вы приобретете оборудование, способное эффективно обрабатывать ваш конкретный материал без риска катастрофического механического отказа.


