
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-20 Происхождение:Работает


Переработанный нейлон имеет огромную рыночную стоимость, однако бесчисленные партии продукции незаметно уничтожает скрытый враг: влага. В отличие от полиолефинов, которые естественным образом отталкивают воду, полиамидные материалы ведут себя как молекулярная губка, активно вытягивая влагу непосредственно из окружающего воздуха. Попытка обойти строгий контроль влажности неизбежно приводит к порче окатышей, вызывает непредвиденные простои оборудования и снижает прибыль.
Из этого подробного руководства вы узнаете, как точное сочетание правильных методов сушки и передовых технологий экструзии обеспечивает высочайшее качество гранул. Решая эти термодинамические проблемы, предприятия по переработке отходов могут последовательно превращать уязвимый лом в ценные, структурно прочные полимеры.
Чтобы понять, почему управление влажностью является наиболее важным этапом переработки полиамида, важно изучить фундаментальный химический состав материала. В то время как такие материалы, как полиэтилен или полипропилен, легко выделяют поверхностную воду, нейлон ведет себя совершенно по-другому на микроскопическом уровне.
В науке о полимерах материалы классифицируются по их сродству к воде. Нейлон, официально известный как полиамид, представляет собой высокогигроскопичный пластик. Это означает, что он активно притягивает, поглощает и удерживает молекулы воды глубоко внутри своей молекулярной матрицы.
Такое поведение обусловлено высокополярными амидными группами полимерной цепи. Поскольку молекулы воды также полярны, влажность окружающей среды образует прочные водородные связи с атомами кислорода и азота внутри пластика. Следовательно, простого протирания материала или использования обычного центробежного вращателя с научной точки зрения недостаточно, чтобы разорвать эти связи и удалить захваченную воду.
Не весь полиамидный лом поглощает влажность окружающей среды с одинаковой скоростью. Поглотительная способность сильно зависит от конкретной марки, определяемой соотношением атомов углерода и амидных групп.
| Сорт полиамида | Влажность при относительной влажности 50 % | Влажность при насыщении | Целевая влажность перед экструзией |
|---|---|---|---|
| ПА6 | 2,5% - 3,0% | 8,5% - 10,0% | < 0,1% |
| ПА66 | 2,5% - 2,8% | 8,0% - 8,5% | < 0,1% |
| ПА12 | 0,7% - 0,9% | 1,5% - 1,8% | < 0,1% |
Попытка обойти фазу сушки для экономии времени или энергии является дорогостоящей ошибкой обработки. Подача влажного сырья в нагретую бочку создает не только эстетические проблемы; это фундаментально меняет физику и химию конечного продукта.
Самым серьезным последствием экструзии влажного нейлона является разрушительная химическая реакция, известная как гидролиз. Полиамиды обычно плавятся при высоких температурах, в диапазоне от 220°C до 260°C. При таких экстремальных температурах любая влага, попавшая внутрь полимерной матрицы, мгновенно превращается в перегретый пар.
Когда этот пар взаимодействует с расплавленным пластиком под огромным давлением цилиндра экструдера, молекулы воды буквально расщепляют длинные полимерные цепи на более короткие фрагменты. Непосредственным эмпирическим результатом является значительное снижение внутренней вязкости. Расплав становится чрезмерно жидким, и эта деградация совершенно необратима. После того, как цепи разрезаны, никакие последующие процессы не смогут восстановить первоначальную целостность материала.
Представьте себе оператора, стоящего у фильерной головки в заводском цехе и беспомощно наблюдающего, как экструдированные пряди внезапно вздымаются, пенятся и ломаются еще до того, как достигают охлаждающей ванны. Это хаотичная реальность обработки мокрого нейлона.
Когда захваченный пар проходит по шнеку, он образует микропузырьки. Когда расплав выходит из головки высокого давления, эти пузырьки растягиваются и лопаются, оставляя на поверхности хорошо заметные серебряные полосы, широко известные как вздутие. В тяжелых случаях быстрое расширение пара приводит к неконтролируемому вспениванию пластика, создавая пористую, похожую на губку текстуру. Эти слабые нити постоянно рвутся, что приводит к огромным потерям материала, слюням и утомительному ручному труду по перенатяжке лески.
Конечной целью предприятий по переработке отходов является производство гранул, которые можно будет продать предприятиям, занимающимся литьевым формованием. Переработанные гранулы, изготовленные из гидролизованного нейлона, дают исключительно хрупкий конечный продукт. Потеря молекулярной массы напрямую коррелирует с серьезным снижением прочности на разрыв и ударопрочности, что часто приводит к тому, что покупатели отказываются от всей партии.
Эффективное управление влажностью – это не один шаг; это комплексная система, включающая как предварительную подготовку, так и расширенный термодинамический контроль во время плавки.
Первая линия защиты — обработка материала еще до того, как он коснется бункера. Однако стандартные сушилки горячим воздухом здесь совершенно неэффективны. Поскольку вода химически связана с пластиком, обдувание металлолома теплым воздухом не нарушит эти связи.
В частности, для полиамидов требуются осушители с осушителем. В этих системах используется замкнутый контур воздушного потока, пропускающий воздух через слой молекулярных сит, который удаляет всю влагу, снижая точку росы до -40°C или ниже. Этот ультрасухой нагретый воздух затем циркулирует через металлолом, вытесняя связанные молекулы воды. Отраслевые стандарты требуют снижения содержания влаги до уровня от 0,1% до 0,2% перед плавлением.
Хотя предварительная сушка является обязательной, она редко бывает идеальной. Изменения объемной плотности, влажности окружающей среды на складе или присутствия летучих органических соединений и поверхностных чернил в отходах после потребления означают, что следовые газы все равно будут попадать в процесс. Таким образом, удаление остаточных паров во время фазы плавления гарантирует полную чистоту полимера до того, как он попадет в фильтрационный блок.
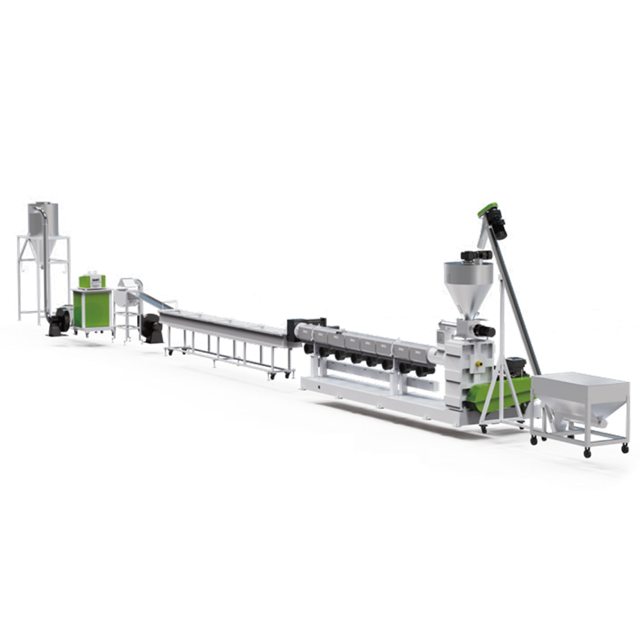
Физика требует удаления водяного пара, но инженерия определяет, насколько эффективно это будет сделано. При обработке сложных материалов стандартное оборудование часто не справляется. Усовершенствованная машина для гранулирования пластика специально разработана для решения именно этих термодинамических задач посредством целенаправленной механической конструкции.
Сердцем любой экструзионной системы является ее шнековый профиль. Нейлон обладает высокой температурой плавления и относительно низкой вязкостью расплава. Обычный винт либо не сможет равномерно расплавить материал, либо создаст чрезмерное трение сдвига, вызывающее сжигание пластика.
В высокопроизводительных экструдерах используется индивидуальное соотношение длины к диаметру, которое обычно находится в диапазоне от 32:1 до 36:1. Такая увеличенная длина цилиндра обеспечивает необходимое время пребывания полимера для плавления, в то же время позволяя летучим газам отделяться. Зона сжатия тщательно профилирована для обеспечения точного и мягкого сдвига. Это генерирует достаточно механического тепла, чтобы пластифицировать материал, не вызывая термического разложения.
Наиболее важной особенностью обращения с гигроскопичным ломом внутри бочки является система вакуумной экстракции. В современном оборудовании используются глубокие вакуумные вентиляционные отверстия, стратегически расположенные вдоль ствола.
Когда расплавленный пластик проходит под вентиляционным отверстием, геометрия шнека намеренно разжимает расплав, обнажая максимальную площадь поверхности. Затем высокопроизводительный жидкостно-кольцевой вакуумный насос принудительно извлекает захваченный пар и мономерные газы. Для сильно загрязненных отходов потребления двойные зоны вакуумной дегазации обеспечивают точку вторичной экстракции, гарантируя отсутствие пустот в расплаве перед его продвижением вперед.
Влага напрямую дестабилизирует давление расплава. Когда вода внутри ствола превращается в пар, образуются пустоты, вызывающие пульсацию, то есть непредсказуемые колебания производительности. Этот всплеск наносит ущерб системам фильтрации, часто выталкивая загрязняющие вещества через сетку или вызывая аварийные отключения.
Эффективно испаряя и извлекая пары через вакуумные зоны, экструдер поддерживает очень стабильное давление. Кроме того, эта стабильность позволяет устройствам непрерывной смены сит эффективно отфильтровывать твердые примеси, такие как нерасплавленные сшитые частицы или бумага, без разрушения сеток фильтра.
Выбор правильного оборудования требует глубокого понимания вашего конкретного сырья. Архитектура вашей линии гранулирования жесткого пластика должна идеально соответствовать уровням загрязнения исходного материала.
Одним из основных решений при конфигурации предприятия является выбор между одноэтапной и двухэтапной установкой, которую часто называют экструзией «мать-дитя».
Одноступенчатая установка состоит из одного длинного ствола. Он высокоэффективен, потребляет меньше энергии и идеально подходит для чистого постпромышленного лома, который был тщательно предварительно высушен. Напротив, интеграция системы гранулирования жесткого пластика , использующей двухступенчатую архитектуру, отделяет процесс плавления от фазы повышения давления. Главный материнский экструдер плавится и выпускает огромное количество газа, в результате чего пластик попадает во вторичный детский экструдер, который работает медленнее, чтобы охладить, стабилизировать и отфильтровать расплав. Для бывших в употреблении отходов с более высокой остаточной влажностью этот двойной подход является гораздо более эффективным.
| Особенность | Одноэтапная экструзия | Двухэтапная экструзия |
|---|---|---|
| Лучше всего подходит для | Чистые, предварительно высушенные промышленные отходы. | Постпотребительские, влажные или отпечатанные отходы |
| Эффективность дегазации | От умеренного до высокого через вентиляционные отверстия ствола | Чрезвычайно высокая за счет переходной вентиляции и вентиляционных отверстий ствола |
| Фильтрующая способность | Стандартное одинарное непрерывное сито | Высокая способность к двойным этапам фильтрации |
Поскольку нейлон при плавлении становится очень текучим, решающее значение имеет метод его разрезания на гранулы. Гранулирование с использованием водяных колец широко распространено при производстве полиолефинов, но при этом жидкий полиамид часто размазывается по поверхности матрицы, вызывая образование комков и немедленное повторное поглощение влаги.
Таким образом, гранулирование стренги остается отраслевым стандартом. Расплавленный полимер экструдируется в непрерывные пряди, похожие на спагетти, протягивается через длинную охлаждающую водяную баню для придания прочности на разрыв, а затем пропускается через мощные всасывающие воздуходувки для удаления поверхностной воды перед подачей в роторный нож. Это гарантирует однородные, цилиндрические и идеально сухие гранулы.
Поскольку глобальные требования к устойчивому развитию ужесточаются, крупные бренды в автомобильной, электронной и текстильной отраслях активно ищут переработанные полиамиды, которые идеально соответствуют свойствам первичного материала. Отрасль быстро переходит от вторичной переработки, при которой создаются дешевые формованные детали, к настоящей вторичной переработке для производства критически важных структурных компонентов. В частности, в секторе электромобилей инициативы по облегчению веса требуют использования переработанного пластика с безупречной механической целостностью.
Чтобы соответствовать этим строгим спецификациям производителя, сохранение первозданной механической прочности больше не является обязательным. Следовательно, освоение извлечения влаги превратилось из базовой технологической необходимости в стратегическое бизнес-преимущество. Предприятия, способные стабильно производить высоковязкие, не содержащие влаги пеллеты, доминируют на рынке вторичного сырья премиум-класса.
Даже самое сложное экструзионное оборудование требует профилактического обслуживания для борьбы с суровой реальностью переработки. Пренебрежение текущим техническим обслуживанием неизбежно приведет к тому, что структурные дефекты вернутся на ваше производство.
Система вакуумной дегазации действует как легкие экструдера. При переработке полиамидов в виде газа часто выделяется побочный продукт, называемый мономером капролактама. Охлаждаясь внутри вакуумных линий, он кристаллизуется и может легко засорить поток воздуха.
Бригады технического обслуживания должны регулярно проверять и очищать выхлопные отверстия. Проверка уровня и температуры воды в водокольцевых насосах имеет жизненно важное значение. Если циркулирующая вода становится слишком теплой, насос теряет физическую способность создавать глубокий вакуум, оставляя разрушительный пар в расплаве.
Когда влажное сырье подвергается гидролизу, в результате химического разложения могут выделяться слабокислые побочные продукты. В сочетании с абразивными примесями, такими как стеклянные волокна, обычно встречающимися в автомобильных ломах, это ускоряет микрокоррозию на витках шнека.
Руководители предприятий должны планировать регулярные простои для измерения зазора между шнеком и стенкой бочки. Если этот разрыв выходит за пределы производственных допусков, эффективность откачки падает, тепло сдвига неконтролируемо возрастает, а возможности экстракции резко падают.
Точные показания температуры не подлежат обсуждению. Термопара, покрытая разложившимся углеродом, может указать зону с температурой 240°C, тогда как на самом деле она нагревается при температуре 270°C. Операторам следует периодически использовать портативные пирометры или тепловизоры, чтобы убедиться, что внешние температуры ствола соответствуют данным на панели управления, немедленно заменяя неисправные нагревательные ленты, чтобы предотвратить образование холодных зон.
Инвестиции в соответствующее оборудование для предварительной обработки и передовые технологии дегазации являются фундаментальным фактором экономики. Возврат инвестиций быстро достигается за счет увеличения стоимости продукции и значительного сокращения эксплуатационных отходов.
Товарный рынок пластмасс является высокоуровневым. Пеллеты, подвергшиеся частичному гидролизу или расплыванию, относят к низкоуровневым применениям, и их цены находятся на уровне нижней части рынка. И наоборот, бездефектные гранулы, сохраняющие свою высокую характеристическую вязкость, могут быть проданы в такие требовательные отрасли, как автомобилестроение или промышленное текстильное производство. Надбавка к цене за правильно высушенный материал легко амортизирует капитальные затраты на современное оборудование в течение нескольких месяцев.
Устранив основную причину поломки прядей, предприятия значительно сокращают объем ручного труда. Операторы больше не тратят часы на очистку матриц или перенатяжение оборванных тросов. Этот непрерывный рабочий процесс максимизирует общую эффективность оборудования и предотвращает использование ценного материала для подметания полов.
Контроль влажности является бесспорным стержнем успешной переработки полиамида. Вы не можете обмануть физику; вода должна быть тщательно удалена до и во время процесса экструзии. Сочетая строгую предварительную сушку осушителем с современной технологией вакуумной дегазации, операторы могут гарантировать целостность полимерной цепи и производить гранулы исключительного качества.
Потратьте время, чтобы оценить текущую настройку. Переход на специализированное оборудование, предназначенное для удовлетворения строгих термодинамических требований, предъявляемых к гигроскопичным пластикам, повысит эффективность вашей работы. Посетите Jwell Recycling сегодня, чтобы изучить наши передовые линии гранулирования, обсудить конкретные проблемы с сырьем с нашей командой инженеров и оптимизировать свое производство для достижения максимальной прибыльности.
Для оптимальной обработки и полного предотвращения гидролиза материал обычно следует сушить до влажности 0,1% или ниже. Точный требуемый порог зависит от конкретной марки полимера и требований к механическому напряжению конечного формованного изделия.
Хотя высококачественная производственная линия с двойными зонами вакуумной дегазации является исключительной при обработке следовых количеств остаточных паров, она не может полностью заменить адсорбционную предварительную сушилку для высокогигроскопичных материалов. Для достижения наилучших механических свойств и предотвращения первоначального разрушения цепи абсолютным требованием остается тщательная предварительная сушка.
Вспенивание – классический эмпирический признак избыточного загрязнения влагой. Поскольку влажный материал подвергается сильному нагреву и сдвигу, поглощенная вода превращается в перегретый пар. Если в оборудовании отсутствует достаточная мощность удаления вакуума, пар остается под давлением. На выходе из головки давление мгновенно падает, в результате чего пар резко расширяется, что приводит к пористой, пенистой текстуре и ломкости прядей.
Если сырьем является исключительно чистый постпромышленный лом и он тщательно предварительно высушен, то одноступенчатая машина является высокоэффективной и вполне достаточной. Однако для вторичного лома, который обычно имеет различный уровень влажности или повышенное загрязнение, двухступенчатая машина намного лучше. Он обеспечивает увеличенную площадь поверхности дегазации и превосходную стабильность фильтрации, гарантируя чистый конечный продукт.
Время высыхания варьируется в зависимости от исходного содержания влаги и конкретной марки полиамида. Обычно при использовании осушителя с температурой от 80°C до 90°C требуется от 4 до 6 часов, чтобы снизить уровень влажности до приемлемого порога 0,1%. Чрезвычайно влажные бытовые материалы могут потребовать до 8 часов непрерывной сушки.
Да. Хотя удаление влаги имеет решающее значение, подвергание нейлона чрезмерно высоким температурам сушки в течение длительного времени может привести к термическому разложению и окислению, в результате чего материал пожелтеет или станет хрупким еще до того, как он достигнет экструдера. Крайне важно соблюдать рекомендованную производителем температуру сушки и не оставлять материал в бункере на неопределенный срок.


