
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-30 Происхождение:Работает


Знаете ли вы, что одна капля воды может испортить целую партию пластика? Это звучит как преувеличение. В заводских цехах это повседневная реальность. Полиэтилентерефталат, широко известный как ПЭТ, как известно, не прощает влаги. Подавайте его в экструдер, пока он влажный, и вы не просто выпариваете воду. Вы фундаментально разрушаете химическую структуру пластика.
Поскольку глобальное стремление к экономике замкнутого цикла усиливается, переработка использованных бутылок и промышленного лома в ценный материал становится более прибыльной, чем когда-либо. Эта прибыльность полностью зависит от освоения термодинамики полимеров. Без строгого контроля влажности во время экструзии происходят серьезные химические реакции. Эти реакции снижают прочность материала и делают конечный продукт бесполезным для высокотехнологичных применений.
В этом подробном руководстве мы рассмотрим молекулярную науку, лежащую в основе гигроскопичности ПЭТ, механические последствия игнорирования влажности и то, как современные технологии экструзии снижают эти риски обработки.
Чтобы понять, почему извлечение влаги является непреложным условием переработки, необходимо взглянуть на материал через молекулярную призму. ПЭТ – гигроскопичный термопласт. В отличие от полиолефинов, таких как полиэтилен или полипропилен, которые отталкивают воду, этот материал действует как молекулярная губка. Он активно вытягивает влагу из окружающей среды.
Суть проблемы заключается в химической основе полимера, состоящей из сложноэфирных групп. Эти сложноэфирные связи очень полярны. Поскольку вода также является полярной молекулой, между ними возникает естественное электрическое притяжение. Когда инженеры оценивают влажность пластикового сырья, они строго различают поверхностную и внутреннюю влажность. Поверхностная влага – это конденсат или остатки промывной воды, прилипшие к внешней поверхности чешуек, которые сравнительно легко смываются обычным горячим воздухом.
Внутренняя влага представляет собой гораздо более сложную инженерную задачу. Под действием полярности молекулы воды проникают в аморфные области полимерных цепей. Для искоренения этой встроенной влаги требуется нечто большее, чем просто нагрев поверхности. Это требует длительного воздействия определенных температур и сверхсухого воздуха, чтобы вытеснить воду из молекулярной матрицы.
Условия хранения определяют базовую сложность обработки. Если гейлорд промытых постпотребительских хлопьев лежит на некондиционированном складе, он действует как осушитель помещения. В таких условиях уровень внутренней влажности может быстро превысить 6000 частей на миллион. Отраслевые стандарты здесь неумолимы. Перед попаданием в зону плавления материал необходимо высушить до влажности строго ниже 200 ppm. Для высокопрочных применений, таких как обвязка или волокно для перевозки бутылок, пороговое значение снижается до менее 50 частей на миллион. Превышение этих пределов гарантирует структурный отказ ниже по течению.
Необходимость удаления влаги заключается не только в предотвращении образования пузырьков пара. Настоящая опасность — это тихая и катастрофическая химическая реакция, известная как гидролитическая деградация.
Во время стандартного производства ПЭТ-пеллет материал подвергается огромным термическим и механическим сдвигам. Внутри ствола температура обычно колеблется между 260°C и 280°C. Когда внутренняя влага попадает в эту высокотемпературную среду, она не просто испаряется. Вместо этого перегретая вода действует как сильный химический катализатор.
Этот перегретый пар атакует полярные эфирные связи, которые скрепляют длинные полимерные цепи, разрывая их. Этот разрыв цепи навсегда разбивает длинные молекулярные структуры на более короткие фрагменты, образуя концевые карбоновые кислоты и гидроксильные группы. Пластик, с которого вы начали, по сути, уже не тот пластик, который вы экструдируете.
Физическая прочность полимера напрямую связана с длиной его молекулярных цепей, измеряемой в промышленности как характеристическая вязкость, выраженная в децилитрах на грамм. Длинные цепи плотно спутываются вместе, обеспечивая высокую прочность на разрыв и гибкость. Гидролиз приводит к резкому падению этой вязкости. Поскольку молекулы воды измельчают цепи, механическая целостность пластика исчезает.
| Тип применения | Цель IV Требование в дл/г | Эффект сильного гидролиза |
|---|---|---|
| Текстиль или волокно | 0,60 - 0,65 | Частая поломка волокон при высокоскоростном отжиме |
| Лист или термоформование | 0,70 - 0,78 | Хрупкие листы, которые трескаются при сгибании или резке. |
| Бутылка | 0,80 - 0,85 | Разрыв при стандартном давлении карбонизации |
| Прочная обвязка | 0.90 - 1.00+ | Резкое разрушение под растягивающими нагрузками |
Экструдирование влажных хлопьев эффективно превращает высококачественный материал в дешевый лом. Это разрушает экономическую жизнеспособность процесса переработки замкнутого цикла.
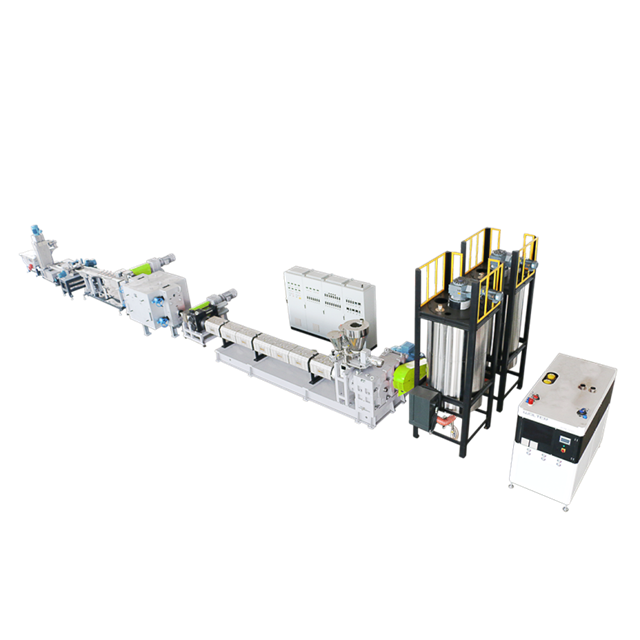
Помимо невидимой деградации молекулярной массы, избыточная влага оставляет заметный след разрушения на заводских полах. Операторы часто могут диагностировать неисправность сушки, просто взглянув на фильерную головку.
Когда захваченная вода превращается в пар и не может покинуть ванну расплава, она создает физические пустоты. Выдавленные пряди будут выглядеть пенистыми. При разрезании гранулы содержат полые центры, что резко снижает их объемную плотность. Это приводит к неравномерной подаче, когда гранулы в конечном итоге продаются предприятиям, занимающимся литьевым формованием. Пар под высоким давлением, яростно вырывающийся из кромки матрицы, проходит по охлаждающейся пластиковой поверхности, оставляя отчетливые серебристые пятна, известные как вздутие.
Премиальный переработанный материал ценится за свою прозрачность, подобную стеклу. Разложение, вызванное влажностью, делает расплав мутным, желтоватым и непрозрачным. Физические пустоты в сочетании с пониженной вязкостью делают готовые гранулы опасно ненадежными. Конечные продукты, сформованные из этих разложившихся гранул, являются хрупкими и очень чувствительны к растрескиванию под воздействием окружающей среды. Для производителей несущих грузов эти скрытые механические дефекты создают огромные риски для безопасности и ответственности.
Вода не просто портит пластик. Это наносит ущерб машинам, обрабатывающим его. Введение влажного сырья в машину для гранулирования пластика заставляет оборудование работать в хаотических термодинамических условиях.
Рассмотрим физику происходящего. Вода расширяется примерно в 1600 раз, когда превращается в пар. Если в загрузочную горловину попадает партия с высоким содержанием влаги, внезапное взрывное выделение пара создает резкие скачки давления внутри закрытого ствола. Это колебательное внутреннее давление нарушает устойчивую транспортировку расплава. Операторы заметят всплески в матрице, где пластик плюется и пульсирует, а не течет гладкой непрерывной лентой. Помпаж не позволяет гранулятору резать одинаковые размеры, что приводит к образованию огромного количества мелочи, длинномерного и некондиционного лома.
Кислые побочные продукты, образующиеся при гидролизе, такие как карбоновая кислота, ускоряют коррозию внутренних металлургических компонентов. Неустойчивая вязкость расплава заставляет главный приводной двигатель постоянно искать правильный крутящий момент, создавая сильную волнообразную нагрузку на коробку передач и упорные подшипники. Со временем обработка неправильно высушенных материалов резко сокращает срок службы ваших винтов и стволов.
Выбранная вами архитектура экструзии существенно определяет вашу погрешность в отношении влажности. Различные геометрии винтов по-разному справляются с захваченным паром. Традиционные одношнековые установки полагаются на глубокую ванну расплава и трение о стенку цилиндра для транспортировки материала. Поскольку пластик не сгибается агрессивно, площадь поверхности, доступная вентиляционным отверстиям, минимальна. Если пар задерживается в сердцевине одношнековой плавки, он там и остается. Операторы, использующие одношнековые линии, должны выполнять безупречную предварительную сушку, часто требующую, чтобы материал находился в бункерах для кристаллизации и осушителя на срок до шести часов.
Современные переработчики все чаще переходят на двухшнековую технологию совместного вращения, чтобы более динамично управлять влажностью. В высокопроизводительной двухшнековой линии гранулирования используются взаимосвязанные шнеки, которые постоянно стирают друг друга. Это создает очень тонкую и сильно перемешиваемую пленку расплавленного полимера. Интенсивное перемешивание постоянно обновляет поверхность ванны расплава, вытягивая на поверхность впитавшуюся влагу.
Современное оборудование, предназначенное для этого применения, такое как серия CJWH, использует увеличенное соотношение L/D в диапазоне от 40:1 до 48:1. В сочетании с многоступенчатыми зонами вакуумной дегазации, оснащенными надежными насосами Рутса, способными создавать абсолютное давление ниже 5 мбар, эти системы агрессивно извлекают из бочки испаренную влагу и летучие органические соединения до того, как начнется значительный гидролиз. Хотя строгая предварительная сушка остается золотым стандартом, усовершенствованные двухшнековые системы действуют как важнейшая система безопасности, позволяя предприятиям обрабатывать материалы с немного более высокой устойчивостью к влажности без ущерба для вязкости.
Глобальные затраты на энергию вызывают быструю эволюцию в том, как предприятия по переработке обрабатывают термодинамику полимеров. Исторически сложилось так, что руководители заводов полагались на мощные и непрерывно работающие силосы с осушителем. Сегодня отрасль активно переходит на гибридное извлечение влаги. Переработчики минимизируют время термической предварительной сушки и переносят задачу удаления влаги непосредственно на фазу расплава экструдера.
Интегрируя инфракрасные вращающиеся барабаны с двухшнековыми установками сверхвысокого вакуума, современные предприятия сокращают потребление энергии на килограмм обрабатываемого материала почти на тридцать процентов. Этот оптимизированный подход не только снижает выбросы углекислого газа в соответствии с новыми строгими экологическими нормами, но также ограничивает термическую деградацию, вызванную запеканием пластика в силосе в течение шести часов. Будущее экструзии – за разумным поточным удалением влаги, а не за пассивной сушкой при хранении.
Чтобы стабильно производить пеллеты премиум-класса, менеджеры предприятий должны внедрить многоуровневую защиту от влажности. Опираться на один метод часто недостаточно для очень изменчивого вторичного лома.
Традиционный эмпирический метод предполагает двухэтапный процесс термического кондиционирования. Постпотребительские хлопья обычно аморфны. При прямом нагревании они проходят температуру стеклования и сливаются в твердый липкий блок, забивая бункер. Хлопья сначала механически перемешивают и нагревают, чтобы создать кристаллическую структуру. Кристаллизованные хлопья затем перемещаются в герметичный бункер, где циркулирует осушенный воздух при температуре примерно 160°C. В течение четырех-шести часов этот ультрасухой воздух действует как вакуум влаги.
Для борьбы с огромными занимаемыми местами и энергозатратами осушающих систем многие современные заводы используют вращающиеся инфракрасные барабаны. Инфракрасная технология использует световые волны определенной длины для проникновения в чешуйки, вызывая вибрацию молекул и генерируя тепло изнутри наружу. Этот внутренний нагрев невероятно быстро выводит влагу на поверхность. Инфракрасные системы могут одновременно кристаллизовать и сушить материал за пятнадцать-двадцать минут, что значительно повышает производительность предприятия.
Даже при идеальной предварительной сушке влага из окружающей среды может повторно проникнуть в материал во время транспортировки. Надежная поточная вакуумная дегазация — ваша последняя линия защиты. Чистота вакуумных портов и правильное обслуживание насосов Рутса гарантируют, что любой остаточный пар, образующийся во время плавления, будет мгновенно удален.
Рентабельность переработки отходов – это тонкий баланс. Вы должны сопоставить стоимость энергии, необходимой для сушки, с премиальной ценой, которую вы можете установить за гранулы высокой вязкости. Ваше оборудование должно отражать ваше сырье. Чистые отходы скелетов промышленного термоформования могут потребовать только легкой кристаллизации. Хлопья из использованных бутылок, промытые горячей водой, содержат высокую остаточную влажность и различные уровни загрязнения, что требует тщательной дегазации и фильтрации расплава.
При оценке решений о покупке в нижней части воронки отдавайте приоритет конкретным инженерным функциям. Сохранение вязкости означает, что расплав останется очень вязким. Коробка передач должна выдерживать это огромное сопротивление, не останавливаясь и не перегреваясь. Ищите двухступенчатые насосы Рутса, а не базовые водокольцевые насосы, поскольку последние часто сталкиваются с огромным объемом пара, который производит влажный материал. Удлиненные цилиндры обеспечивают бережную плавку и обеспечивают достаточно места для нескольких зон вентиляции.
Первоначальные капитальные затраты на высокопроизводительную экструзионную линию быстро окупаются за счет операционной экономии. Инвестируя в технологии, которые эффективно справляются с влажностью, вы значительно сокращаете ежемесячные расходы на электроэнергию. Что еще более важно, вы гарантируете стабильный выпуск пеллет премиум-класса, которые востребованы ведущими покупателями.
Влага – бесспорный враг экструзии полимеров. Если его не остановить, он вызывает быстрый гидролиз, разрушает характеристическую вязкость и заполняет вашу производственную линию хрупким и визуально дефектным ломом. Успешная переработка – это не только плавление пластика. Речь идет о защите химического состава полимера.
Понимая гигроскопичность материала и применяя строгие протоколы сушки, производители могут защитить свою продукцию. Инвестиции в передовые экструзионные технологии, оснащенные агрессивными системами управления влажностью, — это наиболее надежный путь к масштабированию прибыльного и высококачественного процесса переработки. Если вы хотите модернизировать свое предприятие для эффективной обработки сырья с высокой влажностью, изучите профессиональные машины для гранулирования пластика в Jwell, чтобы найти точную конфигурацию, соответствующую вашим производственным потребностям.
Для стандартной одношнековой экструзии материал необходимо высушить до влажности менее 0,02 процента, что соответствует 200 частям на миллион. Для применений, требующих максимальной механической прочности, таких как переработка бутылок или промышленная упаковка, инженеры строго поддерживают уровень влажности ниже 50 частей на миллион, чтобы предотвратить любое измеримое гидролитическое разложение.
Узкоспециализированные двухшнековые экструдеры с сонаправленным вращением позволяют обрабатывать материал с минимальной предварительной сушкой. В этих машинах используется интенсивное обновление площади поверхности и многоступенчатая высокопроизводительная вакуумная дегазация для физического удаления водяного пара из расплава. Жизнеспособность этой невысушенной обработки во многом зависит от начальной влажности и конкретной целевой вязкости, требуемой конечным покупателем.
Характеристическая вязкость — это показатель, используемый для измерения длины и молекулярной массы полимерной цепи, который напрямую определяет физическую прочность. Когда влага присутствует во время экстремально высокой температуры экструзии, она вызывает гидролиз. Эта химическая реакция разрезает длинные полимерные цепи на более короткие куски, резко снижая вязкость и приводя к хрупкому конечному продукту.
При использовании обычных термических методов процесс достаточно длительный. Аморфные хлопья необходимо предварительно кристаллизовать в течение одного-двух часов, чтобы предотвратить комкование. После этого материал помещается в влагопоглотительную сушилку под воздействием воздуха с очень низкой точкой росы при температуре 160°C еще на четыре-шесть часов. Общее время подготовки обычно составляет от пяти до восьми часов.
Эффективная обработка этого высокочувствительного материала на машине, предназначенной для полиэтилена или полипропилена, крайне не рекомендуется. Стандартным машинам не хватает специальной геометрии шнеков с низким сдвиговым усилием, увеличенного соотношения L/D и агрессивных систем вакуумной вентиляции, необходимых для предотвращения деградации. Использование неспециализированного оборудования почти наверняка приведет к получению испорченных и непригодных для продажи пеллет.
Уровни влажности обычно проверяются с помощью кулонометрического титратора Карла Фишера или специализированного анализатора влажности, оснащенного нагревательным элементом и прецизионными весами. Эти устройства нагревают небольшой образец хлопьев или гранул и измеряют точный вес испарившейся воды, обеспечивая высокоточные показания в частях на миллион, прежде чем партия будет одобрена для экструдера.
Хотя современные многоступенчатые вакуумные системы на двухшнековых экструдерах могут вытягивать огромное количество паров из расплава, они, как правило, не полностью заменяют предварительную сушку для высокотехнологичных применений. Они действуют как мощная добавка, позволяющая значительно сократить время термической сушки. Для низкосортных применений может быть достаточно мощной вентиляции, но производство бутылок премиум-класса по-прежнему требует гибридного подхода, чтобы гарантировать структурную целостность.


