
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-23 Происхождение:Работает


При промышленной переработке и переработке пластика первоначальная покупка оборудования представляет собой лишь часть общего риска проекта. Большинство операционных сбоев связано с задержкой поставок и недостаточной послепродажной технической поддержкой. Руководители предприятий и группы закупок часто оценивают оборудование исключительно на основе спецификаций, уделяя особое внимание пропускной способности и размерам двигателей. Они часто пренебрегают логистическими сложностями международных перевозок, вводом объекта в эксплуатацию и серьезными финансовыми последствиями длительного простоя из-за плохой доступности запасных частей.
Для снижения этих рисков необходимо перенести оценку с самого оборудования на операционную инфраструктуру поставщика оборудования для дробления пластика . Вы должны смотреть за пределы каталога. В этом руководстве представлена основа для оценки возможностей поставщиков по поставкам, структур технической поддержки и долгосрочной надежности, позволяющая гарантировать непрерывную работу вашей линии по переработке отходов без неожиданных перебоев.
Установление базовых показателей успеха проекта — это первый шаг в модернизации любого предприятия по переработке отходов. Эти показатели должны включать своевременный ввод в эксплуатацию, устойчивую пропускную способность, соответствующую заявленным техническим характеристикам, и низкое среднее время ремонта в течение первого года эксплуатации. Надежный поставщик напрямую влияет на эти результаты, предоставляя точные графики поставок и надежную техническую документацию. Когда вы заказываете тяжелую технику, график производства от цеха до цеха вашего предприятия определяется графиком производства. Задержки в доставке или отсутствие таможенных документов могут отодвинуть дату начала работы на несколько недель, что напрямую повлияет на ваши прогнозы доходов.
Заклинивание оборудования, деградация лезвий и отказы двигателей случаются в тяжелых промышленных условиях. Когда у поставщика отсутствует оперативная инфраструктура технической поддержки, финансовые последствия быстро усугубляются. Простои предприятия приводят к остановке последующих экструзионных или промывочных линий, что приводит к невыполнению производственных задач и нарушению цепочек поставок. Вам нужен партнер, способный немедленно отправить запасные части и техническое руководство. Если подшипник ротора выйдет из строя, а у поставщика нет региональных запасов, вам придется ждать международных авиаперевозок, а вся ваша технологическая линия простаивает.
Рассмотрим компромиссы между партнерством с комплексным интегратором проекта и покупкой отдельного оборудования у недорогого поставщика. Поставщики решений «под ключ» обычно предлагают синхронизированную доставку, унифицированные панели управления и единую систему отчетности. Автономные поставщики могут предлагать более низкие первоначальные затраты на оборудование, но часто перекладывают бремя интеграции и устранения неполадок полностью на вашу внутреннюю команду инженеров. При интеграции машины для дробления пластика в существующую линию электрическое взаимодействие между конвейерами, металлодетекторами и панелью управления дробилки должно быть безупречным. Поставщик, обладающий опытом интеграции, предоставит необходимые схемы подключения и логику ПЛК, чтобы это произошло без проблем.
Современная установка обработки должна соответствовать строгим требованиям последующей переработки. Размер и качество выходных хлопьев должны точно соответствовать стандартам округлости полимеров и линий химической переработки. Поставщики должны продемонстрировать, как их оборудование поддерживает постоянный размер частиц, не образуя при этом чрезмерных мелких частиц или пыли, которые могут ухудшить качество конечных переработанных пеллет. Если вашему следующему экструдеру требуются однородные хлопья размером 10 мм, дробилка должна обеспечивать их стабильно, независимо от того, подаете ли вы в него жесткие трубы или гибкие пленки. Команда инженеров поставщика должна быть в состоянии порекомендовать точный размер сита и конфигурацию ротора для достижения этой цели.
Проверка возможностей основной машины требует подбора оборудования для конкретных типов полимеров и требований к объему. Обработка толстостенных труб из полиэтилена высокой плотности требует иной динамики резки, чем измельчение сельскохозяйственной пленки из полиэтилена низкой плотности или оконных профилей из жесткого ПВХ. Машина должна обрабатывать ваше конкретное сырье, не перегревая материал и не останавливая ротор. Вы не можете заставить машину, предназначенную для легкой упаковки, обрабатывать густые автомобильные промывочные жидкости, не рискуя катастрофическим выходом из строя приводных ремней или вала ротора.
Геометрия ротора напрямую влияет на эффективность обработки. Вы должны оценить конструкцию ротора с учетом физической формы вашего сырья. Состав материала лезвия одинаково важен для износостойкости и срока службы. Использование лезвия из неправильного материала для обработки абразивных пластмасс, таких как стеклонаполненный нейлон, приведет к быстрому затуплению, необходимости постоянной заточки и значительному падению производительности.
| Тип ротора. | Динамика резки | идеального сырья. |
|---|---|---|
| Коготь ротора | Толстостенные детали, порывы, комки | Высокая сила сдвига, агрессивное кусание. |
| Плоский ротор | Бутылки, тонкие контейнеры, легкие пластмассы. | Ножницеобразная резка, высокая производительность. |
| Ступенчатый ротор | Смешанные отходы, автомобильные детали | Непрерывная резка, снижение пиков мощности |
| Ротор V-типа | Пленки, тканые мешки, гибкие материалы | Направляет материал к центру, предотвращает застревание боковых стенок |
Высокоуглеродистые и хромистые стальные сплавы, такие как Д2 или СКД-11, обеспечивают отличную износостойкость. Эти материалы дольше сохраняют острые края, сокращая частоту замены лезвий и обеспечивая стабильное качество чешуек. При оценке производителя оборудования для дробления пластика запросите конкретные металлургические отчеты об их режущих ножах. Твердость (HRC) должна соответствовать абразивности используемого материала. Для сильно загрязненных сельскохозяйственных пленок, содержащих песок и грязь, вам может даже потребоваться специальное покрытие из карбида вольфрама на изнашиваемых деталях.
Объекты с высокой производительностью значительно выигрывают от функций автоматического обслуживания. Дробилка пластика с гидравлической системой использует гидравлические цилиндры для открытия тяжелого бункера и опускания опоры сита. Эта автоматизация сокращает ручной труд и значительно сокращает время простоя при обслуживании во время плановой заточки лезвий или устранения замятия. Операторы могут получить безопасный и быстрый доступ к камере резки. Без гидравлики открытие крупной промышленной дробилки требует использования мостовых кранов, нескольких технических специалистов и часов потерянного производственного времени.
Площадь станка и модульность также требуют тщательной оценки. Определите, оптимизирован ли дизайн для ваших пространственных ограничений. Оцените совместимость с автоматизированными конвейерными лентами, металлодетекторами и транспортными системами с воздуходувками. Оборудование должно плавно интегрироваться в существующий поток материалов. Если на вашем предприятии низкий зазор до потолка, стандартный высокий бункер может не подойти, и производителю потребуется спроектировать специальный низкопрофильный подающий желоб или горизонтальный механизм подачи.
Убедитесь, что оборудование соответствует региональным стандартам промышленной безопасности, таким как CE, OSHA или UL. К основным функциям безопасности относятся электрические блокировки на бункере, легкодоступные кнопки аварийной остановки и прочные кожухи с шумоподавлением для защиты операторов от опасных уровней децибел. Машина, в которой отсутствуют соответствующие реле безопасности, может привести к серьезным травмам на рабочем месте и крупным штрафам со стороны регулирующих органов. Всегда запрашивайте электрические схемы, чтобы подтвердить наличие двухканальных цепей безопасности.
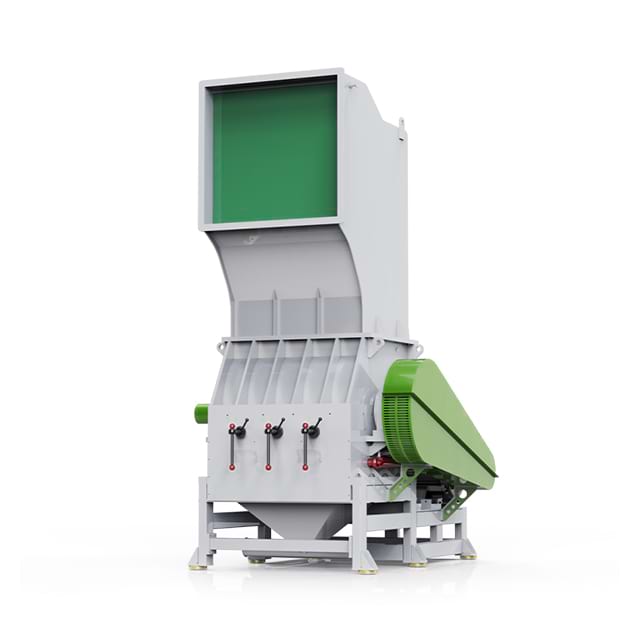
Отдайте предпочтение производителю, имеющему полностью оборудованный собственный испытательный центр. В спецификациях указаны теоретические максимальные значения, но реальная производительность варьируется в зависимости от загрязнения материала, содержания влаги и объемной плотности. Собственные лаборатории исключают необходимость догадок в процессе закупок. Прежде чем подписать заказ на поставку, вы хотите увидеть, как машина обрабатывает именно ваш материал.
Проведение аудита совместимости сырья является обязательным шагом по снижению рисков. Отправьте производителю реальные образцы материалов из вашего потока отходов. Запросите записанные пробные запуски, чтобы подтвердить фактическую производительность и стабильность хлопьев. Эта проверка гарантирует, что размер двигателя и конфигурация ротора идеально соответствуют реальным условиям эксплуатации. Если вы перерабатываете ПЭТ-бутылки, испытание покажет, не генерирует ли машина слишком много мелких частиц, что может вызвать проблемы в последующих фрикционных моечных машинах и оптических сортировщиках.
Оцените инженерные возможности производителя по настройке. Стандартные машины из каталога редко идеально вписываются в сложную планировку завода. Производитель должен иметь возможность изменять размеры входного отверстия бункера, регулировать углы резки ножей или изменять высоту разгрузки с учетом особенностей вашего конкретного материала и существующей инфраструктуры. Например, если вы подаете длинные трубы из ПВХ, производитель должен спроектировать специальный желоб для труб, который предотвращает отскок материала обратно из камеры резки.
Глобальная транспортная логистика представляет собой важные переменные проекта. Проведите аудит прозрачности цепочки поставок поставщика и опыта экспедирования грузов. Они должны четко определить Инкотермс (например, DDP, CIF или FOB) и эффективно обрабатывать необходимую документацию по таможенному оформлению. Реалистичные графики поставок должны учитывать перегруженность портов и время перевозки грузов внутри страны. Поставщик, обещающий доставку машины, изготовленной по индивидуальному заказу, в течение четырех недель, скорее всего, не принимает во внимание реалии морских перевозок и задержки в портах.
Надежные поставщики предоставляют полную предустановочную документацию за несколько недель до прибытия оборудования. Этот пакет подготовки площадки должен включать подробные чертежи фундамента, точные требования к электрической нагрузке и схемы пространственного размещения. Правильная подготовка гарантирует, что ваше оборудование будет готово к немедленной установке после доставки. Вам нужно время, чтобы залить железобетонные подушки, проложить толстые электропроводки и установить необходимые линии сжатого воздуха, прежде чем транспортный контейнер попадет на погрузочную платформу.
Определите параметры строгого протокола приемочного тестирования (SAT). SAT должен доказать, что машина работает на контрактной мощности, используя фактический поток отходов вашего предприятия. Окончательное утверждение проекта должно происходить только после того, как оборудование будет постоянно поддерживать целевой уровень производительности без перегрева или чрезмерной вибрации. SAT должен включать работу в течение всей смены, тестирование машины в реальных условиях, включая смену операторов и регулярную очистку сеток.
Оцените региональный запас быстроизнашивающихся компонентов производителя. Вращающиеся ножи, стационарные ножи, сита и приводные ремни требуют регулярной замены. Устойчивая цепочка поставок обеспечивает доставку этих деталей внутри страны, предотвращая недели простоев в ожидании международных авиаперевозок. Попросите у поставщика список запчастей, которые они хранят на складе в местном распределительном центре, и узнайте среднее время доставки.
Оцените глубину программ обучения операторов поставщика. Эффективная передача знаний охватывает ежедневные рабочие процедуры, графики профилактического обслуживания и протоколы безопасного устранения застреваний. Хорошо обученные операторы продлевают срок службы оборудования и предотвращают катастрофические механические неисправности, вызванные неправильной подачей. Обучение должно включать практические занятия, показывающие операторам, как правильно устанавливать зазор между вращающимися и неподвижными ножами с помощью щупов.
Прочтите предыдущие маркетинговые заявления, чтобы понять фактическую структуру гарантии. Разъясните разницу между страхованием запасных частей и страхованием трудозатрат. Требуйте четких соглашений об уровне обслуживания, которые гарантируют конкретное время реагирования на технические вмешательства. Вам необходимо точно знать, как быстро будет доступен инженер, если машина выйдет из строя. Гарантия, которая распространяется на детали, но требует от вас оплаты международных перелетов и отелей для технического специалиста, не является настоящей системой поддержки.
Современная техническая поддержка во многом опирается на удаленную диагностику. Ищите оборудование с интеграцией Интернета вещей и удаленным доступом к ПЛК. Эти системы позволяют инженерам производителя диагностировать электрические неисправности, контролировать нагрузку двигателя и устранять проблемы с программным обеспечением за пределами площадки, что значительно снижает потребность в дорогостоящих выездах на место технического обслуживания. Если датчик выходит из строя, удаленный техник часто может временно обойти его в программном обеспечении, чтобы вы могли работать до тех пор, пока не прибудет запасная часть.
Составьте подробный запрос предложений с подробным описанием конкретных требований к производительности и характеристик материала.
Требуйте четких сроков производства, доставки и окончательного ввода объекта в эксплуатацию.
Запросите обязательный список входящих в комплект запасных частей на первый год эксплуатации.
Прежде чем подписывать договоры купли-продажи, разработайте четкий и документированный протокол приемочных испытаний на объекте.
Ответ: Отдайте предпочтение поставщикам с прозрачной логистикой доставки, поддающимися проверке соглашениями об уровне обслуживания, надежными программами обучения операторов и региональным запасом запасных частей, чтобы минимизировать время простоя в работе.
Ответ: Запросите рекомендации от предприятий, обрабатывающих аналогичные материалы. Проверим их соответствие международным стандартам безопасности. Подтвердите, что у них есть собственная лаборатория для испытаний материалов, и ознакомьтесь с протоколами приемочных испытаний на площадке.
A: Гидравлические системы автоматизируют открытие бункера и опоры сита. Это значительно сокращает ручной труд и время простоя, необходимое для текущего обслуживания лезвий, заточки и устранения застрявшего материала.
Ответ: Типы роторов определяют, как захватывается и разрезается материал. Износостойкие стальные сплавы обеспечивают устойчивость лезвий к затуплению при обработке твердых, абразивных или загрязненных пластмасс, сохраняя при этом эффективность производительности.
О: Сроки выполнения варьируются в зависимости от индивидуальных особенностей и происхождения доставки, обычно от 8 до 16 недель. Монтаж и ввод в эксплуатацию обычно занимают от 3 до 7 дней при условии надлежащей подготовки места.
О: Стандартная поддержка должна включать шеф-монтаж, начальное обучение операторов, удаленное устранение неполадок, а также определенный гарантийный период, охватывающий производственные дефекты и преждевременный выход компонентов из строя.


