
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-01 Происхождение:Работает


Мировой спрос на переработку полипропилена растет. Строгие требования к устойчивому развитию и огромные объемы использования этого полимера в упаковке и автомобильных деталях стимулируют эту тенденцию к росту. Но переработка этого прочного и универсального лома является ежедневным кошмаром для многих руководителей предприятий. Стандартное восстановительное оборудование просто выходит из строя в заводских условиях. Уникальные термические свойства полипропилена приводят к расплавлению пластика, остановке двигателей и разочарованию операторов.
Может ли специализированный производитель устранить эти узкие места в работе? Абсолютно. Давайте посмотрим на техническую реальность грануляции полипропилена, какие технические характеристики действительно важны и как выбрать подходящее оборудование для вашего конкретного потока отходов.
Полипропилен является одним из наиболее широко используемых термопластичных полимеров в мире. Вы найдете его во всем: от автомобильных приборных панелей, отлитых под давлением, до экструдированных листов и тканых сельскохозяйственных мешков. Поскольку он повсюду, руководители предприятий по переработке отходов часто спрашивают меня, может ли стандартное оборудование для измельчения справиться с этим полимером без частых поломок.
Объективный ответ – да. Любой уважаемый производитель оборудования считает этот лом основным целевым материалом. Однако решающее различие заключается в инженерном подходе. Полипропилен невероятно универсален. Форма его лома значительно различается по толщине, плотности и гибкости. Следовательно, ведущие производители отрасли не предлагают ни одной универсальной машины. Вместо этого они создают разнообразный портфель систем измельчения, адаптированных к точному физическому состоянию материала.
Оценивая оборудование, не спрашивайте просто, поддерживает ли поставщик этот материал. Спросите, как их конкретные инженерные решения смягчают проблемы, присущие именно вашему типу отходов. Инвестиции в типовое оборудование приводят к быстрому износу лезвий, засорению сит и значительному ухудшению качества перемола. Сотрудничество с командой инженеров, разбирающихся в науке о полимерах, — единственный способ добиться долгосрочной операционной эффективности.
Обработка этого материала включает в себя сложную механическую и термическую динамику. В отличие от хрупких пластиков, таких как полистирол, которые разрушаются при ударе, полипропилен обладает физическими характеристиками, требующими узкоспециализированной технологии.
Полипропилен – полукристаллический полимер. Его температура плавления обычно колеблется от 130 до 171 градуса по Цельсию. Интенсивное механическое сдвигание во время грануляции приводит к выделению большого количества тепла от трения. Если стандартная машина работает на высоких скоростях без регулирования температуры, внутренняя температура камеры резки быстро превышает точку размягчения полимера.
Когда вы пересекаете этот тепловой порог, производство останавливается. Лом начинает плавиться и размазываться вместо того, чтобы аккуратно разрезаться. Он обволакивает ротор и агрессивно забивает отверстия сита. Мы называем это ослеплением экрана. Затем операторам приходится выполнять трудоемкие сеансы технического обслуживания, чтобы вырезать затвердевший пластик из режущей камеры. Специализированное оборудование полностью позволяет избежать этого благодаря контролируемой скорости вращения ротора и усовершенствованным механизмам водяного охлаждения.
Этот полимер славится своей исключительной прочностью. Это хорошо для потребителей, но жестоко для уменьшения размера. Представьте себе оператора, пытающегося загрузить массивный и плотный продувочный блок для литья под давлением в стандартный бункер. Без правильной инерции ротора отчетливый стон заглохшего двигателя разнесется эхом по всему объекту. Обычно за этим следует сработавший прерыватель или катастрофически срезанный вал.
Для эффективной обработки этому оборудованию требуются прочные, прочные стальные роторы. Этот вращательный момент позволяет лезвиям равномерно прорезать прочный полимер. Это предотвращает чрезмерную нагрузку на приводной двигатель и обеспечивает стабильную производительность.
Физическая форма отходов диктует механику резки. В таблице ниже показано, как разные формы требуют разных подходов к обработке.
| Форма лома. | Общие источники. | Задача по переработке. | Требуемая адаптация машины. |
|---|---|---|---|
| Твердые комки | Продувки для литья под давлением, толстые блоки | Высокая плотность приводит к остановке двигателя и сколам лезвий. | Прочные, сверхмощные роторы; системы высокомоментного привода; шахматное расположение лезвий. |
| Тонкие листы/пленки | Отходы термоформования, упаковочные пленки | Материал имеет тенденцию плавать или обволакивать ротор. | Геометрия лезвия ножницеобразная; тяговые системы подачи для протягивания материала внутрь. |
| Тканые сумки/рафия | Мешки для массовых грузов или FIBC, сельскохозяйственные мешки | Высокая прочность на разрыв приводит к запутыванию и сильному трению. | V-образная конструкция ротора; специализированные сетки, предотвращающие выпадение длинных прядей. |
Оценивая предложения поставщика оборудования, внимательно изучите технические характеристики. Следующие функции не подлежат обсуждению для эффективной обработки и должны быть приоритетными во время закупок.
Конструкция и расположение режущих ножей определяют эффективность измельчения. Тупое силовое воздействие здесь совершенно неэффективно. Оборудование требует чистоты и нарезки. Производители достигают этого за счет V-образной шевронной или шахматной геометрии лезвий.
В частности, эти конфигурации создают режущее действие, подобное ножницам, которое эффективно разрезает прочный материал. Этот подход требует значительно меньше электроэнергии. Кроме того, это значительно снижает образование мелкой пыли, которая ухудшает качество окончательного измельчения. Использование высоколегированной инструментальной стали, такой как D2 или SKD11, также имеет решающее значение для устойчивости к абразивному характеру некоторых композитов.
Управление температурным режимом имеет первостепенное значение. Для операций с высокой производительностью требуются активные системы охлаждения, интегрированные непосредственно в архитектуру машины.
Хорошо спроектированный гранулятор оснащен режущими камерами с водяным охлаждением. Водяные рубашки, окружающие зону шлифования, постоянно отводят тепло от зоны трения. Это поддерживает внутреннюю температуру окружающей среды значительно ниже точки плавления. Кроме того, корпуса подшипников с водяным охлаждением предотвращают тепловое расширение вала ротора. Это гарантирует, что точный зазор между вращающимися и неподвижными лезвиями остается постоянным в течение длительных 24-часовых смен.
Сетка, расположенная под ротором, определяет окончательный размер частиц помола. Для разных целей конечного использования требуются хлопья разного размера. Таким образом, возможность быстрой смены экранов является важнейшим операционным показателем.
В современном оборудовании используются гидравлические системы для открытия режущей камеры и безопасного опускания опоры сита. Это значительно сокращает время простоя, необходимое для планового технического обслуживания, заточки лезвий и замены сит. Более того, конструкция отверстий сита должна быть оптимизирована, чтобы материал мог выходить из камеры сразу после достижения заданного размера, предотвращая переизмельчение.
Поскольку отходы далеко не однородны, компетентный производитель предоставляет сегментированный каталог техники. Выбор правильной классификации оборудования является основополагающим шагом в создании надежной линии по переработке отходов.
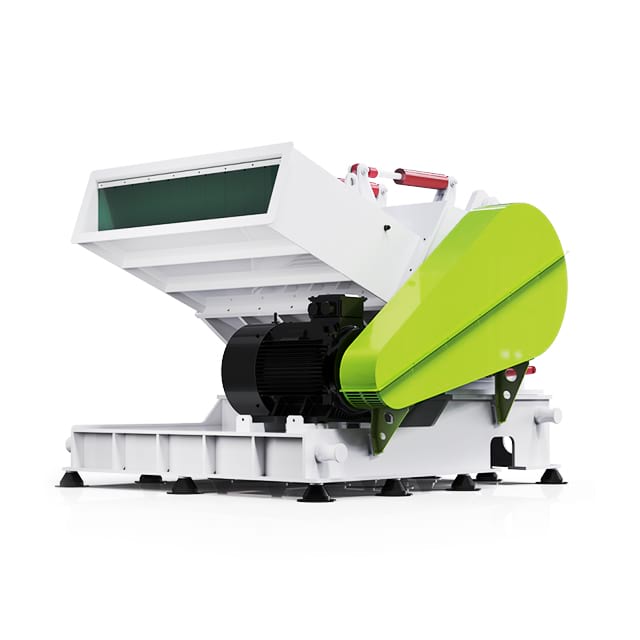
Для обычных твердых отходов, таких как дефектные автомобильные детали, толстостенные контейнеры, ящики и экструзионные трубы, стандартная сверхмощная наиболее подходящим выбором является машина для дробления пластика .
Эти агрегаты оснащены глубокими режущими камерами и прочными бункерами, предназначенными для приема громоздких предметов. Роторы обычно бывают открытыми или полузакрытыми. Они обеспечивают необходимый прикус для захвата крупных твердых предметов и втягивания их в зону резки. При правильном выборе эти машины обеспечивают высокоравномерный переизмельчение, которое можно немедленно повторно ввести в производственный процесс.
Операции термоформования производят огромный объем скелетных отходов и некондиционных листов. Попытка подавать непрерывные рулоны гибкого листа в стандартный бункер физически непрактична. Это также очень опасно для операторов.
Для решения этой конкретной ситуации производители разрабатывают дробилку для пластиковых листов . Это специализированное оборудование оснащено встроенным тяговым механизмом, обычно представляющим собой набор синхронизированных прижимных роликов. Эти ролики активно захватывают непрерывный лист и подают его непосредственно в камеру резки с контролируемой скоростью. Такая синхронизация между скоростью подачи и скоростью ротора предотвращает перегрузку машины.
В упаковочной промышленности материал часто формуют в широкие и плоские формы, такие как подносы для пищевых продуктов, тарелки и неглубокие контейнеры. Когда эти плоские предметы сбрасываются в стандартный V-образный бункер, они имеют тенденцию скапливаться и перекрывать отверстие. Материал никогда не достигает вращающегося ротора.
Системы Specialized Tray Plate Special Crusher решают эту структурную проблему за счет измененной геометрии бункера. Входное отверстие обычно шире и мельче. В них используются механизмы горизонтальной подачи или специальные дефлекторы, которые направляют плоский лом прямо на путь режущих лезвий. Это исключает скопление материала и поддерживает постоянную производительность.
Глядя на более широкий рынок, индустрия переработки отходов переживает масштабную трансформацию. Нормативное давление и корпоративные обязательства по устойчивому развитию требуют более высокого процентного содержания переработанной смолы в упаковочных материалах. В то время как технологии химической переработки часто попадают в заголовки газет, механическая переработка остается наиболее экономически эффективной и широко распространенной основой экономики замкнутого цикла.
Кроме того, на рынке наблюдается всплеск сложных многослойных пленок и высокотехнологичных композитов, используемых в автомобильном секторе. Для обработки этих современных материалов требуются грануляторы, способные обеспечить высочайшую точность. Если на начальном этапе измельчения образуется слишком много пыли или происходит термическое разложение полимера, последующие линии сортировки и промывки не смогут сохранить ценность материала. Следовательно, отраслевая тенденция отдает предпочтение производителям, предлагающим интеллектуальные грануляторы, оснащенные датчиками. Эти системы контролируют нагрузку двигателя и температуру ротора в режиме реального времени, обеспечивая оптимальное качество переизмельчения для дорогостоящих операций.
Инвестиции в точно определенное оборудование приводят к измеримому повышению эффективности предприятия. Это превращает утилизацию отходов из невозвратных затрат в источник дохода.
Пропускная способность является определяющим показателем рентабельности переработки. Если машина не подходит для лома, оператор должен вручную регулировать скорость подачи, чтобы предотвратить остановку. Подбирая крутящий момент двигателя, массу ротора и геометрию лопастей в соответствии с конкретной плотностью материала, предприятия могут эксплуатировать оборудование с максимальной продолжительной производительностью.
Конечная цель — добиться повторного измельчения, максимально имитирующего гранулы первичной смолы. Хорошо изготовленная машина производит однородные, чисто нарезанные гранулы с минимальным количеством пыли. Высококачественный помол плавно проходит через бункеры термопластавтоматов, не образуя закупорок. Производя высококачественный помол внутри компании, производители резко сокращают свою зависимость от дорогих рынков сырья.
Выбор поставщика — это стратегическое решение, выходящее далеко за рамки первоначальных капитальных затрат. Руководители предприятий должны оценивать производителей на основе их инженерных возможностей и процессов эмпирического тестирования.
Готовые решения редко обеспечивают оптимальные результаты для сложных потоков переработки. Превосходный производитель выступает в качестве технического партнера. Они готовы модифицировать стандартные конструкции на основе ваших конкретных эксплуатационных данных. Это включает в себя изменение размеров бункера для соответствия существующим конвейерным лентам, модернизацию размеров двигателей для материалов с более высокой плотностью и выбор конкретных сплавов лезвий с учетом абразивности.
Для объективного принятия решений необходимы эмпирические доказательства. Надежные производители имеют специальные испытательные центры. Потенциальные покупатели могут прислать образцы своих отходов. Производитель пропускает материал через свои машины. Это позволяет покупателю проверить производительность, оценить уровень шума и физически проверить качество окончательного измельчения перед подписанием заказа на поставку.
Даже очень надежные системы требуют строгого протокола обслуживания. Непрерывное срезающее действие естественным образом приводит к износу режущих компонентов. Профилактическое обслуживание предотвращает непредвиденные простои.
Наиболее важной задачей технического обслуживания является контроль остроты лезвия и зазора между движущимися и неподвижными ножами. Тупые лезвия вместо того, чтобы аккуратно разрезать материал, раздавливают и рвут его. Это приводит к чрезмерному нагреву, что приводит к размазыванию расплавленного пластика по камере резки.
Менеджеры объектов должны установить строгий график заточки. Кроме того, после заточки зазор лезвия необходимо тщательно откалибровать. Оптимальный зазор между лезвиями обычно составляет от 0,2 до 0,5 мм. Если зазор слишком велик, тонкие материалы проскальзывают неразрезанными. Если он слишком узкий, возрастает риск катастрофического контакта металла с металлом.
Постоянное воздействие твердых комков может привести к деформации отверстий сита. Увеличенное отверстие сита позволяет проходить частицам слишком большого размера, вызывая серьезные проблемы с подачей на выходе. Необходимо проводить регулярные еженедельные проверки на предмет износа и засорения сеток.
Покупка гранулятора — это только одна часть уравнения. Эффективная интеграция его в существующее предприятие по переработке отходов определяет общую эффективность работы.
Метод, используемый для подачи лома, существенно влияет на производительность. Для твердых кусков настоятельно рекомендуется использовать сверхмощные конвейерные ленты, оснащенные частотно-регулируемым приводом. Это позволяет операторам контролировать скорость подачи, предотвращая внезапные выбросы тяжелого материала, которые могут привести к остановке ротора.
Лом часто содержит скрытые металлические загрязнения, такие как винты или зажимы. Если кусок металла попадет в режущую камеру, он разобьет лезвия и серьезно повредит ротор. Установка магнитного сепаратора или электронного металлодетектора на подающем конвейере является непреложным требованием.
Во время грануляции определенный процент материала неизбежно превращается в мелкую пыль. Если оставить эту пыль при переизмельчении, она сгорит во время процесса экструзии, оставляя черные пятна. Эффективные установки оснащены системами пневматической эвакуации, которые протягивают измельченную фракцию через сито и транспортируют ее в циклонный сепаратор. Циклон удаляет мелкую пыль, помещая чистый измельченный материал в бункер для хранения.
Решение инвестировать в специализированное оборудование должно быть обосновано четким возвратом инвестиций. В то время как обычные дробилки отличаются более низкими первоначальными капитальными затратами, специализированные грануляторы обеспечивают превосходные долгосрочные финансовые показатели.
Специализированные машины с оптимизированной геометрией лезвий с V-образным вырезом производят однородные, чистые хлопья. Этот измельченный материал с высокой объемной плотностью плавно поступает в бункеры экструдера и равномерно плавится, что делает его очень ценным. Напротив, испорченный, пыльный измельченный материал часто продается с большой скидкой.
Кроме того, роторы для тяжелых условий эксплуатации, разработанные с учетом ударопрочности, обладают более высокой инерцией. Как только твердотельный ротор достигает своей рабочей скорости, его вращательный момент выполняет большую часть работы по резанию. Это резко снижает постоянное потребление электроэнергии двигателем, что напрямую приводит к снижению ежемесячных счетов за коммунальные услуги.
Обработка тканых мешков, как известно, сложна для стандартных грануляторов. Гибкие, высокопрочные материалы имеют тенденцию наматываться на стандартные открытые роторы, вызывая заклинивание машины. Для эффективной обработки тканых мешков предприятиям обычно требуется комбинация измельчителя и гранулятора или гранулятор, оснащенный специализированным закрытым ротором и агрессивными углами лопастей статора, предназначенными для разрезания гибких волокон без спутывания.
Не существует единой идеальной скорости, поскольку она сильно зависит от диаметра ротора и конкретной марки материала. Однако стандартное жесткое гранулирование обычно происходит на средних скоростях, обычно от 400 до 600 об/мин. При работе на слишком высоких скоростях выделяется слишком много тепла от трения. Более низкие скорости с большим крутящим моментом часто предпочтительны для толстых, жестких кусков, чтобы обеспечить чистый срез без термического разрушения.
Предотвращение таяния требует трехстороннего подхода. Во-первых, убедитесь, что лезвия острые как бритва, а зазор между лезвиями точно откалиброван. Во-вторых, используйте станок с активной режущей камерой с водяным охлаждением и валом ротора с водяным охлаждением. Наконец, убедитесь, что ваша пневматическая система эвакуации достаточно мощная, чтобы немедленно протянуть нарезанный материал через сито, предотвращая его рециркуляцию и выделение дополнительного тепла.
Измельчители работают на низких скоростях и с высоким крутящим моментом, разбивая массивные, плотные куски или тюки на куски размером с кулак. Грануляторы работают на более высоких скоростях, чтобы измельчить эти куски в однородные хлопья, подходящие для экструдера. Их часто используют вместе на двухступенчатой линии переработки.
Инвестиции широко варьируются в зависимости от пропускной способности и специальных функций, таких как тяговые ролики или водяное охлаждение. Вместо того, чтобы сосредотачиваться исключительно на первоначальных затратах, оцените окупаемость инвестиций за счет экономии энергии, сокращения времени простоя при обслуживании и более высокой рыночной стоимости вторичного измельчения.
Не соглашайтесь на стандартное оборудование, которое останавливает работу и плавит ваш ценный лом. Обработка современных полимеров требует точного машиностроения и прочной конструкции. Ознакомьтесь с полным спектром специализированных решений в Jwell Recycling. Нужна ли вам мощная дробилка пластика для твердых комков или система с тяговой подачей для термоформования листов, партнерство с отраслевыми экспертами гарантирует, что ваше предприятие будет работать с максимальной эффективностью. Свяжитесь с командой инженеров сегодня, чтобы запланировать испытание материала и найти оптимальное оборудование для вашего конкретного потока отходов.


