
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-12 Происхождение:Работает


Индустрия вторичной переработки переживает масштабную трансформацию. Последние рыночные данные показывают неуклонный рост мирового спроса на переработанный полипропилен. Руководствуясь строгими требованиями экономики замкнутого цикла и агрессивными корпоративными целями устойчивого развития, потребительские бренды теперь требуют от 20 до 30 процентов переработанной смолы в своей упаковке. Следовательно, предприятия по переработке отходов сталкиваются с огромным давлением. Они должны немедленно обновить свои вычислительные возможности. Импровизированные установки больше не помогают. Операторам заводов необходимы надежные промышленные решения для производства пластиковых гранул, близких к качеству, которые имеют премиальную рыночную цену.
На фоне перехода от низкопроизводительной переработки к высококачественному восстановлению материалов руководители заводов часто ставят под сомнение выбор оборудования. Они задаются вопросом, может ли стандартное оборудование надежно перерабатывать твердый лом без постоянных поломок. К счастью, компания, специализирующаяся на одношнековых экструдерах, предоставляет именно ту технику, которая отвечает этим строгим требованиям рынка. В этом техническом руководстве вы узнаете об оптимальных конфигурациях оборудования и стратегиях работы для высокоэффективной переработки полипропилена.
Короткий ответ – абсолютное да. Полипропилен легко адаптируется к технологии одношнековой экструзии. Чтобы понять почему, мы должны внимательно изучить характеристики материала этого широко используемого полимера.
Полипропилен обладает отличным индексом текучести расплава и превосходной термической стабильностью. В отличие от термочувствительных полимеров, которые быстро разлагаются при длительном термическом воздействии, полипропилен может выдерживать устойчивый процесс плавления, основанный на трении, в одношнековом цилиндре. Он сохраняет свою молекулярную целостность на протяжении всего цикла экструзии. Эта устойчивость делает его идеальным кандидатом для стандартной механической переработки. Однако физическая форма лома диктует, как именно с ним следует обращаться на заводе перед подачей в экструдер.
К жесткому металлолому относятся такие предметы, как измельченные контейнеры для хранения, сверхпрочные трубы, автомобильные детали, отлитые под давлением, и мусорные контейнеры. Как только эти объемистые материалы проходят через сверхмощный измельчитель для достижения однородного размера хлопьев от 10 до 15 мм, они подготавливаются для прямой подачи. На практике жесткая природа этих хлопьев позволяет им плавно проходить через бункеры и загрузочные горловины. Они не образуют мостиков, не забиваются и не требуют принудительного уплотнения.
И наоборот, гибкий лом представляет собой уникальную проблему при транспортировке материалов. В эту категорию входят тканые мешки для больших объемов, упаковочные пленки и нетканые материалы. Сам химический состав полимера полностью поддерживается одношнековой технологией. Тем не менее, чрезвычайно низкая объемная плотность гибких пленок не позволяет им последовательно подавать их в стандартный гравитационный бункер. В этих конкретных сценариях операторы должны интегрировать измельчитель-уплотнитель или использовать комбинированную систему измельчителя-экструдера. Этот этап предварительного кондиционирования уплотняет рыхлый материал. Это обеспечивает устойчивую, беспрепятственную подачу в одиночный шнек.
Надежный поставщик оборудования не просто продает готовую технику. Опытные инженеры адаптируют основные компоненты машины так, чтобы они идеально соответствовали термическим и реологическим свойствам полипропилена. В этой настройке основное внимание уделяется геометрии винта и конструкции ствола.
Одной из наиболее важных характеристик в экструзионной технике является соотношение длины и диаметра. Для переработки лома полипропилена производители обычно выбирают соотношение от 30:1 до 36:1. Удлиненный ствол обеспечивает достаточное время пребывания. Это позволяет полимеру постепенно плавиться за счет механического трения и внешних нагревательных лент. Постепенная пластификация предотвращает резкие скачки температуры, которые могут привести к разрушению пластика. Кроме того, более длинный цилиндр обеспечивает необходимое пространство для гомогенизации расплава, гарантируя, что конечные гранулы будут иметь однородную плотность и равномерную окраску.
Постпотребительский и постиндустриальный лом редко доставляется в первозданном виде. Часто в нем содержатся остатки влаги, поверхностные чернила или чистящие средства от предыдущих линий стирки. Когда пластик плавится внутри ствола, эти примеси испаряются в летучие газы. Для борьбы с этим специализированный производитель спроектирует бочки с одинарной или двойной зоной вакуумной дегазации. Эти мощные вакуумные системы активно извлекают захваченные газы и пар из расплавленного пластика. Без этого важного этапа дегазации готовые гранулы будут страдать от внутренних пузырьков воздуха. Пористость значительно снижает механическую прочность и стоимость переработанного материала при перепродаже.
Поскольку отходы часто содержат следовые количества нерасплавленных частиц, бумажных этикеток или мелкой грязи, надежная фильтрация не подлежит обсуждению. Производители оборудования интегрируют в линию мощные гидравлические устройства смены сит. Эти системы пропускают расплавленный пластик через сита из тонкой стальной сетки для улавливания примесей. Усовершенствованные устройства непрерывной смены сит позволяют операторам завода заменять грязные пакеты сетки на ходу, не останавливая экструдер. Это обеспечивает высокий уровень безотказной работы оборудования и стабильные темпы производства.
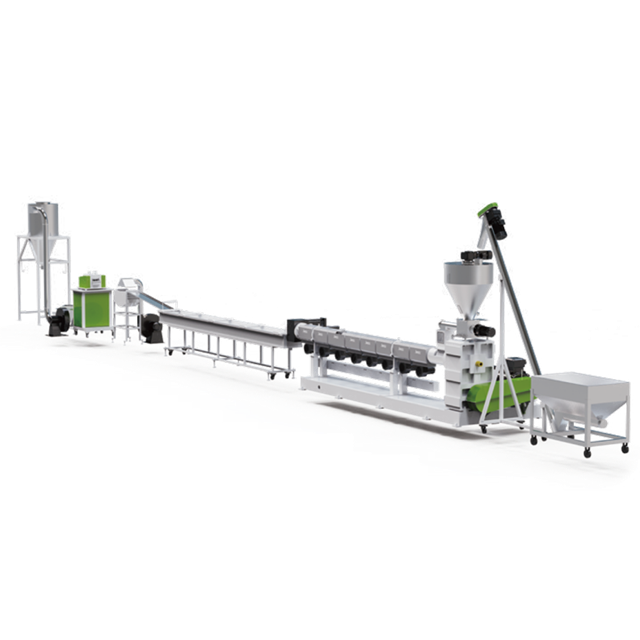
Преобразование сырых пластиковых хлопьев в однородные гранулы премиум-класса требует синхронизированной системы. Хорошо спроектированная линия гранулирования ПП-ПЭ состоит из нескольких важных этапов. Каждый этап напрямую влияет на конечный выход и качество продукта.
Согласованный вывод в основном зависит от согласованного ввода. Если в экструдере не хватает материала, производительность падает. Если его перекормить, мотор рискует получить катастрофическую перегрузку. В зависимости от насыпной плотности материала в системах подачи используются автоматические ленточные конвейеры или объемные шнековые питатели. Для жестких хлопьев обычно достаточно стандартного шнекового питателя, оснащенного частотно-регулируемым приводом, чтобы поддерживать постоянный дозированный поток материала в горловину экструдера.
Как только материал попадает в нагретый цилиндр, полный контроль берет на себя единственный шнек. Сам шнек тщательно разделен на три отдельные зоны обработки. Сначала зона подачи транспортирует твердые хлопья вперед, одновременно начиная фазу предварительного нагрева. Далее зона сжатия уменьшается по глубине канала. Это плотно сжимает пластик, вытесняет захваченный воздух назад и плавит материал за счет сильного трения сдвига. Наконец, зона дозирования гомогенизирует расплавленный пластик. Он прокачивает расплав под постоянным контролируемым давлением через систему фильтрации в фильерную головку.
Для полипропиленовых материалов выбор правильного метода гранулирования существенно влияет на ежедневную эффективность работы. Двумя доминирующими методами являются гранулирование с водяным кольцом и гранулирование стренги. В установке с водяным кольцом высокоскоростные вращающиеся лезвия разрезают расплав непосредственно на поверхности матрицы. Гранулы немедленно бросаются в кольцо охлаждающей воды. Этот метод высокоавтоматизирован, компактен и настоятельно рекомендуется из-за превосходной прочности расплава. Напротив, гранулирование прядей включает экструдирование длинной пластиковой лапши в длинную водяную баню перед ее измельчением роторной машиной. Несмотря на свою эффективность, гранулирование прядей занимает значительно больше площади на заводе и требует ручного вмешательства в случае поломки пряди.
После того, как пеллеты разрезаны и охлаждены, они поступают через турбулентный поток воды в центробежную сушилку. Эта машина вращается на агрессивной скорости, чтобы механически отделить влагу от пластика. Наконец, сухие гранулы проходят через вибрационное сито, чтобы отделить крупные комки, а затем пневматически выдуваются в большой бункер для хранения.
При составлении планов капитальных вложений для нового предприятия лица, принимающие решения, часто спорят о том, стоит ли приобретать одношнековый или двухшнековый экструдер. Обе технологии занимают жизненно важное место в индустрии пластмасс. Тем не менее, их оптимальные варианты использования существенно различаются.
Для стандартной переработки пластика, где основной задачей является просто расплавить, отфильтровать и гранулировать предварительно обработанный металлолом, лучше всего подойдет одношнековая машина. Они механически проще. Это приводит к значительно меньшим первоначальным инвестициям. Кроме того, они потребляют меньше электроэнергии на килограмм продукции и могут похвастаться более простыми процедурами обслуживания благодаря только одному вращающемуся валу и простому редуктору.
| Особенность | одношнекового экструдера | Двухшнековый экструдер |
|---|---|---|
| Основное приложение | Стандартная переработка, плавка, фильтрация | Компаундирование высокого уровня, смешивающие добавки |
| Первоначальные инвестиции | Высокая рентабельность | Значительно более высокие капитальные затраты |
| Сложность обслуживания | Низкий (один вал, простой редуктор) | Высокий (переплетающиеся винты, сложный редуктор) |
| Сдвиговое тепловыделение | Умеренный, безопасный для стандартных полимеров | Интенсивный, отлично подходит для диспергирования |
| Потребляемая мощность | Ниже на килограмм продукции | Более высокий уровень энергопотребления |
Двухшнековые экструдеры оснащены двумя взаимозацепляющимися шнеками. Они создают интенсивный сдвиг и превосходные возможности смешивания. Они становятся необходимыми только тогда, когда процесс включает в себя компаундирование высокого уровня. Например, если производитель намерен добавить в полимерную матрицу тяжелые наполнители, такие как карбонат кальция или стекловолокно, для обеспечения равномерного диспергирования необходима двухшнековая система. Однако для подавляющего большинства случаев переработки отходов партнерство с одним производителем винтов остается наиболее практичным и выгодным выбором.
Приобретение качественного оборудования – это лишь основополагающий шаг. Достижение максимально возможной доходности и максимизация рентабельности инвестиций требует строгого соблюдения передовых методов работы. Крайне важно тщательное и превентивное техническое обслуживание. Например, переход на высокопроизводительную линию гранулирования пластика может значительно повысить вашу ежедневную производительность при условии правильной эксплуатации.
При плавлении пластика один винт в значительной степени зависит от механического трения. В то время как внешние ленты нагревателя нагревают ствол до нужной температуры во время утреннего запуска, во время непрерывной работы подавляющее большинство тепла генерируется за счет вращательного сдвига шнека. Операторы должны бдительно следить за зонами температурного контроля. Если скорость шнека слишком высокая, чрезмерное тепло сдвига может термически разрушить материал. Это вызывает нежелательное изменение цвета и серьезное падение молекулярной массы. Использование автоматизированных систем охлаждения ствола, таких как промышленные вентиляторы или водяные рубашки, гарантирует, что температура расплава остается строго в пределах оптимального технологического окна.
Более того, стабильная производительность напрямую связана с чистотой машины. Регулярное техническое обслуживание должно включать периодическое вытягивание винта для очистки от нагара из обугленного пластика. Технические специалисты также должны внимательно следить за манометрами давления расплава. Выполнение замены экрана до того, как противодавление создаст нагрузку на двигатель, предотвратит внезапные остановки и продлит срок службы редуктора.
Выбор подходящего оборудования для вашего предприятия по переработке требует тщательного анализа исходных материалов и долгосрочных производственных целей. Руководители предприятий должны оценить несколько технических параметров, чтобы убедиться, что выбранная машина для гранулирования пластика идеально соответствует эксплуатационным требованиям и предотвращает узкие места в рабочем процессе.
Производительность вашего оборудования должна напрямую коррелировать с уровнем образования лома. Производительность машины сильно зависит от объемной плотности входящего материала. Коммерческим переработчикам промышленных масштабов часто требуются огромные мощности. Прочная система с диаметром шнека 160 мм может достигать производительности, превышающей 1000 килограммов в час, при поддержке мощных приводных двигателей мощностью от 250 до 315 кВт. И наоборот, для небольшого собственного предприятия может потребоваться всего лишь 90-миллиметровая шнековая система, способная производить от 200 до 300 килограммов в час. Слишком большой размер машины может привести к ухудшению качества материала из-за чрезмерного времени пребывания внутри нагретой бочки, тогда как недостаточный размер серьезно ограничивает ваш потенциальный доход.
Помимо мощности, огромным преимуществом является универсальность. Хорошо спроектированная система обеспечивает эксплуатационную гибкость. Несмотря на то, что машина предназначена в первую очередь для полипропилена, небольшие изменения в температурном профиле барабана и размерах ячеек сита часто позволяют использовать одну и ту же машину для переработки жесткого лома полиэтилена высокой плотности. Такая возможность использования разных материалов гарантирует, что предприятия по переработке могут быстро адаптироваться к колебаниям рынка без инвестиций в совершенно отдельные производственные линии.
Окончательное решение о закупках сводится к выбору подходящего партнера-производителя. Коммерческая линия по переработке отходов — это инвестиция в тяжелую промышленность. Поставщик, которого вы выберете, будет определять ваш операционный успех на десятилетия вперед.
Никогда не приобретайте промышленное оборудование исключительно по глянцевой брошюре. Производитель с хорошей репутацией может похвастаться проверенным опытом успешных установок по всему миру. Что еще более важно, они должны предлагать заводские приемочные испытания. Покупателям должно быть разрешено отправить образец своего конкретного лома на предприятие-производитель для прохождения через испытательную машину. Такой практический подход обеспечивает эмпирическое подтверждение производительности машины и качества конечных пеллет еще до подписания каких-либо контрактов.
В условиях безжалостной переработки пластика неожиданные простои означают потерю доходов. Тщательно оцените инфраструктуру послепродажной поддержки. Отправляют ли они технических специалистов для установки на месте и комплексного обучения операторов? Как быстро они смогут доставить критически важные запасные части, такие как запасные винты, стволы и ленты нагревателей? Надежный поставщик поддерживает надежный инвентарь быстроизнашивающихся деталей и предлагает возможности удаленного устранения неисправностей с помощью современных систем программируемых логических контроллеров.
Кроме того, внимательно изучите металлургию основных компонентов. Поскольку твердый лом часто содержит следы абразива, такие как грязь или песок, производитель должен использовать для изготовления шнека и цилиндра высококачественные биметаллические сплавы или глубоко азотированную сталь. Эти специальные обработки значительно повышают износостойкость, продлевая срок службы ваших инвестиций.
Удаление влаги начинается задолго до того, как пластик попадет в экструдер. После фазы промывки лом обычно проходит через высокоскоростную центробежную сушилку или систему термической трубопроводной сушки, чтобы снизить влажность поверхности ниже 2 процентов. Любая остаточная влага, попадающая в экструдер, затем активно удаляется с помощью зон вакуумной дегазации, расположенных вдоль цилиндра экструдера, обеспечивая полную сухость готовых гранул и отсутствие внутренних пустот.
Оптимальная температура плавления полипропилена обычно составляет от 200 до 240 градусов Цельсия, в зависимости от конкретного показателя текучести расплава лома. Операторы должны тщательно устанавливать температурный профиль по всему цилиндру экструдера, постепенно увеличивая нагрев от загрузочного отверстия к фильерной головке. Точный контроль температуры предотвращает термическую деградацию, обеспечивая при этом полимеру необходимую вязкость для мелкоячеистой фильтрации.
Да. Авторитетная команда инженеров разработает систему специально для борьбы с высокими уровнями загрязнения. Для грязного лома они будут использовать многоступенчатую фильтрацию, например, с помощью гидравлических двухпоршневых сменщиков сит непрерывного действия. Они удаляют твердые примеси, такие как бумага, древесина или нерасплавленные частицы, не останавливая производство. Также установлены агрессивные системы двойной вакуумной дегазации для эффективного удаления летучих газов и остатков чернил.
Срок службы шнека экструдера во многом зависит от абразивности исходного материала и конкретной металлургии компонента. Если лом содержит агрессивные абразивные загрязнения, такие как остаточная грязь или стекловолокно, стандартные винты быстро изнашиваются. Однако винт премиум-класса, обработанный биметаллическим покрытием или глубоким азотированием, обычно служит от одного до трех лет при непрерывной эксплуатации, прежде чем потребуется профессиональный ремонт или замена.
Да, внутренние инженерные требования существенно различаются. Хотя оба полимера можно перерабатывать с использованием одношнековой технологии, ПЭТ, как известно, чувствителен к влаге и требует обширной предварительной кристаллизации, тщательной сушки и узкоспециализированной конструкции шнеков для предотвращения ухудшения характеристической вязкости. Напротив, полипропилен термически стабилен и его гораздо легче обрабатывать, в первую очередь используя стандартные методы вакуумной вентиляции и компактные системы гранулирования с водяным кольцом.
Капитальные вложения в коммерческую систему переработки широко варьируются в зависимости от нескольких технических факторов. Общие затраты определяются целевой пропускной способностью, уровнем необходимой автоматизации и интеграцией передовых компонентов, таких как интеллектуальные системы управления или фильтры плавления непрерывного действия. Поскольку требования очень специфичны для каждой компоновки завода и состояния материалов, всегда рекомендуется напрямую проконсультироваться со специализированным производителем, чтобы запросить индивидуальное предложение.
Технология одношнековой экструзии представляет собой высокоэффективный и проверенный метод переработки жесткого лома в прибыльные высококачественные окатыши. Успех во многом зависит от партнерства с подходящим производителем, который глубоко понимает нюансы термической динамики переработки пластика. Тщательно оценивая объем вашего материала, отдавая приоритет надежной фильтрации и настаивая на эмпирическом тестировании материала, ваше предприятие может обеспечить систему, обеспечивающую надежную производительность. Чтобы изучить конфигурации оборудования, адаптированные к вашим конкретным потребностям переработки, посетите сайт Jwell Recycling и найдите именно те промышленные решения, которые повысят ваши производственные возможности.


