
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-06 Происхождение:Работает


Мировое количество пластиковых отходов быстро растет, что заставляет отрасли переосмысливать способы обращения с выброшенными материалами. Полиэтилен, широко известный как PE, возможно, является самым распространенным полимером на планете. Вы найдете его во всем: от пакетов для продуктов до тяжелых промышленных трубопроводов. Тем не менее, несмотря на его широкое использование, он остается одним из наиболее часто выбрасываемых и сложных для переработки пластиков.
Переработка лома полиэтилена представляет собой известную инженерную проблему. Его уникальные физические свойства означают, что он часто плавится, растягивается или полностью заклинивает стандартное восстановительное оборудование. Этот операционный кошмар заставляет многих руководителей предприятий задаваться вопросом, может ли стандартный завод на самом деле предоставить специализированное оборудование, необходимое для эффективной обработки лома полиэтилена.
Короткий ответ: да. Однако для этого необходимо выйти за рамки стандартного оборудования. Ведущие производители полностью поддерживают лом полиэтилена, разрабатывая узкоспециализированные системы. В этом подробном руководстве мы рассмотрим, как правильное сочетание нестандартной конструкции ротора, терморегулирования и оборудования первичного дробления решает проблему полиэтилена.
Глядя на текущую ситуацию в сфере переработки, можно сказать, что стремление к созданию экономики замкнутого цикла фундаментально меняет спрос на оборудование. Недавний отраслевой анализ подчеркивает массовый переход к переработанным смолам высокой чистоты. В настоящее время во многих регионах по закону бренды обязаны включать в свою упаковку переработанный полиэтилен в соответствии с законами о расширенной ответственности производителя. Следовательно, предприятия по переработке больше не могут полагаться на простые измельчители, которые разрушают полимерные цепи из-за чрезмерного нагрева. Сейчас рынок требует прецизионных линий грануляции, которые сохраняют первоначальные свойства пластика. Именно это законодательное и рыночное давление является причиной того, что инвестиции в специализированное оборудование для сокращения выбросов больше не являются просто модернизацией эксплуатации — это императив выживания.
Полиэтилен – это технический термопласт, известный своей универсальностью. Эта универсальность приводит к огромным объемам сложного и разнообразного лома. Для прибыльной обработки этого материала требуется глубокое понимание его основных физических и термических характеристик.
На молекулярном уровне полиэтилен обладает различной степенью прочности на разрыв, гибкостью и относительно низкой температурой плавления. В зависимости от молекулярной плотности и разветвления цепи его обычно делят на полиэтилен высокой плотности и полиэтилен низкой плотности.
Полиэтилен высокой плотности имеет линейную структуру с минимальным разветвлением. В результате получается плотный и жесткий материал, который обычно используется для изготовления выдувных бутылок с химическими веществами, толстых экструдированных труб и тяжелых логистических ящиков. Напротив, полиэтилен низкой плотности обладает сильно разветвленными полимерными цепями. В результате получается гибкий и прочный материал, идеально подходящий для сельскохозяйственных пленок, стрейч-пленки и упаковочных пакетов. Когда эти два варианта попадают на переработку, они ведут себя совершенно по-разному при механическом воздействии.
Переработка этого полимера представляет собой определенные механические и термические проблемы. Основной причиной является тепло, вызванное трением. Во время обычной смены стандартные режущие лезвия создают огромное трение, вгрызаясь в пластик. Поскольку полиэтилен имеет относительно низкую температуру плавления (обычно он размягчается между 105 и 130 градусами Цельсия), это тепло может привести к быстрому размягчению материала.
Без надлежащего управления температурным режимом операторы часто обнаруживают, что расплавленный полиэтилен размазан по камере резки. Это засоряет отверстия в сетке и приводит к многочасовым незапланированным простоям для ручной очистки. Более того, гибкий ПЭВД имеет тенденцию растягиваться и обволакивать стандартные роторы, а не аккуратно разрезаться. Стандартные, недорогие грануляторы здесь просто терпят неудачу, потому что они работают на ненадлежащих скоростях и не имеют необходимой геометрии лопастей.
Устранение термических и механических препятствий, связанных с полиэтиленовым ломом, требует точного машиностроения. Профессиональный партнер-инженер не полагается на универсальное оборудование. Вместо этого они разрабатывают целевые механические решения для эффективной переработки полимера без разрушения его молекулярной структуры.
Геометрия режущей камеры определяет успех всей операции. Специализированные производители разрабатывают специальные конфигурации роторов, чтобы гарантировать, что полиэтилен нарезается, а не рвется, измельчается или экструдируется.
В частности, для гибких пленок ПЭНП часто используется конфигурация с V-образным вырезом или двойными ножницами. Такая конструкция создает локализованную точку сдвига под высоким давлением, которая аккуратно разрезает растягивающиеся материалы. Это предотвращает загибание пластика за край лезвия. Поддерживая постоянный сверхмалый зазор и используя конструкцию с открытым ротором, оборудование обеспечивает лучший поток воздуха. Это, естественно, способствует охлаждению материала во время его обработки. Для жесткого полиэтилена высокой плотности более тяжелые конструкции с закрытым ротором, оснащенные высокоизносостойкими стальными лопастями, обеспечивают чистую кинетическую энергию, необходимую для разрушения толстых стенок без остановки приводного двигателя.
Для непосредственной борьбы с риском плавления и размазывания высококачественные грануляторы оснащены усовершенствованными системами управления температурным режимом. Технология водяного охлаждения часто встроена непосредственно в корпус режущей камеры, лопатки статора и даже вал ротора.
За счет циркуляции охлажденной воды через основные компоненты оборудования температура окружающей среды внутри камеры резки поддерживается значительно ниже порога плавления полиэтилена. Эта важнейшая особенность сохраняет структурную целостность полученных пластиковых чешуек. Кроме того, это гарантирует, что лезвия останутся чистыми, что напрямую влияет на рыночную стоимость конечной переработанной смолы.
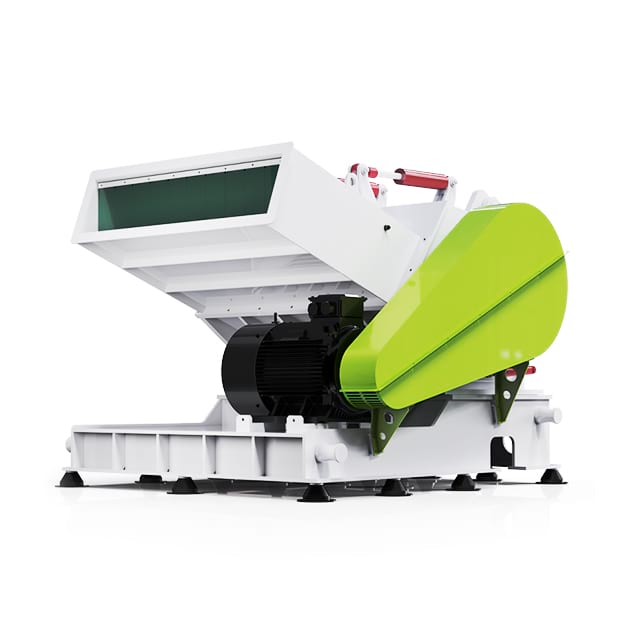
Хотя тонкая грануляция необходима для достижения размера частиц, необходимого для окончательной экструзии, она редко является первым шагом при работе с бытовыми или постпромышленными отходами. Попытка пропустить уменьшение первичного размера является распространенной эксплуатационной ошибкой, которая приводит к катастрофическому отказу оборудования.
Толстые или громоздкие предметы, такие как промышленные бочки емкостью 50 галлонов, толстостенные трубы из полиэтилена высокой плотности или массивные экструзионные продувочные материалы, не могут быть поданы непосредственно во вторичный гранулятор. В противном случае машина подвергнется сильному механическому удару, который может мгновенно сломать лезвия или сжечь двигатель.
Именно здесь мощная дробилка пластика становится обязательной первой линией защиты. Это оборудование, предназначенное для уменьшения размеров на макроуровне, разбивает массивные отходы неправильной формы на грубые, легко управляемые куски. За счет предварительного измельчения материала последующий гранулятор получает стабильную и равномерную подачу. Это значительно увеличивает общую производительность системы и продлевает срок службы более мелких гранулирующих лезвий.
| Характеристики | Стандартный гранулятор. | Специализированный |
|---|---|---|
| Конструкция ротора | Прямое лезвие, высокая частота вращения. | V-образный вырез/двойные ножницы, оптимизированный крутящий момент |
| Управление температурным режимом | Только с воздушным охлаждением | Встроенные статоры и камера с водяным охлаждением |
| Погрузочно-разгрузочные работы | Варенье на толстом ПНД/обертывание ПВД | Чисто режет как жесткий, так и гибкий полиэтилен. |
| Стабильность пропускной способности | Непостоянные, частые простои | Непрерывная, гравитационная или тяговая подача |
В то время как трехмерные объекты, такие как бутылки и трубы, попадают в режущий ротор за счет силы тяжести, двухмерные профили ведут себя совершенно по-другому. Плоские листы, термоформованные лотки и непрерывные пленки требуют узкоспециализированных механизмов подачи для безопасной и эффективной обработки.
Плоские термоформованные изделия из полиэтилена представляют собой уникальный логистический кошмар. При подаче в стандартный гравитационный бункер широким листам не хватает массы, необходимой для попадания в зону захвата ротора. Вместо этого они имеют тенденцию подпрыгивать на вращающихся лопастях, проскальзывать, не порезавшись, или перекрывать отверстие камеры, вызывая серьезные засоры. Исторически сложилось так, что операторы были вынуждены вручную предварительно разрезать эти листы с помощью ленточных пил. Этот процесс медленный, трудоемкий и очень опасный.
Чтобы исключить ручную предварительную резку и максимизировать эффективность, ведущие производители разработали специальное оборудование. Для непрерывных листов полиэтилена или рулонов длинной пленки специальная отраслевым стандартом является Например, модели серии DYPS-P оснащены двойными прижимными роликами, установленными непосредственно на входе подачи. Ролики активно захватывают плоский пластик и втягивают его в камеру резки с точной синхронизированной скоростью, соответствующей мощности ротора, предотвращая перегрузку системы. дробилка для пластиковых листов .
Аналогичным образом, для широких, жестких полиэтиленовых пластин и термоформованной упаковки приобрести специальную настоятельно рекомендуется Такие агрегаты, как серия DYPS-T, имеют расширенные горизонтальные каналы подачи, размеры которых позволяют ровно размещать широкие панели. Они втягивают материал непосредственно в ротор, не допуская его сгибания и застревания, обеспечивая равномерный размер хлопьев и бесперебойное производство. дробилку для пластика .
Выбор производителя оборудования – это значительные капитальные затраты. Правильный партнер выступает в роли инженерного консультанта, гарантируя, что оборудование идеально соответствует конкретным целям вашего предприятия по производительности и профилям материалов. При оценке потенциальных поставщиков отдавайте приоритет следующим техническим критериям:
Современная переработка больше не ограничивается исключительно перенаправлением отходов. Это строго регулируется строгими стандартами качества материалов. Производство переработанных пластмасс требует точного проектирования, поскольку конечная смола должна работать почти так же, как первичные нефтехимические полимеры.
Глобальные организации установили строгие рекомендации по дизайну и качеству для сертификации ПЦР. Чтобы получить эти выгодные сертификаты, предприятия по переработке должны выпускать полиэтиленовые хлопья, которые полностью свободны от перекрестного загрязнения, имеют одинаковый размер и термически стабильны. Некачественные грануляторы, которые рвут пластик или выделяют чрезмерное тепло, приводят к неравномерному, ухудшенному переизмельчению. Это вызывает колебания показателей текучести расплава в экструдере, что делает материал непригодным для использования в дорогостоящей упаковке.
Под давлением законодательства покупатели должны приобретать оборудование у ведущих поставщиков. Низкопроизводительное оборудование просто не может производить незагрязненный и высококонсистентный переизмельченный полиэтилен, необходимый для соответствия этим новым строгим юридическим стандартам. Инвестирование в высококачественное оборудование, отвечающее требованиям, является важнейшей стратегией для заключения выгодных контрактов с крупными брендами потребительских товаров.
Дробилка пластика обычно используется для первичного измельчения на макроуровне. Он оснащен массивными роторами и ударопрочными ножами, предназначенными для измельчения больших, объемных или исключительно толстых полиэтиленовых отходов на грубые куски размером с кулак. Гранулятор – это машина вторичной переработки. Он работает с более жесткими допусками лезвий и специальными размерами сит, чтобы брать грубые куски и точно разрезать их на мелкие однородные хлопья, пригодные для прямого плавления и экструзии.
Хотя некоторые машины для тяжелых условий эксплуатации имеют взаимозаменяемые компоненты для работы с обоими материалами, гибкий ПЭВД и жесткий ПЭВП ведут себя совершенно по-разному при механическом воздействии. Гибкий полиэтилен часто требует определенных углов лезвия, таких как V-образный вырез, и чрезвычайно жестких допусков между ротором и станиной ножа, чтобы предотвратить разрыв тонкого материала или наматывание на вал ротора. Настоятельно рекомендуется проконсультироваться с производителем вашего оборудования, чтобы настроить точную геометрию ротора, необходимую для вашего доминирующего потока материала.
Стандартные бункеры с гравитационной подачей полагаются на вес и трехмерную форму лома, который естественным образом падает в режущий ротор. Плоским термоформованным изделиям из полиэтилена не хватает необходимой массы, и они имеют тенденцию подпрыгивать внутри стандартного бункера из-за восходящего потока, создаваемого вращающимся ротором, что приводит к засорению. Дробилка пластиковых листов специально разработана с горизонтальными подающими каналами или автоматизированными системами тяговых роликов, которые активно захватывают плоские листы и тянут их непосредственно в камеру резки с контролируемой скоростью.
Полиэтилен имеет относительно низкую температуру плавления по сравнению с другими промышленными полимерами. Если машина работает на слишком высоких скоростях или с тупыми лезвиями, она создает огромное трение. Это трение действует как источник тепла, в результате чего полиэтилен плавится и размазывается, а не разрезается чисто. Испачканный пластик покрывает режущие лезвия и блокирует отверстия сита, что приводит к немедленному выходу машины из строя и термической деградации, что ухудшает качество переработанной смолы.
Пропускная способность значительно варьируется в зависимости от размера двигателя машины, диаметра ротора и конкретного типа обрабатываемого полиэтилена. Мощные дробилки первичного дробления могут обрабатывать от 500 кг до более 3000 кг в час плотных кусков полиэтилена высокой плотности. Вторичные грануляторы для переработки пленок ПЭНП обычно работают с производительностью от 300 до 1500 кг в час. Крайне важно проконсультироваться с производителем, чтобы подобрать мощность двигателя в соответствии с вашими производственными целями.
Оптимальной конфигурацией лезвий для гибких пленок ПЭНП является конструкция с V-образным вырезом или двойными ножницами. В отличие от прямых лезвий, которые могут вызывать сгибание или наматывание тонких пленок вокруг ротора, конструкция с V-образным вырезом создает локализованную точку сдвига под высоким давлением. Это обеспечивает чистое нарезание, напоминающее ножницы, которое легко разрезает растягивающиеся полимеры, сводя к минимуму трение и выделение тепла.
Профессиональная команда инженеров делает гораздо больше, чем просто занимается обслуживанием лома полиэтилена. Они разрабатывают узкоспециализированные и отказоустойчивые решения для решения уникальных эксплуатационных задач. Независимо от того, перерабатываете ли вы толстые трубы из полиэтилена высокой плотности или тонкую упаковку из полиэтилена низкой плотности, выбор правильной комбинации целевого оборудования для дробления и гранулирования является абсолютным ключом к прибыльности и устойчивому развитию. Готовы модернизировать свою линию по переработке отходов? Посетите Jwell Recycling, чтобы ознакомиться с полным ассортиментом нашего специализированного оборудования для восстановления. Свяжитесь с нашей командой инженеров сегодня, чтобы обсудить ваши конкретные профили материалов, запросить подробное предложение или запланировать испытание материала в реальном времени.


