
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-01 Происхождение:Работает


Представьте себе этот знакомый сценарий в заводском цехе. Огромная партия переработанных пластиковых хлопьев спускается по конвейерной ленте, и невооруженным глазом материал выглядит совершенно сухим. Однако уже через несколько мгновений после входа в цилиндр экструдера расплав начинает бесконтрольно подниматься вверх. Он агрессивно пенится на фильерной головке, разрушается в охлаждающей ванне и в конечном итоге разрушает весь производственный цикл. Этот разочаровывающий ежедневный кошмар проистекает из фундаментального непонимания материальной науки.
Операторы часто путают поверхностную воду с захваченной внутренней влажностью. В то время как одно из них представляет собой незначительное неудобство при обработке, другое представляет собой серьезную структурную угрозу, которая фундаментально меняет химический состав полимеров. Понимание точной разницы между поверхностной влажностью и поглощенной влагой является важным первым шагом в настройке эффективной и высокопроизводительной линии по переработке отходов.
В этом подробном инженерном руководстве мы разберем точную механику гидратации полимеров. Мы выясним, что именно необходимо удалить в процессе экструзии и как выбрать правильное оборудование, чтобы обеспечить безупречную и высокопрочную продукцию.
Чтобы поддерживать строгие стандарты качества при переработке и производстве пластика, руководители заводов должны сначала понять, как вода взаимодействует с различными полимерными структурами. В сфере бытовых и промышленных отходов жидкое загрязнение совершенно неизбежно. Однако не вся вода ведет себя одинаково. Фундаментальное различие заключается в том, где расположены молекулы воды относительно самого пластикового материала.
Поверхностная влага, часто называемая в промышленности свободной влагой, — это влага, которая скапливается исключительно на внешней границе пластиковых хлопьев, гранул или гранул. Этот тип жидкости обычно вводится на этапах интенсивной фрикционной промывки и полоскания в процессе переработки. Кроме того, это может быть результатом факторов окружающей среды, включая высокую влажность окружающей среды или внезапную конденсацию, возникающую во время складского хранения и транспортировки.
Физические характеристики поверхностных вод делают управление ими относительно простым. Поскольку молекулы прилипают только к внешней оболочке пластика, они не проникают и не изменяют внутреннюю химическую матрицу полимера. В практических промышленных условиях эту свободную влагу обычно можно принудительно удалить с помощью высокоскоростных механических центробежных обезвоживающих машин. Впоследствии любой оставшийся остаток просто испаряется с помощью стандартных систем термического горячего воздуха.
Напротив, поглощенная влага представляет собой весьма сложную инженерную задачу. В отличие от поверхностной влаги, поглощенная влага проникает за пределы внешней границы пластика и задерживается глубоко внутри полимерной матрицы. На микроскопическом уровне эти вторгающиеся молекулы воды образуют временные связи с молекулярными цепочками пластика.
Самым опасным аспектом этой внутренней гидратации является ее полная невидимость. Партия пластиковых хлопьев на ощупь может напоминать грубую наждачную бумагу и легко проходит элементарный визуальный осмотр, но при этом содержит разрушительный процент внутренней воды. Поскольку эта влага заперта внутри молекулярной структуры, окружающий воздух и механическое прядение совершенно бесполезны. Для ее извлечения требуется специальная тепловая энергия в сочетании с воздухом со сверхнизкой точкой росы, чтобы разорвать молекулярные связи и силой вытянуть воду изнутри наружу.
| Характеристика | Поверхностная влага | Поглощенная влага |
|---|---|---|
| Расположение | Внешняя граница пластиковой чешуйки или гранулы. | Захвачен глубоко во внутренней полимерной матрице. |
| Затронутые полимеры | Все пластмассы, особенно негигроскопичные. | Гигроскопичные пластики, такие как ПЭТ, ПА и АБС. |
| Метод удаления | Центробежное прядение и стандартная сушка горячим воздухом. | Адсорбционная сушка и агрессивная вакуумная дегазация. |
| Визуальное обнаружение | На ощупь видно как конденсат или влажность. | Полностью невидимый; требуются анализаторы влажности. |
| Влияние, если игнорировать | Вспенивание, пульсация матрицы и полые пустоты в гранулах. | Сильное падение IV, химическая деградация и хрупкость продукции. |
Резкая разница между поверхностной и внутренней гидратацией напрямую определяет конкретный тип технологического оборудования, которое должно быть развернуто на предприятии. Полимеры реагируют на окружающую воду двумя совершенно разными способами в зависимости от их уникального химического состава. Правильная классификация сырья является основополагающим шагом в настройке прибыльной линии по переработке отходов.
Негигроскопичные пластики обладают плотной молекулярной структурой, которая естественным образом препятствует проникновению воды. Обычные промышленные примеры включают полиэтилен, полипропилен и поливинилхлорид. Думайте об этих материалах как о стеклянном окне. Вода может скапливаться и оставаться на поверхности, но она совершенно не может впитываться в само стекло.
Для операторов, работающих с негигроскопичными материалами, основной эксплуатационной проблемой остается чисто поверхностная влажность. Стандартных обезвоживающих центрифуг и обычных термических сушилок обычно более чем достаточно для подготовки этих материалов к экструдеру. Поскольку нет внутренней воды, которую нужно тщательно извлекать, общий процесс сушки потребляет меньше энергии и требует менее сложного оборудования.
Гигроскопичные пластики действуют совершенно иначе. Они ведут себя как микроскопические губки. Их химическая структура естественным образом притягивает и поглощает влагу непосредственно из окружающей среды. Полиэтилентерефталат, нейлон, акрилонитрил-бутадиен-стирол и поликарбонат попадают в эту требовательную категорию.
ПЭТ является наиболее ярким примером в современном секторе переработки. При переработке ПЭТ-бутылок или хлопьев операторы сталкиваются с двойной угрозой. Материал переносит тяжелую поверхностную влагу из линии стирки, а также глубоко впитываемую влагу из атмосферы. Неспособность признать, что гигроскопичные материалы требуют агрессивного удаления обоих типов влаги, остается основной причиной неудачных партий.
Основной вопрос для любого менеджера предприятия ясен. Что именно необходимо удалить до или во время фазы плавления, чтобы гарантировать получение окатышей премиум-класса? Ответ полностью зависит от классификации полимеров, но финансовые последствия неспособности удалить правильный тип влаги повсеместно разрушительны.
Если поверхностная влажность не будет должным образом устранена до того, как пластик попадет в загрузочное отверстие, сильный нагрев ствола мгновенно превратит эту воду в пар. Вода расширяется примерно в 1600 раз по своему объему при переходе из жидкого состояния в газообразное. Внутри очень ограниченного пространства цилиндра экструдера с высоким давлением такое быстрое объемное расширение создает сильные колебания давления.
Непосредственные эксплуатационные последствия включают сильное пенообразование в головке головки. Экструдированный пластик выглядит как пористая губка, а не как твердая плотная прядь. Этот захваченный пар также вызывает неравномерную подачу шнека, опасные пульсации и неустойчивую геометрию гранул. В конечном итоге это приводит к получению конечного продукта, который невероятно сложно упаковать, транспортировать и продать конечным пользователям.
Для гигроскопичных материалов простая сушка поверхности — это путь к катастрофе. Если оператор по ошибке использует стандартную сушилку горячим воздухом для хлопьев ПЭТ, внешняя поверхность высохнет прекрасно, но внутренняя молекулярная вода останется полностью неповрежденной. Когда этот внутренне насыщенный ПЭТ достигает точки плавления внутри бочки, происходят катастрофические химические сбои.
Для достижения приемлемого результата ПЭТ обычно необходимо сушить до сверхнизкого уровня влажности, часто ниже 50 частей на миллион. Если внутренняя влажность остается, вода вступает в химическую реакцию с плавящимся полимером. Следовательно, протоколы сушки должны быть строго откалиброваны для устранения всей поверхностной влаги для стандартных пластиков, а также для агрессивного воздействия как на поверхностную, так и на внутреннюю влажность для гигроскопических вариантов.
Чтобы полностью понять, почему современная инфраструктура сушки и вентиляция внутри ствола являются обязательными, мы должны изучить конкретные технические неполадки, которые происходят, когда уровень влажности превышает допустимые пределы обработки. Более того, меняющиеся мировые стандарты делают эти технические требования более строгими, чем когда-либо.
Глядя на текущие траектории развития отрасли, аналитики рынка подчеркивают, что глобальное стремление к замкнутой экономике замкнутого цикла фундаментально изменило стандарты обработки. Крупнейшие потребительские бренды требуют беспрецедентного уровня использования переработанного содержимого в упаковке пищевых продуктов. Этот сдвиг эффективно устраняет историческую погрешность в отношении прочности полимера. Предприятия, использующие устаревшие методы поверхностной сушки, все чаще обнаруживают, что их продукция отвергается покупателями высокого класса. Эта тенденция подчеркивает суровую реальность. Строгое извлечение молекулярной влаги уже не является просто передовой практикой; это базовое требование для выживания на рынке.
Самым тяжелым и необратимым последствием переработки влажных гигроскопичных пластиков является гидролитическая деградация, обычно называемая гидролизом. Когда ПЭТ и захваченная вода подвергаются воздействию высоких температур и механического сдвигающего давления внутри бочки, происходит бурная химическая реакция. Молекулы воды эффективно действуют как микроскопические ножницы, разрезая длинные прочные полимерные цепи на гораздо более короткие и слабые фрагменты.
Характеристическая вязкость является основным отраслевым показателем, используемым для измерения молекулярной массы и механической прочности ПЭТ. Поскольку полимерные цепи разрываются в результате гидролиза, характеристическая вязкость резко падает. Гранулы ПЭТ с низкой вязкостью очень хрупкие, структурно слабые и совершенно непригодны для требовательных применений, таких как переработка бутылок или высокопрочная промышленная обвязка.
Помимо невидимой химической деградации, остаточная влага вызывает явные физические деформации, которые делают конечный продукт коммерчески нежизнеспособным.
Современная промышленная инженерия разработала весьма сложные методы борьбы с двойной угрозой: поверхностной и внутренней влажностью. Надежная и прибыльная установка по переработке основана на синхронизированном сочетании предварительной подготовки к экструзии и агрессивной экстракции в бочке.
Первая критическая линия защиты возникает задолго до того, как пластик коснется шнека экструдера. Что касается поверхностных вод, механические центробежные сушилки вращают влажные хлопья с экстремальными скоростями, физически сбрасывая воду с поверхности под действием центробежной силы. Сразу за этим следуют термические сушилки горячим воздухом, которые мягко испаряют оставшуюся влагу.
Однако для внутренней влажности технология должна усложниться. Кристаллизаторы и осушители используются специально для обработки сердцевины пластика. В бункерах-осушителях через материал циркулирует ультрасухой воздух. Эта сухая среда создает перепад давления, который буквально вынуждает влагу, захваченную внутри полимерной матрицы, мигрировать на поверхность, где она уносится потоком воздуха.
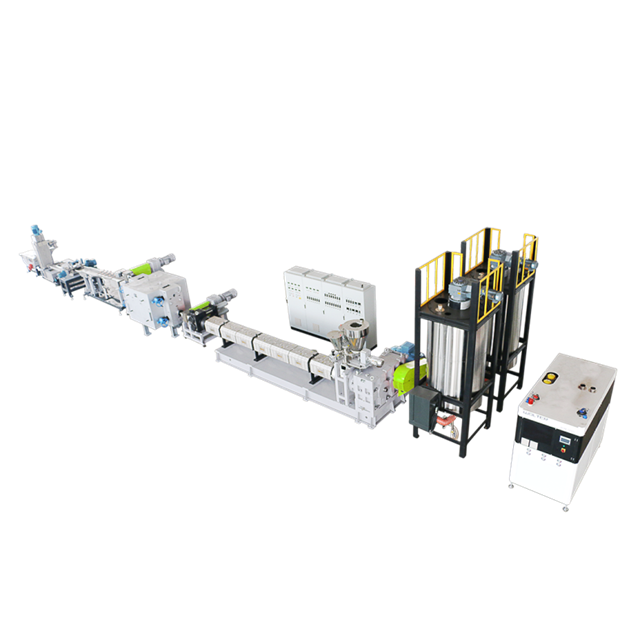
Даже при самых строгих протоколах предварительной сушки иногда могут просачиваться следы гидратации и летучих органических соединений. Именно здесь архитектурный дизайн экструдера становится окончательной защитой. На предприятиях по переработке чувствительных материалов используется промышленного класса, машина для гранулирования пластика оснащенная многозонными портами вакуумной дегазации, стратегически расположенными вдоль ствола.
Когда пластик переходит из твердого состояния в текучий расплав, эти вакуумные порты создают сильное отрицательное давление. Особая геометрия винта в этих зонах декомпрессии тонко распределяет жидкий пластик, подвергая огромную площадь поверхности воздействию вакуума. Это позволяет системе принудительно всасывать остаточный пар, захваченный воздух и летучие газы всего за несколько секунд до того, как пластик будет проталкиваться через фильтрующую сетку, обеспечивая плотные, безупречные гранулы.
При настройке производственного цеха для оптимального контроля влажности выбор правильной геометрии экструдера, возможно, является наиболее важным финансовым решением. Выбор между одношнековой и двухшнековой конфигурациями почти полностью зависит от гигроскопичности вашего конкретного сырья.
Одношнековые экструдеры — это высокоэффективные и бесспорные «рабочие лошадки» для негигроскопичных материалов, таких как полиэтилен и полипропилен. Поскольку эти пластики страдают только от поверхностной влаги, которая легко удаляется перед экструзией, основная задача одного шнека — просто расплавить, перекачать и отфильтровать полимер.
Хотя современные одношнековые машины оснащены вакуумными вентиляционными отверстиями, динамика их внутреннего смешивания относительно линейна и плавна. Они идеально подходят для материалов, не требующих агрессивной глубокой дегазации. В частности, использование хорошо спроектированной одношнековой установки обеспечивает высоконадежное и экономичное решение для конкретных потоков материалов, которые должным образом предварительно высушены и не требуют экстремальных усилий сдвига.
И наоборот, при работе с гигроскопичными материалами, такими как ПЭТ, удаление внутренней влаги и стойких газов требует гораздо более агрессивного механического вмешательства. Двухшнековые экструдеры оснащены двумя взаимодействующими шнеками, которые одновременно вращаются внутри одного цилиндра. Эта сложная конструкция создает мощные силы сдвига и постоянное хаотическое перемешивание.
Главным преимуществом здесь является физическое явление, известное как обновление поверхности. По мере вращения двойных винтов они непрерывно сгибают, растягивают и вытирают расплавленный пластик, постоянно вынося свежие, необнаруженные слои расплава от сердцевины к поверхности. Когда этот быстрый оборот происходит непосредственно под вакуумным портом, захваченный пар и газы выходят с невероятной эффективностью. Для операторов, работающих с высоконасыщенными полимерами, инвестиции в высокопроизводительную двухшнековую линию гранулирования, оснащенную высокомоментным редуктором и двойными вакуумными зонами, способными поддерживать давление -0,09 МПа, обеспечивают беспрецедентную дегазацию. Эта интенсивная экстракция вытягивает труднопоглощаемую влагу и сохраняет жизненно важную характеристическую вязкость полимера.
Для достижения высочайших результатов в переработке полимеров необходимо относиться к управлению влажностью как к точной инженерной задаче, а не как к основной работе по обогреву. При работе с чувствительными материалами операторы должны соблюдать строгие эксплуатационные параметры пола.
Чтобы успешно предотвратить гидролиз, операторы должны полностью контролировать параметры сушки влагопоглотителем. Контроль температуры имеет жизненно важное значение. ПЭТ обычно кристаллизуют, а затем сушат при температуре от 160°C до 180°C. Однако одного только сильного тепла недостаточно. Циркулирующий воздух должен поддерживать строгую точку росы на уровне не менее -40°C, чтобы действовать как эффективный вакуум для влаги.
Кроме того, время пребывания должно тщательно контролироваться. Обычно требуется от 4 до 6 часов непрерывного работы, чтобы убедиться, что внутренняя влага полностью вышла из полимерного ядра. Пропуск или поспешка на этом этапе — гарантированный способ испортить производство ПЭТ-пеллет , что приведет к поломке ломких прядей в водяной бане.
Контроль влажности нельзя рассматривать как изолированный этап; это целостный процесс, охватывающий все учреждение. Невероятно эффективный двухшнековый экструдер не может волшебным образом устранить ущерб, причиненный неисправной влагопоглотительной сушилкой. Точно так же идеальная сушилка не может компенсировать фрикционную шайбу, из-за которой хлопья остаются мокрыми.
Успешное производство требует бесшовной механической интеграции. Обезвоживающие центрифуги, термические осушители воздуха, силосы с влагопоглотителем и вакуумный экструдер должны быть идеально синхронизированы с точки зрения пропускной способности. Это гарантирует, что материал эффективно перемещается с одного этапа на другой, не простаивая и не поглощая влагу из заводского воздуха.
Выбор подходящего экструзионного оборудования требует прагматичной, основанной на данных оценки ваших конкретных исходных материалов и целей конечного продукта. Принятие правильного технологического решения заранее предотвращает бесконечные узкие места в процессе обработки и дорогостоящую деградацию материала в дальнейшем.
В конечном счете, поверхностная влага — это поверхностная, легко решаемая проблема, в то время как поглощенная влага представляет собой скрытую структурную угрозу целостности полимера. Попытка перерабатывать гигроскопичные пластики, не обращая внимания на воду, запертую глубоко внутри их молекулярных цепей, неизбежно приведет к необратимому химическому разложению, резкому падению уровня вязкости и бракованию партий продукции.
Удаление обоих типов жидких загрязнений совершенно не подлежит обсуждению для современных предприятий по переработке отходов, стремящихся производить высококачественные, бездефектные материалы. Понимая особенности поведения различных полимеров и применяя правильную технологию сушки и дегазации, операторы могут защитить свои производственные линии.
Правильное экструзионное оборудование служит надежной защитой от дорогостоящих сбоев. Если вы хотите модернизировать перерабатывающие возможности вашего предприятия, оцените свои потребности в сырье и изучите специализированные решения по оборудованию в JWELL Recycling, чтобы найти идеальное оборудование, адаптированное к вашим конкретным задачам по контролю влажности.
Нет, стандартной сушилки горячим воздухом совершенно недостаточно для удаления впитавшейся влаги из гигроскопичных материалов, таких как ПЭТ. Сушилки с горячим воздухом предназначены только для испарения воды с поверхности окружающей среды, остающейся на внешней стороне пластиковых хлопьев. Однако поглощенная влага задерживается глубоко внутри молекулярной матрицы полимера. Для его извлечения необходимо использовать специализированную осушительную сушилку. В осушающих системах используется замкнутый воздушный поток, проходящий через влагопоглощающие химические слои, для создания ультрасухого воздуха с очень низкой точкой росы. Этот сухой воздух создает перепад давления, который физически вытягивает захваченные молекулы воды изнутри пластика.
Когда ПЭТ содержит поглощенную влагу и подвергается воздействию высокой температуры и давления внутри цилиндра экструдера, происходит разрушительная химическая реакция, известная как гидролиз. Молекулы воды агрессивно реагируют с эфирными связями в полимерных цепях ПЭТ. Эта реакция вызывает разрыв цепи, то есть длинные молекулярные цепи, придающие пластику прочность, буквально разрезаются на более короткие кусочки. По мере уменьшения длины цепи характеристическая вязкость значительно падает. Более низкая вязкость приводит к тому, что конечная таблетка становится хрупкой, слабой и совершенно непригодной для применения в условиях высоких нагрузок.
Двухшнековые экструдеры обладают уникальным механическим преимуществом, известным как обновление поверхности. Поскольку два винта переплетаются и вращаются вместе, они непрерывно сгибают, растягивают и перемешивают расплавленный полимер. Постоянное перемешивание гарантирует, что расплав пластика никогда не будет статичным. Новые слои расплавленного пластика постоянно выводятся на поверхность ванны расплава прямо под вакуумными отверстиями. Это увеличивает площадь поверхности, подвергающейся отрицательному давлению, что делает его исключительно эффективным при удалении застрявшего пара, летучих органических соединений и остаточных газов.
Несмотря на то, что негигроскопичные пластики не впитывают воду изнутри, невозможность удалить с их поверхности влагу перед экструзией приведет к серьезным проблемам при обработке. Когда влажный пластик попадает в высокотемпературную среду цилиндра экструдера, поверхностная вода мгновенно испаряется в пар. Поскольку вода при превращении в газ расширяется в геометрической прогрессии, этот пар создает карманы под высоким давлением внутри расплава. Это приводит к вспениванию фильерной головки, сильному помпажу и образованию полых пустот внутри готовых гранул.
В отличие от поверхностной влаги, которую иногда можно почувствовать или увидеть как конденсат, поглощенная влага совершенно невидима невооруженным глазом. Пластиковая гранула может выглядеть и ощущаться абсолютно сухой, но при этом оставаться сильно насыщенной внутри. Самый точный способ определить поглощенную влагу — использовать специальный анализатор влажности, например титратор Карла Фишера или прецизионные весы потерь при высыхании, до того, как материал попадет в экструдер. Если вы пропустите это тестирование, поглощенная влага проявит себя во время экструзии через визуальные дефекты, такие как вздутие, внутренние пузырьки или заметное падение вязкости расплава.
Для высококачественной экструзии ПЭТ обычно необходимо сушить до уровня влажности ниже 50 частей на миллион, что соответствует 0,005%. Для высокочувствительных применений, таких как прядение волокна или производство смолы для бутылок, требования зачастую даже более строгие и составляют менее 30 частей на миллион. Превышение этих пределов практически гарантирует заметное падение прочности и визуальной прозрачности полимера.
Нет, вакуумная дегазация не может полностью заменить предварительную сушку гигроскопичных материалов. Хотя надежная вакуумная система превосходно удаляет остаточный пар и летучие газы из расплава, сильно насыщенные пластики подвергаются гидролизу в тот момент, когда они плавятся в зоне сжатия, еще до того, как они достигнут вакуумных отверстий. Поэтому предварительная сушка осушителем обязательна для защиты полимерных цепей, а вакуумная вентиляция служит заключительным этапом полировки.


