
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-02 Происхождение:Работает


Знаете ли вы, что попытка переработки поликарбоната и акрилонитрил-бутадиен-стирола с использованием одних и тех же рабочих параметров неизбежно приведет к разрушению обоих материалов? Хотя эти жесткие полимеры часто группируются как ценные технические термопласты, они обладают совершенно разными термическими и реологическими профилями. Одинаковое обращение с ними в заводских условиях приводит к серьезной деградации материала, нарушению целостности гранул и ускоренному износу вашего экструзионного оборудования.
В этом подробном руководстве мы подробно разбираем химические и физические различия между этими материалами. Что еще более важно, вы узнаете, как настроить оборудование вашего предприятия для прибыльной переработки обоих полимеров, гарантируя, что ваша переработанная продукция будет соответствовать строгим требованиям промышленных производителей.
Глядя на рынок в целом, отраслевые аналитики прогнозируют, что мировой спрос на переработанные конструкционные пластмассы значительно вырастет в течение следующего десятилетия. Этот рост во многом обусловлен инициативами по облегчению веса автомобилей и агрессивным стремлением сектора бытовой электроники к циклическим цепочкам поставок. Недавние нормативные изменения в отношении управления электронными отходами вынудили производителей искать высококачественные переработанные смолы, которые работают идентично первичным материалам. Следовательно, предприятия по переработке, способные поставлять высокочистые, структурно прочные переработанные конструкционные пластмассы, имеют уникальные возможности для захвата значительной доли рынка и установления более высоких цен по сравнению со стандартными товарными пластиками.
Чтобы наладить технически обоснованную и высокорентабельную операцию по переработке отходов, руководители предприятий должны сначала понять особые свойства материалов полимеров, поступающих на их сортировочные линии. Оба материала, обсуждаемые здесь, представляют собой аморфные инженерные термопласты, однако их молекулярные структуры диктуют совершенно разные конечные применения и методологии восстановления.
Что такое акрилонитрилбутадиенстирол?
Этот материал представляет собой универсальный терполимер, синтезированный из трех различных мономеров. Акрилонитрил обеспечивает химическую стойкость, фаза бутадиенового каучука обеспечивает исключительную ударную вязкость, а стирол обеспечивает структурную жесткость и простоту обработки. Из-за его относительно более низкой температуры плавления и превосходной стабильности размеров этот полимер преимущественно извлекается из бытовой электроники, корпусов бытовой техники, компонентов салона автомобиля и отходов 3D-печати.
Что такое поликарбонат?
Это высокоэффективный пластик, характеризующийся прочными карбонатными группами. Он демонстрирует исключительную ударопрочность, высокую оптическую прозрачность и замечательную теплоотдачу. Из-за жесткой молекулярной основы потоки отходов обычно возникают в результате таких требовательных применений, как линзы автомобильных фар, составы для пуленепробиваемых стекол, оптические диски и промышленные корпуса для тяжелых условий эксплуатации.
Распространенной операционной ошибкой на новых предприятиях по переработке отходов является обращение с этими двумя полимерами как с взаимозаменяемыми жесткими пластиками. Их химический состав требует совершенно разных производственных сред. Чтобы прояснить эти различия, обратитесь к рабочим параметрам, указанным ниже.
| Параметры обработки | Поликарбонат | Акрилонитрил-бутадиен-стирол |
|---|---|---|
| Оптимальная температура обработки | от 260°С до 300°С | от 200°С до 240°С |
| Вязкость расплава | Высокий, требующий высокого крутящего момента двигателя | Средняя, легче течет при стандартном сдвиге |
| Чувствительность к влаге | Экстремальный риск химического гидролиза | Умеренный риск появления следов физического расшатывания |
| Требование к предварительной сушке | Обязательно, влажность должна быть ниже 0,02%. | Настоятельно рекомендуется для бездефектных пеллет. |
| Риск термической деградации | Механическая деградация при сдвиге при низких температурах | Окисление и горение при высоких температурах |
Наиболее критическое различие между этими двумя полимерами заключается в их термической реологии. Поликарбонат отличается высокой молекулярной массой и высокой вязкостью расплава. Для достижения надлежащих характеристик текучести без возникновения чрезмерного напряжения сдвига материал необходимо обрабатывать при повышенных температурах. Если оператор попытается экструдировать его при более низких температурах, вязкий материал создаст огромное трение внутри цилиндра. Это приводит к механическому разрушению при сдвиге, эффективно разрывая полимерные цепи и разрушая ударопрочность материала.
И наоборот, терполимер очень чувствителен к чрезмерному термическому воздействию. Фаза его бутадиенового каучука особенно уязвима к термическому окислению. Представьте себе оператора, случайно запускающего этот материал при температуре 280 градусов по Цельсию. За считанные минуты пол предприятия наполняется опасными летучими органическими соединениями, а режущая головка выплевывает обугленный, хрупкий и непригодный для продажи беспорядок.
Оба материала поглощают влагу из атмосферы, однако последствия экструзии мокрого переизмельчения существенно различаются по степени тяжести. Поликарбонат исключительно гигроскопичен. Под воздействием влажности окружающей среды молекулы воды проникают глубоко в полимерную матрицу. Если в экструдер попадает влажный материал, сочетание сильного тепла и удерживаемой влаги запускает разрушительную химическую реакцию, известную как гидролиз. Эта реакция расщепляет эфирные связи внутри цепи, резко снижая молекулярную массу. Полученные гранулы будут страдать от катастрофического охрупчивания. Чтобы предотвратить это, необработанный лом перед обработкой необходимо высушить в бункерах для осушителя.
Кроме того, хотя стирольный терполимер также поглощает влагу из окружающей среды, вода обычно не разрушает его молекулярные связи таким же разрушительным образом. Вместо этого захваченная влага во время экструзии превращается в пар под высоким давлением. Если не проводить агрессивную вентиляцию, этот пар создает поверхностные дефекты, известные как серебряные полосы, и внутренние пустоты внутри экструдированных гранул. Эти физические дефекты серьезно снижают коммерческую ценность переработанной смолы.
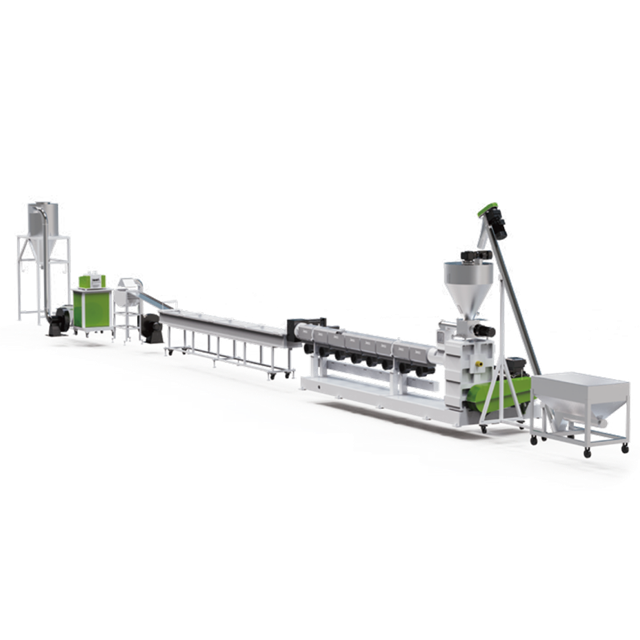
При переходе от материаловедения к эксплуатации используемое оборудование определяет конечный успех линии по переработке отходов. Стандартные недорогие экструдеры, предназначенные для таких обычных пластиков, как полиэтилен или полипропилен, постоянно терпят неудачу при работе с высококачественными конструкционными смолами. Им просто не хватает требуемого крутящего момента и тепловой точности.
Обработка этих чувствительных материалов требует специальной геометрии шнеков и точного температурного зонирования. инвестировать в оптимальную Крайне важно Такое оборудование специально разработано для управления высокой вязкостью расплава поликарбоната, не вызывая чрезмерного сдвига, одновременно поддерживая точный температурный контроль, необходимый для предотвращения окисления низкотемпературных смол. машину для гранулирования пластика .
В частности, здесь решающим показателем является соотношение длины и диаметра винта. Для конструкционных пластиков настоятельно рекомендуется соотношение удлиненного профиля от 32:1 до 36:1. Этот удлиненный цилиндр обеспечивает постепенную, контролируемую фазу плавления, обеспечивая достаточное время пребывания для равномерного распределения тепла и эффективной дегазации. Кроме того, поскольку перешлифовка жесткого пластика может быть очень абразивной, шнек и цилиндр должны быть изготовлены из биметаллических сплавов, обработанных для обеспечения максимальной износостойкости.
При модернизации предприятия по работе с высокорентабельными конструкционными пластиками решения о закупках должны основываться на конкретных механических возможностях, которые решают реологические проблемы этих жестких полимеров.
Выбор между установками экструзии полностью зависит от происхождения и чистоты исходного лома. В одноступенчатой установке используется один цилиндр непрерывного действия для плавления, смешивания и транспортировки пластика. Эта конфигурация отличается высокой энергоэффективностью и идеально подходит для переработки чистого, хорошо отсортированного постпромышленного лома. Если ваше предприятие работает с незагрязненными деталями, отбракованными на заводе, линия гранулирования жесткого пластика, имеющая одноступенчатую конструкцию, обеспечивает отличную производительность, часто достигая высокой производительности, одновременно сводя к минимуму термическое тепловое воздействие на полимер.
Напротив, при работе с бытовыми отходами, такими как электронный лом или смешанные автомобильные детали, уровень примесей и влаги значительно выше. Здесь двухступенчатая конфигурация становится обязательной. Специальная система гранулирования жесткого пластика соединяет два экструдера последовательно. Первичный экструдер выполняет начальное плавление и интенсивную дегазацию на более высоких скоростях. Затем расплавленный материал передается в более крупный и медленный вторичный экструдер, предназначенный для тонкой фильтрации и стабилизации давления. Такое разделение позволяет более бережно обрабатывать загрязненные материалы и предотвращает деградацию чувствительных фаз каучука.
Стандартная вентиляция атмосферы совершенно недостаточна для конструкционных пластмасс. Высокопроизводительные линии должны включать надежные зоны дегазации с двойным вакуумом. Для стирольных полимеров глубокая вакуумная экстракция имеет решающее значение для удаления летучих мономеров и выделения газов из антипиренов, обычно встречающихся в электронных отходах. Для гигроскопичных материалов вакуумные системы действуют как жизненно важная вторичная защита от влаги. Высокопроизводительные жидкостно-кольцевые вакуумные насосы гарантируют, что готовые гранулы будут твердыми, плотными и структурно безупречными.
Жесткие пластмассы, бывшие в употреблении, неизбежно содержат микроскопические металлические фрагменты, бумажные этикетки или нерасплавленные инородные полимеры. По мере того как расплавленный пластик течет к головке, эти примеси необходимо улавливать, не нарушая производство. Гидравлические устройства смены сит непрерывного действия, часто использующие двухпоршневые конструкции, являются абсолютной необходимостью. В отличие от ручных систем, которые требуют остановки машины и вызывают температурные колебания, устройства непрерывной смены позволяют операторам заменять засоренные фильтрующие сетки на ходу. Для материалов с высокой вязкостью эта система фильтрации должна быть исключительно прочной, чтобы выдерживать значительное противодавление без утечек.
В реальных условиях переработки эти два полимера редко встречаются в абсолютной изоляции. Производители часто сплавляют их вместе для создания особых смесей, сочетающих превосходную термостойкость с отличными характеристиками текучести и низкотемпературной вязкостью.
Переработка этих сплавов представляет собой уникальную термодинамическую задачу. Температура обработки должна быть тщательно откалибрована, чтобы найти точную золотую середину, обычно колеблющуюся в пределах от 240 до 260 градусов по Цельсию. Именно этот диапазон необходим для полного плавления высокотемпературных доменов внутри сплава, не вызывая быстрой термической деградации более чувствительных доменов.
Для этого требуется весьма сложное оборудование с усовершенствованными пропорционально-интегрально-дифференциальными регуляторами температуры. Поскольку повторяющиеся термические циклы могут привести к расслаиванию отдельных фаз, операторы часто используют гравиметрические дозаторы для введения химических добавок, улучшающих совместимость, непосредственно в поток расплава. Эти добавки снова связывают полимерные матрицы, гарантируя, что переработанный сплав сохраняет механическую синергию исходного материала.
Инвестиции в специализированное оборудование для переработки отходов представляют собой значительные капитальные затраты. Однако окупаемость инвестиций быстро достигается за счет операционной эффективности и высокой рыночной стоимости конечного продукта. Переработка тугоплавких пластмасс по своей сути является энергоемкой. Современные экструзионные линии борются с этой проблемой, используя передовые инфракрасные нагревательные ленты и синхронные двигатели с постоянными магнитами. Эти технологии радикально сокращают потери тепла в окружающую среду и максимизируют крутящий момент, значительно снижая затраты энергии на килограмм переработанной смолы.
Заводы по переработке редко могут позволить себе роскошь выделить одну линию только на один тип пластика. Операторы часто переключают производство с высокотемпературных циклов на низкотемпературные. Без строгих протоколов этот переход приведет к серьезному перекрестному загрязнению и потенциальному выходу оборудования из строя.
При переходе от режима работы при температуре 280 градусов по Цельсию к режиму при температуре 220 градусов по Цельсию операторы не могут просто опустить термостат и подать новый материал. Опытные специалисты знают, что по мере остывания ствола остатки высокотемпературного пластика замерзают на скребках шнека, как бетон. При включении двигателя этот затвердевший пластик может сломать винт или расколоться на микроскопические фрагменты, проявившись в следующей партии в виде черных пятен. Чтобы предотвратить это, через цилиндр необходимо пропускать специальный переходный промывочный состав, пока он еще находится при пиковых температурах. Только после полного удаления высоковязкого материала из системы следует постепенно снижать температуру для следующего производственного цикла.
Кроме того, жесткие пластмассы, содержащие стекловолокно или антипирены, обладают высокой абразивностью. Со временем это изнашивает скребки шнека, снижая эффективность откачки и вызывая непостоянную скорость сдвига. Операторы должны установить строгий график профилактического обслуживания, регулярно вытягивая винт для физического осмотра. Для сохранения металлургического отпуска стали карбонизированный пластик следует удалять с помощью латунных щеток или печей для очистки кипящего слоя, ни в коем случае не открывать паяльные лампы.
Хотя поликарбонат и акрилонитрил-бутадиен-стирол являются очень ценными конструкционными пластиками, требования к их переработке принципиально различаются. От резких различий в температурах плавления до разной чувствительности к атмосферной влаге — рассматривать их как идентичные материалы — дорогостоящая эксплуатационная ошибка. Попытка переработать эти чувствительные полимеры с помощью стандартных экструдеров низкого качества неизбежно приведет к получению испорченной и дешевой смолы.
Инвестируя в специализированную экструзионную технологию, оснащенную точным термическим зонированием, динамической фильтрацией и агрессивной дегазацией, предприятия по переработке могут полностью предотвратить разрушение материала. Модернизация вашего предприятия подходящим оборудованием не только оптимизирует работу, но и гарантирует производство пеллет промышленного класса премиум-класса. Если вы хотите улучшить свою линию по переработке отходов, мы настоятельно рекомендуем изучить передовые решения, предлагаемые JWELL Recycling. От одноступенчатых систем для чистого промышленного лома до надежных двухступенчатых конфигураций для сложных электронных отходов, соответствие вашему конкретному материальному потоку правильному оборудованию является основным ключом к прибыльности.
Да, механически можно обрабатывать оба материала на одном и том же оборудовании, при условии, что система оснащена настраиваемыми зонами контроля температуры, универсальной геометрией шнека и надежными возможностями двойной вакуумной дегазации. Однако операторы должны соблюдать строгие протоколы очистки. Несоблюдение тщательной очистки ствола специализированными составами при смене материала приведет либо к замерзанию винтов, либо к сильному обгоранию материала.
Хрупкость переработанного поликарбоната почти всегда вызвана недостаточной предварительной сушкой перед экструзией. Материал впитывает влагу непосредственно из окружающего воздуха. Если эта влага присутствует при попадании пластика на высокую температуру ствола, происходит гидролиз, разрывающий полимерные цепи и разрушающий его ударную вязкость. Агрессивная предварительная сушка в бункере для влагопоглотителя абсолютно обязательна.
В одноступенчатой установке используется один цилиндр экструдера непрерывного действия, и она лучше всего подходит для чистых, сухих и хорошо отсортированных промышленных отходов, обеспечивая эффективную плавку с минимальным потреблением энергии. В двухступенчатой установке используются два отдельных экструдера, соединенных последовательно. Первый занимается плавлением и грубой фильтрацией, а второй ориентирован на глубокую дегазацию и тонкую фильтрацию. Двухступенчатая конфигурация необходима для более грязных бытовых отходов.
Да, обработка акрилонитрил-бутадиен-стирола высокими температурами экструзии может привести к выделению из материала летучих органических соединений, включая пары стирола и бутадиена. Эти выбросы представляют опасность для органов дыхания и создают полые пустоты внутри пластиковых гранул, если их не удалить. Крайне важно использовать оборудование с высокопроизводительными жидкостно-кольцевыми вакуумными насосами для безопасного извлечения этих газов во время обработки.
Точная идентификация имеет решающее значение перед подачей материала в экструдер. Хотя лабораторные испытания дают наиболее точные результаты, операторы могут провести быстрый тест на возгорание на полу. Стирольный полимер горит желтым пламенем, выделяет черный дым и издает отчетливый сладкий запах. Однако поликарбонат часто самозатухает, издает слабый фенольный запах и скорее обугливается, чем капает. Для крупномасштабных операций настоятельно рекомендуется использовать автоматизированные системы сортировки в ближнем инфракрасном диапазоне для эффективного разделения этих потоков.
Если эти два полимера смешать и экструдировать без соответствующих химических добавок, обеспечивающих совместимость, полученный материал будет страдать от сильного разделения фаз. Поскольку они практически не смешиваются, они не смешиваются на молекулярном уровне. Готовые отлитые детали будут иметь плохую межслойную адгезию, что приведет к явлению, известному как расслоение, когда пластик буквально отслаивается слоями. Кроме того, общая ударная вязкость и свойства на растяжение резко упадут, что сделает гранулы бесполезными для высокопроизводительных технических применений.


