
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-06 Происхождение:Работает


Зайдите на пол любого стандартного предприятия по переработке отходов, и окружающий воздух мгновенно расскажет историю прошлой жизни материала. Скорее всего, вы почувствуете кислый привкус гниющих молочных продуктов, резкий привкус сельскохозяйственных химикатов или тяжелый запах моторного масла. В индустрии переработки вторичного пластика неприятные запахи остаются одной из наиболее стойких и экономически разрушительных проблем. Если готовые переработанные пеллеты сохранят эти запахи, их рыночная стоимость резко упадет. Пахучие гранулы строго запрещены в высокодоходных отраслях, таких как потребительские товары для дома, пищевая упаковка и интерьер автомобилей. Вместо этого их относят к продуктам вторичной переработки с низкой стоимостью.
Чтобы эффективно устранить эти запахи, операторы предприятий должны понимать, что запахи пластика возникают из двух разных физических областей. Загрязнения на уровне поверхности, такие как остатки пищи или клей для этикеток, покрывают внешнюю поверхность чешуек. И наоборот, внедренные летучие органические соединения проникают глубоко внутрь самой полимерной матрицы. Обращение только к одному из этих источников неизбежно приведет к компрометации конечного продукта.
В борьбе с этой двойной угрозой отрасль полагается на две основные методологии. Промывка действует как строгая предварительная обработка, а дегазация служит специальной термической обработкой в фазе расплава. Мытье агрессивно стирает внешнюю поверхность пластиковых хлопьев. Дегазация очищает внутреннюю молекулярную структуру во время экструзии. Чтобы производить гранулы премиум-класса без запаха, современные предприятия по переработке отходов должны освоить различные механизмы обоих процессов и легко интегрировать их в свои производственные линии.
Прежде чем реализовать инженерное решение, руководители объектов должны точно диагностировать происхождение запаха. Пластмассы являются очень восприимчивыми материалами. В зависимости от их молекулярной плотности и окружающей среды, в которой они использовались, они поглощают и удерживают удивительно широкий спектр веществ, вызывающих запах.
Запахи переработанного пластика обычно делятся на две категории. Первый – это поверхностное загрязнение, вызванное главным образом органическим разложением. Рассмотрим использованный кувшин для молока или контейнер для еды. Остатки жидкостей, жиров и белков остаются прилипшими к стенкам пластика. Под воздействием температуры окружающей среды и воздействия бактерий в течение нескольких недель в пункте сбора эти органические материалы разлагаются. В результате этого биологического распада образуются побочные продукты с неприятным запахом, такие как сероводород и аммиак. Кроме того, клей от бумажных или пластиковых этикеток в значительной степени способствует образованию химических запахов на поверхности.
Напротив, вторая категория включает в себя встроенные запахи. В отличие от поверхностной грязи, эти запахи не оседают на пластике. Они мигрируют непосредственно в полимерные цепи. На микроскопическом уровне пластик часто действует как жесткая губка. Бутылка для моющего средства, контейнер для сельскохозяйственных пестицидов или бутылка для шампуня постепенно впитывают химические соединения содержащихся в них жидкостей. За несколько месяцев хранения эти активные ингредиенты запираются внутри аморфных областей полимера. Следовательно, никакая агрессивная очистка поверхности не удалит эти глубоко укоренившиеся химические вещества.
Чтобы справиться со встроенными запахами, переработчики должны понимать сложную науку об удалении газов. Этот термин относится к выбросу летучих органических соединений и других уловленных химических веществ из твердого состояния в окружающую атмосферу. В стабильном состоянии при комнатной температуре кусок переработанного пластика может издавать лишь слабый запах. Однако термодинамическая динамика резко меняется во время обработки.
Когда пластиковые хлопья вводятся в экструзионную систему, они подвергаются интенсивной тепловой энергии и механическому трению. Когда полимер достигает температуры выше 200 градусов по Цельсию и переходит из твердого состояния в расплавленную жидкость, молекулярные цепи расширяются. Это структурное расширение действует как катализатор. Это приводит к быстрому испарению захваченных химикатов, растворителей чернил и остаточной влаги в газы. Если эти газы не извлекаются активно, пока пластик находится в расплавленной фазе, они остаются в ловушке. Как только пластик охлаждается и затвердевает на головке штампа, эти газы образуют микроскопические пузырьки или пустоты и продолжают медленно вытекать с течением времени. В результате появляется постоянный неприятный запах.
С коммерческой точки зрения контроль запаха напрямую влияет на прибыльность. Недавний анализ рынка выявил значительный сдвиг в ожиданиях покупателей в упаковочном секторе. Мировые быстроразвивающиеся бренды потребительских товаров активно настаивают на том, чтобы к концу десятилетия включать в свою упаковку от 30 до 50 процентов переработанного контента. В результате спрос на дезодорированные гранулы качества, близкого к первозданному, стремительно растет.
Отраслевые отчеты подчеркивают расширяющийся разрыв на рынке. В то время как стандартные пахучие переработанные пластмассы сталкиваются с серьезной стагнацией цен, высококачественная переработанная смола с нейтральным запахом требует значительных наценок. Фактически, цены на переработанные пеллеты премиум-класса часто полностью отделены от цен на первичную смолу. Производителям потребительской продукции требуются быстрые замены. Если партия переработанных гранул пахнет прогорклым молоком или промышленными растворителями, ее немедленно дисквалифицируют с прибыльных рынков, таких как упаковка косметики или салоны автомобилей. Устранение запахов больше не является обязательным. Это фундаментальное конкурентное преимущество.
Чтобы поверхностные загрязнения не испортили конечный продукт, пластик должен пройти тщательную промывку, прежде чем он подвергнется воздействию тепла. Стирка выступает в качестве важнейшей первой линии защиты в комплексном управлении запахом.
Промышленная мойка пластика — это многоступенчатая механическая последовательность действий, предназначенная для удаления органических веществ, бумаги, клея и грязи. После того как пластиковые отходы измельчаются в однородные хлопья, они поступают на линию мокрой переработки. Путешествие обычно начинается в разделительном резервуаре «тонет-поплавок». В этом резервуаре используется удельный вес воды для отделения тяжелых загрязнений, таких как стекло или ПВХ, от целевых полиолефинов.
После разделения материал подается в высокоскоростные фрикционные шайбы. С практической инженерной точки зрения эти машины являются тяжелыми подъемниками стиральной линии. Используя роторы, вращающиеся на невероятно высоких оборотах, они физически стирают пластиковые хлопья с усиленного экрана. Эта интенсивная кинетическая энергия удаляет стойкую грязь и разлагающиеся органические остатки. Уничтожая гниющие органические вещества, фрикционная шайба немедленно устраняет основной источник биологических запахов.
Для бывших в употреблении пластмасс, сильно загрязненных моторными маслами, смазками или липкими промышленными клеями, промывка трением холодной водой просто неэффективна. В этих сложных сценариях на предприятиях используются системы горячей мойки. Эти термобаки, работающие так же, как массивные промышленные посудомоечные машины, перемешивают пластиковые хлопья в воде, нагретой до температуры от 80 до 90 градусов по Цельсию.
Чтобы максимизировать удаление запаха на этом этапе, операторы точно дозируют химические реагенты в матрицу горячей воды. Стандартными добавками являются мягкие промышленные моющие средства, поверхностно-активные вещества и каустическая сода. Повышенное тепло снижает вязкость масел. Между тем каустическая сода инициирует омыление, разрушая химические связи сложных жиров и нейтрализуя кислотные остатки. Эта агрессивная химическая ванна обнажает пластиковые хлопья, гарантируя, что на поверхности не останется веществ, вызывающих запах.
Несмотря на свою строгую природу, стирка имеет определенные физические ограничения. Это строго внешний процесс. Фрикционные шайбы и горячие каустические ванны могут очистить только то, к чему они могут физически прикоснуться. Они не могут проникнуть в твердую полимерную матрицу и извлечь растворители и химические вещества, поглощенные в течение первоначального жизненного цикла пластика.
Если предприятие по переработке использует исключительно мокрую линию, полученные хлопья могут выглядеть исключительно чистыми и иметь совершенно нейтральный запах при комнатной температуре. Однако в тот момент, когда эти хлопья расплавляются для гранулирования, содержащиеся в них летучие соединения испаряются. На предприятии останется партия пеллет с сильным искусственным химическим запахом. Таким образом, мытье является обязательным условием, но само по себе оно остается неполным решением проблемы запаха.
Чтобы устранить глубоко заселившиеся запахи, которые неизбежно оставляет после себя стирка, материал необходимо подвергнуть дегазации. Этот высокотехнологичный процесс происходит исключительно на этапе экструзии, где твердый пластик превращается в управляемый текучий расплав.
Дегазация в основном опирается на принципы термодинамики и перепада давления. Когда чистые высушенные пластиковые хлопья подаются в машину для гранулирования пластика , вращающийся шнек и внешние нагреватели цилиндра подвергают материал воздействию огромного тепла и сил сдвига. Когда пластик плавится, находящаяся внутри влага, растворители чернил и поглощенные химические соединения достигают точки кипения и переходят в газообразное состояние.
Для извлечения этих газов в цилиндре экструдера предусмотрены специальные зоны декомпрессии. В этих зонах меняется геометрия винта. В частности, увеличивается глубина полета. Это утончает слой расплавленного пластика и временно снижает внутреннее давление. К вентиляционным отверстиям, расположенным именно в этих зонах, крепятся высокопроизводительные вакуумные насосы. Вакуум создает среду с мощным отрицательным давлением, активно высасывая испаренную влагу и химические запахи из расплавленного полимера перед его проталкиванием через фильерную головку. Извлеченные летучие газы затем безопасно фильтруются и выбрасываются за пределы производственного цеха.
Эффективность удаления запаха во многом зависит от конкретной конфигурации системы дегазации. Стандартные экструдеры обычно оснащены установкой дегазации с одним вентиляционным отверстием. Хотя этого вполне достаточно для слегка загрязненных постпромышленных отходов, одно вентиляционное отверстие часто с трудом удаляет огромный объем газа, образующегося из сильно напечатанных пленок или химически насыщенных бытовых отходов. При переполнении одного вентиляционного отверстия может возникнуть выброс расплава, когда расплавленный пластик забивает выпускное отверстие.
Для материалов, несущих сильный, стойкий запах, требуется усовершенствованная многоступенчатая вентиляция. Это предполагает либо использование нескольких вакуумных клапанов, расположенных последовательно вдоль одного удлиненного цилиндра экструдера, либо использование двухступенчатой каскадной системы. Предоставляя расплавленному пластику возможность неоднократно высвобождать захваченные газы в глубоком вакууме, операторы обеспечивают тщательную молекулярную очистку.
В конечном счете, вакуумная дегазация является неоспоримым решением для контроля запаха на молекулярном уровне. При переводе полимера в жидкое состояние физические барьеры, которые ранее задерживали химические вещества, вызывающие запах, временно удаляются. Вакуумная система использует это кратковременное изменение состояния, физически вытягивая химикаты из пластиковой матрицы. Без этого критического этапа полученные гранулы будут страдать от сильного выделения газов, структурной слабости и стойкого химического запаха.
Чтобы полностью понять, как эти две технологии дополняют друг друга, полезно сравнить их конкретные функции, цели и этапы работы на предприятии по переработке отходов. В приведенной ниже разбивке показаны их различные роли в борьбе с запахом пластика.
| Параметр сравнения | Фаза мойки пластика | Фаза вакуумной дегазации |
|---|---|---|
| Основная цель | Внешние загрязнения, такие как грязь, остатки пищи, этикетки и поверхностные масла. | Внутренние загрязнители, такие как захваченная влага, летучие соединения и содержащиеся в них химические вещества. |
| Эксплуатационная стадия | Предварительная обработка перед плавлением. | Фаза экструзии и расплава во время гранулирования. |
| Используемая основная технология | Фрикционные шайбы, термобаки и химические моющие средства. | Вентилируемые цилиндры экструдеров, измененная геометрия шнеков и вакуумные насосы. |
| Тип устраняемого запаха | Биологический распад, поверхностная плесень и поверхностные разливы химикатов. | Молекулярное выделение газов, растворители чернил и запахи исходного содержимого. |
| Последствия пропуска | Органические вещества сгорают в экструдере, вызывая сильный дым и едкий запах. | Пеллеты сохраняют резкий химический запах и страдают от внутренних пустот. |
Если полагаться исключительно на промывку или исключительно на дегазацию, никогда не получится получить переработанные пеллеты премиум-класса. Физика переработки пластмасс требует, чтобы эти две отдельные системы работали в тандеме для достижения истинной нейтральности запаха.
Взаимосвязь между подготовкой и термической обработкой весьма синергична. Если оператор попытается переработать немытый загрязненный пластик непосредственно в экструдер, результаты будут катастрофическими. Сильный нагрев бочки мгновенно сожжет любые остаточные органические вещества, бумажные этикетки или грязь. В результате горения образуются пятна сажи, которые сильно обесцвечивают расплав и одновременно создают совершенно новые едкие запахи. Кроме того, чрезмерный дым от горящего мусора быстро засорит вентиляционные отверстия вакуумной дегазации, что сделает систему вытяжки совершенно бесполезной.
И наоборот, если пластик тщательно промывают, но обрабатывают без надлежащей вакуумной дегазации, структурная целостность продукта оказывается под угрозой. Внутренние химические соединения и остаточная влага испаряются, но остаются внутри расплавленного пластика. По мере охлаждения материала эти газовые карманы образуют микроскопические пузырьки. Эта пористость не только улавливает химические запахи, но и резко снижает механическую прочность на разрыв и ударопрочность конечного продукта.
Чтобы достичь желаемого качества, близкого к первозданному, когда переработанные гранулы визуально прозрачны, структурно плотны и совершенно не имеют запаха, оба процесса должны быть полностью оптимизированы. Линия мойки действует как обязательная подготовка, гарантируя, что в термическую фазу попадет только чистый незагрязненный полимер. После этого современная в качестве окончательного очистителя выступает Он удаляет невидимую химическую историю пластика. Этот последовательный подход является признанным техническим стандартом для операций по переработке дорогостоящих отходов. линия гранулирования пластика, оснащенная надежными функциями дегазации.
Не все пластмассы ведут себя одинаково в процессе переработки. Использование жестких пластиков представляет собой уникальную сложную задачу, требующую специальной конфигурации оборудования для эффективного управления выделением запаха.
Жесткие пластмассы, такие как бутылки из полиэтилена высокой плотности и полипропиленовые контейнеры, являются предпочтительной упаковкой для агрессивной бытовой химии, автомобильных жидкостей и сильно ароматизированных средств личной гигиены. Поскольку жесткие контейнеры имеют более толстые стенки, чем гибкие упаковочные пленки, они содержат значительно больший объем полимерной матрицы, способной поглощать эти химические соединения.
В течение всего срока службы ёмкости для стирального порошка поверхностно-активные вещества и искусственные ароматизаторы глубоко проникают в толстые пластиковые стенки. Когда этот измельченный материал наконец перерабатывается, во время экструзии он выделяет высококонцентрированный массивный выброс летучих газов. Стандартным одновентиляционным установкам просто не хватает внутреннего времени пребывания и мощности вакуума, необходимых для извлечения такого огромного объема газа.
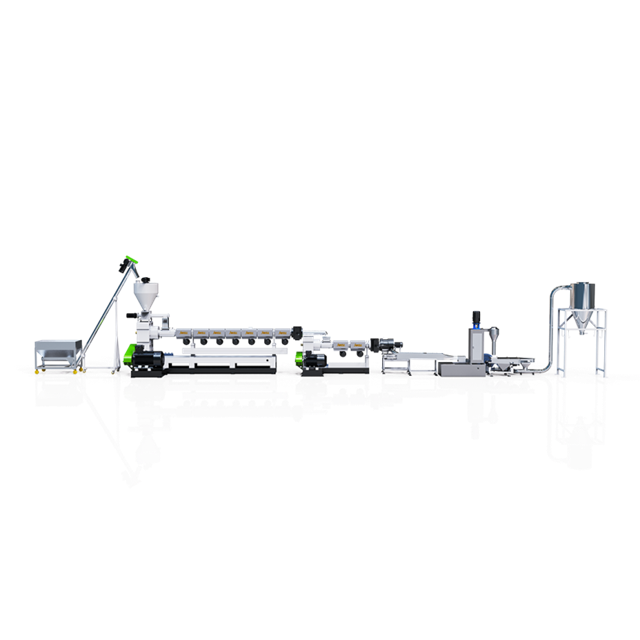
Для борьбы с интенсивным выделением газов, связанным с твердыми материалами, прогрессивные предприятия должны использовать специализированное оборудование. Специальная система гранулирования жесткого пластика обычно использует двухэтапную архитектуру экструзии «мать-дитя».
В двухступенчатой системе материал плавится, первоначально дегазируется и фильтруется в первичном маточном экструдере. Затем расплавленный пластик плавно переносится во вторичный экструдер. Этот двухэтапный процесс резко увеличивает общее соотношение длины к диаметру системы, часто достигая 36:1 или выше на первичном этапе. Удлиненный путь плавления обеспечивает гораздо более длительное время пребывания. Это позволяет разместить несколько зон агрессивной вакуумной дегазации в обоих стволах. Это длительное многократное воздействие глубокой вакуумной экстракции очень эффективно удаляет самые стойкие, глубоко укоренившиеся химические запахи, встречающиеся в толстостенных жестких пластиках.
Для предприятий по переработке отходов, стремящихся модернизировать свою инфраструктуру и выйти на рынки премиальных продуктов без запаха, выбор правильного оборудования является критически важным инженерным решением. Ниже приведен основной контрольный список функций, которые необходимо оценить при выборе оборудования для оптимального подавления запаха.
В сложной ситуации переработки пластика промывка и дегазация не являются конкурирующими технологиями. Скорее, они являются дополнительными важными шагами в войне с запахом пластика. Стирка тщательно очищает внешний холст, гарантируя, что биологическое разложение или поверхностная грязь не попадут на этап термической обработки. С другой стороны, дегазация очищает внутреннюю химию пластика, используя тепло и вакуумное давление для извлечения невидимых летучих соединений, встроенных глубоко в полимер.
Инвестирование в высококачественную инфраструктуру гранулирования, оснащенную современной многоступенчатой вакуумной дегазацией, является наиболее выгодным решением, которое может принять предприятие. Успешно преодолевая разрыв между влажной подготовкой и термической очисткой, переработчики могут значительно повысить уровень своей продукции. Они превращают вонючие малоценные отходы в смолу премиум-класса с нейтральным запахом, готовую к использованию в производстве высшего уровня. Операторам, стремящимся обеспечить будущее своего бизнеса, следует проконсультироваться с опытными производителями оборудования, чтобы спроектировать индивидуальную экструзионную линию, специально адаптированную к их потокам материалов и требованиям к контролю запаха.
Нет, не может. Если немытый пластик, содержащий органические отходы, грязь или бумажные этикетки, подать непосредственно в экструдер, высокая температура моментально сожжет эти загрязнения. В результате сжигания образуется густой дым, засоряются вакуумные отверстия и возникают новые едкие запахи, которые зачастую хуже исходного запаха. Мытье – обязательное условие.
Выделение газов означает выброс летучих органических соединений и химикатов, которые были поглощены пластиком в течение его первоначального жизненного цикла. Когда переработанный пластик подвергается сильному нагреву и трению во время процесса плавления, эти уловленные химикаты испаряются в газы, и их необходимо экстрагировать, чтобы предотвратить неприятный запах в конечном продукте.
Необходимость горячей промывки полностью зависит от степени загрязнения исходного материала. Для относительно чистого постпромышленного лома может быть достаточно промывки холодным трением. Однако для бытовых отходов, таких как пищевые контейнеры, масляные канистры или бутылки из-под моющих средств, настоятельно рекомендуется горячая стирка в сочетании с химическими моющими средствами для эффективного разрушения стойких масел и жирных остатков.
Пузырьки или внутренние пустоты внутри готовых гранул в основном возникают из-за захваченной влаги и летучих газов. Этот структурный дефект убедительно указывает на то, что система дегазации на вашей линии гранулирования либо не соответствует объему производимого газа, либо имеет засоренные вентиляционные отверстия, либо не обеспечивает достаточно сильное вакуумное давление во время экструзии.
Двухступенчатая каскадная линия гранулирования представляет собой усовершенствованную систему, в которой используются два последовательно соединенных экструдера. Первый экструдер плавит, первоначально дегазирует и фильтрует пластик. Затем расплавленный материал поступает во второй экструдер, что обеспечивает дополнительное время пребывания и дальнейшие этапы глубокой вакуумной дегазации. Эта установка идеально подходит для сильно загрязненных, сильно напечатанных или очень вонючих пластиков.
Хотя фильтрация расплава в первую очередь нацелена на твердые примеси, она косвенно способствует контролю запаха. Усовершенствованные устройства непрерывной смены сит гарантируют, что микроскопические неплавкие загрязнения, такие как мелкая древесная пыль или бумажные волокна, удаляются из расплава до того, как они подвергнутся термическому разложению. Если оставить их в расплаве, эти частицы сгорят и создадут сильный дымный запах.
Нет. Химические дезодоранты и маскирующие вещества, добавляемые во время экструзии, лишь временно маскируют существующие запахи. Они не удаляют захваченные летучие газы и влагу. Без надлежащей вакуумной дегазации структурная целостность гранул остается нарушенной, и замаскированные запахи в конечном итоге вернутся по мере исчезновения химических веществ.
Готовы устранить запахи и повысить качество смолы для ПЦР? Правильная техника имеет решающее значение. Независимо от того, обрабатываете ли вы пленки с толстым слоем печати или толстостенные жесткие контейнеры, изучите передовые, настраиваемые решения для экструзии в Jwell Recycling , чтобы найти точную линию гранулирования, разработанную для ваших конкретных задач по работе с материалами.


