
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-13 Происхождение:Работает


Обработка термочувствительных полимеров представляет собой сложную производственную задачу. Представьте себе оживленный заводской цех, где небольшой просчет температуры портит всю партию. Материал мгновенно выделяет едкие газы, останавливая производство и повреждая оборудование. Стандартные обрабатывающие машины часто разрушают это деликатное соединение из-за чрезмерного трения. Руководителям заводов крайне необходимы плотные и однородные окатыши без растраты ценных ресурсов. Специализированное оборудование устраняет эти химические и физические препятствия, обеспечивая бесперебойную и прибыльную работу производственных линий.
В отрасли производства и переработки пластмасс это специальное оборудование остается наиболее надежным выбором для переработки сырой смолы в высококачественные гранулы. Чтобы понять, почему стандартное оборудование выходит из строя, мы должны рассмотреть фундаментальную химию и реологию материала. Поливинилхлорид обладает чрезвычайно узким температурным диапазоном обработки. Точка, в которой он начинает плавиться и пластифицироваться, находится в опасной близости от порога его термического разложения.
При перегреве полимер выделяет высококоррозионный газ соляной кислоты. Эта химическая реакция мгновенно разрушает партию материала. Хуже того, это вызывает серьезную коррозию внутренних компонентов оборудования. Кроме того, полимер имеет высокую вязкость расплава. При его обработке в стандартном одношнековом аппарате выделяется интенсивное тепло трения. Поскольку материал очень чувствителен к сдвигу, эта неконтролируемая внутренняя температура быстро вызывает возгорание, в результате чего остается обесцвеченный и непригодный для использования лом.
Коническая конструкция решает эти физические проблемы за счет точной геометрии. В отличие от параллельных моделей, которые поддерживают постоянный диаметр от начала до конца, эти винты имеют конический профиль. Они исключительно широки в зоне подачи и постепенно сужаются к разгрузочному концу. Эта особая геометрия обеспечивает большую пропускную способность для порошка с низкой объемной плотностью. По мере продвижения материала уменьшающийся объем мягко сжимает расплав. Тщательная пластификация происходит при низких скоростях вращения, сводя к минимуму тепло сдвига и защищая структурную целостность компаунда.
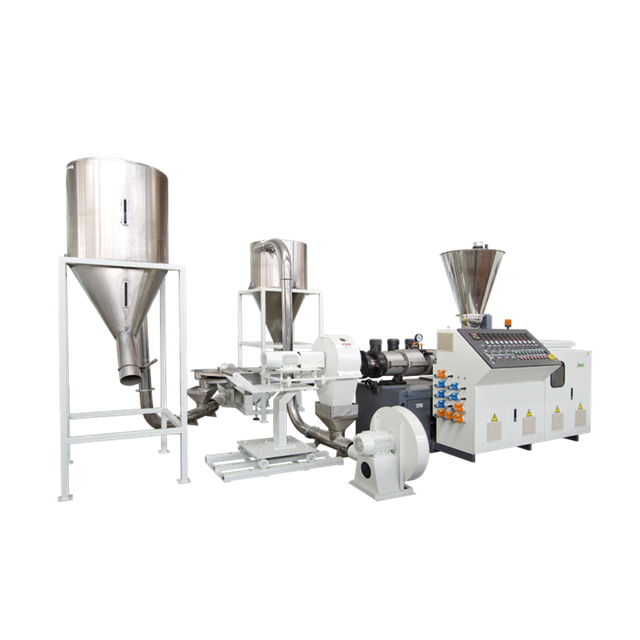
Преобразование сырой смолы или переработанных хлопьев в однородные гранулы требует точного многоэтапного процесса. При интеграции в высокопроизводительную машину для гранулирования пластика конический экструдер действует как двигатель обработки сердцевины. Путешествие материала проходит через несколько отдельных инженерных этапов.
Операторы загружают сырую смолу в сочетании с необходимыми добавками, такими как стабилизаторы, смазочные материалы и наполнители из карбоната кальция, в дозатор количественного дозирования. Большой диаметр шнеков на этом начальном этапе позволяет максимально всасывать сухую смесь. Внешние нагреватели ствола инициируют процесс плавления, плавно переводя порох в вязкое состояние.
По мере продвижения материала в зону сжатия диаметр шнека уменьшается. Переплетающиеся лопасти складывают, разминают и перемешивают смесь. Поскольку система работает на низких скоростях вращения, смешивание полностью зависит от механической геометрии, а не от высокоскоростного трения. Добавки равномерно диспергируются по всей полимерной матрице, не пересекая критических порогов разложения. Линии оборудования, такие как серия SJZ, справляются с этой задачей безупречно, предлагая различные диаметры шнеков для соответствия масштабам производства от 120 до более 1000 кг в час.
Влага, попавшая в наполнители, и летучие газы, выделяемые химическими добавками, при пластификации начинают расширяться. Если их не контролировать, эти газы образуют полые или структурно слабые гранулы. Мощный вакуумный насос активно извлекает захваченные пузырьки воздуха через специальное выпускное отверстие. Этот решающий шаг гарантирует, что конечный расплав останется плотным и чистым перед экструзией.
В последней зоне дозирования конические шнеки создают огромное давление вперед. Дегазированный расплав проталкивается через прецизионную фильеру с множеством отверстий. Вращающиеся лезвия моментально разрезают появившиеся пряди на равномерные кусочки. Эти свеженарезанные гранулы мгновенно охлаждаются с помощью высокоскоростной системы воздушного охлаждения или сита вибрационного охлаждения, предотвращая их прилипание друг к другу.
Для менеджеров по закупкам и заводских инженеров, оценивающих свои варианты, выбор между этими двумя технологиями является критически важным финансовым решением. Их применение существенно различается в зависимости от свойств материала и скорости внутреннего сдвига.
| Характеристика | Конический двухшнековый экструдер | Параллельный двухшнековый экструдер |
|---|---|---|
| Скорость сдвига | Низкий сдвиг, бережное перемешивание (30-40 об/мин) | Высокий сдвиг, агрессивное перемешивание (высокие обороты в минуту) |
| Пригодность материала | Отлично подходит для термочувствительных полимеров. | Лучше для стабильных инженерных пластиков. |
| Генерация давления | Создает давление естественным путем за счет конического объема. | Требуются более длинные стволы или более высокие скорости. |
| Затраты на техническое обслуживание | Меньше из-за меньшего механического износа | Выше благодаря экстремальному крутящему моменту и скорости |
Параллельные экструдеры превосходно подходят для компаундирования конструкционных пластиков, требующих интенсивного агрессивного смешивания. Однако эта агрессивная среда весьма губительна для термочувствительных материалов. Конические модели работают на гораздо меньших скоростях. Эта среда с низким сдвигом сохраняет стабильность полимера.
Кроме того, экструзия плотных гранул требует значительного давления на фильерной головке. Конический аппарат естественным образом создает высокое давление на кончике из-за сужающегося объема. Материал вдавливается во все меньшее пространство, позволяя давлению расти органично и безопасно, не выделяя избыточного тепла от трения.
Для создания высокоэффективного производственного предприятия требуется нечто большее, чем просто отдельное оборудование. Для этого требуется полностью интегрированная производственная линия. Соединение начальной фазы компаундирования с окончательным формированием профиля является важной инженерной задачей.
Первый этап включает в себя смешивание сырой смолы с химическими стабилизаторами и средствами защиты от ультрафиолета. Прохождение этой сухой смеси через специальную установку обработки обеспечивает тщательную пластификацию. Полученные гранулы плотные, однородные и совершенно не содержат пыли. Все добавки идеально инкапсулируются внутри матрицы, что исключает риск возникновения в дальнейшем нестабильного цвета.
После производства высококачественных гранул они подаются в специальную систему экструзии ПВХ для формирования готовых архитектурных компонентов, таких как оконные рамы и дверные панели. Использование предварительно приготовленных гранул обеспечивает огромные преимущества по сравнению с сухим порошком. Материал равномерно подается в бункер, предотвращая закупорку и обеспечивая стабильную производительность. Следовательно, профильному экструдеру требуется меньше энергии для плавления пластика, что приводит к более гладкой поверхности и более жестким допускам на размеры.
Затраты на материалы составляют подавляющую часть текущих операционных расходов при переработке пластмасс. Независимо от того, насколько оптимизирована линия, определенный процент брака неизбежен. Минимизация этих потерь является фундаментальным требованием для поддержания конкурентоспособной прибыли.
Чтобы утилизировать ценный лом, предприятия должны иметь специализированное оборудование для измельчения. Мощная дробилка для труб ПВХ оснащена усиленными роторами, прочными подшипниками и износостойкими лезвиями. Специально разработанное оборудование, такое как серия DYPS-G, может легко выдерживать высокие ударные силы, необходимые для разрушения толстостенных профилей, пусковой продувки и дефектных труб диаметром от 160 до 1200 миллиметров с целью равномерного перешлифования.
Более того, истинная экономическая выгода реализуется, когда измельченные хлопья повторно вводятся в производственный цикл. Производители могут смешивать контролируемый процент этого измельченного материала с первичным порошком. Установка гранулирования плавно гомогенизирует эту смесь, отфильтровывая примеси через сменщик сит. Такой подход с замкнутым циклом значительно снижает затраты на закупку сырья, устраняет плату за утилизацию отходов и обеспечивает практически безотходное производство.
Выбор подходящего оборудования – это серьезные капитальные затраты. Командам по закупкам следует тщательно изучить несколько важных механических особенностей, чтобы обеспечить долгосрочную надежность и оптимальную производительность в заводских условиях.
Составы часто содержат высокий процент абразивных минеральных наполнителей, таких как карбонат кальция. Стандартные стальные компоненты быстро изнашиваются под действием трения, что приводит к потере сжатия. Покупатели должны убедиться, что в оборудовании используются биметаллические винты, покрытые толстым слоем карбида вольфрама или аналогичных износостойких сплавов. Это значительно увеличивает твердость поверхности и обеспечивает отличную коррозионную стойкость.
Точная регулировка температуры не подлежит обсуждению. Усовершенствованные пропорционально-интегрально-производные контроллеры постоянно контролируют зоны ствола и автоматически регулируют диапазоны нагрева. Внутреннее охлаждение сердечника шнека с использованием термического масла или дистиллированной воды предотвращает накопление внутреннего тепла, удерживая расплав строго в безопасных тепловых параметрах.
Коробка передач должна без сбоев выдерживать экстремальный крутящий момент на низких скоростях. Необходимы мощные редукторы с системами принудительной смазки и высококачественными упорными подшипниками. Они поглощают огромные осевые силы, возникающие во время работы. Современные системы часто сочетают их с высокоэффективными двигателями для точного контроля скорости.
Недавний отраслевой анализ указывает на значительный сдвиг на мировом строительном рынке. Поскольку сертификаты зеленого строительства становятся более строгими, спрос на архитектурные компоненты, изготовленные из переработанных материалов, растет. Производители отходят от традиционной одностадийной экструзии порошка. Вместо этого они производят компаундирование и гранулирование самостоятельно.
В частности, этот стратегический сдвиг позволяет фабрикам жестко контролировать составы. Это позволяет им перерабатывать большие объемы постиндустриального измельчения, не жертвуя структурной целостностью оконных рам или сайдинга. Современные экструзионные технологии играют жизненно важную роль в этом переходе. Современное современное оборудование спроектировано с учетом энергоэффективности. Преобразователи частоты гарантируют, что главные двигатели потребляют только необходимое количество электроэнергии. Модернизированные теплоизоляционные покрытия предотвращают потерю тепла в производственную среду. В сочетании с надежной собственной инфраструктурой по переработке отходов производители достигают высокоустойчивой модели экономики замкнутого цикла, которая сводит к минимуму выбросы углекислого газа и количество необработанных пластиковых отходов.
Коническая конфигурация шнека является оптимальным выбором для обработки термочувствительных материалов. Он надежно производит высококачественные однородные гранулы, идеально подходящие для последующего производства профилей. Работа на более низких скоростях и более высоком давлении эффективно предотвращает деградацию материала и обеспечивает однородность продукта. Инвестиции в подходящее интегрированное оборудование значительно сокращают отходы и повышают общую прибыльность.
Готовы обновить свои производственные возможности? Просмотрите высокопроизводительное оборудование в Jwell Recycling, чтобы найти точные характеристики, соответствующие требованиям вашего завода. Свяжитесь с нашей командой инженеров сегодня, чтобы обсудить ваши конкретные производственные потребности и запросить индивидуальное предложение для вашего предприятия.
Да, конические двухшнековые экструдеры очень универсальны и предназначены для работы с широким спектром полимерных составов. Однако, поскольку очень гибкие составы содержат значительное количество жидких пластификаторов, их реологическое поведение сильно отличается от жесткого ПВХ. Чтобы переключаться между ними, операторы должны регулировать температуру обработки, изменять скорость шнеков и, возможно, изменять метод резки. Для твердых материалов обычно используется система горячей резки с воздушным охлаждением, тогда как для более мягких составов может потребоваться установка водяного кольца для предотвращения прилипания гранул во время охлаждения.
Производственная мощность напрямую зависит от физических размеров шнеков и установленной мощности двигателя. Производительность значительно варьируется в зависимости от конкретной модели машины и состава материала. Например, надежная серия SJZ предлагает модели начального уровня меньшего размера, производящие от 120 до 150 килограммов в час. Машины среднего класса дают производительность примерно от 250 до 300 килограммов в час. На крупных промышленных предприятиях по производству компаундов используются модели повышенной мощности, способные производить от 700 до 1000 килограммов в час при оптимальных условиях.
В процессе высокотемпературной пластификации соединения часто выделяют захваченную влагу, воздух и летучие органические газы, образующиеся в результате химических добавок. Если эти газы остаются в расплаве полимера, они образуют микроскопические пузырьки воздуха внутри готовых экструдированных гранул. Эти внутренние дефекты серьезно ухудшают структурную целостность и качество поверхности последующих профилей. Зона вакуумной дегазации принудительно извлекает эти летучие элементы до того, как расплав достигнет фильерной головки, обеспечивая плотную и твердую продукцию.
Хотя теоретически возможно эксплуатировать предприятие, используя исключительно первичную смолу, для долгосрочной финансовой рентабельности настоятельно рекомендуется использовать мощную дробилку. Даже самые идеально откалиброванные экструзионные линии производят базовое количество отходов, включая материалы для пусковой очистки и обрезки по размеру. Без оборудования для измельчения этот первичный лом становится полной финансовой потерей. Мгновенно разбирая эти чистые побочные продукты и повторно вводя их в производственный поток, вы со временем значительно снижаете общие затраты на закупку материалов.
Идеальный температурный диапазон обработки, как известно, узок и обычно составляет от 160 до 195 градусов Цельсия, что сильно зависит от конкретной рецептуры и используемых добавок. Превышение 200 градусов Цельсия существенно увеличивает риск термической деградации и выделения агрессивных газов. Точный многозонный контроль температуры с использованием современных систем нагрева и охлаждения является обязательным для поддержания стабильности расплава.
Предотвращение деградации требует сочетания механических и химических стратегий. Механически использование конической двухшнековой установки обеспечивает низкие скорости вращения, что значительно снижает теплоту сдвига при трении. С химической точки зрения, формула сухой смеси с использованием высококачественных термостабилизаторов поглощает любые первоначальные тепловые шоки. Кроме того, обеспечение правильной работы внутренней системы охлаждения сердечника винта предотвращает накопление тепла в зоне сжатия.


