
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-09 Происхождение:Работает


Менеджеры предприятий и операторы по переработке пластика часто сталкиваются с серьезной дилеммой в отношении оборудования при расширении своей деятельности. Вы можете приобрести отдельные компоненты оборудования у различных поставщиков, чтобы сэкономить первоначальные затраты. Альтернативно вы можете инвестировать в комплексную систему «под ключ» от одного производителя. В стандартной электронной таблице поиск отдельных деталей выглядит очень рентабельно. На самом заводе инженерная реальность интеграции несовместимого оборудования почти всегда приводит к серьезным узким местам производства.
Надежная компания, производящая одношнековые экструдеры из полиэтилена по индивидуальному заказу, действует не просто как производитель обычного оборудования. Сегодняшние ведущие производители действуют как комплексные системные интеграторы. Они применяют очень практичный подход к проектированию растений. Это избавляет от ежедневных догадок о совместимости оборудования и оптимизирует весь жизненный цикл производства.
Ведущие производители по индивидуальному заказу обладают инженерным потенциалом для поставки комплексных производственных линий. Мы разберем точные механические компоненты, из которых состоят эти интегрированные системы. Мы также рассмотрим прямые эксплуатационные выгоды от приобретения решения «под ключ» и предоставим конкретный технический контрольный список для выбора подходящего оборудования для вашего конкретного объекта.
Исторически сложилось так, что сектор оборудования для переработки пластмасс работал в изолированных бункерах. Менеджер завода может купить измельчитель европейской марки, экструдер азиатского производителя и гранулятор в местном магазине. В последние годы наука о полимерах быстро продвинулась вперед. Спрос на переработанные пеллеты более высокого качества резко возрос. Следовательно, погрешность при обработке расплава практически исчезла.
Недавний анализ рынка выявил масштабные изменения в операционной деятельности, вызванные строгими требованиями циркулярной экономики и законами о расширенной ответственности производителей. Покупатели переработанных смол теперь требуют гранулы качества, близкого к первозданному. Переработчики активно отказываются от стратегии фрагментированного оборудования, чтобы соответствовать этим строгим спецификациям. В отрасли наблюдается массовый толчок к созданию полностью интегрированных интеллектуальных экструзионных линий. Эти современные системы оснащены датчиками с поддержкой Интернета вещей, которые контролируют давление расплава и температуру ствола в режиме реального времени. Достижение такого уровня точной автоматизации практически невозможно при объединении машин разных эпох и разных архитектур программного обеспечения.
Чтобы понять ценность системы «под ключ», необходимо внимательно изучить анатомию оборудования. Когда вы сотрудничаете с производителем премиум-класса, он поставляет синхронизированную последовательность оборудования. Каждая деталь предназначена для непрерывной переработки необработанного лома в ценные коммерческие гранулы.
Эффективность экструзии начинается задолго до того, как пластик попадает в загрузочное отверстие. Полные установки включают изготовленные по индивидуальному заказу конвейеры, буферные силосы и системы гравиметрического дозирования. Гравиметрические дозаторы имеют решающее значение для полиолефинов, поскольку они измеряют точный вес поступающего сырья в режиме реального времени. Если оператор подает легкие хлопья пленки, система автоматически регулирует скорость шнека, чтобы обеспечить стабильную подачу. Это предотвращает перенапряжение или отказ цилиндра экструдера.
Экструзионная установка находится в центре производства. Производители по индивидуальному заказу разрабатывают геометрию шнека специально для обрабатываемого полимера. Стандартная машина для гранулирования пластика, предназначенная для полиэтилена, обычно использует соотношение длины к диаметру в диапазоне от 30:1 до 36:1. Винты часто изготавливаются из стали 38CrMoAlA с глубоким азотированием для обеспечения максимальной износостойкости. Ствол имеет точные зоны нагрева и охлаждения, регулируемые усовершенствованными терморегуляторами Siemens или стандартными ПИД-регуляторами для поддержания безупречного температурного профиля.
Бывший в употреблении пластик всегда содержит скрытые примеси, такие как бумажные этикетки, следы алюминия и захваченную влагу. Правильная линия отличается надежной фильтрацией расплава. Двухпоршневые гидравлические устройства смены сит непрерывного действия плавно удаляют физические загрязнения, не останавливая поток расплава. Зоны вакуумной дегазации интегрированы непосредственно в конструкцию ствола. Эти глубокие вентиляционные отверстия извлекают летучие органические соединения и влагу. Это обязательный шаг для предотвращения образования микроскопических пустот в готовых гранулах.
После того как расплав пластика отфильтрован и гомогенизирован, его необходимо быстро охладить и разрезать. Производитель поставит гранулятор с синхронизированным водяным кольцом, традиционный желоб для охлаждения ручья или усовершенствованную систему подводной резки в зависимости от вашей целевой производительности. Эти звенья фиксируют молекулярную структуру полимера непосредственно перед его нарезкой на стандартизированные гранулы.
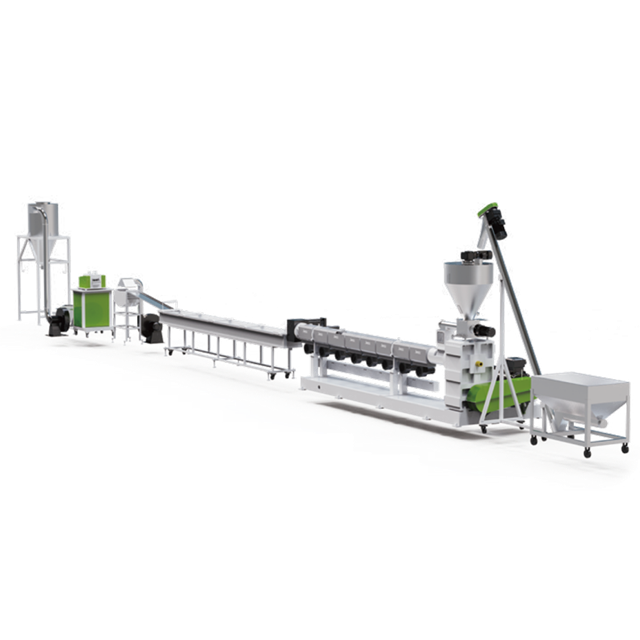
Одношнековый экструдер выполняет тяжелую работу по плавлению и смешиванию полимера. Заключительный этап гранулирования определяет фактическую коммерческую жизнеспособность вашего конечного продукта. Режущий блок определяет конечную форму, размер и объемную плотность готовой продукции.
Поставщики систем «под ключ» никогда не рассматривают установку гранулирования как второстепенную задачу. Он тщательно откалиброван в соответствии с максимальной производительностью экструдера. Представьте себе экструдер, пропускающий 800 килограммов расплава в час. Если следующая режущая головка или центробежная сушилка не могут справиться с таким объемом, вся линия мгновенно становится узким местом. Таможенные компании интегрируют автоматическую синхронизацию скорости. Если частота вращения экструдера колеблется из-за изменений в материале, режущие лезвия гранулятора автоматически регулируют свою скорость. Это гарантирует, что пеллеты остаются идеально однородными.
Получение максимальной прибыли в секторе переработки часто означает работу с трудными материалами. Переработка жестких бывших в употреблении пластмасс, таких как толстостенные трубы из полиэтилена высокой плотности, контейнеры, отлитые под давлением, и громоздкие корпуса аккумуляторов, представляет собой уникальные механические препятствия. Жесткие материалы имеют совершенно другую объемную плотность и поведение при плавлении по сравнению с гибкими упаковочными пленками.
Чтобы решить эти проблемы, Эти специализированные системы часто достигают производительности от 500 до 1200 кг/ч. Они оснащены мощными силовыми питателями в приемном бункере, которые проталкивают плотные хлопья в шнек. Геометрия шнека имеет агрессивные зоны сдвига, которые обеспечивают точное количество механического трения, необходимое для эффективного плавления жестких хлопьев. Это предотвращает термическое разложение полимерных цепей. производитель по индивидуальному заказу разработает специальную линию гранулирования ПП-ПЭ, оптимизированную специально для жесткого измельчения.
Приобретение этого комплексного решения «под ключ» поможет операторам объектов избежать очень дорогостоящей ловушки. Подача жестких материалов в стандартный экструдер для пленки обычно приводит к низкой производительности, частому засорению сита и преждевременному износу шнеков.
Компания, производящая одношнековые экструдеры для полиэтилена премиум-класса, демонстрирует свою истинную инженерную глубину при работе с очень сложными полимерами, такими как полиэтилентерефталат. Обработка ПЭТ требует строгого экологического и температурного контроля, который полностью отличается от стандартных операций с полиэтиленом или полипропиленом.
ПЭТ очень гигроскопичен. Он охотно впитывает влагу из окружающего воздуха. Экструдирование ПЭТ даже с микроскопическими следами влаги вызывает химическую реакцию, известную как гидролиз. Это приводит к резкому падению характеристической вязкости. Готовые гранулы становятся хрупкими и совершенно непригодными для высокотехнологичных применений, таких как переработка отходов из бутылки в бутылку.
Высокопроизводительная одношнековая линия гранулирования ПЭТ требует наличия высокоспециализированных компонентов для борьбы с этой чувствительностью. К ним относятся прекристаллизаторы, современные инфракрасные системы осушения и вакуумные насосы Рутса для дегазации в сверхвысоком вакууме. Способность успешно поставлять и интегрировать эти высокотехнологичные ПЭТ-системы является убедительным показателем общей инженерной точности производителя.
Выбор между сборкой линии по частям и инвестициями в полную систему «под ключ» является определяющим эксплуатационным решением. Вы должны смотреть на общую стоимость владения, а не только на первоначальный счет.
Покупка отдельных компонентов оборудования может показаться привлекательной для предприятий с ограниченным первоначальным бюджетом. Этот подход несет в себе огромные скрытые затраты. Руководители предприятий часто нанимают дорогих сторонних интеграторов для написания собственных кодов ПЛК только для того, чтобы обеспечить взаимодействие машин. Несоответствие пропускной способности неизбежно приводит к узким местам производства. Устранение неполадок требует навигации по лабиринту гарантий различных поставщиков.
| Оценка метрической | поштучной сборки | Полная линия под ключ |
|---|---|---|
| Первоначальные капитальные затраты | Снижение первоначальных затрат на оборудование | Более высокие первоначальные инвестиции |
| Интеграция ПЛК и программного обеспечения | Высокий риск конфликтов протоколов связи | Единая архитектура централизованного управления |
| Время установки | Месяцы проб, ошибок и кодирования | Быстрое развертывание с заводской командой |
| Подотчетность поставщика | Высокий риск саботажа со стороны поставщиков | Единое контактное лицо по всем вопросам |
| 5-летняя рентабельность инвестиций | Снижение из-за простоев и технического обслуживания | Значительно выше благодаря стабильной доходности |
Не все поставщики оборудования действительно имеют все необходимое для поставки надежных комплексных линий. Покупатели должны проявлять строгую юридическую осмотрительность, чтобы отделить настоящих системных интеграторов от простых сборщиков оборудования.
Оцените их специализированный опыт в отрасли и их глобальное присутствие. Производитель с проверенным опытом установки по всему миру понимает разнообразные стандарты безопасности и электрические требования. Изучите их внутренние инженерные возможности. Настоящий производитель нестандартных изделий нанимает специальные команды, способные изменять геометрию винтов в программном обеспечении САПР задолго до того, как будет нарезан металл.
Обратите пристальное внимание на подкомпоненты, которые они используют. Повседневная надежность всей линии во многом зависит от ее электрических и приводных систем. Убедитесь, что производитель использует всемирно признанные бренды премиум-класса для критически важных деталей. Ищите Siemens или Allen-Bradley для ПЛК и ABB для двигателей большой мощности. Проверьте их послепродажную инфраструктуру. Поставщик высшего уровня предлагает надежные возможности удаленной диагностики и быструю доступность запасных частей, чтобы минимизировать время простоя в работе.
Ведущая компания по производству одношнековых экструдеров для полиэтилена по индивидуальному заказу проектирует, производит и устанавливает комплексные решения, адаптированные непосредственно к вашей операционной реальности. Отказ от фрагментированных закупок и переход к интегрированному подходу устраняют серьезные проблемы с интеграцией. Это позволяет менеджерам предприятий полностью сосредоточиться на максимизации выхода продукции.
Инвестиции в полностью синхронизированную производственную линию гарантируют высокую механическую эффективность, стабильное качество продукции и полное спокойствие ваших операторов. Если ваша текущая установка является узким местом или вам необходимо быстро увеличить мощности по переработке отходов, пришло время переосмыслить вашу стратегию закупок.
Оцените свои потребности в материалах и изучите профессиональные решения «под ключ». Посетите Jwell Recycling, чтобы найти точно подходящее оборудование и получить индивидуальное предложение на полную установку гранулирования. Это первый решительный шаг на пути к созданию высокорентабельного и оптимизированного предприятия.
Срок изготовления обычно составляет от 60 до 120 дней. Этот срок строго зависит от требуемой пропускной способности, сложности индивидуальной конструкции шнека и конкретных последующих компонентов, запрошенных клиентом.
Да, хорошо спроектированная система гранулирования может обрабатывать оба материала. Полипропилен и полиэтилен имеют разные температуры плавления и термическое поведение. При смене материалов оператор должен тщательно регулировать температурные зоны экструдера и скорость шнека с помощью центральной панели управления.
Первоначальная заявленная цена за полную линию выше, чем при покупке одной недорогой машины. Реальность эксплуатации доказывает обратное. Общая стоимость интеграции сторонних поставщиков, специального программного обеспечения, задержек при установке и долгосрочного обслуживания делает поэтапную установку намного дороже в течение стандартного пятилетнего периода эксплуатации.
Да. Авторитетные производители нестандартных изделий направляют своих инженеров-механиков и электриков непосредственно на ваше предприятие. Они контролируют физическую установку, проводят окончательный ввод в эксплуатацию и проводят всестороннее обучение по эксплуатации и технике безопасности для вашего производственного персонала.
Современные линии «под ключ» справляются с влагой посредством агрессивных механических и термических вмешательств. Они используют встроенные центробежные сушилки перед загрузочным отверстием и зоны глубокой вакуумной дегазации непосредственно на цилиндре экструдера для удаления испаренной влаги из расплава перед гранулированием.
Потребление энергии зависит от пропускной способности, но современные интегрированные линии очень эффективны. Благодаря использованию синхронизированных приводных двигателей ABB/Siemens, изолированных нагревателей бочек и централизованного управления питанием ПЛК современная линия может снизить потребление энергии на 15–25 % по сравнению со старыми установками, работающими по частям.


