
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-15 Происхождение:Работает


Промышленный спрос на экологичные материалы полностью переписал схему производства. Утилизация полимерных отходов больше не является просто «зеленой» инициативой. Это очень прибыльная бизнес-модель. Однако переработка потребительского и постпромышленного лома остается минным полем инженерного дела. Переработанный пластик редко бывает чистым. Они прибывают с остаточной органикой, смешанными фракциями и крайне нестабильными показателями течения расплава.
Глядя на последние рыночные данные, отрасль переживает масштабный поворот. Простой даунсайклинг мертв. Автомобильные бренды и гиганты потребительских товаров теперь требуют использования переработанных смол, которые работают точно так же, как первичные материалы. Этот агрессивный рывок к настоящей экономике замкнутого цикла означает, что предприятия должны перерабатывать ресурсы. Они должны добавлять армирующие неорганические наполнители и специализированные добавки непосредственно в поток отходов. Традиционные одношнековые линии по переработке отходов просто захлебываются при выполнении этой задачи. Это поднимает критический технический вопрос для руководителей предприятий о том, сможет ли современное оборудование для компаундирования обрабатывать эти тяжелонаполненные сложные переработанные пластмассы.
Краткий ответ: абсолютно. Это оборудование, разработанное для работы с высокими сдвиговыми усилиями, интенсивным распределительным смешиванием и агрессивной экстракцией летучих веществ, специально создано для преобразования сложных потоков отходов в ценные композитные материалы. В следующих разделах мы рассмотрим механические реалии переработки заполненных вторсырья, техническое превосходство систем совместного вращения, а также практические идеи, которые помогут вам максимизировать операционную отдачу от инвестиций.
Переработка восстановленных полимеров принципиально отличается от экструзии первичных смол. Когда в уравнение входят минеральные или волокнистые наполнители, механические требования к оборудованию возрастают в геометрической прогрессии. Создание надежной производственной линии требует глубокого понимания особенностей поведения материалов в заводских условиях.
Операторы знают горькую правду о переработанном пластике. Они никогда не ведут себя как девственные гранулы. Вязкость сырья сильно колеблется. Объемная плотность меняется от партии к партии. Представьте себе, что вы высыпаете в бункер кучу использованных полипропиленовых хлопьев. Одна фракция течет, как вода, а следующая действует как густая грязь. Стандартные экструдеры не могут гомогенизировать этот беспорядок. Вы получаете пульсацию в головке штампа. Вы получаете хрупкие окатыши с непредсказуемыми механическими свойствами.
Промытый лом удерживает воду. Кроме того, хлопья после потребления приносят чернила, бумажные этикетки и химические клеи непосредственно в бочку. Ударьте по ним сильным огнем, и эти остатки мгновенно превратятся в газ. Если вы не вытащите этот расширяющийся газ немедленно, он попадет в расплав полимера. В результате получается пенистая, слабая таблетка, полная внутренних пустот и пузырьков на поверхности.
Жесткие наполнители действуют внутри ствола как шлифовальные круги. Такие материалы, как карбонат кальция, тальк и измельченное стекловолокно, обладают исключительно высоким уровнем твердости по шкале Мооса. Пропустите большое количество стекловолокна через стандартный винт из углеродистой стали, и ваш зазор исчезнет за несколько недель. Внутренние металлические компоненты разрушаются, что в конечном итоге снижает эффективность сдвига всей машины.
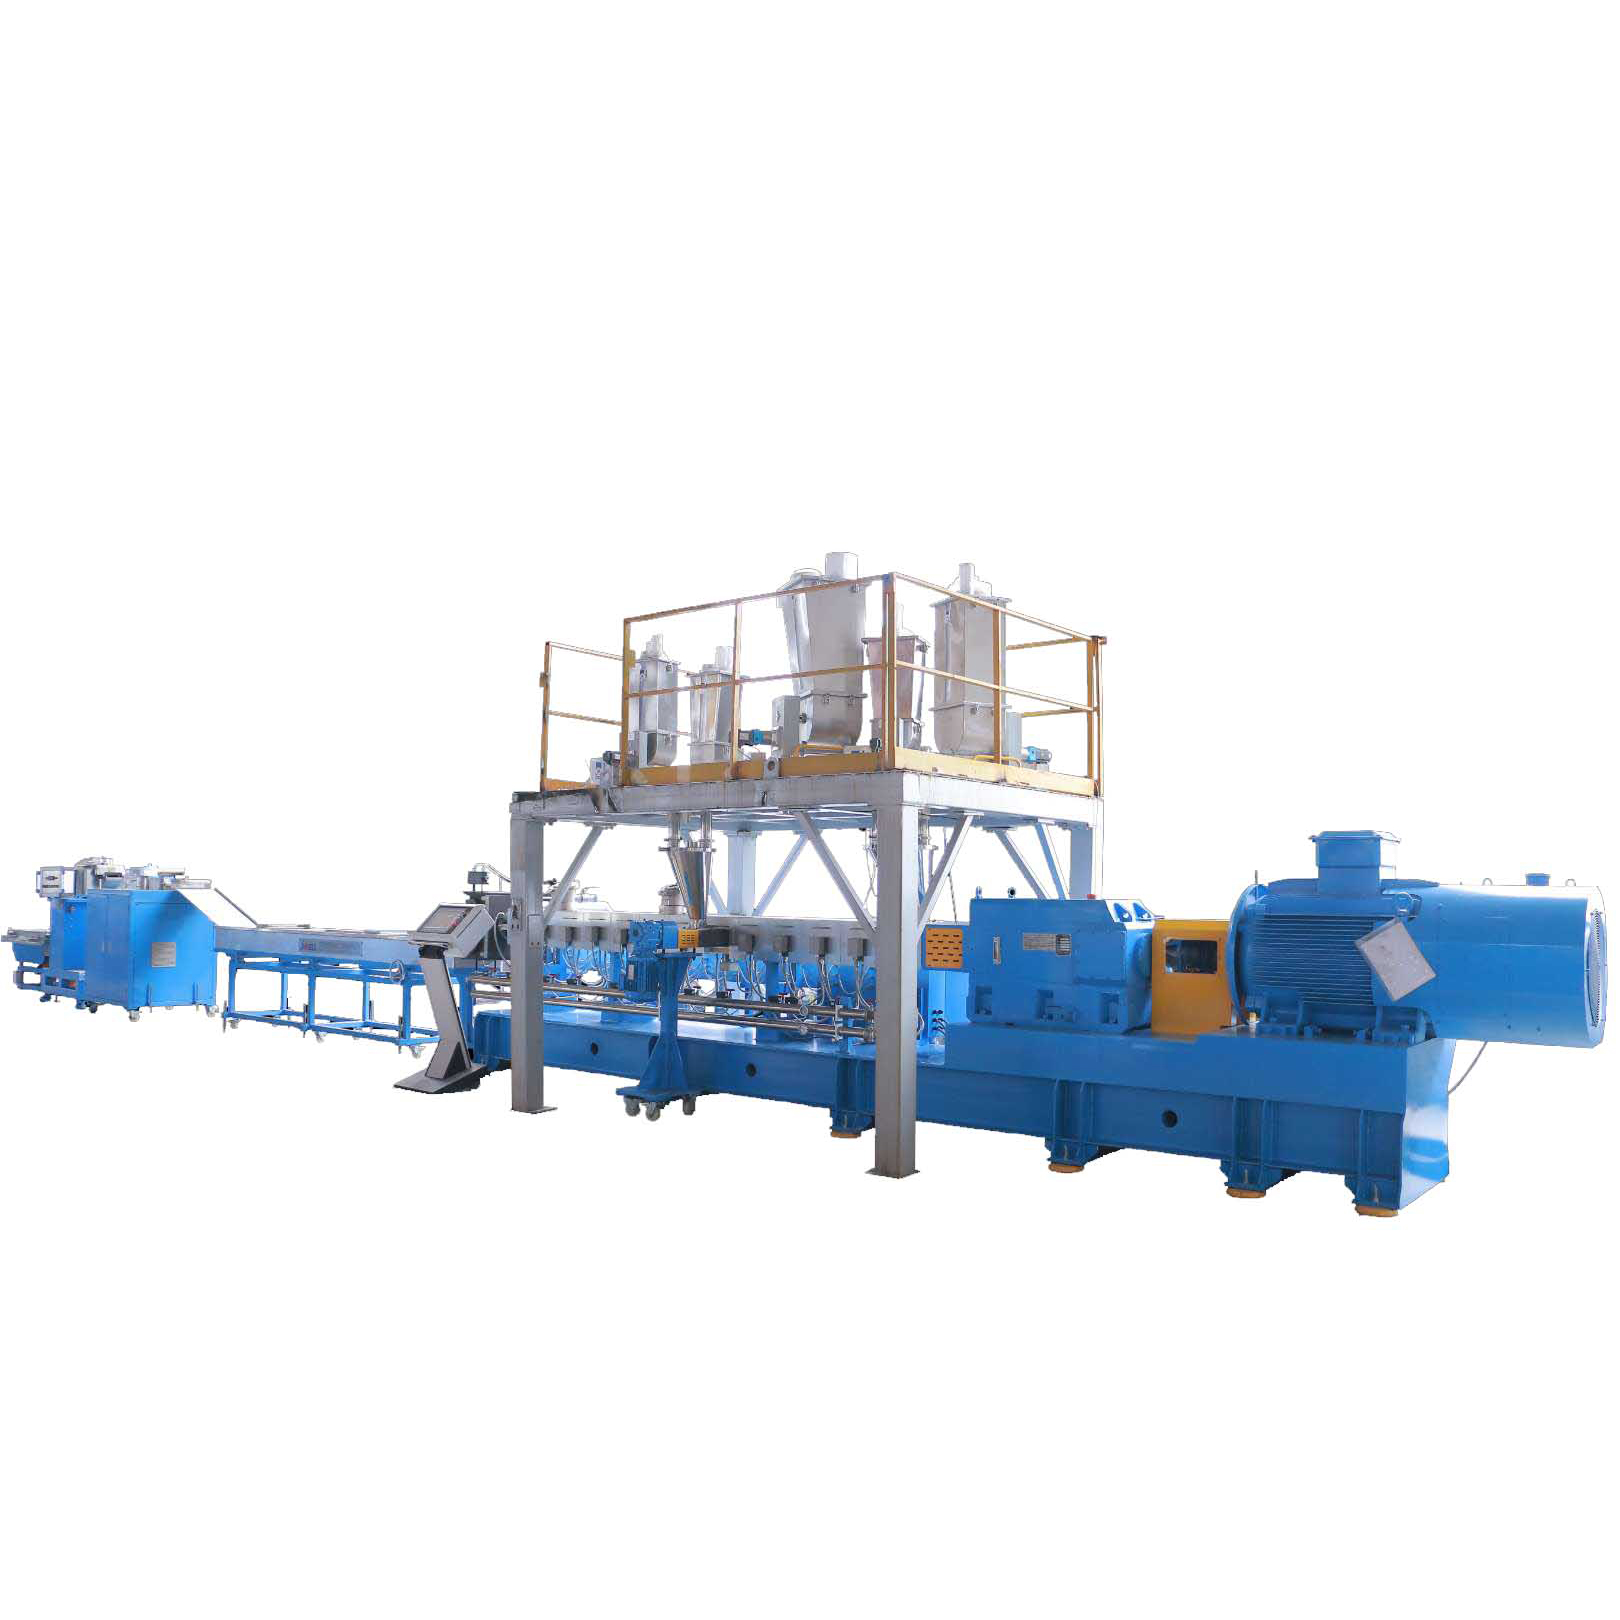
Чтобы победить эти тепловые и физические кошмары, вам понадобится мощная механика компаундирования. Эта технология обеспечивает точный температурный контроль, среду с высоким сдвигом и модульную гибкость, необходимые для обработки неумолимых рецептур.
Волшебство заключается в полностью зацепляющихся и вращающихся в одном направлении винтах. Возьмем, к примеру, продвинутую серию CJWH. Когда параллельные винты вращаются, они постоянно вытирают друг друга. Материал не может застаиваться. Переработанные расплавы уже имеют термическую историю, что делает их очень склонными к возгоранию. Это самовытирающее действие продвигает расплав вперед с соблюдением строгого времени пребывания, предотвращая карбонизацию полимера внутри нагретых зон.
Вам потребуется интенсивный дисперсионный сдвиг, чтобы разбить комки наполнителя, с последующим распределительным перемешиванием, чтобы равномерно сложить эти микроскопические частицы в расплав. Модульная конструкция шнеков позволяет инженерам-технологам штабелировать отдельные месильные блоки и элементы турбины. Именно здесь проявляется надежная двухшнековая линия гранулирования . Настраивая точный профиль сдвига в соответствии с рецептурой, вы полностью устраняете слабые места в конечной композитной грануле.
Двойной винт работает частично. Эта уникальная геометрия обнажает огромную площадь поверхности взбалтываемого расплава полимера. Установив порты глубокого вакуума по длине цилиндра, инженеры могут агрессивно удалять остатки кипящей воды и испаренных чернил задолго до того, как материал достигнет головки штампа. Это гарантирует получение плотных, твердых гранул без внутренней пористости.
Эксплуатационная универсальность современных систем компаундирования позволяет производителям обрабатывать широкий спектр композитных материалов. Интеграция специальных сухих добавок позволяет переработчикам точно адаптировать механические свойства своей продукции.
Минеральные наполнители широко используются для повышения жесткости и снижения объемной стоимости переработанного полиэтилена и полипропилена. Боковые питатели сбрасывают эти мелкие пыльные порошки вниз по потоку в расплав. Интенсивные перемешивающие элементы обеспечивают идеальное смачивание минералов жидким полимером. Это предотвращает агломерацию пыли и обеспечивает удивительно гладкую поверхность гранул.
Для вторичной переработки инженерных пластиков, таких как восстановленный ПЭТ, обычно требуется стекловолокно для значительного увеличения прочности на разрыв. Однако агрессивный сдвиг превратит тонкие нити стекла в бесполезную пыль. Вы должны накормить их далеко вниз по течению. Мягкие распределительные элементы складывают измельченные волокна в густой расплав, сохраняя необходимую длину прядей, необходимую для структурной целостности.
Пластиковые отходы часто страдают от тусклой окраски и деградации молекулярных цепей. Антиоксиданты останавливают дальнейшее термическое разрушение. УФ-стабилизаторы продлевают срок службы на открытом воздухе. Концентрированные цветные маточные смеси обеспечивают эстетическую однородность. Превосходная динамика смешивания гарантирует, что даже микроскопические части на миллион этих дорогих добавок равномерно распределятся по всей партии.
Не покупайте стандартную машину для этой работы. Вам нужна бронированная система. Отделы закупок должны выходить за рамки базовых спецификаций и требовать функций промышленного уровня, гарантирующих непрерывную работу.
Абразивные наполнители неприемлемо быстро разъедают стандартную азотированную сталь. В настоящей машине для гранулирования пластика используются биметаллические цилиндры, футерованные карбидом вольфрама или специальными сплавами ванадия. Месильные блоки должны быть изготовлены из порошковой металлургической инструментальной стали сквозной закалки. Эта масштабная металлургическая модернизация радикально снижает скорость износа и сохраняет жесткие допуски на сдвиг в течение многих лет суровой эксплуатации.
Переработанное сырье неизбежно содержит случайные алюминиевые хлопья или фрагменты резины. Если эти загрязнения попадут на головку фильеры, прядь порвется. Двухпоршневые устройства непрерывной смены сит не подлежат обсуждению при промышленном гранулировании пластика . Операторы заменяют грязные стальные фильтрующие сетки, даже не останавливая двигатель экструдера, что обеспечивает нулевую потерю производственного времени.
Объемные питатели не работают с переработанными хлопьями, поскольку объемная плотность постоянно меняется. Вы должны использовать гравиметрические системы кормления с потерей веса. Эти высокочувствительные устройства непрерывно взвешивают необработанный пластик и наполнители. Они автоматически регулируют скорость подающего шнека в режиме реального времени, чтобы зафиксировать точное соотношение рецептуры.
Планируя крупные инвестиции в оборудование, руководители предприятий часто взвешивают соотношение затрат и выгод от различных технологий. Хотя одношнековые машины отлично подходят для простой плавки, их возможности резко расходятся с возможностями систем компаундирования, когда на сцену выходят наполнители и серьезные загрязнения.
| Особенность | одношнекового экструдера | Двухшнековый экструдер для компаундирования |
|---|---|---|
| Лучшее приложение | Репеллетирование чистых, предварительно отсортированных промышленных отходов. | Сильно загрязненные, влажные или сильно заполненные ПЦР-переработка. |
| Возможность смешивания | Низкий сдвиг. Зависит от трения ствола. Невозможно разбить твердые комки наполнителя. | Интенсивный дисперсионный и распределительный сдвиг. Идеальная гомогенизация. |
| Эффективность дегазации | Бедный. Полный ствол ограничивает площадь поверхности для выхода влаги. | Исключительный. Частично полный ствол позволяет осуществлять экстракцию в глубоком вакууме. |
| Обращение с наполнителем | Ограничено предварительно приготовленными материалами. | Может впрыскивать минеральные порошки и стекловолокно через боковые питатели. |
Приобретение передовой технологии экструзии требует значительных капитальных затрат. Финансовая прибыль, полученная в результате правильной переработки заполненных вторсырья, обычно оправдывает первоначальные затраты за счет огромной добавленной стоимости.
Апсайклинг превращает дешевые отходы в инженерные композиты премиум-класса. Вместо того, чтобы продавать низкосортный измельченный материал за гроши, вы продаете 30-процентный стеклонаполненный ПЭТ производителям автомобильных деталей. Разница в марже ошеломляет. Добавление в матрицу конкретных наполнителей превращает бытовые отходы в ценное сырье.
Современные промышленные экструзионные системы тщательно спроектированы для оптимального удельного энергопотребления. Усовершенствованные экструдеры оснащены оптимизированными двигателями переменного тока и точными полупроводниковыми зонами нагрева, которые минимизируют утечку энергии. В сочетании с высокой пропускной способностью одновременно вращающихся винтов оборудование эффективно снижает эксплуатационные затраты на электроэнергию на килограмм.
В секторе переработки больших объемов простои машин снижают доходы. Системы, предназначенные для наполненных пластмасс, включают в себя функции, направленные непосредственно на поддержание работы линии. Самоочищающиеся шнеки уменьшают необходимость ручной очистки при смене материала. Прочные биметаллические изнашиваемые детали означают, что машина работает непрерывно с минимальными перерывами в обслуживании.
Выбор подходящего оборудования требует расчетной оценки ваших конкретных перерабатываемых материалов. Покупателям следует внимательно изучить несколько важных характеристик, прежде чем подписывать заказ на поставку.
Сначала оцените настраиваемое соотношение длины и диаметра. Для простого плавления может потребоваться соотношение только 36:1. Но для обработки высоконаполненных пластиков, переработанных методом влажной переработки, часто требуются более длинные стволы, например, 48:1 или 52:1. Эта дополнительная длина физически вмещает несколько боковых питателей и последовательные порты вакуумной дегазации.
Во-вторых, отдайте предпочтение возможностям с высоким крутящим моментом. Переработка вязких переработанных расплавов, содержащих тяжелые неорганические наполнители, требует огромной механической мощности. Модели высокого класса предлагают удельный крутящий момент от десяти до одиннадцати ньютон-метров на кубический сантиметр. Редуктор с высоким крутящим моментом позволяет экструдеру работать на более низких и безопасных скоростях шнека, сохраняя при этом высокую производительность и предотвращая термическое разложение базового полимера.
Наконец, настаивайте на эмпирическом тестировании. Общеизвестно, что перерабатываемое сырье весьма изменчиво. Авторитетные производители предлагают комплексное оборудование для лабораторных испытаний. Проведите испытания материала, используя настоящие переработанные хлопья и предполагаемые наполнители, чтобы убедиться, что профиль шнека идеально откалиброван.
Двухшнековый экструдер-смеситель — это идеальная и оптимальная технология для переработки наполненных переработанных пластмасс. Благодаря непревзойденной мощности смешивания, агрессивному удалению летучих веществ и модульной гибкости эти системы легко преодолевают несоответствия, присущие постпотребительским отходам.
Переход на линию компаундирования промышленного уровня позволит вашему бизнесу превращать сложный лом в высокоэффективное сырье технического уровня. Если ваше предприятие готово перейти от базовой переработки к высокорентабельному компаундированию, вам необходимо подходящее оборудование. Изучите передовые экструзионные решения в Jwell, чтобы настроить индивидуальную линию, которая будет точно отвечать вашим требованиям к материалам, обеспечивая максимальную устойчивость и долгосрочную прибыльность.
Да. Это позволяет подавать необработанный, промытый переработанный пластик через главный верхний питатель, плавить его, а затем точно вводить новые сухие наполнители на выходе через боковые питатели. Это позволяет создать высококачественный композитный материал без термического разрушения базового полимера.
Высококачественные экструдеры имеют несколько зон атмосферной и вакуумной дегазации, стратегически расположенных вдоль цилиндра. Поскольку шнеки постоянно обновляют площадь поверхности расплава, эти зоны глубокого вакуума агрессивно извлекают кипящую влагу и удерживают летучие газы до того, как пластик достигнет матрицы.
Обычно предпочтительны системы гранулирования с водяным кольцом или подводного гранулирования. Традиционное гранулирование прядей в водяной бане может привести к разрыву ломких, сильно наполненных прядей. Методы резки торцевой головкой предотвращают образование пыли, обеспечивают равномерное охлаждение и предотвращают слипание плотных композитных гранул.
Стандартные компоненты из углеродистой стали очень быстро изнашиваются. На специально построенной линии компаундирования используются специализированные износостойкие инструментальные стали, сплавы карбида вольфрама и биметаллические покрытия. Эти металлургические усовершенствования выдерживают сильное абразивное трение, создаваемое жесткими наполнителями, в течение длительных периодов эксплуатации.
В зависимости от полимерной матрицы и конкретного наполнителя двухшнековые системы с высоким крутящим моментом могут успешно перерабатывать до восьмидесяти процентов карбоната кальция или пятидесяти процентов стекловолокна. Для таких экстремальных нагрузок строго необходимы гравиметрическая подача и специальные профили шнеков с высокой скоростью сдвига.
Ключевым моментом является последующее питание. Вместо подачи волокон в главный бункер, где они подвергаются сильному сдвигу при плавлении, операторы вводят рубленые пряди через боковой питатель, расположенный ближе к матрице. В шнековом профиле в этой конкретной зоне используются мягкие распределительные элементы, которые складывают волокна в расплав, не сдавливая их.


