
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-19 Происхождение:Работает


Ваши гранулы поликарбоната полны пузырьков? Обработка этого требовательного инженерного пластика чрезвычайно сложна. Поликарбонат быстро впитывает влагу из окружающей среды, и эта попавшая в него вода разрушает полимерные цепи прямо в зоне плавления. Операторы часто слышат отчетливое шипение или хлопок в головке штампа. Когда эта влага превращается в пар, материал уже испорчен.
В этом руководстве мы подробно разберем, когда деволатизация становится обязательной. Мы рассмотрим химическое поведение, наметим строгие сценарии эксплуатации и предложим действенные шаги по устранению неполадок. Цель состоит в том, чтобы ваша производственная линия работала эффективно и прибыльно.
Прежде чем погрузиться в механику, мы должны посмотреть, куда движется рынок. Глобальные требования к экономике замкнутого цикла вынуждают производителей перерабатывать гораздо большие объемы бывшего в употреблении поликарбоната. Рыночные данные показывают резкий рост спроса на высококачественный переработанный пластик, используемый в автомобильной и электронной промышленности. Поскольку сырье после потребления содержит непредсказуемую влажность и летучие органические соединения, стандартные экструзионные установки не работают. Следовательно, интеграция высокопроизводительных вакуумных систем больше не является необязательной модернизацией. Это базовый стандарт для любого предприятия, стремящегося производить бездефектные, оптически прозрачные переработанные гранулы.
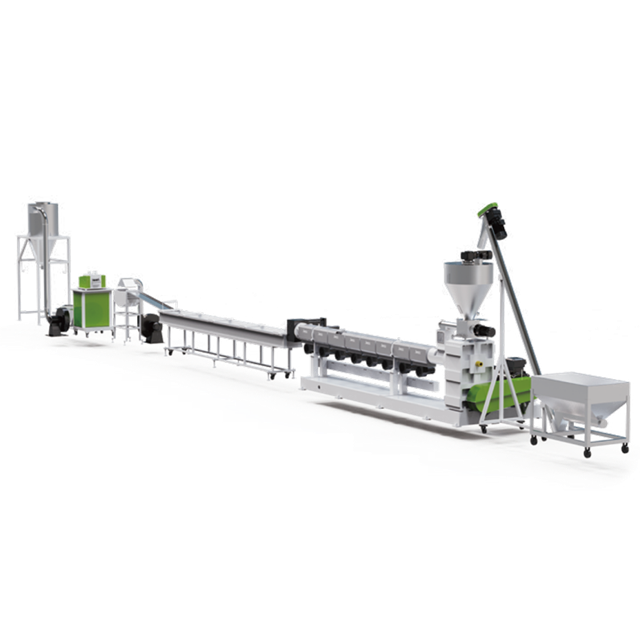
Чтобы знать, когда применять вакуум, сначала необходимо понять механические принципы работы стандартной машины для гранулирования пластика . Необработанная полимерная смола подается в нагретую бочку. Вращающийся шнек разрезает, плавит, смешивает и перекачивает материал к головке. Весь процесс основан на точном балансе теплопроводности нагревателей ствола и механического трения, создаваемого профилем шнека.
Поликарбонат выделяется среди инженерных пластиков благодаря высокой температуре стеклования и исключительной ударопрочности. Однако он обладает значительной уязвимостью. Он очень гигроскопичен. Он удерживает воду глубоко внутри своей молекулярной структуры. Отраслевые стандарты предписывают сушить материал до влажности менее 0,02 процента перед обработкой расплавом.
Когда влажность превышает этот строгий порог, сочетание высоких температур обработки (часто от 280 до 320 градусов Цельсия) и воды запускает химическую реакцию, известную как гидролиз. Гидролиз разрывает сложноэфирные связи в полимерных цепях. Это резко снижает молекулярную массу. Вы увидите серьезную потерю ударной вязкости, оптическое помутнение и визуальные дефекты, такие как пятна на конечном продукте.
Зона дегазации борется именно с этими дефектами. Расположенные посередине цилиндра экструдера лопасти шнека внезапно углубляются. Это геометрическое изменение быстро разжимает расплавленный полимер. Вентиляционное отверстие, подключенное к промышленному вакуумному насосу, создает отрицательное давление в этом несжатом расплаве. Он с силой вырывает захваченный воздух, остаточную влагу и летучие газы, прежде чем расплав повторно сжимается и проталкивается через фильеру.
В строго контролируемых средах, где используется чистая, тщательно высушенная смола, может не потребоваться вакуумная вентиляция. Однако на реальных заводах дегазация является абсолютным техническим требованием.
Переработка невысушенного или частично высушенного измельченного материала.
При промышленной переработке переработанный измельченный материал представляет собой значительную проблему, связанную с влажностью. Перемолотые хлопья имеют неправильную форму и большую площадь поверхности. Они очень быстро впитывают влагу из окружающей среды. Стандартные осушительные сушилки часто не могут равномерно высушить хлопья неправильной формы в большой партии. Здесь зона вакуумной дегазации выступает в качестве обязательного механизма вторичной сушки. Он извлекает стойкую влагу, которую не пропускали первичные бункеры.
Эксплуатация линии гранулирования бытовых отходов.
Потребительские отходы приводят к огромной непредсказуемости. Это сырье содержит поверхностные загрязнения, остатки моющих жидкостей, бумажные этикетки и химические клеи. Внутри высокотемпературной бочки эти загрязнения быстро испаряются с образованием летучих органических соединений. Без надежной линии гранулирования жесткого пластика, оснащенной специальной вакуумной системой, расширяющиеся газы остаются в вязком расплаве. В результате получаются структурно нарушенные пузырьковые гранулы.
Смешивание с добавками или пигментами.
Современные применения требуют смешивания базовой смолы с УФ-стабилизаторами, антипиренами или цветными мастербатчами. При добавлении этих вторичных материалов в загрузочное отверстие попадает окружающий воздух. Кроме того, некоторые минеральные наполнители переносят следы влаги непосредственно в расплав. Вакуумная экстракция гарантирует, что конечный расплав останется плотным, однородным и полностью свободным от микроскопических воздушных карманов.
Высокоскоростная экструзия.
Чтобы максимизировать производительность, предприятия используют экструдеры на высоких скоростях шнеков. Высокоскоростная экструзия генерирует огромное количество тепла сдвига. Чрезмерное тепло вызывает локальные скачки температуры, которые превышают порог термического разложения полимера. При разложении поликарбоната выделяются низкомолекулярные мономеры и газообразные побочные продукты. Высокопроизводительный насос мгновенно вытягивает эти газы разложения из цилиндра, стабилизируя давление расплава и предотвращая помпаж головки.
Как это на самом деле работает? Все сводится к термодинамике и механике жидкости, определяющим поведение газов в высоковязких неньютоновских жидкостях при экстремальных температурах.
Удаление летучих газов и захваченного воздуха.
Извлечение газов из расплава полимера зависит от парциального давления и образования пузырьков. Когда расплавленный пластик попадает в зону декомпрессии, внезапное падение давления создает благоприятную среду для расширения газа. Согласно закону Бойля, растворимость газа в жидкости прямо пропорциональна давлению над ней.
Применение сильного отрицательного давления резко нарушает это равновесие. Влага и летучие газы, растворенные в расплаве, быстро образуют микроскопические пузырьки. Поскольку окружающее давление искусственно понижено, эти пузырьки расширяются, поднимаются к поверхности ванны расплава и разрываются. Затем насос безопасно откачивает выделившиеся газы.
Предотвращение гидролиза и сохранение ударной вязкости.
С химической точки зрения вакуумная дегазация останавливает процесс разрыва цепи, разрушающий материал. В уравнении гидролиза участвуют молекулы воды, атакующие карбонатные группы в основной цепи полимера. Принудительно извлекая молекулы воды до того, как они успеют прореагировать, вакуумная система сохраняет первоначальную молекулярную массу. Поддержание этой молекулярной массы является наиболее важным фактором, обеспечивающим сохранение высокой ударопрочности переработанных гранул.
Эксплуатация вентилируемого экструдера требует точного контроля параметров процесса. Когда система дегазации работает неэффективно, это немедленно влияет на качество продукции. Ниже приводится объективная разбивка распространенных сбоев дегазации и их основных причин.
| Устранение неполадок Признак | Возможные основные причины | Корректирующие действия |
|---|---|---|
| Вентиляционное затопление | 1. Недостаточное уплотнение расплава перед вентиляционным отверстием. 2. Перегрузка экструдера. 3. Слишком высокое давление на выходе. | 1. Измените конструкцию винта с блистерными кольцами перед вентиляционным отверстием. 2. Уменьшите скорость подачи. 3. Немного увеличьте температуру цилиндра на выходе, чтобы снизить вязкость. |
| Недостаточный уровень вакуума | 1. Изношены уплотнения вакуумного насоса. 2. Засорение вакуумных линий из-за скопления мономера. 3. Утечка воздуха в корпусе вентиляционного отверстия. | 1. Отремонтируйте или замените вакуумный насос. 2. Очистите вентиляционное отверстие и систему фильтрации. 3. Осмотрите и замените уплотнительные кольца на вентиляционной крышке. |
| Пузырьки в последней грануле | 1. Уровень вакуума недостаточен для содержания влаги. 2. Влага сырья превышает производительность системы по удалению. | 1. Проверьте работу насоса. 2. Улучшите протоколы предварительной сушки или перейдите на двухступенчатую систему. |
Затопление вентиляционных каналов, пожалуй, самая разрушительная проблема, с которой сталкиваются операторы. Это происходит, когда расплав полимера заполняет весь свободный объем зоны декомпрессии и всасывается в вакуумный порт. Почти всегда это проблема гидродинамики, связанная с конструкцией винта. Шнек должен создавать уплотнение расплава — полностью заполненную часть витков под высоким давлением, непосредственно предшествующую вентиляционной зоне. Это уплотнение строго предотвращает вытягивание вакуумом воздуха назад из загрузочного отверстия.
Извлечение газов – это только полдела. Вы должны защитить свое оборудование. Извлекаемые пары чрезвычайно горячие и насыщены остаточными мономерами. По мере продвижения к вакуумному насосу они быстро охлаждаются.
Такое охлаждение создает серьезную механическую опасность. Пары конденсируются в липкие смолы или абразивную пыль. Если эти частицы попадают в камеру насоса, они разрушают внутренние допуски. Полагаться на простую сетку на вентиляционном отверстии ствола — это прямой путь к катастрофе. Многоступенчатая система фильтрации не подлежит обсуждению для промышленных установок.
Выбор правильной конструкции определяет качество конечного продукта. Вы должны подобрать машину к состоянию исходного материала. Современное оборудование, разработанное со специальным соотношением длины и диаметра, обеспечивает достаточное время пребывания материала для удаления влаги.
Когда использовать одноступенчатый экструдер
Один цилиндр непрерывного действия обеспечивает подачу, плавление, вентиляцию и перекачку. Эта установка очень эффективна для относительно чистых и однородных материалов. Например, переработка внутреннего заводского лома требует только стандартной дегазации для удаления незначительной поверхностной влаги. Высококачественная одноступенчатая линия отличается компактностью и низким энергопотреблением. Оборудование с соотношением длины к диаметру от 30 до 36 обычно является оптимальным для таких контролируемых сред.
Когда переходить на двухступенчатый экструдер
Если вы перерабатываете бытовые отходы, сильно окрашенные хлопья или перемалываете хранящиеся на открытом воздухе, одноступенчатый экструдер выйдет из строя. Вам необходимо перейти на двухступенчатую систему гранулирования жесткого пластика . Эта архитектура разделяет работу. Первичный ствол работает быстрее, расплавляя загрязненный материал и осуществляя первоначальную вентиляцию атмосферы. Затем расплав проходит через устройство смены сит в более крупный и медленный вторичный цилиндр. Второй этап полностью посвящен глубокой вакуумной дегазации. Разделение задач предотвращает затопление вентиляционных каналов и позволяет добиться гораздо более глубокого отрицательного давления.
Вакуумный насос является сердцем зоны дегазации. Если насос имеет недостаточный размер, вся работа по дегазации окажется неудачной. Инженеры обычно выбирают между тремя основными типами насосов.
Жидкостно-кольцевые вакуумные насосы: отраслевой стандарт для пластмасс с высоким содержанием влаги. Они используют непрерывный поток воды для создания уплотнения. Они невероятно прочны и хорошо переносят перенос жидкости. Если какое-то количество мономера выходит из системы фильтрации, водяное кольцо обычно вымывает его, не повреждая механику.
Пластинчато-роторные вакуумные насосы: они обеспечивают гораздо более глубокий уровень вакуума и идеально подходят для извлечения стойких летучих веществ из высоковязких расплавов. Однако они чувствительны к загрязнению. Если пары обходят конденсатор, смазочное масло мгновенно разлагается.
Вакуумные насосы с сухими когтями: работают с вращающимися когтями, которые никогда не соприкасаются, им не требуется масло или вода. Они очень энергоэффективны и чисты. Тем не менее, они требуют высоких капитальных затрат и требуют строгой предварительной фильтрации для предотвращения накопления липкого мономера.
Переработка вторичного поликарбоната без стадии вакуумной дегазации гарантирует получение слабых, мутных и бракованных гранул. Вы должны тщательно оценить текущее сырье и влажность. Обновление архитектуры экструзии — единственный способ обеспечить стабильную и высококачественную продукцию. Готовы устранить пузыри и повысить эффективность производства? Изучите передовое оборудование Jwell Machinery, чтобы найти именно ту систему гранулирования, которая соответствует вашим конкретным потребностям в переработке жесткого пластика.
Да, но это технически осуществимо только при крайне строгих условиях. Работать без вакуума можно только в том случае, если вы обрабатываете первичную смолу, безупречно предварительно высушенную до содержания влаги менее 0,02 процента. В этом первозданном сценарии практически нет влаги, которую можно было бы извлечь. Однако для любой операции, связанной с доизмельчением, переработкой материалов или красителей, работа без зоны дегазации гарантирует бракованный материал.
Когда невысушенный или неправильно дегазированный материал подвергается сильному нагреву и силам сдвига, удерживаемая влага мгновенно превращается в перегретый пар. Этот пар химически воздействует на молекулы, расщепляя длинные полимерные цепи на более короткие фрагменты. Физический результат – катастрофическая потеря ударной вязкости и прочности на растяжение. Визуально конечный продукт будет иметь серьезные дефекты, включая пятна, внутренние пузырьки и мутный вид.
Нет, вакуумная дегазация не заменяет необходимость предварительной сушки. Он действует как важнейшая вторичная гарантия. Поликарбонат впитывает влагу непосредственно в свою молекулярную структуру. Хотя мощная вакуумная система удаляет поверхностную влагу и летучие газы, образующиеся во время плавления, она не может достаточно быстро извлечь глубоко проникшую внутреннюю влагу до начала гидролиза. Тщательная предварительная сушка с использованием бункера для осушителя строго обязательна.
Требуемое давление зависит от вязкости расплава и объема извлекаемых летучих веществ. Для обработки высокотемпературных конструкционных пластиков необходим глубокий вакуум. Отраслевые стандарты рекомендуют поддерживать отрицательное давление в пределах от 80 до 95 миллибар абсолютного давления. Поддержание этого удельного давления гарантирует, что расширяющиеся пузырьки газа будут иметь достаточную силу, чтобы прорваться через толстый расплав и безопасно эвакуироваться.
Пожелтение в первую очередь вызвано термическим разложением, воздействием кислорода и гидролизом, вызванным влагой. Когда материал подвергается чрезмерному тепловому сдвигу без надлежащей вентиляции, основная цепь полимера разрушается, образуя побочные продукты, меняющие цвет. Эффективная система вакуумной дегазации извлекает из ствола захваченный кислород и влагу, значительно снижая окислительный и гидролитический стресс, который приводит к пожелтению.
Операторы используют специализированные анализаторы влажности, обычно использующие технологию галогенного нагрева, для проверки материала перед его попаданием в загрузочное отверстие. Небольшой образец предварительно высушенного материала взвешивают, нагревают для испарения влаги и снова взвешивают. Для поликарбоната это испытание должно подтвердить, что содержание влаги строго ниже 0,02 процента, чтобы предотвратить структурную деградацию во время процесса экструзии.


