
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-28 Происхождение:Работает


Представьте себе заводской цех. Операторы вытягивают пряди переработанного полимера из охлаждающей ванны. Результат? Хрупкий пористый пластик с грубой текстурой акульей кожи. У фильерной головки воздух наполняется брызгами пара и едким запахом горящих чернил. Это классические, неприятные симптомы. Захваченные газы, летучие органические соединения и остаточная влага активно разрушают структурную целостность вашего конечного продукта.
Глобальные требования устойчивого развития коренным образом меняют ландшафт вторичной переработки. Регулирующие органы во всем мире теперь требуют минимального количества переработанного содержимого в упаковке. Следовательно, предприятиям приходится перерабатывать сильно загрязненные и высоковлажные бытовые отходы, а не очищать промышленные отходы. Для борьбы с этим при промышленной переработке используется вакуумная дегазация. Этот специализированный термодинамический процесс извлекает примеси непосредственно из расплава полимера.
В отрасли происходит решительный сдвиг. Активная вентиляция больше не рассматривается как дополнительная модернизация машины для гранулирования пластика . Это стало базовым инженерным требованием. Если вы хотите выжить на жестко конкурентном рынке полимеров, ориентированном на качество, ваше оборудование должно выдерживать жесткие нагрузки. Понимание того, когда и почему вашей экструзионной линии требуется эта технология, имеет решающее значение. Это максимизирует размер прибыли и обеспечивает стабильность качества от партии к партии.
В сфере переработки промышленных полимеров вакуумная дегазация представляет собой точный механический механизм. Он разработан для удаления захваченного воздуха и летучих примесей из расплавленного пластика до того, как материал достигнет матрицы. Правильно спроектированный цилиндр экструдера имеет специальное вентиляционное отверстие. Этот порт надежно подключается к внешней мощной системе вакуумного насоса.
Физика, лежащая в основе этого, основана на динамике жидкости и перепадах давления. Твердый пластиковый лом транспортируется и плавится в зоне сжатия шнека. На этом этапе газы задерживаются внутри густой жидкой матрицы. Для их освобождения профиль винта имеет зону внезапной декомпрессии непосредственно под вентиляционным отверстием. Диаметр корня винта здесь сужается. Такое изменение геометрии вызывает быстрое падение давления расплава. Такая декомпрессия позволяет захваченной влаге и летучим чернилам испаряться, расширяться и отделяться от пластика. Наконец, вакуумный насос активно удаляет эти выбросы из ствола.
Понимание различия между пассивными и активными системами имеет жизненно важное значение для закупки оборудования. Естественная вентиляция просто оставляет порт открытым для атмосферы. Он зависит от давления окружающей среды, позволяющего пару выходить с поверхности. Хотя этот метод работает с исключительно чистыми и сухими промышленными отходами, он совершенно не работает с загрязненными материалами. Напротив, вакуумная вентиляция активно вытягивает газы из расплава при отрицательном давлении.
| Функция | Естественная вентиляция | Активная вакуумная вентиляция |
|---|---|---|
| Механизм | Пассивный атмосферный релиз | Принудительное извлечение отрицательного давления |
| Идеальный материал | Чистый, сухой постпромышленный лом. | Промытые хлопья, печатные пленки, бытовые отходы. |
| Эффективность дегазации | Низкий | Чрезвычайно высокий |
| Толерантность к влаге | Менее 1% | До 5% или выше в зависимости от настройки |
Руководители предприятий и инженеры по контролю качества должны постоянно контролировать продукцию экструзии на наличие конкретных физических дефектов. Если в вашем нынешнем оборудовании отсутствует активная система отрицательного давления, вы неизбежно столкнетесь с рядом эксплуатационных препятствий.
Вспенивание и внутренние пустоты
Когда влага остается в ловушке, она подвергается огромному давлению внутри ствола. В тот момент, когда пластик выходит из головки и достигает атмосферного давления, этот газ резко расширяется. Это быстрое расширение создает микроклеточные структуры. У вас останутся вспененные, полые или наполненные пузырьками гранулы, плотность которых не соответствует стандартным характеристикам.
Ухудшение качества поверхности
Помимо эстетики, захваченные летучие вещества нарушают ламинарное течение пластика при его прохождении через экструзионную головку. Это нарушение проявляется в виде матовой, шероховатой или текстурированной поверхности прядей. Достижение гладкой, блестящей поверхности, пригодной для литья под давлением, физически невозможно без агрессивной газовой экстракции.
Опасный дым и запахи
Видимый дым или сильный химический запах на поверхности матрицы указывают на серьезную проблему. Остатки чернил, клей для бумажных этикеток или поврежденные полимерные цепи сгорают. Специальная вакуумная система безопасно улавливает эти опасные выбросы через вентиляционное отверстие. Это предотвращает деградацию материала и защищает работников пола от токсичной среды.
Катастрофическое падение механической прочности.
Влага очень разрушительна для конденсационных полимеров. При типичных температурах экструзии вода реагирует с полимерными цепями посредством гидролиза. Эта химическая реакция разрывает молекулярные связи. Результатом является резкое снижение характеристической вязкости и ударопрочности переработанного пластика.
Распыление на поверхности матрицы.
Обработка влажных материалов без зоны декомпрессии приводит к быстрому преобразованию воды в пар под высоким давлением. Этот пар вырывается из матрицы агрессивными порывами, вызывая расплескивание и разбрызгивание расплава. Это приводит к неравномерной резке пеллет и представляет серьезную опасность ожогов для операторов.
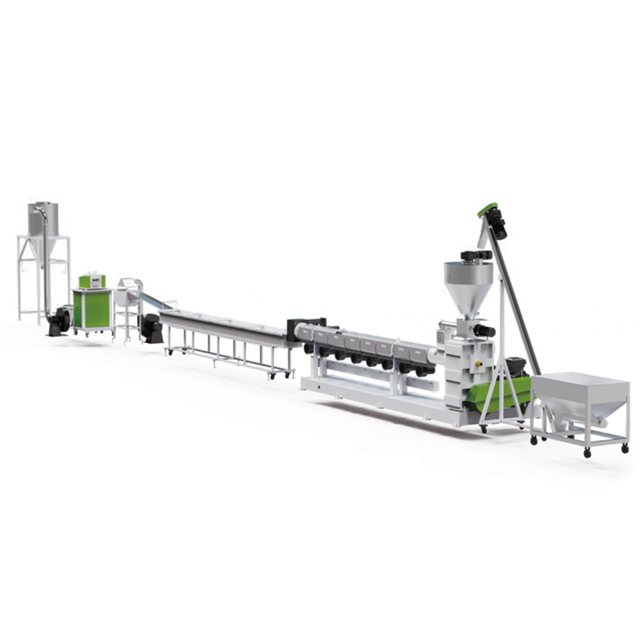
Не все потоки переработки требуют одинакового уровня термодинамической обработки. Однако определенные категории материалов делают активную дегазацию абсолютной инженерной необходимостью, а не роскошью.
Гигроскопичные полимеры.
Пластмассы, такие как ПЭТ, ПА, АБС и ПК, обладают химическим сродством к воде. Они впитывают влагу непосредственно в свою клеточную структуру, а не просто удерживают ее на поверхности. Даже после нескольких часов интенсивной предварительной сушки в кристаллизаторах следовые количества внутренней влаги часто сохраняются. Зона вакуума во время фазы плавления является последней линией защиты. Он извлекает эту остаточную воду, предотвращая катастрофическую молекулярную деградацию.
Промытые бытовые отходы
При обработке материалов линии интенсивной мойки, таких как бутылки для моющих средств, молочные кувшины или сельскохозяйственная пленка, входящие материалы неизбежно содержат остаточную влагу. Центробежные сушилки и тепловые трубы уменьшают вес воды, но они редко бывают абсолютно эффективными. Специализированная линия гранулирования жесткого пластика, обрабатывающая эти промытые хлопья, в значительной степени зависит от вакуумной дегазации. Он справляется с остаточным содержанием воды, обеспечивая плотность и отсутствие пустот в готовых гранулах ПЭ или ПП.
Пластмассы с толстым слоем печати или окраски
Современные упаковочные материалы часто покрыты толстыми слоями чернил, красок и клеев. Под воздействием экстремальных температур и усилий сдвига в экструзионном цилиндре эти химические добавки разрушаются и испаряются. Без агрессивной экстракции эти летучие газы остаются в ловушке, вызывая сильное изменение цвета и структурную слабость.
Твердые пластмассы демонстрируют уникальную динамику течения расплава. Такие материалы, как бутылки из полиэтилена высокой плотности, полипропиленовые корпуса аккумуляторов и жесткие поливинилхлоридные трубы, имеют более высокую объемную плотность и вязкость расплава по сравнению с гибкими пленками. Из-за высокой вязкости захваченному воздуху невероятно трудно мигрировать на поверхность и выходить естественным путем.
При плавлении жестких хлопьев удаление захваченного воздуха жизненно важно для поддержания постоянного и стабильного давления расплава на головке экструзионной головки. Колебания давления приводят к скачкам. Помпажи приводят к неравномерной толщине прядей и неравномерному размеру гранул на ноже. Внедрение вакуумной технологии стабилизирует внутреннее давление, обеспечивая однородность и несжимаемость расплава.
При настройке плана помещения инженеры должны выбирать между одноступенчатой и двухступенчатой экструзионной системой в зависимости от уровня загрязнения сырья.
Одноступенчатые экструдеры
В одноступенчатом экструдере используется один длинный цилиндр и шнек. Типичные промышленные конструкции имеют соотношение длины к диаметру от 30:1 до 36:1, что позволяет создать соответствующую вакуумную зону. Время пребывания — точное количество времени, в течение которого пластик находится под воздействием вакуума — ограничено физической длиной этого единственного винта. Эти системы очень эффективны и экономичны. Однако их лучше всего использовать для постпромышленных отходов с легкой печатью, где требуется лишь умеренная дегазация.
Двухступенчатые экструдеры
Для сильно загрязненных, сильно отпечатанных или исключительно влажных материалов двухступенчатая конфигурация остается золотым стандартом в отрасли. В этой установке основной экструдер плавит, смешивает и фильтрует необработанный пластик. Затем расплав проталкивается через устройство смены первичного сита и попадает во вторичный экструдер.
Эта точка физического перехода имеет решающее значение. Когда расплавленный пластик падает с первой ступени на вторую, его площадь поверхности значительно увеличивается. Такое воздействие в сочетании со специальной вакуумной системой на коротком вторичном экструдере приводит к беспрецедентной эффективности дегазации. Использование двухступенчатой системы гранулирования жесткого пластика гарантирует, что даже самые стойкие летучие вещества полностью удаляются перед гранулированием.
Для технических закупщиков и менеджеров по закупкам оценка возможностей дегазации выходит далеко за рамки установки флажка в спецификации. Для предотвращения дорогостоящих простоев необходима тщательная оценка лежащего в основе проектирования.
Качество и производительность насоса. Обратите особое внимание на надежные жидкостно-кольцевые, часто водокольцевые, вакуумные насосы. В этих насосах в качестве герметика используется циркулирующая вода. Такая конструкция делает их очень устойчивыми к умеренно агрессивным газам и влаге, выделяемым из расплавленного пластика. Убедитесь, что насос может постоянно поддерживать давление промышленного вакуума, которое обычно колеблется на манометре от -0,06 до -0,09 МПа.
Конструкция винта и декомпрессия. Внутренняя геометрия винта является наиболее важным фактором. Винт должен иметь точно спроектированную зону декомпрессии под вентиляционным отверстием. Если неправильно рассчитать глубину канала в этой зоне, расплавленный пластик не сможет разжаться. Вместо этого он выстрелит из вакуумного порта. Это серьезный эксплуатационный сбой, известный как вентиляционный поток.
Интеграция фильтрации: размещение фильтра расплава существенно влияет на эффективность дегазации. В оптимальных конструкциях перед вакуумной зоной устанавливается прочный сменщик сит. Отфильтровывание твердых загрязнений в первую очередь предотвращает засорение вентиляционного отверстия или всасывание нерасплавленного мусора в вакуумный насос.
Инвестиции в машину, оснащенную активной вакуумной системой, несомненно, требуют более высоких первоначальных капитальных затрат. Комплексный анализ затрат также должен учитывать несколько более высокое потребление энергии для работы насоса непрерывного действия, воды, необходимой для жидкостно-кольцевого уплотнения, и текущего технического обслуживания.
Кроме того, анализ прибыли в значительной степени благоприятствует инвестициям. Вентилируемая система позволяет предприятию по переработке отходов приобретать более дешевые, менее качественные, влажные и более сильно напечатанные отходы. Без вакуума этот дешевый лом превратился бы в непригодный для использования пористый мусор. С помощью высокопроизводительной вакуумной системы этот же недорогой материал превращается в плотные переработанные гранулы класса А.
В конечном счете, возможность перерабатывать более дешевое сырье и продавать продукцию по премиальным рыночным ценам приводит к значительному увеличению прибыли. Экструзионная линия премиум-класса обычно окупает модернизацию вакуумной системы всего за несколько месяцев за счет более высокой производительности, сокращения времени простоя операторов и повышения цен на конечную продукцию.
Хотя модернизация технически возможна в некоторых редких случаях, она очень сложна и обычно не рекомендуется. Весь профиль винта должен быть специально спроектирован с учетом точной зоны декомпрессии для размещения вентиляционного отверстия. Вырезание отверстия в стандартном стволе без изменения геометрии винта просто приведет к выливанию расплавленного пластика из порта. Почти всегда выгоднее приобрести специально изготовленную машину со встроенной на заводе системой вентиляции.
Требуемое вакуумное давление полностью зависит от содержания влаги и количества летучих газов, присутствующих в сырье. Для стандартных промышленных применений по переработке отходов исправный жидкостно-кольцевой вакуумный насос должен постоянно поддерживать диапазон отрицательного давления от -0,06 МПа до -0,09 МПа. Внезапное падение этого давления обычно указывает на засорение вентиляционного отверстия или отсутствие потока воды к уплотнению насоса.
Нет, активная вентиляция на самом деле стабилизирует и часто увеличивает эффективную производительность. Без вакуумной системы операторам часто приходится снижать скорость вращения машины, чтобы предотвратить сильное образование пузырей и скачков давления на поверхности матрицы. Надлежащая вакуумная система устраняет эти узкие места в процессе обработки. Это позволяет линии непрерывно работать на максимальной проектной мощности без ущерба для плотности пеллет.
Эта распространенная проблема устранения неполадок известна в отрасли как вентиляционный поток. Обычно это происходит из-за засоров на выходе, таких как сильно засоренные сетчатые фильтры, из-за которых давление расплава возвращается в зону декомпрессии. Это также может быть вызвано неправильными настройками температуры, из-за которых пластик становится слишком текучим, или принципиально плохой геометрией винта, которая не может должным образом разжать расплав, когда он проходит под открытым отверстием.
Предотвращение засоров требует сочетания правильной фильтрации и контроля температуры. Всегда проверяйте, чтобы фильтр расплава располагался перед зоной дегазации, чтобы улавливать нерасплавленные твердые частицы. Кроме того, операторы должны регулярно проверять вентиляционную трубу и очищать любые скопления конденсированного мономера, прежде чем он затвердеет и ограничит поток воздуха.
Регулярное техническое обслуживание относительно простое, но очень важное. Наиболее важной задачей является обеспечение чистой и непрерывной подачи затворной воды. Жесткая вода может привести к образованию накипи внутри корпуса насоса. Поэтому рекомендуется периодически промывать систему средством для удаления накипи. Инженеры также должны регулярно проверять рабочее колесо на износ и проверять правильность калибровки вакуумметра.
Расширение возможностей экструзии является важным шагом на пути к доминированию на современном рынке вторичной переработки. Если вы боретесь с пористыми гранулами, дефектами поверхности или перерабатываете сильно напечатанные бытовые отходы, пришло время оценить ваше оборудование. Выбор правильного оборудования гарантирует, что вы превратите недорогой лом в высокоприбыльные пеллеты премиум-класса. Изучите передовые, проверенные в отрасли решения, адаптированные к вашим конкретным потребностям в материалах, чтобы обеспечить безупречную работу вашей производственной линии.


