
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-05 Происхождение:Работает


Вы когда-нибудь отправляли партию переработанных пеллет только для того, чтобы обнаружить, что они хрупкие, обесцвеченные или категорически отвергнутые покупателями? Как инженер по экструзии, я постоянно сталкиваюсь с этой проблемой в цехах завода. Контроль температуры – это бесспорный принцип переработки пластика. Тепло абсолютно необходимо для плавления и реформирования полимеров. Однако чрезмерная температура плавления действует как тихий убийца качества переработанного пластика.
Основная часть этой трансформации происходит внутри экструзионного оборудования. Качество конечной гранулы напрямую зависит от того, насколько хорошо система справляется с внешним нагревом, внутренним трением и быстрым охлаждением. Если вы нарушите этот баланс, материал деградирует. В этом подробном руководстве мы рассмотрим физические и механические последствия перегрева, научные данные о термической деградации и то, как выбор правильных параметров оборудования может навсегда решить эти эксплуатационные проблемы.
Глядя на текущие тенденции отрасли, сектор переработки отходов сталкивается со все более строгими требованиями к качеству со стороны мировых брендов потребительских товаров. Корпорации обязуются использовать более высокий процент высококачественной бывшей в употреблении смолы в своей упаковке. Переработчики больше не могут полагаться на переработку терморазлагаемого пластика в малоценные предметы, такие как парковые скамейки. В отрасли существует устойчивое мнение, что сохранение исходного индекса текучести расплава и прочности на растяжение полимера имеет первостепенное значение. Следовательно, предприятия быстро отказываются от ручных экструдеров и вкладывают значительные средства в автоматизированные линии с большим количеством датчиков, которые активно предотвращают термическую деградацию.
Чтобы по-настоящему понять, как экстремальные температуры повреждают переработанный пластик, вы должны сначала понять механику процесса плавления. Переработка пластмассовых материалов вызывает серьезные физические и химические превращения. На этом деликатном этапе контроль температуры является наиболее важной переменной.
В процессе переработки мытые пластиковые хлопья или бытовые отходы превращаются в однородные гранулы, пригодные для повторного использования. Это путешествие начинается, когда сырье попадает в бункер. Стоя рядом с машиной, вы слышите равномерный гул приводного двигателя, подавающего легкие хлопья в длинную нагретую цилиндрическую бочку. В этом стволе находится мощный вращающийся винт.
По мере вращения винта он непрерывно перемещает пластик вперед через отдельные тепловые зоны. К ним относятся зона подачи, зона сжатия и зона дозирования. Во время этого перехода твердый пластик постепенно размягчается и превращается в вязкую жидкость. Наконец, шнек проталкивает расплавленный полимер через фильерную головку, формируя из него непрерывные пряди, которые впоследствии охлаждаются и разрезаются на гранулы. Если во время перевозки не будет строго регулироваться температурная среда, структурная целостность пластика будет постоянно нарушена.
Распространенным заблуждением в сфере переработки отходов является то, что все тепло исходит непосредственно от внешних нагревателей машины. На самом деле тепловая энергия внутри стандартной машины для гранулирования пластика поступает из двух разных источников. Это внешние ленты нагревателя и внутреннее сдвиговое трение.
Ленты внешнего нагревателя оборачиваются вокруг ствола. Они обеспечивают начальную тепловую энергию, необходимую для размягчения холодного пластика. Однако, вращаясь, винт агрессивно сжимает и срезает пластик с закаленными стенками цилиндра. Это интенсивное механическое трение генерирует огромное количество внутренней энергии, известной как тепло сдвига.
Во многих сценариях эксплуатации неконтролируемое тепло сдвига является основным виновником чрезмерных температур плавления. Как только пластик полностью расплавится, это трение может привести к резкому повышению внутренней температуры, значительно превышающему заданные значения внешних нагревателей. Если в оборудовании отсутствуют механизмы быстрого охлаждения или если конструкция шнека имеет фундаментальные недостатки, избыточное тепло непосредственно воздействует на молекулярную основу полимера.
Когда пластик подвергается термической перегрузке, повреждение редко остается скрытым. Прогуливаясь по производственному цеху, операторы могут обнаружить термическую деградацию, наблюдая за конкретными визуальными и сенсорными дефектами задолго до того, как гранулы попадут в охлаждающую ванну.
Отчетливое изменение цвета обычно является первым тревожным сигналом. Когда полимеры подвергаются воздействию высоких температур в течение длительного времени, они подвергаются быстрому окислению. Эта химическая реакция фундаментально меняет оптические свойства пластика.
Например, прозрачный ПЭТ может стать мутным и непривлекательно-желтым. Белый полиэтилен или полипропилен может приобретать жженый коричневый оттенок. Обесцвеченные гранулы сигнализируют о том, что материал испортился. Это серьезно снижает его рыночную стоимость. Покупатели переработанного пластика требуют строгого постоянства цвета. Следовательно, окисленные гранулы часто бракуются, поскольку их нельзя использовать для производства эстетически привлекательных конечных продуктов.
Другим распространенным дефектом, вызванным чрезмерным нагревом, является образование пузырьков или полых пустот внутри гранул. Когда температура расплава превышает безопасное окно обработки, пластик начинает химически разлагаться. При этом выделяются летучие газы в процессе, известном как дегазация.
Эти газы задерживаются внутри густого вязкого расплава полимера. Когда пластик выходит из фильерной головки и быстро охлаждается в водяном кольце или ванне стренги, газы образуют постоянные полые карманы внутри твердых гранул. Этот эффект пенообразования портит внешний вид гранул и резко снижает их объемную плотность. Когда производители пытаются использовать эти заполненные пустотами гранулы при последующем литье под давлением, захваченный воздух вызывает структурные дефекты и слабые места в готовых отлитых деталях.
Сенсорные показатели так же важны, как и визуальные. Сильная термическая деградация приводит к выбросу летучих органических соединений в окружающий воздух. Если вы стоите рядом с неисправным экструдером, вы можете заметить резкий, едкий запах горящих полимеров, проникающий в производственную линию.
В крайних случаях испорченный пластик будет выделять видимый дым, когда его проталкивают через фильерную головку. Этот дым является явным эмпирическим показателем того, что полимерные цепи активно горят. Это не только уничтожает всю партию материала, но и выделение опасного дыма также создает небезопасную рабочую среду для персонала предприятия.
| Тип дефекта | Основная инженерная причина | Влияние на конечное качество пеллет |
|---|---|---|
| Пожелтение/потемнение | Термическое окисление из-за длительного времени пребывания | Потеря четкости зрения; значительно более низкая рыночная стоимость и отторжение покупателя. |
| Внутренние пустоты | Отходящие газы и захваченные летучие газы | Пониженная объемная плотность; вызывает структурные дефекты при последующем литье под давлением. |
| Дым и запах | Выброс летучих органических соединений | Полная деградация материала; серьезная угроза безопасности и окружающей среде. |
Хотя визуальные дефекты, безусловно, представляют собой проблему, невидимые микроскопические повреждения, вызванные экстремальными скачками температуры, гораздо более вредны. Высокая температура меняет фундаментальную физику полимера. Он лишает материал механических свойств, которые делают его полезным для производства.
Присущая пластикам прочность, гибкость и долговечность обусловлена их молекулярной структурой. Полимеры состоят из длинных повторяющихся цепочек молекул, глубоко переплетенных друг с другом. Думайте об этих цепях как о плотно сплетенной сети. Длина этих цепочек определяет молекулярную массу и общую прочность материала.
Когда температура плавления становится чрезмерной, тепловая энергия разрушает химические связи, удерживающие эти цепи вместе. Тепло действует как микроскопические ножницы. Он резко разрезает длинные полимерные цепи на более короткие фрагментированные кусочки. Это явление известно с научной точки зрения как разрыв полимерной цепи. По мере разрыва цепей средняя молекулярная масса пластика резко падает, фундаментально меняя его физические характеристики.
Прямым результатом разрыва полимерной цепи является резкая потеря механических характеристик. Длинные полимерные цепи могут растягиваться, изгибаться и поглощать удары, скользя друг мимо друга. Короткие, разорванные цепи просто не могут.
Следовательно, пластиковые гранулы, подвергшиеся термическому разложению, становятся очень хрупкими. Они теряют прочность на разрыв, которая является важнейшей способностью сопротивляться разрушению под действием напряжения. Если производитель по незнанию использует эти разложившиеся гранулы для производства пластикового стула или прочной тканой сумки, конечный продукт будет структурно скомпрометирован. Он треснет, сломается или преждевременно выйдет из строя под стандартным рабочим давлением.
Индекс текучести расплава измеряет, насколько легко расплавленный полимер течет под давлением. Это жизненно важная спецификация для последующих производителей. Чрезмерное тепло самым непредсказуемым образом нарушает индекс текучести переработанного пластика.
Обычно разрыв цепи приводит к тому, что пластик становится слишком текучим, что приводит к необычно высокому индексу текучести расплава. Более короткие молекулярные цепи оказывают очень небольшое сопротивление потоку. Однако в некоторых полимерах чрезмерное нагревание вызывает образование поперечных связей. Здесь разорванные цепи неправильно соединяются, что делает пластик неожиданно жестким. В любом случае из-за измененных свойств текучести гранулы сложно перерабатывать в машинах для выдувного формования или литья под давлением.
Проблемы с контролем температуры редко ограничиваются только настройками машины. Помимо механического трения, чистота сырья сильно влияет на тепловую динамику во время процесса экструзии. Загрязнения часто действуют как скрытые катализаторы, быстро ускоряя скорость термического разложения.
Переработанные пластиковые хлопья часто содержат микроскопические следы загрязнений. К ним относятся остаточная грязь, мелкий песок или металлическая пыль. Эти примеси обладают совершенно другими термическими свойствами по сравнению с окружающим пластиком. В частности, металл и грязь проводят и сохраняют тепло гораздо эффективнее, чем полимеры.
Когда эти загрязнения попадают в нагретую бочку, они быстро поглощают окружающую тепловую энергию. Это создает локализованные горячие точки внутри ванны расплава. Даже если общая температура машины установлена правильно на панели управления, пластик, непосредственно окружающий эти горячие точки, подвергается сильному концентрированному нагреву. Этот локальный перегрев инициирует быстрый разрыв цепи и окисление.
Загрязнения не ограничиваются твердыми частицами. Влага и остатки печатных красок одинаково разрушительны при нагревании. Когда влажные или сильно покрытые чернилами хлопья попадают в высокотемпературную среду экструдера, жидкости быстро закипают. Они превращаются в пар и летучие химические газы.
Если эти газы остаются в ловушке под постоянным воздействием высокой температуры и давления, они вызывают гидролитическое разложение. Это еще больше разрывает полимерные цепи. Поэтому использование оборудования со специализированными зонами вакуумной дегазации не подлежит обсуждению. Эти зоны безопасно и эффективно извлекают пар и химические газы из расплава, прежде чем они смогут катализировать термическое разложение.
Понимание того, что чрезмерное тепло повреждает пластик, — это только первый шаг. Чтобы окончательно решить проблему, операторы должны в первую очередь выявить конкретные эксплуатационные и механические неисправности, которые в первую очередь вызывают скачки температуры.
Геометрическая конструкция шнека экструдера точно определяет, какое трение сдвига применяется к материалу. Для разных пластиков требуются совершенно разные профили винтов. Например, винт с очень агрессивной степенью сжатия слишком быстро загонит материал в ограниченное пространство.
Это агрессивное механическое воздействие генерирует огромное количество внутреннего тепла сдвига. К тому времени, как пластик достигает середины ствола, трение уже сожгло материал. Попытка использовать универсальный, универсальный винт для всех типов пластика является широко распространенной эксплуатационной ошибкой. Это практически гарантирует непостоянную температуру плавления и разрушение окатышей.
Прежде чем расплавленный пластик выйдет из матрицы, он должен пройти через устройство смены сеток. Эта надежная система фильтрации предназначена для улавливания нерасплавленных частиц, бумаги и твердых загрязнений. За несколько часов работы эти мелкие сетки неизбежно забиваются мусором.
Когда фильтр сильно забит, внутри ствола создается сильное противодавление. Вращающийся винт должен работать значительно сильнее, чтобы протолкнуть вязкий пластик через ограниченное отверстие. Это увеличенное механическое усилие генерирует огромное количество нежелательного тепла сдвига. Это вызывает быстрые локальные скачки температуры, которые сжигают полимер всего за несколько секунд до его гранулирования.
Поскольку трение сдвига генерирует собственное внутреннее тепло, внешние нагреватели часто отключаются автоматически, когда машина достигает устойчивого рабочего состояния. С этого момента машина должна полностью полагаться на свои системы охлаждения для поддержания стабильной тепловой среды.
Если вентиляторы охлаждения ствола выходят из строя или внутренние каналы водяного охлаждения засоряются минералами и теряют эффективность, машина теряет способность регулировать тепло трения. Если ничего не предпринимать, температура будет продолжать бесконтрольно расти.
Хотя опытные операторы могут вручную контролировать температуру и регулировать базовые настройки, вмешательство человека редко бывает достаточно быстрым, чтобы предотвратить внезапные температурные скачки, вызванные несоответствием материалов. Фундаментальное решение предотвращения термической деградации заключается в разработке и автоматизации самого оборудования. Модернизация современного оборудования перекладывает бремя контроля температуры с оператора на сложные цифровые системы.
В старом или простом оборудовании для переработки отходов контроль температуры является чисто реактивным. К тому времени, когда традиционный датчик обнаруживает, что ствол слишком горячий, полимерные цепи внутри уже начинают разрываться. В современной экструзионной технологии используются превентивные и высокоавтоматизированные системы для поддержания строгого и неизменного теплового окна.
Современные системы полагаются на усовершенствованные программируемые логические контроллеры в сочетании со строгими ПИД-алгоритмами. Эти интеллектуальные системы рассчитывают точное количество энергии, необходимое для поддержания заданной температуры, с учетом внутреннего тепла сдвига, генерируемого шнеком, в реальном времени. Если трение вызывает неожиданный скачок температуры, система мгновенно активирует каналы жидкостного охлаждения или высокоскоростные цилиндрические вентиляторы для отвода избыточного тепла.
Одной из наиболее критических зон для регулирования температуры является секция подачи материала. Когда холодные, неравномерные и рыхлые пластиковые хлопья подаются непосредственно в сильно нагретый цилиндр экструдера, машине приходится в значительной степени полагаться на агрессивный механический сдвиг, чтобы быстро расплавить материал. Этот внезапный тепловой удар является основной причиной локального перегрева.
Интеграция фрезерного уплотнителя в систему фундаментально меняет эту динамику. Режущий компактор представляет собой большую цилиндрическую камеру, оснащенную высокоскоростными вращающимися лезвиями, расположенную непосредственно перед входом в экструдер. Когда лопасти вращаются, они создают контролируемое механическое трение. Это трение мягко нагревает, сушит и уплотняет легкие пластиковые хлопья до теплого, тестообразного состояния.
Поскольку материал уже предварительно нагрет и уплотнен еще до того, как он коснется шнека, экструдеру требуется значительно меньше сдвигающего усилия для достижения однородного расплава. Этот плавный переход резко снижает риск неконтролируемых скачков температуры. Для предприятий по переработке легких пленок инвестирование в интегрированную линию гранулирования пластика, оснащенную режущим уплотнителем, является проверенным методом сохранения целостности полимера. Эти усовершенствованные линии часто включают в себя горячую торцовую резку с водяным кольцом и надежную вакуумную дегазацию, легко обрабатывая производительность от 300 до 1000 кг/ч, при этом строго контролируя тепло сдвига.
Не все пластики ведут себя одинаково при нагревании. Стратегии терморегулирования, которые безупречно работают для гибких сельскохозяйственных пленок из полиэтилена низкой плотности, часто терпят неудачу при применении к бутылкам из жесткого полиэтилена высокой плотности или полипропиленовым корпусам аккумуляторов. Для достижения высококачественных результатов требуется оборудование, специально разработанное с учетом физических свойств сырья.
Жесткие перемолотые материалы обладают гораздо более высокой объемной плотностью, чем гибкие пленки. Когда измельченные трубы, отходы, полученные литьем под давлением, или толстостенные бутылки попадают в экструдер, они создают уникальные термодинамические проблемы. Поскольку эти частицы плотные и твердые, они не тают быстро. Если оператор попытается ускорить процесс, просто повысив температуру ствола, внешняя часть чешуйки сгорит, а внутренняя останется полностью твердой.
Жесткие пластмассы требуют более длительного времени пребывания и особой конструкции винта с более мягкой степенью сжатия. Такая тщательная конструкция позволяет теплу равномерно проникать в толстые хлопья, полностью расплавляя материал, не подвергая внешние слои воздействию понижающих температур. Кроме того, твердые пластмассы очень чувствительны к сдвигу. Превышение идеальной температуры обработки даже на небольшую величину приводит к немедленному разрыву полимерной цепи.
Для жестких пластиков, материалов с плотной печатью или сырья с более высоким содержанием влаги контролировать температуру плавления и одновременно удалять загрязнения в одной бочке невероятно сложно. Наиболее эффективным инженерным решением этой сложной проблемы является двухстадийный процесс экструзии.
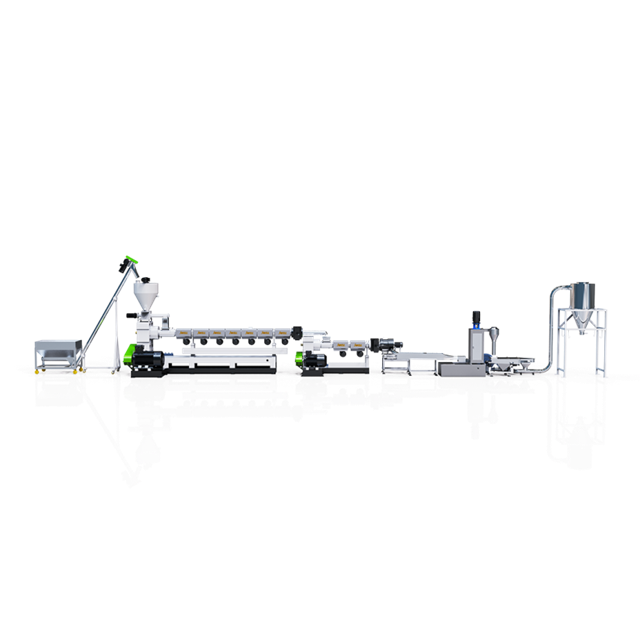
Для обработки этих плотных материалов требуется специальная система гранулирования жесткого пластика . Двухступенчатая установка разделяет процесс переработки на две отдельные термические зоны, гарантируя, что пластик никогда не будет подвергаться воздействию высоких температур дольше, чем это абсолютно необходимо.
Первичный экструдер работает при более высокой скорости и температуре. Благодаря высокому соотношению L/D его единственная цель — глубоко расплавить жесткие хлопья, отфильтровать твердые загрязнения через прочный сменщик сеток и подвергнуть расплав интенсивной вакуумной дегазации. Высокая температура безопасно выпаривает влагу и летучие чернила. После того как материал дегазируется и фильтруется, он поступает во вторичный, более короткий детский экструдер. Этот ствол работает на гораздо меньшей скорости и при значительно пониженной температуре. Его основная функция — мягкое охлаждение расплава, стабилизация внутреннего давления и плавное выдавливание пластика через фильерную головку. Такая точная термическая история сохраняет механические свойства и гарантирует, что конечные гранулы будут визуально прозрачными и структурно прочными.
Чрезмерная температура плавления действует как тихий убийца качества переработанного пластика. Это разрушает как внешнюю привлекательность, так и структурную целостность. При воздействии экстремального тепла полимерные цепи разрушаются, превращая потенциально ценный переработанный материал в хрупкие и непригодные для использования отходы.
Хотя навыки оператора и бдительный контроль важны, они не могут исправить недостатки, присущие плохо спроектированному оборудованию. Чтобы по-настоящему овладеть контролем температуры, вам необходимо надежное, хорошо спроектированное оборудование. Усовершенствованные системы, оснащенные интеллектуальными контроллерами, режущими уплотнителями или двухэтапной экструзией, обеспечивают точное управление температурным режимом, необходимое для защиты ваших полимеров.
Перестаньте терять деньги на испорченных и недорогих пластиковых гранулах. Оцените свои текущие требования к сырью и пропускной способности, а также изучите передовые экструзионные решения в Jwell, чтобы найти оборудование, точно подходящее для вашего предприятия. Модернизация вашей линии — это самый быстрый путь к устранению термической деградации, оптимизации индекса текучести расплава и стабильному производству высококачественных и дорогостоящих переработанных пеллет, которым доверяют покупатели.
Это во многом зависит от конкретного типа полимера и его молекулярной массы. Например, ПЭВД обычно эффективно плавится при температуре от 160°C до 200°C. Напротив, ПП требует более высокого температурного окна, обычно от 220°C до 250°C. Превышение этих конкретных температурных окон даже на 10–20 градусов может вызвать быструю термическую деградацию, что приведет к необратимому повреждению структурной целостности материала.
К сожалению, если из-за чрезмерного нагревания происходит разрыв полимерной цепи, механические потери становятся постоянными. Молекулярные связи, которые обеспечивают пластику гибкость и прочность на разрыв, были разорваны. Хотя вы можете смешать небольшой процент термически разложившихся гранул с высококачественным первичным материалом, чтобы устранить дефект, вы не можете обратить вспять химическое повреждение или полностью восстановить утраченные физические свойства.
Это классический документально подтвержденный признак термической деградации и окисления полимера. На вашей машине, скорее всего, возникла одна из трех проблем: внешние ленты нагревателя настроены на слишком высокую температуру, геометрия внутреннего винта создает чрезмерное трение сдвига или материал проводит слишком много времени внутри нагретого цилиндра. Любой из этих факторов быстро сгорит пластик.
Да, это очень эффективно. В двухступенчатой линии используется основной экструдер, специально предназначенный для плавления и вакуумной дегазации, за которым следует вторичный, более медленный экструдер, предназначенный для мягкого охлаждения и создания давления. Разделяя эти процессы, система предотвращает одновременное воздействие на полимер длительных высоких температур и агрессивных сил сдвига. Поэтому его настоятельно рекомендуется использовать для термочувствительных или загрязненных материалов.
Режущий компактор использует механическое трение от высокоскоростных вращающихся лезвий для мягкого предварительного нагрева, сушки и уплотнения легких пластиковых хлопьев перед тем, как они попадут в цилиндр экструдера. Поскольку материал уже теплый и уплотнен до однородного состояния, главному шнеку экструдера не приходится работать так агрессивно, чтобы добиться расплавления. Это резко снижает необходимую силу сдвига, тем самым предотвращая внезапные, неконтролируемые всплески тепла сдвига.
Чрезмерная влага в сырье действует как разрушительный агент при воздействии высоких температур экструзии. Когда влажный пластик попадает в нагретую бочку, вода быстро испаряется в пар. Этот захваченный пар в сочетании с высокой температурой вызывает гидролитическую деградацию, которая агрессивно разрушает полимерные цепи. Вот почему правильная предварительная сушка или использование экструдера с надежными зонами вакуумной дегазации имеют решающее значение для поддержания качества материала.
С инженерной точки зрения допустимое отклонение температуры невероятно мало. Высококачественные экструзионные линии призваны поддерживать температуру расплава в пределах от ±2°C до ±5°C от заданного значения. Колебания, превышающие это значение, указывают на плохое управление температурным режимом или чрезмерное трение сдвига, что неизбежно приведет к непостоянным значениям индекса текучести расплава и переменному качеству окатышей в партии.


