
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-30 Происхождение:Работает


Вы изо всех сил пытаетесь переработать пушистый и легкий пластик? Пленки низкой плотности постоянно вызывают проблемы с перемычками и серьезно ухудшают производительность экструдера. Режущий компактор полностью решает эту распространенную проблему подачи, изменяя поведение материала еще до того, как он достигнет шнека. В этом подробном руководстве вы узнаете, как именно работает эта технология, и изучите ее глубокое влияние на общую эффективность переработки.
Для предприятий, стремящихся модернизировать свою деятельность, интеграция современной машины для гранулирования пластика, оснащенной расширенными возможностями уплотнения, часто является поворотным моментом между убыточной работой и достижением высокой рентабельности.
Переработка пластмасс низкой плотности, таких как полиэтилен низкой плотности, линейный полиэтилен низкой плотности и бытовые сельскохозяйственные пленки, представляет собой уникальные логистические и механические препятствия. Хотя эти материалы обладают превосходной прочностью на разрыв и гибкостью для упаковки, их физическая структура по своей сути проблематична для стандартного экструзионного оборудования. Понимание этих узких мест требует более внимательного изучения физики обработки материалов на заводе.
Представьте себе экструдер как объемный поршневой насос. Его производительность строго определяется объемом материала, который может поместиться в витки шнека за один оборот. Твердые пластиковые гранулы обычно имеют объемную плотность от 0,50 до 0,60 грамма на кубический сантиметр. Напротив, рыхлая, пушистая пластиковая пленка часто имеет объемную плотность от 0,02 до 0,05 грамма на кубический сантиметр.
Когда вы пытаетесь подать эту легкую пленку в стандартный гравитационный бункер, лопасти шнеков экструдера наполняются преимущественно воздухом, а не плотной полимерной массой. Как прямой результат, машина голодает. Он работает значительно ниже проектной мощности, потребляя огромное количество электроэнергии, не обеспечивая при этом пропорциональный выход переработанных пеллет.
Представьте себе оператора, стоящего у бункера и бесконечно втыкающего деревянный шест в кучу пушистого пластика, просто чтобы линия работала. Это разочаровывающая реальность перекрытия бункеров. Когда легкая пленка помещается в стандартную систему с гравитационной подачей, неровные зазубренные края пластиковых деталей сцепляются. Вместо того, чтобы плавно стекать в загрузочное отверстие, материал образует структурную арку на стенках бункера, полностью удерживая материал над шнеком.
Даже если временно избежать образования мостов, использование силы тяжести для подачи рыхлой пленки приводит к крайне неравномерному поступлению материала. Эта неравномерная подача вызывает сильные колебания давления расплава внутри цилиндра экструдера. Инженеры-заводы называют это явление помпажным. Когда давление расплава непредсказуемо колеблется, объем пластика, выходящего из фильерной головки, меняется каждую секунду, что приводит к неравномерным размерам гранул и общему низкому качеству вторичного сырья.
Глядя на более широкую картину переработки отходов, можно увидеть, что отрасль переживает масштабную смену парадигмы, вызванную строгими требованиями расширенной ответственности производителей и колебаниями глобальных цен на энергоносители. Недавний анализ рынка показывает, что переработчики быстро отказываются от развязанных многоэтапных систем обработки. Десятилетия назад массивные линии с отдельными измельчителями, воздуходувками, бункерами и набивными машинами были нормой. Сегодня пространство и энергия стоят на первом месте.
Следовательно, эта тенденция сильно смещена в сторону интегрированных, одноэтапных систем. Этот сдвиг касается не только увеличения пропускной способности. Это стратегический оперативный шаг, направленный на снижение выбросов углекислого газа и резкое сокращение потребления киловатт-часов на килограмм переработанных пеллет. Внедряя системы, сочетающие измельчение, нагрев и подачу в один непрерывный цикл, переработчики позиционируют себя как высокорентабельные, несмотря на ужесточение операционной рентабельности и ужесточение экологических норм.
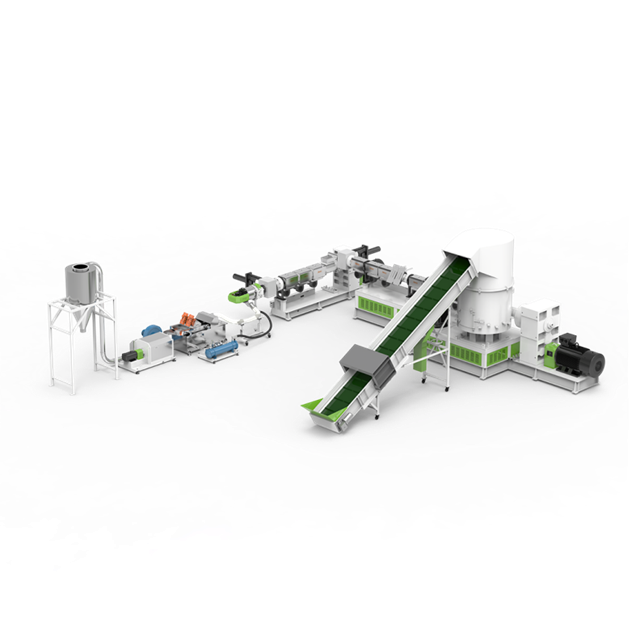
Чтобы окончательно устранить ограничения, присущие гравитационной подаче, инженеры-механики разработали режущий уплотнитель. Эта технология служит революционным компонентом предварительной обработки и динамической подачи, интегрированным непосредственно в современную линию гранулирования пластика..
Конструктивно фрезерный уплотнитель представляет собой прочный вертикально ориентированный цилиндрический барабан. В основании этого барабана находится высокоскоростной вращающийся диск, оснащенный сильно закаленными вращающимися ножами. Вдоль внутренних стенок нижнего барабана закреплены неподвижные лопатки статора, иногда называемые перегородками. Особая геометрия барабана и точный зазор между вращающимися и статорными ножами созданы для создания очень агрессивной среды резки и смешивания.
В отличие от старых традиционных установок, где материал обрабатывается на отдельной машине и транспортируется по конвейерам, режущий уплотнитель механически интегрирован в систему. Он крепится непосредственно к загрузочному отверстию экструдера через специальное фланцевое соединение. Здесь нет переходных зон, узких желобов или гравитационных бункеров, в которых может застревать материал. Полимер плавно переходит из фазы уплотнения непосредственно в фазу экструзии.
Режущий уплотнитель не просто измельчает пластик на более мелкие кусочки. Он фундаментально меняет физическое состояние полимера посредством точной последовательности механических и термодинамических процессов.
Когда рыхлая пленка подается в верхнюю часть барабана уплотнителя через синхронизированный ленточный конвейер, она падает прямо на путь высокоскоростных вращающихся ножей. Сильное взаимодействие быстро разбивает поступающую пленку на более мелкие однородные хлопья. Одновременно вращение создает мощный вихрь, непрерывно перемешивающий материал и не позволяющий ему оседать на дно.
Интересно, что фрезерный уплотнитель работает без каких-либо внешних нагревательных полос. Вместо этого он полностью полагается на кинетическую энергию. Интенсивное высокоскоростное трение, возникающее между лезвиями, стенками барабана и самим пластиком, генерирует значительную тепловую энергию. По мере повышения температуры внутри барабана она приближается к температуре размягчения конкретного полимера. При этом точном температурном пороге тонкая пленка теряет свою структурную жесткость. Пластик быстро сжимается, скручиваясь, образуя плотные кусочки, похожие на попкорн. Это специфическое преобразование увеличивает объемную плотность материала почти в десять раз.
Как только материал уплотняется и превращается в более тяжелые гранулы, физика внутри барабана резко меняется. Вращающийся вращающийся диск в нижней части уплотнителя действует аналогично центробежному насосу. Тяжелые, полуразмягченные пластиковые гранулы выталкиваются наружу к стенкам барабана под действием сильной центробежной силы. Поскольку загрузочное отверстие экструдера расположено на нижней периферии барабана уплотнителя, эта сила непрерывно и агрессивно упаковывает уплотненный материал непосредственно в лопасти шнеков экструдера.
При настройке новой линии по переработке отходов руководители предприятий часто взвешивают различное оборудование для предварительной обработки. Понимание различия между этими технологиями имеет решающее значение для принятия обоснованных решений о капитальных затратах. Ниже приводится практическое сравнение этих систем в заводских условиях.
| Функция | Резак Система уплотнения | Устройство принудительной подачи Крепежный станок | Автономная установка шредера |
|---|---|---|---|
| Лучше всего подходит для | Сыпучие пленки, пакеты, кромки, нетканые материалы | Предварительно измельченные легкие хлопья, перемолоть | Толстые трубы, тяжелые продувки, тесные огромные тюки. |
| Механизм подачи | Центробежная сила с тепловым уплотнением | Механический шнек, толкающий холодный материал | Самотеком подача в отдельный бункер для хранения |
| Энергоэффективность | Высокий. Предварительный нагрев материала, экономия энергии нагревателя экструдера | Середина. Требуется дополнительная мощность двигателя для шнека. | Низкий. Требуется несколько отдельных мощных двигателей. |
| Требуемое пространство | Минимальный. Интегрирован непосредственно в экструдер. | Умеренный. Требуется бункер и дозатор. | Массивный. Требуются конвейеры, силосы и выделенная площадь. |
Для тонких, гибких пленок низкой плотности каттер-компактор превосходно подходит для работы с тонкими, гибкими пленками низкой плотности. Он объединяет резку, смешивание, нагрев, уплотнение и подачу на единой высокоэффективной площадке.
Однако технология измельчения не полностью устарела. Если предприятие перерабатывает очень жесткие пластмассы, плотно намотанные тюки сельскохозяйственной пленки или массивные тканые мешки, компактор не сможет справиться с первоначальным уменьшением размера тяжелых грузов. В таких сложных условиях использование надежного измельчителя пластиковой пленки остается необходимым первым шагом перед подачей материала дальше по потоку.
Не все фрезерные катки одинаково работают в условиях постоянной промышленной нагрузки. Чтобы максимально увеличить время безотказной работы и обеспечить стабильное качество пеллет, покупатели должны тщательно изучить конкретные функции механического и термического контроля.
Сначала оцените металлургию и конфигурацию лопатки. Для обработки ультратонкой стретч-пленки требуется более узкий зазор между лезвиями для создания достаточного трения, тогда как для обработки более толстых материалов требуется более широкий зазор для предотвращения преждевременного плавления. Качественная машина должна иметь легко регулируемые зазоры между лопатками ротора и статора. Кроме того, лезвия, изготовленные из закаленной инструментальной стали, такой как SKD11 или D2, абсолютно необходимы для устойчивости к абразивному износу.
Далее осмотрите систему терморегулирования. Термодинамический баланс внутри уплотнителя невероятно тонкий. Если теплота трения превысит точку плавления, пластик полностью расплавится, обернувшись вокруг лезвий и вызвав катастрофическое заклинивание. В современных компакторах используются интеллектуальные контуры контроля температуры. Термопары контролируют внутреннее тепло в режиме реального времени. Если температура резко возрастает, программируемый логический контроллер запускает автоматическую систему впрыска воды микротуманом. Вода мгновенно испаряется, поглощая избыточное тепло за счет скрытой теплоты испарения, тем самым сохраняя пластик в оптимальном полутвердом состоянии.
Наконец, не упускайте из виду возможности дегазации последующего экструдера. Даже если первоначальное испарение влаги происходит в компакторе, пленки с плотной печатью выделяют летучие газы на этапе экструзии. Поэтому убедитесь, что встроенный экструдер оснащен надежными двухзонными системами вакуумной дегазации для агрессивного извлечения этих захваченных газов.
Инвестиции в оборудование высшего класса — это только половина дела. Внедрение строгих операционных протоколов имеет важное значение для достижения заявленной рентабельности инвестиций.
Контроль загрязнений — ваша первая линия защиты. В каттерах-резаках используются острые лезвия и точные допуски. Когда сильно загрязненные сельскохозяйственные пленки попадают в барабан без предварительной промывки, грязь и песок действуют как измельчающий состав. Это быстро ухудшает качество кромок лезвия. Проведение тщательной промывки и сушки трением перед уплотнением является абсолютной необходимостью для защиты металлургии барабана.
Кроме того, операторы установок должны освоить калибровку конвейеров. В то время как компактор автоматизирует процесс подачи в экструдер, первоначальный ввод через ленточный конвейер должен быть тщательно настроен. Операторы должны убедиться, что частотно-регулируемый привод конвейера идеально синхронизирован с нагрузкой усилителя двигателя уплотнителя. Избыточная подача может заблокировать вращающиеся ножи, а недостаточная подача снижает теплоту трения, необходимую для надлежащего уплотнения. Правильная калибровка обеспечивает устойчивое оптимальное равновесие.
Подача пленки низкой плотности в экструдер больше не является узким местом при использовании передовой технологии уплотнения резаком. Глубоко понимая и манипулируя физическими и термическими свойствами полимера, эта система элегантно устраняет разрыв между легкими, рыхлыми отходами и высококачественными плотными гранулами.
Переход от стандартных гравитационных бункеров к центробежному уплотнению принципиально исключает образование мостиков, предотвращает всплески и обеспечивает постоянную объемную эффективность. Инвестиции в современное оборудование для гранулирования, оснащенное режущим уплотнителем, в конечном итоге снижают потребление энергии на килограмм, экономят ценную производственную площадь и значительно повышают рентабельность операций по переработке пластмасс. Если вы готовы устранить узкие места в поставках и максимизировать производительность вашего предприятия, изучите высокопроизводительные интегрированные решения, доступные в Jwell Recycling, чтобы найти именное оборудование, соответствующее вашим требованиям к материалам.
Да, в определенной степени, но это не замена специальной системы сушки. Интенсивное тепло трения, генерируемое вращающимися лопастями внутри барабана уплотнителя, естественным образом вызывает испарение поверхностной влаги. При стандартных операциях хорошо откалиброванный уплотнитель может удалить примерно от 3 до 5 процентов остаточной поверхностной влаги с промытых пленок. Однако если пластиковая пленка сильно намокла, тепловая энергия полностью расходуется на испарение воды, а не на размягчение пластика, что приводит к ухудшению подачи. Сильно промытые материалы сначала должны пройти через обезвоживающую машину.
Необходимость предварительного измельчения полностью зависит от физической формы и толщины исходного материала. Каттер-компактор исключительно эффективен при обработке отдельных пленок, обрезков, стандартных пакетов для покупок и обрезков кромок за один прием. Однако если ваше предприятие обрабатывает плотно намотанные тюки сельскохозяйственной пленки, толстые морские канаты, массивные тканые мешки или жесткие пластиковые продувочные материалы, подача их непосредственно в уплотнитель приведет к остановке двигателя. В таких тяжелых условиях на этапе предварительной обработки абсолютно необходим специальный измельчитель.
Технология режущего уплотнителя специально разработана для очень гибких термопластических материалов низкой плотности, которые, как известно, трудно подавать через традиционные бункеры. Настоятельно рекомендуется для обработки упаковочных пленок из полиэтилена низкой плотности, стретч-пленок из линейного полиэтилена низкой плотности, продуктовых пакетов из полиэтилена высокой плотности и полипропиленовых нетканых материалов. Обычно он не подходит для термочувствительных полимеров, таких как ПВХ, или высокожестких конструкционных пластиков, таких как ПЭТ.
Предотвращение полного плавления достигается за счет высокочувствительной автоматизированной системы управления температурным режимом. Барабан оснащен высокочувствительными промышленными термопарами, которые постоянно контролируют температуру циркулирующих пластиковых отходов. Если тепло трения приводит к резкому повышению температуры до точки плавления, контроллер мгновенно запускает электромагнитный клапан. Этот клапан впрыскивает точно отмеренный микротуман охлаждающей воды непосредственно в вихрь. Вода мгновенно испаряется в пар, отводя лишнюю тепловую энергию и сохраняя пластик в полутвердом состоянии.
Предварительно нагревая пластик за счет механического трения, режущий уплотнитель значительно снижает тепловую нагрузку, необходимую для нагревателей цилиндра экструдера. Кроме того, устраняя необходимость в автономных измельчителях, воздуходувках и больших бункерах для хранения, на предприятиях часто наблюдается сокращение общего потребления киловатт-часов на килограмм произведенных пеллет на 15–25 процентов.
Да, каттер-компакторы очень хорошо механически обрабатывают печатные пленки. Однако из-за большого содержания чернил выделяется значительное количество летучих газов при воздействии тепла трения и температур экструзии. Для успешной обработки печатных материалов интегрированный экструдер должен быть оснащен высокопроизводительной двухзонной системой вакуумной дегазации для предотвращения образования пустот и пузырьков в готовых переработанных гранулах.


