
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-15 Происхождение:Работает


Смена цвета снижает прибыль. Представьте себе цех в позднюю пятничную смену. Экипаж изо всех сил пытается перейти от глубокого черного цвета ABS к прозрачному поликарбонату. Машина стоит без дела. Он выбрасывает разложившийся материал, в то время как скрытые затраты на простои накапливаются. Большинство руководителей заводов смотрят только на сложные цены в счетах-фактурах на закупки. Они полностью игнорируют напрасную трату труда, энергии и потерянное производственное время. Эти скрытые факторы действительно истощают вашу прибыль.
Оптимизированный протокол экономит серьезные деньги. Мы разберем механизм составления бюджета для этих материальных переходов. Вы узнаете, как рассчитать истинные затраты и превратить головную боль, связанную с обслуживанием, в конкурентное преимущество.
Последние рыночные данные показывают масштабный сдвиг в переработке пластмасс. Предприятия отказываются от оперативного обслуживания. Вместо этого они внедряют прогнозное бюджетирование на основе данных. Мировые цены на смолу остаются нестабильными. По этой причине ужесточение операционной рентабельности больше не является необязательным. Отслеживание точных финансовых последствий перехода стало основной стратегией выживания. Переработчики, которые оцифровывают отслеживание простоев, часто обнаруживают, что их самые дешевые методы очистки на самом деле обходятся им в тысячи долларов из-за потери производительности.
Чтобы эффективно управлять заводом, вы должны относиться к техническому обслуживанию с такой же финансовой тщательностью, как и к производственному циклу. Определение процесса – это первый шаг. Это систематическая операция по очистке внутренних компонентов, таких как цилиндр, шнек и головка. Мы делаем это, чтобы удалить остатки полимеров и предотвратить карбонизацию. Во время переналадки операторы добавляют в бункер специализированный коммерческий состав или переходную смолу. Когда он движется по нагретой бочке, он выталкивает старый материал за счет химических реакций или механической очистки. Без строгой базовой линии остаточные красители загрязняют следующий анализ. Это приводит к бракованию деталей.
Работа без выделенного бюджета приводит к огромным финансовым утечкам. Когда менеджеры рассматривают этот процесс как неудобство, они не могут отслеживать расходы. Представьте себе оператора, который спешит выполнить квоту. Они сбрасывают в бункер произвольное количество дорогостоящего состава. Человеческая ошибка берет верх. Они могут провести чрезмерную очистку и потратить впустую материал премиум-класса. Или они проводят недостаточную очистку, чтобы сэкономить время, что приводит к появлению черных пятен и цветных полос. Бюджетирование требует подотчетности.
График зависит от вашей производственной структуры и термической стабильности смолы. Стандартные триггеры включают изменение цвета от темного к светлому или переход от высокотемпературных технических смол к низкотемпературным товарным пластикам. Регулярные отключения по выходным также требуют тщательной очистки, чтобы остановить накопление нагара, прежде чем вам придется вытягивать винт вручную.
Построение точного бюджета означает анализ прямых и косвенных расходов. Такой детальный подход раскрывает суровую правду. Наиболее заметные затраты редко наносят ущерб вашей прибыли.
Прямые затраты — это поддающиеся количественной оценке статьи заказов на поставку. Вы рассчитываете точную цену за килограмм состава. Если ваша команда попытается использовать первичную смолу для вытеснения старого материала, вы должны рассчитать здесь стоимость отходов смолы. Труд является еще одним важным фактором. Вам необходимо учитывать почасовую заработную плату операторов и техников, активно контролирующих оборудование.
Вот тут-то и исчезают настоящие деньги. Косвенные затраты представляют собой потерянный доход и накладные расходы, потраченные в то время, как машина производит ноль продаваемых товаров. Эти факторы обычно составляют от 70 до 80 процентов общего бюджета.
| компонентов | категории затрат | на общий бюджет |
|---|---|---|
| Прямые затраты | Промывочный состав, первичная смола, почасовая оплата труда оператора. | 20% - 30% |
| Косвенные затраты | Простои оборудования, упущенная выгода от производства, потребление энергии | 70% - 80% |
| Затраты после очистки | Плата за вывоз лома, логистика переработки | Переменная 5% - 10% |
Руководителям предприятий нужны достоверные данные, чтобы оправдать покупку премиальных компаундов или модернизацию оборудования. Для расчета рентабельности инвестиций требуется стандартная математика, а не интуиция.
Чтобы определить истинное финансовое влияние вашего текущего процесса, используйте следующее уравнение. Общая стоимость равна количеству использованного материала, умноженному на стоимость единицы, плюс часы простоя, умноженные на почасовую оплату машины, плюс стоимость утилизации лома.
Давайте посмотрим на реальный сценарий. Предприятие пытается сэкономить, используя дешевую первичную смолу. Смола стоит один доллар за фунт. Однако ему не хватает очищающей способности. Для очистки ствола оператору требуется 100 фунтов материала и два часа простоя машины. Если ставка машины составляет 500 долларов в час, то время простоя обходится в 1000 долларов. Общая стоимость достигает 1100 долларов.
И наоборот, химическое соединение премиум-класса может стоить четыре доллара за фунт. Благодаря высокой эффективности оператору требуется всего 20 фунтов. Процесс занимает всего 30 минут. Общая стоимость снижается до 330 долларов. Потратив больше средств на правильный материал, завод сокращает общие затраты более чем на 65 процентов.
Внутренняя геометрия вашего экструзионного оборудования определяет, насколько легко течет материал. Таким образом, тип вашего оборудования напрямую определяет ваш базовый бюджет.
Базовые настройки часто создают проблемы с базовыми показателями. Традиционные конструкции шнеков и базовые устройства смены сит создают зоны с низким потоком, известные как мертвые зоны. При составлении бюджета на стандартную машину для гранулирования пластика вы должны учитывать более длительное время замачивания. Для очистки этих мертвых зон вам понадобятся большие объемы механического состава. Бюджет также должен отражать замену сит вручную и периодический демонтаж головки.
Такие материалы, как полипропилен и полиэтилен высокой плотности, ведут себя иначе, чем гибкие пленки. Они требуют определенных температурных профилей и прочной конструкции винтов. Например, при эксплуатации высокоэффективной линии гранулирования жесткого пластика со специальным соотношением длины к диаметру, например 30:1 или 36:1, поток расплава существенно оптимизируется. Тем не менее, ваш бюджет все равно должен включать механические марки, разработанные для жестких полимеров. Эти составы используют высокую силу сдвига для удаления стойких остатков. Использование неправильного индекса текучести расплава приведет к скольжению состава по жесткому остатку.
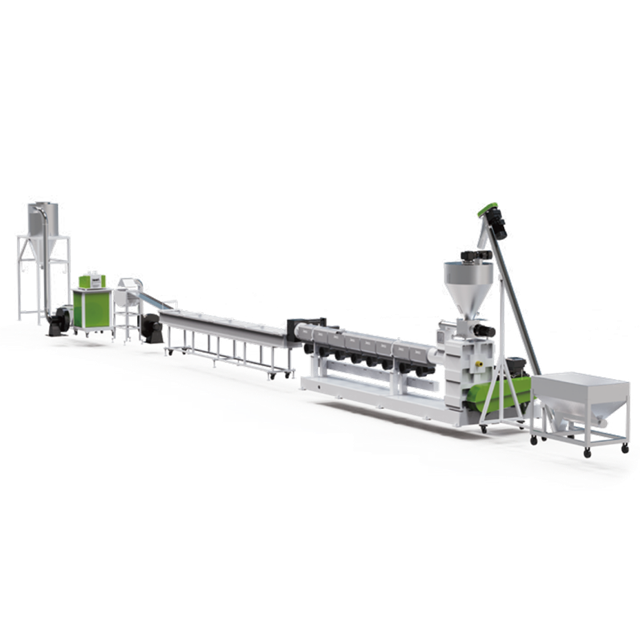
Кроме того, архитектурная планировка меняет необходимый объем. Одноступенчатая система имеет один непрерывный ствол. В двухступенчатой установке используется основной экструдер для плавления и вторичный экструдер большего размера для превосходной фильтрации расплава и вакуумной дегазации. Бюджет на усовершенствованную систему гранулирования жесткого пластика требует выделения средств на несколько более высокие объемы компаунда из-за увеличенной площади внутренней поверхности. К счастью, современные системы имеют оптимизированную гидродинамику, которая предотвращает зависание материала, компенсируя первоначальную стоимость смеси за счет невероятно быстрой замены и превосходной чистоты гранул.
Если ваш ежемесячный анализ показывает чрезмерные расходы на переналадку, внедрение этих проверенных на практике стратегий вернет потерянную прибыль.
Универсального решения не существует. Использование низкотемпературной химической продувки высокотемпературного технического полимера приведет к возгоранию продувки. Это усугубляет загрязнение. Всегда подбирайте состав в соответствии с температурой обработки и семейством полимеров.
Не ждите, пока черные точки испортят партию. Внедрите график, включающий регулярные кратковременные чистки. Запланируйте периодическое затягивание винтов вручную. Физическая очистка винта предотвращает накопление нагара.
Самый разумный способ сократить расходы – это логическое планирование. Последовательность вашего производства: от светлых цветов, таких как прозрачный или белый, к темным цветам, таким как черный. Переход от материалов с более низкими показателями текучести расплава к более высоким. Эта естественная последовательность сводит к минимуму интенсивность необходимой очистки.
Идеальный бюджет бесполезен, если операторы игнорируют план. Они должны понимать точное количество, которое необходимо использовать, необходимую температуру ствола и правильную скорость вращения шнека, чтобы максимизировать давление очистки. Стандартизированное обучение избавляет от дорогостоящей привычки следить за суммой на глаз.
Старые машины страдают от изношенных накладок ствола и изношенных винтовых витков. Они создают микроскопические карманы, в которых полимер застаивается и горит. Переход на современные устройства непрерывной смены сит и оптимизированные головки устраняет эти мертвые зоны. Более плавный внутренний поток означает, что состав быстрее очищает машину.
Последовательность – основа финансового контроля. Без стандартизированного подхода ваши затраты будут сильно колебаться в зависимости от того, кто руководит сменой. Внедрение строгого стандартного рабочего процесса — лучший способ исключить переменные и сократить потери материалов.
Вы не можете спрогнозировать затраты на непредсказуемый процесс. Если один оператор использует 15 фунтов компаунда за 30 минут, а другой — 40 фунтов за час, ваши прогнозы бесполезны. Документированная процедура исключает догадки. Он определяет точное количество, температуру и скорость шнека. Это устанавливает фиксированную стоимость одного переключения.
Прочный документ не оставляет места для интерпретации. Его следует разместить непосредственно на панели управления. Укажите необходимые средства индивидуальной защиты, например термостойкие перчатки. Подробно опишите точные температурные профили. Некоторые химические чистки требуют нагревания при определенных пороговых значениях для активации расширяющих агентов.
Чтобы свести к минимуму использование состава, бочка должна быть пустой. Попросите операторов перекрыть загрузочный бункер. Им следует вращать винт до тех пор, пока смола не выйдет из матрицы. Задокументируйте точные настройки частоты вращения для этого этапа, чтобы предотвратить ненужный износ винтов.
Укажите точный вес, исходя из соотношения длины и диаметра машины. Вводите материал на низкой скорости шнека, чтобы он правильно ловил полеты. Затем отрегулируйте частоту вращения, чтобы максимизировать давление чистки. При использовании химических соединений для сильного накопления углерода время выдержки является обязательным. Определите точно, как долго машина должна простаивать. Непрореагировавшие химические чистки не смогут очистить машину.
Подробно опишите процесс очистки бункера. Операторы должны знать точную скорость шнека, необходимую для проталкивания новой технологической смолы через цилиндр. Процесс завершается только тогда, когда визуально подтверждается полное отсутствие в экструдате промывочного материала.
Оптимизация операций за счет более качественных компаундов снижает затраты, но стареющее оборудование имеет механические ограничения. Иногда первопричиной завышенного бюджета является само оборудование.
Каждый экструдер в конечном итоге достигает точки, когда техническое обслуживание и время простоя перевешивают стоимость новой машины. По мере износа шнека и цилиндра в течение тысяч часов допуски между витками и внутренней стенкой увеличиваются. Эти расширенные зазоры создают зоны низкого давления, где расплавленный пластик застаивается и обугливается. В этом случае никакое количество состава не сможет эффективно очистить машину. Операторы будут запускать продувку за чисткой, потреблять огромное количество материала и все равно видеть черные точки. Если вы ежемесячно тратите тысячи долларов на длительные простои из-за плохих допусков ствола, вы достигли точки убывающей отдачи.
Когда данные указывают на необходимость модернизации, решающее значение имеет выбор оборудования, спроектированного с учетом термодинамической эффективности. Современные экструзионные системы минимизируют застой полимера. Для твердых материалов переход на оборудование с улучшенной дегазацией и специальной геометрией шнеков обеспечивает поток расплава в порядке очереди. Передовые металлургические покрытия современных стволов противостоят адгезии полимеров. Инвестируя в оборудование, предназначенное для быстрой переналадки, производители могут сократить время простоев вдвое.
Составление бюджета на переход — это жизненно важный финансовый показатель, а не просто работа по техническому обслуживанию. Точное прогнозирование требует отслеживания простоев, использования материалов и рабочей силы. Самое дешевое соединение редко приводит к самому дешевому процессу. Настоящая эффективность зависит от стандартизированных операций и высококачественного оборудования. Мы призываем руководителей заводов, страдающих от длительных переналадок или высокого уровня брака, оценить свое нынешнее оборудование. Для переработчиков, готовых устранить скрытые затраты, связанные с простоями, инвестиции в подходящее оборудование являются оптимальным решением. Оцените свои производственные потребности и изучите передовые технологии экструзии в Jwell Recycling, чтобы уже сегодня найти идеальную систему для вашего предприятия.
Точное количество во многом зависит от размера вашего оборудования, в частности от диаметра шнека и соотношения длины к диаметру. Как правило, для стандартной очистки требуется в один-два раза больший объем ствола. Однако для высококонтрастных изменений цвета может потребоваться в три раза больше емкости. Старым машинам с изношенными винтами обычно требуются большие объемы для создания необходимого давления.
Экономическая эффективность полностью зависит от вашего применения. Механические соединения используют чистую силу и трение для очистки винта. Они очень экономичны при регулярной смене цвета, поскольку не требуют времени на замачивание. Химические соединения содержат активируемые при нагревании пенообразователи, которые расширяются до мертвых зон. Они дороже за фунт и требуют простоя, но они гораздо более рентабельны для удаления стойкого нагара.
Накопление углерода является основной причиной процедур истощения бюджета. Лучшая профилактика — строгий контроль температуры и правильные протоколы отключения. Полимер превращается в углерод при воздействии высокой температуры без движения. Операторы никогда не должны оставлять смолу без дела в нагретой бочке во время смены. Внедрите протокол профилактического отключения, заменив производственную смолу термостойким составом перед выключением машины. Это изолирует кислород и останавливает разложение.
Хотя многие предприятия пытаются использовать первичную смолу или перешлифовку, чтобы вытеснить предыдущие цвета, это редко бывает экономически эффективным. Натуральная смола плавится плавно и легко течет. Ему не хватает механической очищающей способности или химического расширения, необходимых для очистки остаточного полимера со скребков шнека. Использование первичной смолы часто приводит к образованию каналов, когда новый пластик просто течет поверх старого слоя. Это приводит к чрезмерно длительному времени переналадки и огромным потерям материала.
Оптимальная температура полностью зависит от типа промывочного состава и резидентной смолы. Механические продувки обычно проводятся при стандартной температуре обработки смолы, получаемой при постоянном производстве. Однако химические чистки часто требуют определенного температурного диапазона выдержки для активации пенообразователей. Всегда сверяйтесь с техническими данными, предоставленными производителем состава, поскольку проведение химической продувки при неправильной температуре сделает ее неэффективной и приведет к пустой трате вашего бюджета.
Стойкие черные точки обычно указывают на сильную карбонизацию, скрытую в зонах с низким расходом, таких как фильерная головка, устройство смены сит или изношенные шнеки. Если стандартная прочистка не удаляет загрязнение, возможно, вы имеете дело с разложившимся материалом, который припекся к металлу в течение нескольких месяцев. В этих случаях требуется мощная химическая промывка с длительным временем выдержки. Если проблема не устранена, это явный признак того, что вам необходимо вручную вытянуть винт и физически отполировать оборудование.


