
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-10 Происхождение:Работает


На заводе качество конечного экструдата определяет размер вашей прибыли. Инженеры по экструзии постоянно борются с несоответствием материалов. Плохое плавление оставляет нерасплавленные частицы. Недостаточная дегазация задерживает влагу и создает пустоты. Эти дефекты снижают коммерческую ценность ваших пеллет, и решение редко заключается в поверхностной корректировке диапазонов нагревателей или скорости подачи.
Вместо этого эти проблемы восходят к основополагающему инженерному показателю, известному как соотношение длины винта к диаметру. Этот единственный геометрический параметр определяет физическую способность машины правильно пластифицировать и выпускать полимеры. Следовательно, выбор машины для гранулирования пластика с правильной базовой длиной — это не просто предпочтение оборудования. Это критическое решение для производителей, перерабатывающих все: от рыхлой сельскохозяйственной пленки до сильно загрязненных жестких пластиков. Понимание того, как это соотношение взаимодействует с термодинамикой и механикой жидкости, абсолютно необходимо для оптимизации любой современной операции экструзии.
В экструзии полимеров это соотношение представляет собой стандартное математическое выражение, используемое для описания геометрии шнека экструдера. Вы рассчитываете его, просто разделив эффективную длину витка винта на его внешний номинальный диаметр. Длина лопасти — это участок, который активно перемещает, сжимает и плавит пластик. Например, винт диаметром 100 мм и длиной лопасти 3000 мм имеет соотношение 30:1.
Отраслевые стандарты существенно различаются в зависимости от конкретного применения. Обычные экструдеры, обрабатывающие стабильные, чистые первичные материалы, часто используют соотношения в диапазоне от 24:1 до 28:1. Напротив, специализированное оборудование для переработки, работающее с весьма неоднородным сырьем, часто требует соотношения 32:1, 36:1 или даже до 40:1. Эта дополнительная длина гарантирует адекватное время обработки и тщательное удаление летучих веществ.
Зайдите на любой шумный завод по переработке отходов. Огромная длина цилиндра экструдера сразу бросается в глаза. Этот физический след не случаен. Геометрия определяет пространство, доступное для отдельных функциональных зон винта. К ним относятся подача, транспортировка твердых частиц, сжатие, дозирование и вентиляция. Более длинный винт дает инженерам жизненно важную гибкость при проектировании зон постепенного сжатия. Это также позволяет добавить несколько зон декомпрессии для агрессивной добычи газа.
Кроме того, этот показатель служит основной базой для определения общей пропускной способности машины и размеров приводного двигателя. Если машине не хватает правильной базовой длины, никакое сложное последующее оборудование не сможет исправить плохо пластифицированный расплав. Усовершенствованные устройства смены сит или подводные грануляторы просто не могут исправить то, что не удалось расплавить шнеку.
Полимеры, как известно, являются плохими проводниками тепла. Вы не можете просто взорвать их высокими температурами. Пластификация в экструдере достигается за счет деликатного сочетания проводящего тепла от внешних нагревателей цилиндра и механического тепла сдвига, генерируемого интенсивным трением вращающегося шнека. Более длинный ствол по своей сути увеличивает время пребывания, которое представляет собой общую продолжительность пребывания полимера внутри нагретой зоны.
Такая увеличенная продолжительность обеспечивает постепенное и равномерное поглощение тепловой энергии. Представьте себе, что вы пытаетесь испечь толстый пирог вдвое быстрее, увеличив температуру духовки вдвое. Внешняя часть сгорит, а сердцевина останется сырой. Тот же принцип применим и к полимерам. Вместо того, чтобы заставлять пластик быстро плавиться под действием сильного локального тепла, винт правильного размера способствует контролируемому фазовому переходу. Это сохраняет целостность молекулярной цепи материала.
Академическое моделирование развития давления расплава показывает, что короткие шнеки часто вызывают резкие градиенты температуры внутри потока расплава. В сценарии с коротким стволом внешний слой полимерной гранулы может пригореть к стенке ствола, в то время как сердцевина останется твердой. Эти нерасплавленные частицы создают серьезные слабые места в конечном продукте.
Оптимальная конфигурация обеспечивает необходимое расстояние для стабилизации давления расплава. Расширенная зона дозирования действует как камера гомогенизации. Это позволяет твердой постели полностью разрушиться. Это сглаживает температурные несоответствия и обеспечивает равномерную вязкость расплава перед продавливанием материала через фильеру.
Хотя удлинение ствола решает многие проблемы плавления, оно не является универсальным средством. Если геометрия слишком длинная для материала с высокой чувствительностью к сдвигу, это может привести к разрушительному явлению, известному как чрезмерный сдвиг. Особенно уязвимы термочувствительные материалы, такие как поливинилхлорид или некоторые биоразлагаемые полимеры.
Длительное воздействие механического трения приводит к чрезмерному внутреннему нагреву, которое невозможно рассеять достаточно быстро. Это вызывает термическую деградацию, сильное изменение цвета и внезапное падение характеристической вязкости полимера. Следовательно, физическая длина винта должна быть научно согласована с конкретным порогом термостабильности вашего целевого полимера.
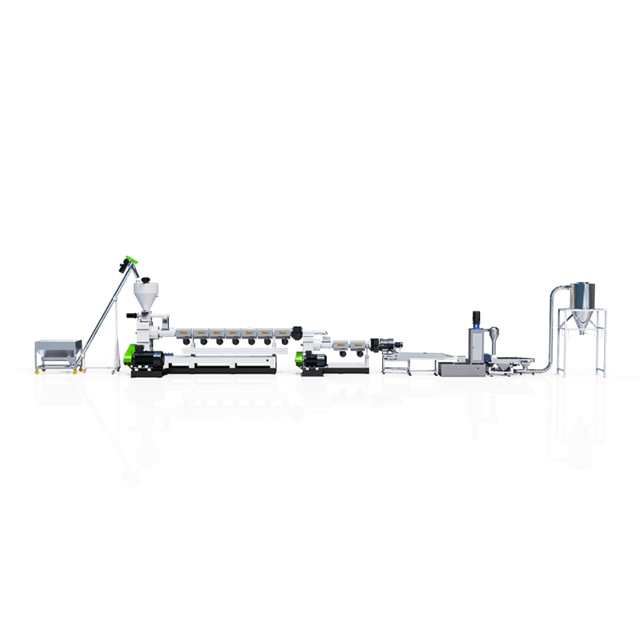
В сфере переработки пластика сырье редко бывает нетронутым. Постпотребительские и постиндустриальные пластмассы часто содержат высокую поверхностную влагу, летучие органические соединения, остатки печатных красок и захваченный окружающий воздух. Если эти газы не экстрагировать агрессивно во время экструзии, они образуют микроскопические пустоты и видимые пузырьки в конечной грануле. Это резко снижает прочность на разрыв и объемную плотность. Системы вакуумной дегазации предназначены для физического удаления этих летучих веществ из расплавленной фазы.
Чтобы успешно выпустить газы без извлечения самого расплавленного пластика, необходимо временно сбросить давление из расплава полимера, находящегося под давлением. Инженеры по экструзии добиваются этого, создавая специальную зону декомпрессии, в которой диаметр корня шнека внезапно становится намного глубже. Этот геометрический сдвиг создает каверну низкого давления, в которой расплав лишь частично заполняет канал.
Поскольку пластик больше не находится под огромным давлением вперед, захваченная влага превращается в пар. Летучие вещества расширяются и выходят через вентиляционное отверстие в верхней части ствола. Затем мощный вакуумный насос активно отсасывает эти газы, оставляя плотный полимер продолжать путь к матрице.
Машине с небольшой площадью основания просто не хватает физической длины, необходимой для выполнения этой сложной термодинамической последовательности. Стандартный винт 24:1 едва имеет достаточную длину, чтобы расплавить и накачать пластик. Он не может позволить себе жертвовать пространством для разгерметизации расплава для его вентиляции, а затем адекватного повторного повышения давления для его прохождения через фильтрующую сетку.
В частности, при переработке переработанных материалов с высокой влажностью одной вентиляционной зоны часто недостаточно. Эти сложные приложения требуют конфигурации с двойной вентиляцией. Наличие нескольких зон декомпрессии и рекомпрессии увеличивает обязательные инженерные требования до 32:1, 36:1 или выше. Попытка принудительного отбора газа с помощью короткого винта неизбежно приводит к затоплению вентиляционного отверстия, которое происходит, когда расплавленный пластик поднимается вверх и забивает вакуумное отверстие.
Твердые пластмассы, такие как измельченные полипропиленовые бутылки, корпуса аккумуляторов или толстостенные промышленные трубы, представляют собой уникальные препятствия для обработки. Жесткий переизмельченный материал часто содержит высокий уровень поверхностной влаги из верхних моечных линий, а также остаточные химикаты и стойкие твердые загрязнения.
При разработке системы гранулирования жесткого пластика производители должны учитывать эти суровые переменные. Строго требуется надежное соотношение между 30:1 и 36:1. В высокопроизводительных двухступенчатых установках часто используется первичный экструдер с соотношением сторон 36:1, чтобы гарантировать, что плотные жесткие хлопья подвергаются тщательному проводящему плавлению. За этим следует, по крайней мере, одна зона глубокой декомпрессии для устранения пористости, вызванной влажностью, перед переходом к более короткой вторичной установке для окончательной стабилизации.
Материалы с низкой объемной плотностью ведут себя совершенно иначе. Сельскохозяйственные пленки, стретч-пленки и тканые мешки требуют специальных механизмов подачи. Встроенные резаки-уплотнители или силовые питатели необходимы для уплотнения рыхлого материала еще до того, как он попадет в шнек.
Однако, оказавшись внутри ствола, эти гибкие материалы по-прежнему во многом зависят от достаточной длины обработки. Шнек должен быть достаточно длинным, чтобы обеспечить гомогенизацию расплава, равномерное распределение тяжелых печатных красок и выдавливание огромных объемов окружающего воздуха, захваченных во время фазы механического уплотнения. Соотношение от 30:1 до 32:1 обычно является оптимальным для этих приложений.
| Тип материала | Состояние сырья | Рекомендуемое соотношение | Требования к дегазации |
|---|---|---|---|
| Девственная смола | Чистые, сухие, однородные гранулы. | от 24:1 до 28:1 | Минимум или нет |
| Постиндустриальный фильм | Низкая влажность, немного печатной краски | от 30:1 до 32:1 | Одиночный вакуумный клапан |
| Промытая жесткая ПЦР | Высокая поверхностная влажность, плотные хлопья | от 32:1 до 36:1 | Двойной вакуумный клапан |
| Сильно загрязненный ПЦР | Смешанные пластмассы, тяжелые чернила, высокая влажность. | от 36:1 до 40:1 | Многоступенчатый высокий вакуум |
Поскольку глобальная индустрия пластмасс активно переходит к экономике замкнутого цикла, сложность переработанных материалов резко возросла. Недавние инженерные анализы подчеркивают окончательный отход от стандартных конфигураций с коротким стволом. Современные потоки переработки содержат беспрецедентное количество многослойной упаковки, органических остатков и сложных клеев.
В ответ производители оборудования все чаще стандартизируют расширенные зоны обработки. Соотношения от 36:1 до 40:1, оснащенные многоступенчатыми системами высокого вакуума, становятся новой отраслевой основой для операций после потребления. Эта эволюция отражает более широкий оперативный мандат. Современное экструзионное оборудование теперь должно адаптироваться к непредсказуемому и сильно загрязненному характеру глобальных отходов, а не ожидать чистого сырья.
Хотя шнек отвечает за создание внутреннего давления расплава, он не действует изолированно. Размеры головки экструдера, а также плотность устройства смены фильтрующего экрана определяют конечное противодавление всей системы.
Правильно подобранная геометрия шнека и матрицы необходима для предотвращения вспучивания материала. Если удлиненный шнек создает огромное давление, но матрица чрезмерно ограничивает поток, материал застревает и перегревается. И наоборот, если матрица оказывает слишком малое сопротивление, длинный шнек может не создать достаточного сдвига для полного расплавления полимера. В результате получается комковатый экструдат.
Неизбежная реальность физики состоит в том, что более длинные стволы увеличивают площадь внутренней поверхности, подвергающейся постоянному механическому износу. При обработке абразивных жестких пластмасс в систему часто попадают микроскопические следы песка, металла или стекла. Проталкивание его через ствол 36:1 оказывает огромную нагрузку на внутреннюю металлургию.
Следовательно, выбор высокопроизводительной стали становится критически важным. Стандартные азотированные стволы быстро разрушаются в условиях длительного сдвига. Чтобы поддерживать точную геометрию зон декомпрессии в течение длительного срока эксплуатации, инженеры должны использовать биметаллические стволы и винты, покрытые карбидом вольфрама или специальными закаленными сплавами.
Самым первым шагом при выборе оборудования является тщательная оценка вашего сырья. Покупатели должны проанализировать среднее содержание влаги в сырье, уровень загрязнения, объемную плотность и индекс текучести расплава. Неспособность точно оценить уровень влажности часто приводит к покупке машины со слишком коротким стволом для обеспечения адекватной вакуумной вентиляции. Это приводит к постоянным сбоям в контроле качества на заводе.
Хотя расширение зоны обработки обычно улучшает гомогенизацию расплава и эффективность дегазации, оно сопряжено с ощутимыми эксплуатационными компромиссами. Более длинный ствол требует более мощного приводного двигателя, потребляет больше электроэнергии для нагрева и требует большей площади завода. Руководители предприятий должны тщательно сбалансировать необходимость получения высококачественных пеллет без пустот с первоначальными капитальными затратами и текущими затратами на электроэнергию.
Готовое оборудование редко обеспечивает оптимальные результаты при сложных операциях по переработке отходов. Инвестиции в специально разработанную линию гранулирования пластика гарантируют, что геометрия будет точно соответствовать вашим конкретным требованиям к производительности и характеристикам материала. Предоставляя образцы материалов и производственные цели специализированным инженерам по экструзии, покупатели могут получить профиль шнека, который максимизирует производительность без ущерба для целостности полимера.
Физическая длина шнека вашего экструдера — это гораздо больше, чем просто случайный размер. Это основной инженерный параметр, определяющий способность вашей машины равномерно пластифицировать материал и удалять вредные газы. От баланса времени пребывания и тепла сдвига до обеспечения необходимого пространства для зон глубокой декомпрессии — эта геометрия определяет конечный успех процесса переработки.
Независимо от того, перерабатывает ли ваше предприятие чистые отходы промышленной пленки или сильно загрязненные бытовые отходы, соответствие характеристик машины требованиям материала является неоспоримым секретом производства дорогостоящих пеллет. Приоритезация этого показателя при закупке оборудования обеспечивает стабильное производство, снижает процент брака и обеспечивает более сильную позицию на конкурентном рынке вторичного пластика. Если вы боретесь с плохим качеством расплава или чрезмерным количеством пустот, пришло время оценить вашу текущую установку и проконсультироваться с отраслевыми экспертами, чтобы найти точную конфигурацию, необходимую для ваших материалов.
Для стандартных переработанных материалов с умеренным уровнем влажности весьма типично соотношение от 30:1 до 32:1. Однако, если на материале нанесена сильная печать, он окислен или имеет высокое содержание влаги, что требует двойной вакуумной вентиляции, для обеспечения надлежащего удаления летучих веществ настоятельно рекомендуется соотношение 36:1 или выше.
В общем, нет. Базовая геометрия определяется физической длиной стального ствола и шнека машины. Он также ограничен конструктивными возможностями коробки передач и приводного двигателя. Модернизация требует покупки совершенно нового блока ствола и шнека, что редко физически или экономически осуществимо на старых машинах.
Короткий ствол просто не обеспечивает достаточного физического пространства вдоль профиля винта для создания надлежащей зоны декомпрессии. Если вы попытаетесь выпустить газы без достаточной длины для сброса давления, а затем снова повысить давление расплава, расплавленный полимер поднимется и забьет вентиляционное отверстие. Альтернативно, газы остаются в расплаве, образуя полые и хрупкие окатыши.
Не всегда. Хотя увеличенная длина значительно улучшает возможности смешивания и дегазации, слишком большая длина может привести к чрезмерному сдвигу. Это создает слишком сильное внутреннее трение, ухудшающее молекулярную структуру пластика. Кроме того, неоправданно длинный винт увеличивает потребление энергии и ускоряет износ машины.
Видимые признаки включают частое затопление вентиляционных отверстий, непостоянную плотность гранул, вспенивание и нерасплавленные частицы в конечном продукте. Если вам постоянно приходится замедлять скорость подачи или резко повышать температуру цилиндра только для того, чтобы получить приличную плавку, вашей машине, вероятно, не хватает необходимого времени пребывания и пространства для декомпрессии для вашего конкретного сырья.
Да, в некоторой степени. Для более длинного ствола требуется больше лент нагревателя и более мощный приводной двигатель для преодоления возросшего крутящего момента. Однако, поскольку шнек подходящего размера плавит материал более эффективно за счет механического сдвига, а не исключительно за счет внешнего электрического тепла, общие затраты энергии на килограмм высококачественных окатышей часто более экономичны, чем неэффективная работа короткой машины.


