
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-08 Происхождение:Работает


Вы ведете безнадежную борьбу с монтажом композитных отходов в цехах вашего завода? Стандартные линии по переработке пластика просто захлебываются этим материалом. Органические древесные волокна совершенно по-другому реагируют на нагревание и сдвиг по сравнению с синтетическими полимерами. Они существенно усложняют процесс экструзии.
В этом руководстве я подробно расскажу, как различные соотношения органических веществ определяют вашу стратегию переработки, основываясь на многолетнем опыте работы на заводе. Мы изучим решения для специализированного оборудования, адаптированного для плотных абразивных материалов. Модернизация вашего оборудования превратит поток отходов из дорогостоящего обязательства в высокодоходный актив.
Древесно-пластиковые композиты — это высокотехнологичные материалы, созданные путем соединения органических лигноцеллюлозных элементов с термопластичными полимерами. Обычные органические наполнители включают древесную муку, опилки или натуральные сельскохозяйственные волокна. Наиболее распространенные пластиковые матрицы, используемые в этих промышленных рецептурах, включают полиэтилен, полипропилен и поливинилхлорид.
Чтобы обеспечить правильное соединение этих двух принципиально несовместимых материалов, производители вводят специальные химические добавки. Связующие вещества, УФ-стабилизаторы и специальные смазочные материалы добавляются в смесь для повышения структурной целостности. Следовательно, перерабатывая эти отходы, операторы не просто плавят чистый пластик. Они обрабатывают сложную механическую смесь, в которой органические компоненты по-разному реагируют на приложенную сдвиговую и тепловую энергию.
Процент древесины в составе композита тщательно рассчитывается в зависимости от предполагаемого конечного применения. Это конкретное соотношение фундаментально меняет физические свойства, объемную плотность и проницаемость материала. В конечном счете, это определяет, как именно следует обращаться с ломом на этапе восстановления.
Например, во внутренних компонентах автомобилей можно использовать меньшее содержание древесины, чтобы отдать приоритет гибкости и снижению веса. Напротив, сверхпрочные плиты для наружного строительства основаны на высоком содержании древесины для достижения необходимой жесткости и естественной архитектурной эстетики.
| Содержание древесины в процентах. | Основные области применения. | Плотность материала. | Сложность переработки. | Термическая чувствительность |
|---|---|---|---|---|
| 30% - 40% | Автозапчасти, мебель для дома | Ниже | Умеренный | Низкий |
| 50% - 60% | Стандартный настил, ограждение, обшивка | Середина | Высокий | Умеренный |
| 70% - 80% | Тяжелые конструкционные профили, акустические панели | Высокий | Очень высокий | Серьезный |
Как показывают данные, более высокое содержание древесины напрямую коррелирует с увеличением сложности обработки. Чем больше органическая масса, тем более чувствительным становится помол к механическому трению и тепловой энергии, приложенной внутри барабана.
Последние рыночные данные показывают явный сдвиг в производстве композитов. Руководствуясь строгими экологическими нормами и нестабильными ценами на сырье, фабрики повышают соотношение органических наполнителей выше, чем когда-либо. Составы с содержанием древесной муки, превышающим 60 процентов, становятся новой нормой в строительном секторе. Хотя это снижает зависимость от дорогих первичных смол, это существенно затрудняет восстановление лома.
Предприятия, которые осваивают переработку этих отходов с высоким содержанием биомассы, получают огромное конкурентное преимущество. Они защищают себя от непредсказуемых цен на полимеры, одновременно используя прибыльный вторичный рынок экологически чистого переизмельчения. Высококачественные переработанные пеллеты больше не рассматриваются просто как дешевый наполнитель; они являются очень востребованным товаром.
Самым существенным препятствием в утилизации этих отходов является термическая деградация. Термопластам по своей природе требуются высокие температуры для достижения расплавленного состояния, пригодного для продавливания через матрицу. Полипропилен, например, для правильной текучести обычно требует температуры от 160 до 170 градусов по Цельсию. Однако волокна органической древесины начинают термически разлагаться, обесцвечиваться и терять структурную целостность при температуре всего 190 градусов по Цельсию. При длительном воздействии температуры, превышающей 200 градусов по Цельсию, они полностью обугливаются.
При переработке лома с высокой биомассой окно рабочих температур становится чрезвычайно узким. Если зоны ствола установлены слишком низко, полимерная матрица не расплавится в достаточной степени. Это неизбежно приводит к катастрофическим засорам оборудования и несмешанному выпуску продукции. И наоборот, если температура повысится слишком высоко, древесные волокна сгорят. При этом выделяются едкие летучие газы и остаются разложившиеся, хрупкие и сильно обесцвеченные гранулы.
Древесина по своей природе гидрофильна. Он легко впитывает и упорно удерживает атмосферную воду. Даже композитные кромки, которые кажутся совершенно сухими на заводе, содержат значительную внутреннюю влагу, запертую глубоко в клеточной структуре древесных волокон.
На практике, когда этот лом нагревается внутри закрытого цилиндра экструдера, захваченная влага быстро превращается в пар. Операторы, контролирующие стандартное оборудование, часто слышат отчетливый потрескивающий звук в головке штампа. Это явный признак наличия захваченного пара. Если этот пар не выбрасывается агрессивно, он попадает в ловушку внутри расплавленного композита. В результате образуется сильное пенообразование, внутренние пустоты и высокопористые гранулы, непригодные для вторичного производства. Расширенное удаление влаги является абсолютной необходимостью.
Реология играет решающую роль в этом специализированном секторе переработки. Древесные волокна действуют как жесткий, не плавящийся наполнитель внутри жидкой пластиковой матрицы. По мере увеличения соотношения древесины вязкость расплава композита возрастает экспоненциально. Это создает жесткое, вялое плавление.
Этот высоковязкий материал яростно сопротивляется плавному прохождению через экструзионную головку, создавая огромное противодавление внутри оборудования. Стандартное оборудование для переработки редко бывает достаточно надежным, чтобы выдержать такое повышенное давление. Для переработки этого жесткого лома требуется оборудование, рассчитанное на большой крутящий момент и оптимизированную геометрию шнеков.
Прежде чем любые композитные отходы можно будет успешно расплавить и гранулировать, их необходимо разбить на удобные однородные хлопья. Менеджеры предприятий часто пытаются использовать для этой задачи стандартные пластиковые грануляторы. Это решение почти всегда приводит к операционным головным болям.
Пройдите на производственный цех, используя обычный измельчитель для композитного настила. Вы сразу заметите опасную дымку из мелкой пыли, переносимой по воздуху. Эти композиты плотные и хрупкие. Стандартные лезвия разбивают доски вместо того, чтобы аккуратно их срезать. Это создает серьезную опасность горючей пыли. Более того, если эта мелкая пыль подается в экструдер вместе с более крупными кусками, она плавится неравномерно и серьезно ухудшает качество конечной гранулы.
Чтобы правильно подготовить этот плотный лом, предприятия должны установить специальную дробилку для древесно-пластикового композита . С инженерной точки зрения эти машины совершенно по-другому предназначены для работы с абразивными материалами.
Ищите системы с оптимизированными V-образными роторами и лопастями из высоколегированной стали D2. Углы резания тщательно откалиброваны для разрезания плотных досок, сводя к минимуму образование мелкой пыли. Мощная дробилка, предназначенная для этого применения, должна обеспечивать производительность от 500 до 800 килограммов в час, сохраняя при этом камеру с водяным охлаждением. Поддерживая температуру внутреннего трения ниже 60 градусов по Цельсию, пластиковая матрица не размягчается и не склеивает лезвия во время фазы шлифования.
После того, как материал правильно гранулирован, он вступает в критическую фазу экструзии. Одношнековые экструдеры для этого применения принципиально бесполезны. Им не хватает дисперсионной способности смешивания, и они генерируют локализованное тепло трения, которое обжигает органические волокна.
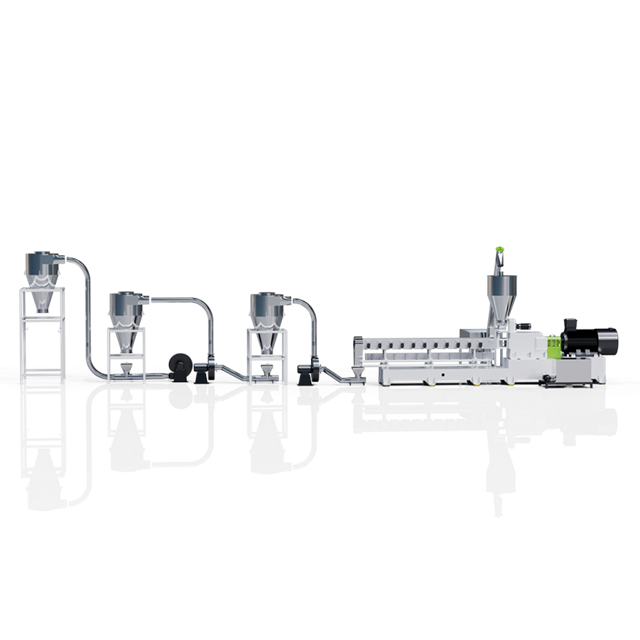
Бесспорным отраслевым стандартом является специализированный двухшнековый экструдер для ДПК . Двухшнековая установка, вращающаяся в одном направлении, аккуратно перемешивает полимер и древесную муку. Такое равномерное перемешивание равномерно распределяет тепловую энергию по всему расплаву, эффективно устраняя локализованные горячие точки, вызывающие карбонизацию. Кроме того, двухшнековые системы предоставляют операторам точный контроль скорости сдвига. Это позволяет пластику полностью расплавиться без механического разрушения тонких древесных волокон.
При оценке экструзионного оборудования ищите соотношение длины к диаметру 32:1 или 36:1. Этот удлиненный цилиндр обеспечивает необходимое время пребывания для тщательного плавления и глубокого удаления влаги. Вам нужна надежная вакуумная дегазация. Двухступенчатый жидкостно-кольцевой вакуумный насос с давлением не менее -0,08 МПа имеет решающее значение для извлечения огромных объемов пара, вырабатываемого нагретой биомассой.
Кроме того, ствол и винты должны быть изготовлены из биметаллических сплавов или покрыты карбидом вольфрама. Кремнезем, присутствующий в натуральной древесине, обладает высокой абразивностью. Без закаленного металла стандартные винты изнашиваются в течение нескольких месяцев, что приводит к значительному падению эффективности производства.
Заключительным этапом процесса восстановления является формирование из расплавленного композита однородных гранул многократного использования. Попытка использовать стандартную линию стренги для перешлифовки композита — это настоящий кошмар. Жесткие пряди постоянно ломаются на водяной бане. Это останавливает производство и вынуждает операторов вручную перезаправлять линию.
Чтобы устранить это узкое место, умные предприятия инвестируют в специализированную машину для гранулирования пластика, оснащенную технологией горячей торцевой резки. Вращающиеся ножи разрезают вялый расплав сразу же, как только он выходит из фильеры. Затем пеллеты мгновенно охлаждаются с помощью системы воздушного охлаждения большого объема или водокольцевой камеры. Этот метод полностью исключает необходимость выдергивания хрупких прядей, что обеспечивает непрерывный и высокоавтоматизированный процесс.
Конечная цель переработки заводского лома — производство вторичного сырья, которое можно беспрепятственно вновь ввести в основную производственную линию. Синхронизируя скорость фрезы непосредственно с давлением расплава экструдера, эти передовые системы производят гранулы идеально однородной формы.
В сочетании с предварительной вакуумной дегазацией полученные гранулы обладают исключительной объемной плотностью и структурной консистенцией. Эти высококачественные переработанные гранулы идеально подходят для последующего литья под давлением или экструзии профиля. Они соответствуют эксплуатационным характеристикам первичных композитных компаундов.
Приобретение сырья остается одной из наиболее значительных операционных затрат для производителей композитов. Производственный процесс по своей сути генерирует отходы, включая обрезку кромок, очистку при запуске и дефектные профили. Исторически сложилось так, что многие предприятия обращались с этим металлоломом как с промышленными отходами, тратя деньги на сборы за захоронение и транспортные расходы.
Внедрение собственной инфраструктуры по переработке отходов коренным образом обращает вспять эту финансовую утечку. Перерабатывая лом обратно в высококачественные пеллеты, производители напрямую компенсируют закупки дорогих первичных полимеров и рафинированной древесной муки. Эмпирические оперативные данные показывают, что предприятия, включающие систему переработки замкнутого цикла, могут заменить до 20 процентов своих потребностей в первичном материале переизмельчением. Окупаемость инвестиций обычно достигается быстро, часто в течение 12–18 месяцев для предприятий с высокой производительностью.
Основополагающим шагом при выборе подходящего оборудования для переработки является проведение тщательного технического аудита вашего конкретного потока отходов. Стандартных линий по переработке пластика, как правило, недостаточно. Покупатели должны строго оценивать следующие технические критерии:
Сложность переработки композитов требует целостного системно-инженерного подхода. Приобретение дробилки у одного поставщика, экструдера у другого и гранулятора у третьего почти всегда приводит к сбоям в интеграции и механическим узким местам.
Передовой опыт отрасли настоятельно рекомендует сотрудничать со специализированными производителями, которые предоставляют комплексные решения «под ключ». Синхронизированная линия гарантирует, что производительность дробилки идеально соответствует производительности экструдера. Это также обеспечивает безупречную калибровку давления фильерной головки в соответствии со скоростью резки гранулятора.
Переработка композитного лома, несомненно, представляет собой уникальные термические и физические проблемы. К счастью, современная инженерия эффективно решает эти сложные проблемы обработки. Перестаньте обращаться с обрезками композитов как с промышленными отходами. При правильном инженерном подходе этот лом является ценным сырьем.
Переход на специализированное оборудование гарантирует стабильное и высококачественное измельчение, что увеличивает вашу прибыль. Если вы готовы оптимизировать процесс восстановления, изучите передовое оборудование Jwell Recycling. Их специально сконструированные дробилки, двухшнековые линии компаундирования и грануляторы с горячей поверхностью разработаны специально для самых сложных составов композитов. Превратите свой поток отходов в устойчивый источник прибыли уже сегодня.
Стандартные машины для переработки пластмасс разработаны с учетом жидкой реологии чистых полимеров. Им не хватает точного контроля сдвига, необходимого для предотвращения карбонизации древесного волокна. Кроме того, стандартные машины не обладают агрессивной вакуумной дегазацией, необходимой для извлечения больших объемов пара. Использование стандартного оборудования обычно приводит к сгоранию материала, пористым гранулам, частому засорению матриц и ускоренному износу шнека и цилиндра.
Высококачественные, специально разработанные двухшнековые экструдеры могут эффективно перерабатывать композитный лом, содержащий до 80 процентов древесины. Достижение этого требует узкоспециализированных конфигураций машины. Экструдер должен иметь оптимизированную длину цилиндра, чтобы обеспечить тщательное смешивание без выделения чрезмерного тепла сдвига. Обработка такого высокого содержания древесины часто требует введения свежих связующих веществ в процессе переработки для восстановления химической связи между древесиной и пластиком.
Переработка может привести к разрушению древесных волокон, если процесс не контролируется тщательно. Двумя основными механизмами разложения являются термическое сжигание и механический сдвиг. При продавливании винтовых профилей с высоким усилием сдвига древесные волокна теряют свои армирующие свойства. Однако за счет использования специальной системы дробления для бережного измельчения и специализированного двухшнекового экструдера с точным температурным зонированием поломка волокон сводится к минимуму.
Управление влажностью является наиболее важной переменной в этом типе переработки. Самый эффективный метод глубокого извлечения влаги происходит на этапе экструзии. Специализированная экструзионная линия использует активные многоступенчатые зоны вакуумной дегазации, расположенные вдоль цилиндра. По мере плавления пластиковой матрицы удерживаемая влага выделяется в виде пара. Этот пар немедленно извлекается мощными жидкостно-кольцевыми вакуумными насосами еще до того, как материал достигнет фильеры.
Вспенивание происходит, когда внутренняя влага, попавшая в волокна органической древесины, под воздействием высокой температуры цилиндра экструдера превращается в пар. Если в экструдере отсутствуют соответствующие зоны вакуумной дегазации, этот пар остается внутри расплавленной пластиковой матрицы. Когда материал выходит из головки и давление падает, пар быстро расширяется, вызывая вспенивание пластика. В результате получаются хрупкие пористые гранулы, полные внутренних пустот.
С инженерной точки зрения, высококачественные композиты обычно можно переработать три-пять раз, прежде чем произойдет заметное ухудшение механических свойств. При каждом термическом цикле полимерные цепи немного укорачиваются, а древесные волокна подвергаются незначительному механическому истиранию. Чтобы максимизировать жизненный цикл, предприятия часто смешивают определенный процент измельченного сырья, обычно от 15 до 20 процентов, с первичными материалами, чтобы сохранить максимальную структурную целостность конечного продукта.


