
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-29 Происхождение:Работает


Исходное качество хлопьев HDPE напрямую определяет рыночную стоимость, чистоту и структурную целостность конечных экструдированных гранул. Когда предприятия по переработке отходов перерабатывают бытовые или промышленные отходы, они сталкиваются со значительными проблемами загрязнения. Остатки моторного масла, бумажные этикетки, самоклеящиеся материалы и несовместимые полимеры часто остаются на пластике. Если эти загрязнения попадают в экструдер, они вызывают засорение ситового пакета, серьезную деградацию полимера и образование газовых пустот во время фазы расплава. Чрезмерная влага еще больше усложняет процесс, приводя к вспениванию и снижению плотности гранул.
Преобразование загрязненного лома в высококачественный, готовый к экструзии материал требует точных механических и химических вмешательств. Эта трансформация во многом зависит от конфигурации и производительности промышленной линии для мытья бутылок из полиэтилена высокой плотности . Правильно спроектированная система очищает, разделяет и сушит хлопья, обеспечивая их соответствие строгим физическим и химическим параметрам, необходимым для бесшовного гранулирования.
Экструзия требует строгого контроля загрязнения. Отраслевые стандарты обычно ограничивают органические вещества, бумажные волокна и несовместимые полимеры, такие как ПЭТ или ПП, определенными пороговыми значениями в частях на миллион (PPM). Для высококачественных применений часто требуется общий уровень загрязнения ниже 100 ppm. Превышение этих пределов существенно влияет на частоту фильтрации расплава. Когда остатки бумаги или клея попадают в экструдер, они карбонизуются под воздействием высокой температуры, быстро засоряя сита. Это вынуждает операторов останавливать производство из-за частой замены сит, что приводит к увеличению простоев в работе и снижению конечного качества пеллет с высшего сорта на потребительский.
Чтобы поддерживать непрерывную работу, руководители предприятий должны контролировать входные потоки и соответствующим образом корректировать параметры промывки. Например, внезапный приток бутылок с маркировкой может потребовать увеличения концентрации каустической соды в баке для горячей стирки или увеличения времени выдержки. Неспособность адаптироваться к этим изменениям гарантирует резкий скачок уровня PPM, что немедленно приводит к засорению фильтров расплава и отбраковке партий окатышей.
| Тип загрязнения. | Допустимый порог (высший класс). | Влияние на |
|---|---|---|
| Бумага и древесное волокно | < 10 частей на миллион | Карбонизация, быстрое заслепление сита, черные точки в гранулах |
| Несовместимые полимеры (ПЭТ/ПВХ) | < 50 частей на миллион | Нарушение течения расплава, структурная слабость, выделение газов (ПВХ) |
| Органические вещества и масла | < 20 частей на миллион | Изменение цвета, сохранение запаха, плохая плотность гранул. |
| Металлы (черные/цветные металлы) | 0 частей на миллион | Катастрофическое повреждение шнека и цилиндра экструдера. |
Контроль влажности является непреложным показателем. Перед подачей в бункер экструдера хлопья должны иметь влажность менее 1%. Влажные хлопья вызывают серьезные механические и химические последствия во время фазы плавления. Когда вода попадает в нагретый цилиндр экструдера, она мгновенно превращается в пар. Это внезапное расширение вызывает вспенивание расплава полимера, изменяет вязкость материала и создает пустоты в готовых гранулах. Сниженная плотность гранул приводит к структурным дефектам конечной продукции и создает неравномерность подачи в последующие машины для литья под давлением или выдувные машины.
Для достижения этих строгих показателей влажности операторы часто полагаются на сочетание механического обезвоживания и термической сушки. Центробежные сушилки обрабатывают большую часть поверхностной воды, но сушилки с термическими трубками необходимы для испарения оставшейся влаги, захваченной в микроскопических щелях хлопьев. Регулярный отбор проб влаги в точке разгрузки сушилки является стандартной рабочей процедурой, позволяющей предотвратить попадание влажных партий на экструзионную линию.
Оптимальная объемная плотность и постоянная подача в экструдер полностью зависят от однородности размера хлопьев. Идеальные размеры обычно находятся в диапазоне от 10 мм до 12 мм, что часто называют номинальным 3/8 дюйма. Неправильные размеры нарушают поток материала. Чешуйки слишком большого размера вызывают закупорку загрузочного бункера, истощают шнек экструдера и вызывают колебания производительности. Мелкие частицы меньшего размера плавятся слишком быстро, рискуя термической деградацией до того, как более крупные хлопья полностью пластифицируются. Однородный размер обеспечивает равномерный профиль расплава, стабильное давление внутри цилиндра и предсказуемую производительность.
Поддержание этой однородности требует строгого внимания к режущему оборудованию. Тупые лезвия или сита с неправильным зазором в машинах для измельчения приводят к значительному разбросу размеров хлопьев, образуя чрезмерную пыль и куски слишком большого размера. В планах планового технического обслуживания приоритет отдается заточке лезвий и проверкам сит, чтобы сохранить геометрию чешуек в пределах допустимого окна допуска.
Эффективность очистки, достигаемая на входе, напрямую определяет требуемую тонкость фильтрации в экструдере-грануляторе. Высокоэффективная промывка позволяет операторам использовать более мелкие фильтрующие сетки, обычно от 80 до 120 меш, без немедленного засорения сеток. Эта динамика представляет собой критический операционный компромисс. Плохая промывка требует использования более грубых сит для поддержания пропускной способности, что неизбежно позволяет микрозагрязнениям проникать в конечный гранулят. И наоборот, превосходная очистка снижает частоту замены сит, снижая трудозатраты и продлевая срок службы оборудования для фильтрации расплава.
На предприятиях, перерабатывающих сильно загрязненные тюки вторичного сырья, часто устанавливаются устройства непрерывной или двухпоршневой смены сит, чтобы справляться с неизбежной нагрузкой мусора. Однако даже самые совершенные устройства смены сит выйдут из строя, если поступающие хлопья наполнены непромытым клеем и бумагой. Линия промывки должна выполнять тяжелую работу, чтобы экструдер мог сосредоточиться на плавлении и гомогенизации полимера.
Оценка чистоты хлопьев требует стандартизированных количественных методов. На предприятиях часто используются такие протоколы, как тест Ассоциации переработчиков пластмасс (APR) на мытье 500 граммов натуральных хлопьев HDPE. Этот протокол устанавливает базовый уровень для измерения содержания остаточного масла, клея и бумаги до и после цикла стирки. Операторы рассчитывают эффективность очистки, сравнивая начальную массу загрязнений с остатками после стирки. Внедрение этих стандартизированных испытаний гарантирует, что продукция будет постоянно соответствовать строгим спецификациям, требуемым покупателями пеллет премиум-класса.
Помимо теста APR, многие заводы разрабатывают собственные системы контроля качества, адаптированные к конкретным конечным рынкам. Например, хлопья, предназначенные для использования в пищевых целях, проходят тщательную газовую хроматографию для обнаружения следов летучих органических соединений (ЛОС). Создание мощной испытательной лаборатории на объекте позволяет операторам заранее выявлять всплески загрязнения и корректировать параметры моечной линии, прежде чем производить тонны некондиционного материала.
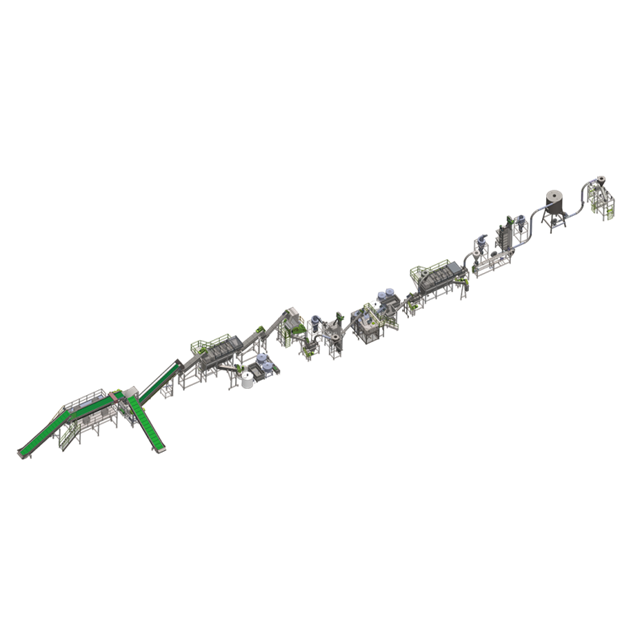
Обеззараживание начинается задолго до попадания материала в воду. Начальный этап включает ручную или автоматическую сортировку для удаления крупных загрязнений, разделения различных типов хлопьев и отделения натурального ПЭВП от пигментированных вариантов. Оптические сортировщики справляются с цветоделением больших объемов, а ручные станции улавливают негабаритный мусор. Интеграция магнитных сепараторов и вихретоковых систем обязательна. Эти агрегаты извлекают черные и цветные металлы, такие как болты, проволока или алюминиевые колпачки, которые в противном случае могли бы разрушить лопасти дробилки и нанести катастрофический ущерб следующему оборудованию.
Эффективная предварительная сортировка значительно снижает износ всей линии стирки. Удаляя абразивные материалы, такие как стекло и тяжелые металлы, на ранних стадиях процесса, предприятия продлевают срок службы режущих лезвий, сеток фрикционных шайб и рабочих колес насосов. Инвестиции в передовую технологию сортировки в ближнем инфракрасном диапазоне (NIR) также позволяют предприятиям точно отделять HDPE от подобных полимеров, таких как ПП и ПЭТ, обеспечивая чистый входной поток.
Сырье для тяжелых условий эксплуатации, такое как постиндустриальный синий барабанный перемол, требует надежной двухступенчатой системы измельчения по сравнению с тонкостенными бывшими в употреблении бутылками. Процесс начинается с промышленного измельчителя, работающего на низких скоростях и с высоким крутящим моментом для уменьшения первичного объема. После измельчителя материал поступает в высокоскоростную дробилку для пластиковых бутылок , предназначенную для достижения одинакового номинального размера хлопьев 3/8 дюйма. Конструкция ротора и металлургия лезвий определяют производительность. Лезвия, выкованные из стали D2 или D3, обеспечивают превосходную износостойкость против абразивных загрязнений. Многие предприятия используют методы мокрого дробления, впрыскивая воду непосредственно в камеру резки для предварительной промывки материала, подавления пыли и уменьшения трения и нагревания лезвия.
Выбор между одновальными и двухвальными измельчителями полностью зависит от исходного сырья. Громоздкие и жесткие предметы, такие как контейнеры IBC и бочки емкостью 55 галлонов, требуют агрессивного режущего действия двухвального измельчителя. И наоборот, упакованные в тюки бывшие в употреблении бутылки часто могут полностью миновать измельчитель и подавать непосредственно в мощный гранулятор при условии, что тюки правильно разбиты на части и дозированы.
Механическая очистка происходит в высокоскоростных фрикционных шайбах. В этих наклонных цилиндрических машинах используется быстро вращающийся ротор, который перемешивает хлопья на сетчатом сите. Интенсивное трение удаляет поверхностную грязь, свободные волокна бумаги и остатки жидкости. После фрикционной промывки материал поступает в резервуар разделения раковины и поплавка. Этот компонент работает на основе базовой физики жидкостей. Поскольку HDPE имеет плотность менее 1 г/см³, он плавает на поверхности воды. Более тяжелые загрязнения, в том числе ПЭТ, ПВХ, грязь, стекло и металлические фрагменты, опускаются на дно, откуда они непрерывно выгружаются через извлекающий шнек.
Эффективность поплавкового резервуара зависит от поддержания спокойной поверхности воды и точной плотности жидкости. Турбулентность, вызванная агрессивными лопастными колесами, может заставить плавающие хлопья полиэтилена высокой плотности опускаться вниз, заставляя их выбрасываться вместе с потоком отходов и снижая общий выход продукции. Операторы должны тщательно откалибровать скорость лопастей и расход воды, чтобы обеспечить чистое разделение без потерь материала.
Очистка емкостей с моторным маслом, пищевых жиров и самоклеящихся этикеток требует агрессивного термического и химического вмешательства. Бак для горячей мойки работает в диапазоне температур 85–90°C. Поддержание определенного времени выдержки и удерживания имеет решающее значение для эмульгирования стойких масел и разрушения стойких химических остатков. В нагретую воду операторы добавляют каустическую соду (гидроксид натрия) или специализированные промышленные моющие средства. Комбинация тепловой энергии, химического воздействия и непрерывного механического перемешивания удаляет клеи, которые системы подачи холодной воды просто не могут удалить.
Управление дозированием химикатов требует точности. Слишком малое количество каустической соды оставляет на хлопьях клейкие остатки, а чрезмерная дозировка приводит к потере денег и усложняет очистку сточных вод. Автоматизированные системы дозирования, связанные с датчиками pH, обеспечивают наиболее надежный метод поддержания оптимального химического баланса в баке горячей промывки, гарантируя постоянную эффективность очистки при различных нагрузках загрязнения.
Удаление влаги происходит в два отдельных этапа. Сначала механическое обезвоживание происходит внутри центробежных сушилок. Эти высокоскоростные машины вращают влажные хлопья, вытесняя объем поверхностной воды через перфорированное сито под действием центробежной силы. Хотя центрифуги эффективны для удаления большого количества воды, они оставляют остаточную поверхностную влагу. Затем хлопья переходят в термические трубчатые сушилки. Горячий воздух суспендирует и транспортирует материал через сеть извилистых труб, испаряя оставшуюся влагу и обеспечивая выход хлопьев из системы ниже критического порога влажности в 1%.
Конструкция термической сушилки для труб напрямую влияет на потребление энергии. Изоляция воздуховодов и использование систем рекуперации тепла могут значительно снизить электрическую или газовую нагрузку, необходимую для нагрева воздуха. Кроме того, установка циклонного сепаратора в конце сушильной линии помогает удалять мелкие частицы пыли, дополнительно улучшая качество конечных хлопьев перед тем, как они попадут в бункер для хранения.
Одна конфигурация оборудования не может эффективно обрабатывать все варианты полиэтилена высокой плотности. Обработка тонкостенных бутылок из натуральных материалов, полученных выдувным формованием, требует другого механического обращения, чем обработка толстостенных, сверхмощных голубых барабанов из полиэтилена высокой плотности. Время гидравлического удерживания и интенсивность промывочного модуля должны быть откалиброваны на основе толщины сырья и начальных уровней загрязнения. Барабаны с толстыми стенками часто требуют более высокого крутящего момента при измельчении и более длительного времени пребывания в фрикционных моечных машинах для удаления въевшихся промышленных химикатов, тогда как для тонких бутылок приоритет отдается агрессивному удалению этикеток и клея на этапе горячей стирки.
Планировка предприятий должна отражать эти различия. Линия, предназначенная для бутылок, бывших в употреблении, будет включать в себя обширную оптическую сортировку и несколько этапов горячей промывки для обработки большого количества этикеток и органических остатков. Напротив, на линиях по обработке промышленных барабанов приоритет отдается уменьшению размеров в тяжелых условиях, надежному отделению металла и расширенной фрикционной промывке для удаления абразивной грязи и химических остатков.
| параметры процесса экструзии. Натуральные бутылки ( | после | потребления ). |
|---|---|---|
| Первичные загрязнители | Бумажные этикетки, клей, остатки еды/напитков. | Промышленные химикаты, тяжелые масла, грязь |
| Фокус на уменьшение размера | Высокоскоростное дробление, пылеподавление | Мощное измельчение, резка с высоким крутящим моментом |
| Интенсивность стирки | Высокое термическое действие клеев | Увеличенное время трения и воздействия химикатов. |
| Разделение раковины и поплавка | Критично для снятия колпачков/колец из ПЭТ. | Сосредоточьтесь на сильных загрязнениях и извлечении металлов. |
Чтобы оценить реалистичную производительность Система, рассчитанная на 2000 кг/ч, может производить только 1400 кг/ч чистых хлопьев, если входящие тюки содержат 30% отходов (грязь, влага, несовместимый пластик). Сильные уровни загрязнения снижают общую производительность и требуют снижения ожидаемой производительности. Операторы должны рассчитывать мощность на основе конкретного профиля загрязнения местного сырья, чтобы точно прогнозировать объемы производства и доходы предприятия. линии для стирки пластика , необходимо выйти за рамки теоретических максимумов.
Узкие места часто возникают при переработке сильно загрязненного материала. Если баку горячей промывки требуется 15-минутная выдержка для удаления стойкого клея, вся линия должна замедлиться, чтобы выдержать этот период удерживания. Приобретение моющих модулей увеличенного размера или установка параллельных технологических линий может помочь поддерживать высокую производительность даже при работе со сложным сырьем.
Использование воды напрямую влияет на эксплуатационные расходы и соблюдение экологических норм. Для непрерывного процесса стирки требуются огромные объемы воды. Полагаться исключительно на пресную муниципальную воду финансово неустойчиво. На предприятиях должны быть интегрированы комплексные системы очистки, осветления и рециркуляции воды. Эти системы улавливают сточные воды, отфильтровывают взвешенные твердые частицы и шлам, нейтрализуют уровень pH и перекачивают чистую воду обратно в фрикционные шайбы и поплавковые резервуары. Эффективная рециркуляция сводит к минимуму потребление пресной воды и обеспечивает соблюдение строгих правил сброса городских сточных вод.
В современных установках очистки воды используются установки флотации растворенным воздухом (DAF) и химические флокулянты для отделения мелких частиц и эмульгированных масел из промывной воды. Поддержание чистой оборотной воды имеет решающее значение; перекачивание грязной воды обратно в фрикционные шайбы просто повторно загрязняет хлопья и сводит на нет цель процесса очистки.
Потребление электроэнергии определяет долгосрочную прибыльность. Ключевые двигатели, приводящие в движение измельчители, дробилки, фрикционные шайбы и центрифуги, потребляют значительную силу тока. Покупатели сталкиваются с явным компромиссом между первоначальными капитальными затратами и текущей операционной экономией. Инвестиции в оборудование, оснащенное энергоэффективными двигателями премиум-класса (например, класса IE3 или IE4), требуют более высоких первоначальных затрат, но значительно сокращают ежемесячные счета за электроэнергию. Анализ показателя «киловатт на тонну» дает четкое представление об истинной эксплуатационной эффективности линии.
Частотно-регулируемые приводы (ЧРП) предлагают еще один путь экономии энергии. Установка частотно-регулируемых приводов на большие двигатели позволяет операторам регулировать скорость оборудования в зависимости от загрузки материала, предотвращая работу двигателей на полную мощность, когда линия питается лишь частично. Такой уровень контроля снижает скачки энергопотребления и продлевает механический срок службы компонентов привода.
Универсальный подход к переработке пластмасс неизбежно терпит неудачу. Линия для обработки молочных кувшинов из полиэтилена высокой плотности требует совершенно иной конфигурации, чем линия для обработки толстостенных бочек для промышленных химикатов. Покупатели должны проверить техническую гибкость производителя. Могут ли они регулировать длину резервуара для раковины и поплавка? Предлагают ли они настраиваемые варианты дозирования химикатов для горячей стирки? Компетентный производитель линий для мойки пластика оценит ваше конкретное сырье и разработает модульную систему, адаптированную именно к этим проблемам загрязнения.
На этапе закупок запросите подробные инженерные чертежи и технологические схемы. Просмотрите предлагаемую компоновку, чтобы обеспечить адекватный доступ для обслуживания критически важных компонентов, таких как дробилка и центрифуга. В хорошо спроектированной системе приоритет отдается как эффективности обработки, так и безопасности оператора, поскольку имеются свободные проходы и доступные точки блокировки/маркировки.
Никогда не покупайте промышленное оборудование для переработки, основываясь исключительно на брошюрах. Требуйте эмпирического подтверждения эффективности. Отправьте тюки образцов, например бутылки из-под масла или смешанные жесткие пластмассы, непосредственно в испытательный центр производителя. Потребуйте пилотную промывку. Это физическое испытание проверяет способность оборудования достигать требуемой чистоты хлопьев, достигать целевых значений влажности и поддерживать стабильную производительность. Анализ результатов использования вашего фактического материала снижает риск снижения производительности после установки.
При анализе результатов испытаний обращайте пристальное внимание на распределение хлопьев по размерам и остаточное содержание влаги. Попросите производителя предоставить подробный отчет о потреблении энергии и воды, зафиксированном во время пилотного запуска. Эти данные позволяют рассчитать точные эксплуатационные расходы и проверить гарантии производительности поставщика.
Техническое обслуживание является важнейшим фактором рентабельности инвестиций. Сильное истирание от грязи и металлических фрагментов гарантирует выход изнашиваемых деталей из строя. Оценивайте поставщика на основе надежности его цепочки поставок. Проверьте наличие расходных изнашиваемых деталей, таких как лезвия дробилки, сита с фрикционными шайбами и подшипники центрифуги. Оцените время ответа службы технической поддержки и внимательно изучите ясность условий гарантии. Простои в ожидании замены ротора, доставленного из-за границы, могут свести на нет месяцы операционной прибыли.
Прежде чем подписывать контракт, получите четкое представление о соглашении об уровне обслуживания (SLA). Определите, предлагает ли производитель поддержку удаленной диагностики посредством интеграции ПЛК, что может значительно сократить время устранения неполадок. Надежный поставщик выступает в качестве долгосрочного партнера, обеспечивая постоянное обучение вашего обслуживающего персонала и активные рекомендации по модернизации оборудования.
Неполное удаление бумажных волокон и клеев, чувствительных к давлению, представляет собой огромный риск. Эти остатки выдерживают холодную промывку и попадают в экструдер, вызывая немедленную закупорку сита и карбонизацию расплава полимера. Уменьшите этот риск, перейдя на баки для горячей промывки длительного действия, оснащенные точным контролем дозирования химикатов. Соблюдайте строгие температурные протоколы и избегайте соблазна обойти стадию термической мойки для, казалось бы, «чистого» постиндустриального мусора. Последовательное термическое и химическое применение остается единственной защитой от загрязнения клеем.
Регулярно проверяйте бак для горячей стирки на предмет скопления осадка, который может изолировать нагревательные элементы и снизить температуру воды. Выполните плановую очистку, чтобы слить воду из бака, удалить скопившийся мусор и удалить накипь с нагревательных змеевиков. Поддержание оптимальной теплопередачи имеет важное значение для разрушения прочных клеев.
Случайное смешивание ПП, ПЭТ или ПВХ с хлопьями ПЭВП во время обработки нарушает целостность партии. Это перекрестное загрязнение изменяет показатель текучести расплава и вызывает структурные нарушения конечного продукта. Предотвратите это, соблюдая строгие протоколы разделения материалов на разгрузочной площадке. Очистите всю линию мойки, включая бункеры, шнеки и сушилки, при переключении между различными типами смолы. Точная калибровка плотности жидкости в режиме погружения и всплытия, чтобы обеспечить полное отделение более тяжелых полимеров от целевого потока полиэтилена высокой плотности.
Установите четкие указатели и контейнеры для хранения с цветовой маркировкой, чтобы операторы вилочных погрузчиков случайно не перепутали тюки с материалами. Проводите регулярные тренинги для сортировочного персонала, чтобы они могли точно идентифицировать и удалять несовместимые пластмассы до того, как они попадут в измельчитель.
Ответ: Перед подачей в экструдер хлопья полиэтилена высокой плотности должны быть высушены до влажности менее 1%. Более высокий уровень влажности приводит к превращению воды в пар внутри ствола, что приводит к вспениванию, изменению вязкости и образованию структурных пустот в готовых гранулах.
Ответ: Однородный размер хлопьев, обычно номинальный около 3/8 дюйма (10–12 мм), обеспечивает постоянную объемную плотность и плавную подачу в бункер экструдера. Нестандартные размеры приводят к слипанию материала, неравномерной скорости плавления и колебаниям производительности.
Ответ: Для удаления прочных клеев требуется бак для термической горячей промывки, работающий при температуре 85–90°C, в сочетании с увеличенным временем выдержки, механическим перемешиванием и добавлением специальных химикатов, таких как каустическая сода или промышленные моющие средства.
Ответ: Волокна бумаги не плавятся. Под воздействием высоких температур внутри экструдера бумага обугливается и быстро забивает сита для фильтрации расплава. Это приводит к частым остановкам для замены сит и ухудшает качество пеллет.
О: Хотя это и возможно, это требует значительных модульных корректировок. Тяжелые барабаны требуют измельчения с высоким крутящим моментом и более длительной мойки трением, тогда как тонкие бутылки требуют высокоскоростного дробления и агрессивной термической мойки этикеток. Оборудование должно быть откалибровано для конкретного сырья.
Ответ: Системы рециркуляции фильтруют и очищают сточные воды, позволяя предприятиям повторно использовать воду в фрикционных моечных машинах и поплавковых резервуарах. Это значительно снижает муниципальные расходы на воду и обеспечивает соблюдение экологических норм по сбросу отходов, сохраняя при этом эффективность очистки.


