
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-28 Происхождение:Работает


Нестабильность экструзии на высокопроизводительной линии гранулирования пластика нарушает производственные графики и снижает прибыль. Незначительные колебания давления на фильерной головке напрямую приводят к нестабильной геометрии гранул, серьезной деградации материала и незапланированным простоям. Когда вы используете переменное сырье, особенно вторичное сырье с колеблющимся уровнем влажности и загрязнения, поддержание стабильного давления расплава и равномерного температурного профиля становится серьезным инженерным препятствием. Непрерывная экструзия представляет собой высокосинхронизированную последовательность подачи, плавления, фильтрации и резки. Узкое место в питающем горловине или перепад давления на устройстве смены сит мгновенно дестабилизируют всю работу. Достижение бесперебойной и высокой производительности требует пристального внимания ко всей механической архитектуре, от начальной подготовки расплава до окончательной охлаждающей ванны. В этом руководстве раскрыта техническая основа, необходимая для оценки возможностей оборудования, стабилизации потока расплава и выбора подходящего производителя оборудования для гранулирования пластика для обеспечения долгосрочной надежности.
Стабильный процесс непрерывной экструзии основан на строгих, измеримых базовых показателях. Вы не можете управлять тем, что не измеряете. Операторы должны следить за постоянным давлением расплава, одинаковыми размерами окатышей и отсутствием незапланированных остановок линии в течение стандартного 24-часового производственного цикла. Отклонение давления на головке штампа должно оставаться в пределах от +/- 2 до 5 бар в зависимости от полимера. Все, что находится за пределами этого окна, указывает на системную проблему на верхнем уровне.
Нестабильность давления и расхода создают серьезные эксплуатационные риски, которые напрямую влияют на прибыль. Разбухание фильеры, поломка прядей и закупорка в подающем канале нарушают производство и приводят к образованию огромного количества металлолома. Когда давление падает, пряди истончаются и рвутся, что вынуждает операторов вручную перетягивать леску. При скачках давления вы рискуете взорвать разрывной диск или вытолкнуть полимер через уплотнения пластины матрицы. Поддержание точных показателей гарантирует, что конечный продукт будет соответствовать требуемой объемной плотности и характеристикам текучести, требуемым предприятиями литьевого формования.
| Эксплуатационные показатели | Стабильный базовый уровень Целевые | симптомы нестабильности |
|---|---|---|
| Изменение давления расплава | +/- 2–5 Бар | Обрыв прядей, вздутие матрицы, неодинаковая масса гранул. |
| Температура плавления | +/- 1°C до 2°C от заданного значения | Деградация материала, черные точки, плохая дегазация |
| Нагрузка двигателя экструдера | Стабильное потребление тока (колебания < 5%) | Пульсация, закупорка питающего горла, нерасплавленные частицы |
| Геометрия гранул | Однородный цилиндр или сфера | Хвосты, мелочь, собачьи кости, агломерация |
Современная линия гранулирования пластика объединяет подачу, плавление, фильтрацию и резку в одну непрерывную операцию. Каждый этап должен работать идеально синхронно. Скорость подачи должна соответствовать мощности плавления, система фильтрации должна обеспечивать точную производительность экструдера, не создавая узких мест, а гранулятор должен вытягивать пряди с точной скоростью, с которой они выходят из матрицы.
Узкое место на одном этапе сразу же распространяется вниз по течению. Если подающее горло забивается из-за легкого пуха, шнек умирает. Это вызывает внезапное падение давления расплава на фильерной головке, что приводит к обрыву пряди. Гармонизация этих этапов требует усовершенствованной логики управления и механических компонентов правильного размера для предотвращения скачков напряжения и обеспечения стабильного выходного объема.
Изменения объемной плотности, содержания влаги и индекса текучести расплава (MFI) входного материала нарушают процесс экструзии. Бывшие в употреблении смолы часто содержат смешанные материалы, что затрудняет поддержание стабильной вязкости расплава. Внезапный приток материала с высоким содержанием влаги вызовет пенообразование и скачки давления, поскольку вода внутри бочки превращается в пар. Аналогичным образом, переход от фракционного материала расплава к высокопоточному инжекционному материалу радикально изменит противодавление.
Операторы должны установить правильный температурный профиль экструдера для работы со смешанными смолами MFI, часто используя обратный температурный профиль, если сдвиговой нагрев становится чрезмерным. Использование последовательных систем подачи материала, таких как гравиметрическое дозирование или дозаторы для пленок с низкой объемной плотностью, позволяет поддерживать стабильный базовый уровень. Правильная подготовка материала, включая предварительную сушку и агрессивное смешивание, стабилизирует поток расплава еще до того, как он попадет в экструдер.
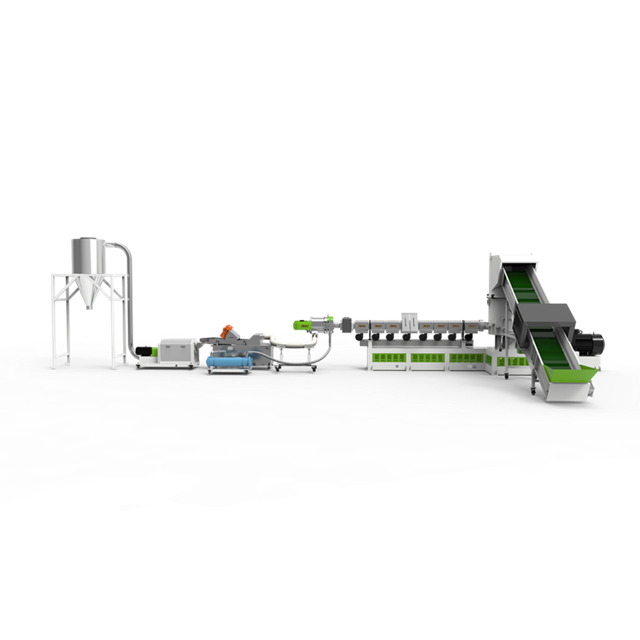
Конструкция шнека и цилиндра обеспечивает однородное плавление и пластификацию. Геометрия шнека должна соответствовать конкретному обрабатываемому полимеру. Для полиолефинов часто необходима конструкция барьерного скребка для отделения ванны расплава от твердого слоя, обеспечивая полную пластификацию без чрезмерного сдвига. Правильная конструкция предотвращает попадание нерасплавленных частиц в устройство смены сит и засорение сетки.
Оптимизация температуры зоны подачи предотвращает преждевременное плавление и засорение. Если зона подачи слишком горячая, материал плавится и прилипает к загрузочному отверстию, образуя мост, который полностью останавливает поток. Для этого требуется подающая втулка с канавками и агрессивным водяным охлаждением для поддержания прочной зоны транспортировки. Точный контроль температуры в этой начальной зоне обеспечивает постоянную скорость подачи в секцию сжатия шнека.
Шестеренчатые насосы, установленные между экструдером и головкой экструзионной головки, действуют как критический буфер. Они изолируют головку экструзионной головки от изменений давления, возникающих внутри цилиндра экструдера. Экструдеры превосходно плавят и перемешивают, но по своей сути они являются плохими насосами. Шнек толкает материал вперед, но изменения в вязкости подачи или полимера вызывают скачок выходного давления.
Насосы расплава поглощают скачки давления на шнеке экструдера. Они используют прецизионные шестерни противоположного вращения для подачи математически точного и непрерывного объема расплава пластика в матрицу. Взяв на себя функцию создания давления, насос расплава позволяет экструдеру работать при более низком давлении напора, уменьшая тепло сдвига и экономя энергию. Такая точная подача обеспечивает одинаковые размеры гранул и предотвращает обрыв прядей, связанный с падением давления.
Системы фильтрации удаляют примеси из потока расплава, но они также представляют собой крупнейший источник колебаний давления в линии. Ручные устройства смены сит требуют полной остановки линии, что приводит к значительным простоям и образованию отходов во время запуска. Гидравлические устройства смены сит с подвижными пластинами обеспечивают более быструю смену, но при этом вызывают незначительные падения давления и кратковременные перерывы в потоке при смещении отбойной пластины.
Системы непрерывной фильтрации с возможностью обратной промывки являются обязательными для переработки сильно загрязненных бывших в употреблении смол. В этих системах используются двойные поршни с несколькими ситовыми полостями. Когда одно сито засоряется, система направляет небольшую часть чистого расплава обратно через грязное сито, вымывая загрязнения через выпускное отверстие. Они поддерживают стабильное давление и предотвращают нарушения потока, очищая сита, не останавливая прямой поток расплава. Такая непрерывная работа максимально увеличивает время безотказной работы и сохраняет прочность породы, находящейся под давлением штампа.
Конструкция фильерной головки позволяет формировать однородные пряди. Отверстия матрицы должны быть точно обработаны и отполированы, чтобы обеспечить равномерное распределение потока по всей поверхности пластины. Любое изменение размера отверстия, длины контактной площадки или пути потока приводит к неравномерной толщине пряди. Прядь, выходящая из центра матрицы, может течь быстрее, чем прядь на краю, если внутренняя геометрия несовершенна.
Единообразная конструкция каналов потока, например, в виде вешалок для одежды или радиального распределения, предотвращает мертвые зоны. Полимер быстро разлагается в мертвых зонах, что приводит к образованию поперечных связей, нарушениям текучести и появлению черных пятен в конечном продукте. Хорошо спроектированная фильерная головка обеспечивает чистый и равномерный поток расплава с одинаковым давлением и скоростью в каждом отдельном отверстии.
Точные многозонные ПИД-регуляторы температуры поддерживают точную температуру обработки конкретных полимеров. Каждая зона вдоль ствола требует независимого контроля для точного управления профилем плавления. Этот контроль предотвращает перегрев и деградацию. Керамические ленточные нагреватели обеспечивают тепло, а мощные вентиляторы или замкнутые водяные системы обеспечивают охлаждение.
Операторы должны сбалансировать сдвиговый нагрев, создаваемый шнеком, с внешними полосами нагрева и охлаждения. Для материалов с высокой вязкостью механическая энергия шнека генерирует больше тепла, чем требуется полимеру. В этих случаях ленты нагревателя включаются редко, и системе охлаждения приходится работать агрессивно, чтобы отвести лишнее тепло. Правильный зональный контроль обеспечивает стабильность расплава, предотвращая падение вязкости, которое приводит к потере давления на фильере.
Захваченные газы, влага и летучие вещества чернил вызывают образование пустот, пенообразование и скачки давления. Если эти летучие вещества останутся в расплаве, полученные гранулы будут дефектными, легкими и склонными к распаду. Системы вакуумной дегазации удаляют эти газы через вентиляционное отверстие в цилиндре до того, как расплав достигнет фильерной головки.
Одиночные зоны вакуумной дегазации работают для слабозагрязненных материалов или чистого промышленного лома. Двойные зоны вакуумной дегазации необходимы для пленок с плотной печатью, промытых сельскохозяйственных пластиков или материалов с высоким содержанием влаги. Конструкция шнека должна предусматривать зону декомпрессии под вентиляционным отверстием, чтобы подвергать максимальную площадь поверхности расплава воздействию вакуума без втягивания полимера в вакуумный шприц. Эффективная дегазация поддерживает плотный, стабильный расплав и предотвращает колебания давления.
Системы охлаждения полностью зависят от типа полимера и выбранного метода гранулирования. Водяные бани охлаждают экструдированные пряди перед тем, как они попадают в ротор гранулятора. Длина ванны и температура воды определяют, сколько тепла отводится. Системы водокольцевого и подводного гранулирования разрезают расплав непосредственно на поверхности головки и используют большой поток воды для немедленного охлаждения гранул.
Требования к быстрому охлаждению имеют решающее значение для ПВХ, ТПУ и других термочувствительных или очень липких пластиков. Их необходимо охлаждать быстро и равномерно, чтобы сохранить форму и предотвратить слипание в массивные комки. В современных системах охлаждения используются контуры охлажденной воды и точный контроль расхода, чтобы гарантировать правильное затвердевание гранул, без деформации и прилипания к оборудованию.
Интеграция сушильного оборудования требует тщательного планирования технического обслуживания. Проникновение воды в вертикальные центробежные сушилки приводит к преждевременному износу нижних подшипников и двигателей. Высокоскоростной ротор сбрасывает воду с гранул, и в случае выхода из строя нижних уплотнений эта вода стекает прямо в корпус подшипника. Передовые технологии уплотнений, продувки воздухом и внешние крепления подшипников снижают этот риск и продлевают срок службы сушильного оборудования.
Системы управления на базе ПЛК автоматически регулируют скорость шнека и частоту вращения насоса расплава на основе обратной связи по давлению в реальном времени от датчиков, установленных в потоке расплава. Эти автоматизированные системы обеспечивают высокую рентабельность инвестиций за счет сведения к минимуму человеческих ошибок и поддержания стабильных производственных параметров. Если давление перед устройством смены сит повышается, ПЛК может автоматически слегка замедлить работу экструдера, сохраняя при этом скорость насоса расплава, сохраняя постоянное давление в головке. Они реагируют на изменения давления быстрее, чем когда-либо могли это сделать ручные операторы.
Однако чрезмерное проектирование приводит к ненужным сложностям в обслуживании. Автоматизированные системы должны быть удобными и надежными. Сложные системы с десятками собственных датчиков, которые часто выходят из строя, вызывают больше простоев, чем ручные операции. Надежная система гранулирования пластика сочетает в себе передовую логику управления и надежные, готовые промышленные компоненты, которые бригады технического обслуживания могут устранить и заменить.
Хорошо спроектированная линия должна легко модернизироваться по мере изменения производственных потребностей. Модульная конструкция позволяет операторам добавлять дополнительный блок дегазации, заменять стандартный шнек на профиль с высоким смешиванием или переходить от ручного к автоматическому сменщику сит без замены всей линии. Такая гибкость продлевает срок службы оборудования и защищает первоначальные капиталовложения.
Модернизация системы резки с гранулятора на подводную систему улучшает возможности, поскольку профили материалов меняются в сторону смол с более высокой текучестью расплава. Масштабируемая конструкция гарантирует, что система останется актуальной и прибыльной на долгие годы, позволяя переработчикам адаптироваться к новым требованиям рынка и меняющемуся качеству сырья.
Для оценки производителя оборудования для гранулирования пластика необходимо проанализировать его собственные возможности обработки. Они зарезают шурупы сами или передают их на аутсорсинг? Металлургический опыт обеспечивает износостойкость шнека и цилиндра. Для обработки абразивных материалов, таких как стеклонаполненный нейлон или сильно загрязненная сельскохозяйственная пленка, требуются биметаллические сплавы и покрытия из карбида вольфрама. Стандартные азотированные стволы в таких условиях изнашиваются за несколько месяцев.
Глобальная доступность критически важных запасных частей имеет важное значение для минимизации времени простоя. Надежный поставщик оборудования для гранулирования пластика обеспечивает быструю поддержку, удаленное устранение неисправностей ПЛК и быструю доставку запасных частей, чтобы обеспечить бесперебойную работу вашего производства. Вы покупаете долгосрочное партнерство, а не просто кусок стали.
Покупатели должны требовать критических испытаний в ходе заводских приемочных испытаний (FAT). Не допускайте сухого хода. Работа с конкретным целевым материалом на максимальной мощности позволяет проверить стабильность давления, эффективность дегазации и охлаждающую способность. Это тестирование доказывает, что машина соответствует требуемым спецификациям еще до того, как она покинет завод-изготовитель.
Комплексное практическое обучение операторов, предоставляемое поставщиком, снижает нестабильность, вызванную человеческим фактором. Надлежащее обучение гарантирует, что операторы понимают системы управления, параметры настройки ПИД-регулятора и процедуры профилактического обслуживания, максимально увеличивая время безотказной работы оборудования и предотвращая катастрофические отказы, вызванные простыми эксплуатационными ошибками.
Ответ: Колебания давления возникают из-за неравномерной подачи, переменной объемной плотности материала и засорения сит. Неадекватный контроль температуры также вызывает изменения вязкости, что приводит к нестабильному давлению расплава, пульсациям и нарушениям потока в головке штампа.
Ответ: Насос расплава действует как механический буфер, поглощая скачки давления в экструдере. В нем используются прецизионные шестерни, которые пропускают постоянный, математически точный объем расплава через фильерную головку, сводя к минимуму изменение размера гранул и предотвращая обрыв пряди.
Ответ: Непрерывная фильтрация позволяет удалять твердые примеси без остановки линии. Он предотвращает резкие перепады давления, обеспечивает непрерывную производительность и предотвращает обрыв прядей при переработке сильно загрязненных бывших в употреблении смол.
Ответ: Чувствительные к температуре пластики требуют быстрого и равномерного охлаждения, чтобы предотвратить деформацию и прилипание гранул. Для быстрого и равномерного затвердевания гранул используются специализированные водяные бани, водокольцевые системы или системы воздушного охлаждения.
Ответ: Вертикальные центрифуги уязвимы к проникновению воды в нижние подшипники и двигатели из-за силы тяжести и высокой скорости вращения. Это требует строгого графика технического обслуживания или использования альтернативных конструкций осушителей с превосходной технологией уплотнений для предотвращения преждевременного выхода из строя.
Ответ: Сделайте упор на прозрачные заводские приемочные испытания (FAT) с использованием реальных материалов, металлургическое качество изнашиваемых деталей, таких как биметаллические стволы, и оперативную послепродажную техническую поддержку. Убедитесь, что они предлагают комплексное обучение операторов и легкодоступные запасные части.


