
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-15 Происхождение:Работает


Представьте себе этот знакомый сценарий в заводском цехе. Смена заканчивается, и контейнер для сбора становится на двадцать процентов легче, чем предсказывает ваша производственная таблица. Вы постоянно не выполняете ежедневные производственные планы? Многие руководители заводов и инженеры-технологи сталкиваются именно с этой неприятной проблемой. Они изо всех сил стараются сопоставить теоретическую мощность своего оборудования с реальными результатами. Это несоответствие снижает рентабельность инвестиций и нарушает цепочки поставок.
Без точного понимания лежащей в основе математики предприятия рискуют недоиспользовать свое оборудование. Вы также можете не соблюсти строгие квоты на переработанные материалы. В этом подробном руководстве мы разобьем сложные инженерные формулы на практические шаги. Вы можете применить эти практические расчеты непосредственно на своей технологической линии уже сегодня.
Понимание точной производительности вашего оборудования — это не просто академическое упражнение. Это фундаментальное требование для операционной эффективности. Чтобы поддерживать прибыльность, менеджеры предприятий должны полагаться на точные данные, а не на грубые оценки.
Более широкий взгляд на текущие тенденции в производстве показывает серьезный сдвиг в том, как контролируется выпуск продукции. Благодаря разумному производству и принципам устойчивого развития оптимизация расчетов экструзии больше не является необязательной. Последние отраслевые данные показывают, что предприятия, использующие мониторинг давления расплава и частоты вращения в реальном времени для динамической корректировки своих расчетов, значительно сокращают потери энергии. Это общеотраслевое стремление к производству, основанному на данных, означает, что знание точного объема производства напрямую влияет на ваш углеродный след и размер прибыли.
Точные расчеты позволяют точно заказать сырье и обеспечить реалистичные сроки поставки. Зная точную почасовую производительность, вы можете планировать смены, окна обслуживания и последующие процессы упаковки, не создавая узких мест. Переоценка мощностей неизбежно приводит к срыву сроков для клиента. И наоборот, его недооценка приводит к чрезмерным затратам на хранение запасов и ненужной трате складских площадей.
Сравнение теоретической производительности с фактической производительностью является наиболее объективным методом диагностики износа вашей стандартной машины для гранулирования пластика . Если математическая модель предсказывает производительность 800 кг в час, но машина подает только 650 кг при идентичных параметрах, у вас есть измеримое механическое несоответствие. Этот зазор часто указывает на внутренний износ. Увеличение зазора между шнеком и цилиндром приводит к утечке расплавленного материала назад вместо эффективного перемещения через матрицу.
Запуск экструдера на оптимальной расчетной мощности снижает затраты энергии на килограмм перерабатываемого пластика. Промышленные двигатели и нагревательные ленты потребляют огромное количество электроэнергии. Если машина работает ниже расчетной мощности из-за механической неэффективности, потребление энергии на единицу продукции резко возрастает. Овладение этими расчетами позволяет операторам точно настраивать параметры и достигать максимально возможной производительности на каждый потребленный киловатт-час.
Чтобы точно определить производительность экструзионной системы, инженеры полагаются на фундаментальную гидродинамику, адаптированную для расплавов полимеров. Весь процесс включает в себя баланс сил, которые перемещают пластик вперед, и сил, которые сопротивляются его течению.
В основе понимания производительности экструзии лежит фундаментальное уравнение чистого потока. Упрощенная отраслевая формула выражается так:
Чистый выход = Расход сопротивления - Расход давления - Расход утечки
| инженерного определения | типа потока | на общий объем выпуска |
|---|---|---|
| Перетащите поток | Движение полимера вперед, вызванное трением вращающегося винта о ствол. | Позитивный. Это ваша теоретическая максимальная производительность в вакууме. |
| Давление Расход | Обратное сопротивление, вызванное фильерными головками, пакетами сит и сходящейся геометрией машины. | Отрицательный. Снижает полезную производительность по мере увеличения давления напора. |
| Поток утечки | Материал выходит назад через кончики лопастей через зазор между винтом и стволом. | Отрицательный. Значительно ухудшается, поскольку компоненты машины со временем изнашиваются. |
Прежде чем применять любую математическую модель, вы должны собрать конкретные данные о механических свойствах и материалах. Использование неправильных входных данных приведет к экспоненциальному искажению окончательных результатов. Вам необходимо измерить внешний диаметр винта, который определяет общий объем материала, удерживаемого за один шаг. Обратите внимание на угол наклона и глубину канала в секции измерения. Что касается эксплуатации, проверьте скорость винта в об/мин. Наконец, убедитесь, что вы используете точную плотность расплава конкретного пластика при температуре его обработки, а не в твердом состоянии при комнатной температуре.
Для абсолютной точности требуется сложное исчисление. Однако руководителям заводов часто требуется быстрая оценка для проверки повседневной деятельности. Наиболее практичная формула, используемая в промышленных условиях, зависит от удельной пропускной способности:
Расчетная производительность ≈ об/мин × удельная производительность
Удельная производительность — это базовый показатель, обычно предоставляемый производителем оборудования на начальном этапе ввода в эксплуатацию. Например, если протестированная удельная производительность машины составляет 2,5 кг в час на об/мин, и в настоящее время она работает со скоростью 120 об/мин, расчетная пропускная способность составит 300 кг в час. Это простое умножение позволяет операторам быстро проверить производительность машины, не доставая инженерный калькулятор.
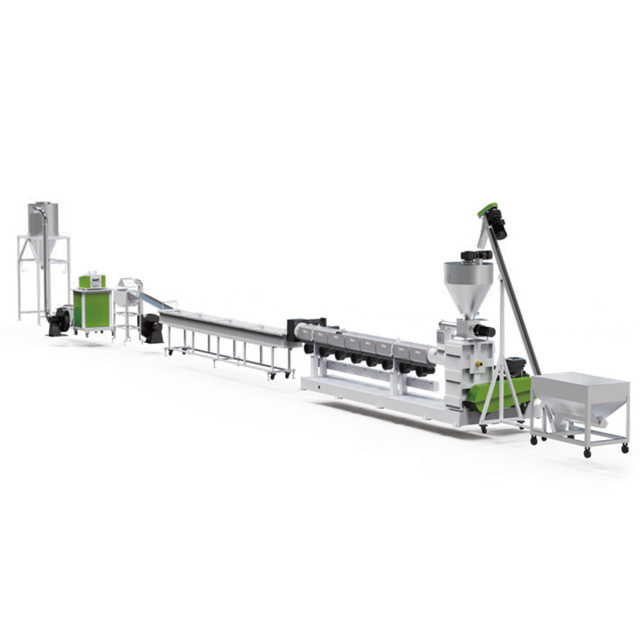
Даже при наличии идеальной математической формулы реальные условия постоянно меняют конечный результат. Распознавание и контроль этих пяти физических факторов имеет важное значение для поддержания стабильных темпов производства.
Физическая форма входного материала кардинально меняет производительность питающей секции. Пушистые материалы, такие как мытая сельскохозяйственная пленка, обладают очень низкой объемной плотностью. Следовательно, даже если винт вращается с максимальной скоростью, он в основном транспортирует воздух. Результатом является удручающе низкая производительность. Тяжелый жесткий измельченный материал эффективно подается, полностью заполняя лопасти шнека и максимизируя поток лобового сопротивления.
Внутренняя конструкция определяет, как ведет себя материал при переходе из твердого состояния в расплав. Глубина полета в зоне подачи по сравнению с зоной дозирования определяет степень сжатия. Высокая степень сжатия заставляет материал быстро плавиться за счет интенсивного сдвига. Если он слишком агрессивен для конкретного полимера, это может вызвать деградацию материала и ограничить прямой поток.
Вязкость полимера изменяется обратно пропорционально нагреванию. Если температура ствола установлена слишком высокая, расплав пластика становится очень текучим. Хотя расплав с низкой вязкостью может показаться полезным, на самом деле он увеличивает расход под давлением и поток утечек. Жидкая жидкость легко соскальзывает назад против вращения винта. Поддержание точного температурного профиля для вашего конкретного сорта полимера стабилизирует производительность.
Любой физический барьер на конце ствола увеличивает противодавление. Сетчатые пакеты абсолютно необходимы для фильтрации загрязнений. По мере накопления грязи и металлических частиц открытая площадь уменьшается. Это ограничение вызывает обратное сопротивление. Сильно загрязненный фильтр может незаметно снизить общую производительность до двадцати процентов, пока его не заменяют или не очищают.
Расчеты производительности предполагают, что винтовые каналы полностью заполнены полимером. Во многих современных операциях с использованием механизмов голодания шнек заполняется лишь частично. Это изменяет физику машины, уменьшая зависимость от трения ствола и меняя способ генерации тепла сдвига. Частично заполненные шнеки требуют модифицированных расчетов объема для точного прогнозирования фактического выхода.
Математический подход к определению производительности фундаментально меняется в зависимости от технологии экструзии, используемой на вашем заводе.
Одношнековые экструдеры полностью полагаются на трение. Основной принцип заключается в том, что пластик должен прилипать к стенке цилиндра и скользить по поверхности винта, чтобы двигаться вперед. Расчеты для одношнековых машин очень чувствительны к противодавлению, вязкости полимера и охлаждению ствола. Если ствол становится слишком горячим, пластик прилипает к винту, а не к стене, вращаясь на месте и вызывая падение производительности до нуля.
Двухшнековые экструдеры работают по принципу положительного смещения, особенно когда шнеки полностью входят в зацепление. Поскольку витки одного шнека затирают каналы другого, материал принудительно продвигается вперед в закрытой камере. Это делает двухвинтовые расчеты гораздо менее зависимыми от противодавления и трения. Пропускная способность в первую очередь зависит от свободного объема между винтами и числа оборотов в минуту.
Выявление разрыва между теоретической мощностью и фактической производительностью является важнейшим диагностическим навыком. Если расчеты показывают теоретическую производительность 500 кг в час, но весы в конце линии показывают только 350 кг, вы испытываете серьезную потерю эффективности. Это несоответствие представляет собой напрасную трату энергии и упущенную выгоду.
Когда теоретические и фактические результаты расходятся, проблема обычно заключается в механическом состоянии оборудования или физических свойствах сырья. Систематически диагностируйте проблему, изолируя переменные. Проверьте точность датчиков числа оборотов, проверьте плотность расплава текущей партии пластика и наблюдайте за фактическим противодавлением на головке штампа. После подтверждения входных данных сосредоточьтесь на механических виновниках.
Наиболее распространенной причиной снижения производительности является чрезмерный зазор между витками шнека и стенкой цилиндра. Когда через систему проходят миллионы килограммов абразивных пластмасс, металлические поверхности изнашиваются. Это расширяет путь для потока утечки. Математически поток утечки увеличивается экспоненциально с увеличением радиального зазора. Даже один миллиметр износа может резко снизить производительность.
Проблемы с кормлением также часто саботируют производительность. Если подающее отверстие не может подавать материал так быстро, как его может транспортировать шнек, экструдер перестает питаться. Нерегулярная подача блокирует бункер. Операторы должны измерять зазор между винтом и цилиндром с помощью щупов во время планового технического обслуживания, устанавливать силовой питатель для предотвращения перемычек и соблюдать строгий график замены пакетов сит.
При работе с пост-потребительскими или постиндустриальными материалами расчет и поддержание производительности системы гранулирования жесткого пластика становится значительно более сложным. В отличие от гранул первичной смолы, переработка жесткого пластика включает переработку разбитых бутылок, корпусов аккумуляторов, труб и отходов, полученных литьем под давлением. Эти материалы создают уникальные реологические проблемы.
Основным препятствием является несоответствие объемной плотности материала. Измельченные жесткие хлопья сыпятся не так гладко, как однородные гранулы. Их неправильная форма создает воздушные карманы в зоне подачи. Масса пластика, поступающая в шнек за один оборот, значительно ниже теоретического максимума. Кроме того, твердые пластмассы часто содержат остаточную влагу и поверхностные загрязнения. По мере нагревания материалов влага превращается в пар, занимая ценный объем в каналах шнека и вызывая пенообразование на фильерной головке.
Чтобы приблизить фактическую производительность к теоретическому максимуму, необходимы специальные механические модернизации. Добавление принудительного питателя решает проблему объемной плотности за счет предварительного уплотнения жестких хлопьев, гарантируя, что главный шнек экструдера остается полностью заполненным. Специализированные экструзионные системы включают в себя зоны вакуумной дегазации. Эти вентилируемые секции позволяют летучим газам выходить до того, как полимер достигнет зоны дозирования, гарантируя, что сто процентов объема будет занято плотным расплавленным пластиком.
В каждой производственной операции наступает момент, когда техническое обслуживание приводит к уменьшению прибыли. Если старая машина постоянно не обеспечивает расчетную производительность, несмотря на новые винты и оптимизированные профили нагрева, фундаментальная геометрия, вероятно, устарела. Понимание того, когда следует заменять, а не ремонтировать, имеет решающее значение для поддержания конкурентоспособной цены за килограмм.
Оценка общей стоимости владения — лучший способ принять это решение. Стоимость частых простоев, напрасной траты энергии и недостаточной производительности часто превышает капитальные затраты, необходимые для нового оборудования. Современные экструзионные линии имеют оптимизированное соотношение длины и диаметра и оснащены высокоэффективными двигателями переменного тока, которые обеспечивают значительно более высокую удельную производительность, чем старые машины.
Чтобы добиться гарантированной производительности высокой производительности, которая точно соответствует теоретическим расчетам, вам необходимо интегрировать современное специально разработанное оборудование. Для операций, связанных со стандартными чистыми жесткими материалами, инвестиции в модернизированную линию гранулирования жесткого пластика гарантируют стабильную обработку. Реальные технические характеристики этих систем обычно предусматривают производительность от 100 до 1000 кг в час, в зависимости от выбранной модели. Они используют специальную конструкцию шнеков, специально адаптированную к плотности расплава жестких полиолефинов. Благодаря использованию современных гидравлических устройств непрерывной смены сит и оптимизированной вентиляции эти машины минимизируют поток утечек и гарантируют, что производительность вашего завода будет идеально соответствовать передовым инженерным прогнозам.
Знание того, как рассчитать производительность экструдера, существенно улучшит работу вашего предприятия. Это требует четкого понимания того, как взаимодействуют поток сопротивления, поток давления и свойства материала внутри ствола. Однако теоретическая математика надежна настолько, насколько надежна техника, выполняющая ее на полу.
Мы настоятельно рекомендуем регулярно сравнивать фактическую урожайность с этими формулами, чтобы заранее выявить механический износ. Если ваша текущая установка не соответствует своему математическому потенциалу, пришло время обновить ее. Оцените свое существующее оборудование и перейдите на высокоэффективное решение Jwell по переработке отходов, которое гарантирует предсказуемую и прибыльную производительность для удовлетворения ваших конкретных потребностей в материалах.
В секторе промышленной экструзии инженеры часто используют конкретный показатель производительности для оценки производительности, определяемый как килограммы в час на об/мин. Хорошо оптимизированный одношнековый экструдер, перерабатывающий стандартные полиолефины, будет иметь удельную производительность, которая остается относительно линейной в оптимальном рабочем диапазоне. Шнек диаметром 75 мм может давать от 1,5 до 2,0 кг в час на об/мин, а массивный шнек диаметром 150 мм может давать от 8,0 до 10,0 кг в час на об/мин. Умножьте известную удельную производительность вашей машины на текущую рабочую частоту вращения, чтобы получить быструю оценку.
Хотя фундаментальная физика плавления и выталкивания полимера остается прежней, масштаб и переменные совершенно другие. Настольные микроэкструдеры рассчитывают производительность на основе шагов шагового двигателя, диаметра нити и скорости подачи в миллиметрах в секунду, уделяя особое внимание микроскопической точности. Промышленные грануляторы рассчитывают производительность в тоннах в час. Эти масштабные расчеты должны учитывать объемную плотность хлопьев неправильной формы, экстремальные силы нагрева сдвига, крутящий момент двигателя, измеряемый сотнями киловатт, и сложную гидродинамику винтов с глубокими каналами.
Нет, зависимость между числом оборотов в минуту и производительностью не является бесконечно линейной. Выход скорости вращения за пределы оптимального диапазона, рассчитанного на винт, приводит к резкому снижению отдачи. Высокие обороты резко увеличивают трение сдвига, что может привести к перегреву и разрушению пластика еще до того, как он выйдет из матрицы. Если частота вращения превышает мощность гравитационной подачи бункера, шнек перестает питаться, что приводит к выходу на плато. Чрезмерное число оборотов также увеличивает противодавление на головке, что впоследствии увеличивает поток утечки, сводя на нет увеличение потока прямого сопротивления.
Расчет производительности жесткой пластиковой системы требует изменения стандартного уравнения для учета несоответствий материалов. Во-первых, замените стандартную плотность твердого полимера удельной объемной плотностью вашего жесткого измельченного материала. Поскольку хлопья содержат воздух, ограничивающим фактором часто является производительность секции подачи. Во-вторых, фактор наличия зон вакуумной дегазации. Зоны вентиляции намеренно работают в состоянии нулевого давления, позволяя газам выходить, нарушая непрерывный профиль давления в стволе. Производительность в значительной степени определяется сопротивлением потока в последней секции откачки, сразу после последнего сброса, за вычетом напорного потока, создаваемого конкретным сетчатым фильтром, используемым для фильтрации.
Время пребывания — это среднее время пребывания полимерной частицы внутри экструдера от загрузочного отверстия до выхода из головки. Чтобы рассчитать это математически, нужно разделить свободный объем полностью заполненного шнека экструдера на объемную скорость потока расплава полимера. На практике инженеры часто измеряют это эмпирически, опуская небольшое количество цветной маточной смеси в загрузочное отверстие и точно рассчитывая, сколько времени потребуется цветному пластику, чтобы выйти из матрицы.
Удельное потребление энергии измеряет электрический КПД вашего процесса экструзии, определяемый как количество энергии, необходимое для обработки одного килограмма материала. Вы рассчитываете его, разделив общую мощность, потребляемую основным двигателем и нагревателями ствола, на общую массовую производительность в час. Снижение этого показателя является основной целью современных руководителей предприятий, поскольку оно напрямую указывает на высокооптимизированную геометрию машины и превосходный термический КПД.


