
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-26 Происхождение:Работает


Вы когда-нибудь смотрели на гору пластиковых отходов и задавались вопросом, как они снова становятся ценной смолой? Процесс экструзии – невоспетый герой современной индустрии пластмасс и переработки пластмасс. Независимо от того, производит ли предприятие непрерывные трубы из ПВХ или дает хлопьям промытого полиэтилена высокой плотности вторую жизнь, это мощное оборудование находится в самом центре производства.
Тем не менее, внутренняя механика часто кажется черным ящиком тем, кто не работает в инженерном отделе. Как именно сырой твердый пластик превращается в сплошной однородный продукт или гранулы идеальной формы? Руководителям предприятий, покупателям B2B и предпринимателям, занимающимся переработкой отходов, нужны четкие объективные данные, чтобы сделать разумный выбор оборудования. В этом глубоком инженерном погружении мы разберем принципы термодинамики и механического сдвига экструзии пластика. Мы отбросим жаргон и рассмотрим именно те промышленные системы, которые обеспечивают работу современных прибыльных предприятий по переработке отходов.
Чтобы понять реальность промышленного производства, нужно сначала понять основное оборудование. Думайте об экструдере как о высокотехнологичном мощном насосе для термопластов. Его основной функцией является преобразование твердого сырого пластика в однородный, непрерывно текущий расплав. Затем этот расплавленный полимер продавливается под огромным давлением через механический инструмент, называемый матрицей. Матрица действует как окончательная форма, придающая пластику непрерывную структурную форму.
Чтобы понять сложную термодинамику, нам необходимо изучить основные компоненты системы.
Бункер служит точкой входа. Это воронкообразный резервуар, куда сырье загружается до того, как сила тяжести или механизм принудительной подачи вводят его в бочку. Сам ствол представляет собой толстый цилиндр из закаленной биметаллической стали, в котором находится винт. Он обернут несколькими лентами электронагревателей. Эти полосы обеспечивают начальную тепловую энергию, необходимую для размягчения пластика при запуске.
Пожалуй, самым важным компонентом является винт. Этот точно обработанный винтовой вал определяет весь процесс. Во время вращения его особая геометрическая конструкция лопасти транспортирует, сжимает, плавит и смешивает полимер. Приводом этого массивного стального вала является узел двигателя и коробки передач. Эти сверхмощные компоненты обеспечивают огромный контроль крутящего момента и скорости вращения, необходимые для преодоления экстремального противодавления расплавленного пластика.
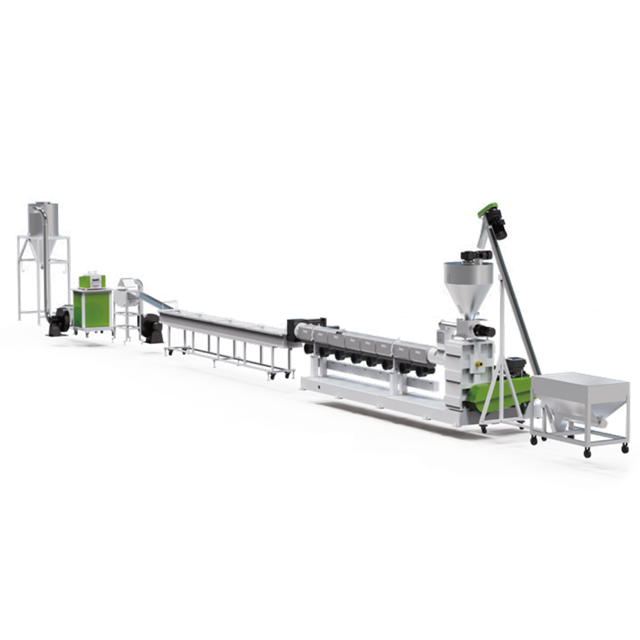
Прослеживание пути пластика от начала до конца обнаруживает тонкий непрерывный баланс температуры, давления и механического сдвига. Речь идет не только о применении тепла.
Процесс экструзии начинается в бункере. Твердые пластиковые хлопья или первичные гранулы падают в загрузочную горловину и попадают во вращающиеся лопасти шнека. Для материалов с низкой объемной плотностью, таких как рыхлая пластиковая пленка или объемные жесткие хлопья, стандартная гравитационная подача часто не дает результатов. В этих сценариях вертикальный силовой питатель физически забивает материал в бочку. Это предотвращает перемычки и обеспечивает стабильную пропускную способность.
Оказавшись внутри ствола, вращающийся винт проталкивает пластик вперед через зону подачи. По мере продвижения материала в переходную зону диаметр корня шнека постепенно увеличивается. Это геометрическое изменение уменьшает доступное пространство для пластика и создает интенсивное сжатие.
Распространенным инженерным заблуждением является то, что внешние нагреватели ствола полностью расплавляют пластик. На самом деле механическое трение управляет подавляющим большинством процесса плавления. Эта энергия, известная в гидродинамике как вязкая диссипация или сдвиговое тепло, быстро генерируется, когда пластик агрессивно сжимается между вращающимся шнеком и неподвижной стенкой цилиндра. Электрические нагреватели в первую очередь служат для нагрева машины во время запуска и поддержания стабильного температурного профиля в различных зонах.
Попадая в зону сжатия, пластик переходит из твердого слоя нагретых трением частиц в гомогенный расплав. Правильное смешивание обеспечивает равномерное распределение цвета и структурную целостность.
На этом этапе дегазация становится абсолютной необходимостью для бывших в употреблении материалов. Представьте себе обработку вымытых бутылок из-под моющего средства. Остаточная влага и летучие органические соединения чернил быстро расширяются при воздействии сильного тепла. Современные экструдеры оснащены специальными вентиляционными зонами, в которых используются жидкостно-кольцевые вакуумные насосы. Эти насосы агрессивно отсасывают захваченные газы через отверстие в стволе. Неспособность удалить эти летучие вещества приводит к образованию микроскопических пустот в конечном продукте, что серьезно снижает его механическую прочность на разрыв.
Последняя секция шнека – это зона дозирования. Здесь глубина канала остается постоянной, чтобы стабилизировать внутреннее давление и гарантировать равномерную производительность. Прежде чем попасть в матрицу, расплавленный пластик проталкивается через гидравлический сменщик сит. Эта надежная система фильтрации улавливает нерасплавленные частицы, микроскопические металлические фрагменты и остаточную грязь. Наконец, чистый расплав под давлением проходит через фильеру и принимает новую непрерывную форму.
Выбор между одношнековой и двухшнековой установкой полностью зависит от вашего сырья и желаемой производительности. Ни один из них по своей сути не превосходит без контекста. Каждый из них предназначен для весьма специфических промышленных применений.
Одновинтовая конструкция работает по простому принципу с использованием одного вращающегося вала. Он очень экономичен, прост в обслуживании и исключительно эффективен при перекачивании чистых однородных материалов. Это делает его стандартным выбором для производства трубных профилей и основных операций по переработке отходов.
Напротив, двухвинтовая машина имеет два взаимосвязанных винта, вращающихся вместе внутри цилиндра в форме восьмерки. Поскольку винты входят в зацепление, они в значительной степени самоочищаются. Двухшнековые машины обеспечивают огромную силу сдвига, превосходный состав присадок и превосходное удаление летучих веществ. Они являются идеальным решением для обработки сильно загрязненных материалов или производства высококачественных цветных мастербатчей.
| Спецификация | одношнекового экструдера | Двухшнековый экструдер |
|---|---|---|
| Основная функция | Плавка, транспортировка и построение давления | Интенсивное перемешивание, компаундирование и дегазация |
| Сдвиговая сила | От низкого до среднего | Чрезвычайно высокий |
| Стоимость обслуживания | Низкая простота замены деталей | Высокий требует точного выравнивания |
| Лучше всего использовать для | Стандартная переработка, трубы, выдувная пленка | Мастербатч, сложные полимеры для ПЦР |
Хотя экструдеры известны тем, что создают непрерывные профили, такие как оконные рамы, в секторе переработки они служат несколько иной цели. Вместо того, чтобы формировать конечный потребительский продукт, машина действует как основной двигатель надежной машины для гранулирования пластика..
В этом конкретном случае матрица на разгрузочном конце представляет собой толстую стальную пластину с множеством небольших отверстий. Система проталкивает гомогенизированный расплав пластика через эти отверстия, создавая формы, которые можно легко разрезать на однородные гранулы. Эти стандартизированные гранулы становятся сырьем для предприятий литья под давлением по всему миру.
Метод резки расплавленного пластика обычно делится на две отдельные инженерные категории. При гранулировании прядей непрерывные полимерные пряди, похожие на спагетти, протягиваются через длинную ванну с водяным охлаждением, а затем роторный нож разрезает их на точные цилиндры. Этот метод очень надежен для высокопрочных материалов, таких как ПЭТ. Альтернативно, при гранулировании с использованием водокольцевой поверхности фильеры используются высокоскоростные вращающиеся лезвия, прилегающие к фильерной пластине. Лезвия мгновенно разрезают экструдированный расплав на мелкие капли. Центробежная сила бросает эти капли в циркулирующее кольцо воды, охлаждая их до сферических гранул. Этот метод исключительно экономичен при работе с ПЭ и ПП смолами.
Анализ последних рыночных данных показывает масштабные изменения в сфере переработки отходов. Глобальные требования к устойчивому развитию вынуждают крупные потребительские бренды включать в новую упаковку от 20% до 30% переработанного контента. Этот нормативный сдвиг радикально меняет требования к экструзионному оборудованию.
Переработчики больше не имеют дело с чистыми и предсказуемыми промышленными отходами. Сегодняшнее вторичное сырье из смол сильно загрязнено. Операторы установок сталкиваются с непредсказуемыми показателями текучести расплава, резкими перепадами влажности и партиями смешанных полимеров. Следовательно, спрос на усовершенствованное удаление летучих веществ и многоступенчатую фильтрацию резко возрос. Чтобы обеспечить прибыльную обработку этих сложных материалов, теперь используются специализированные линии гранулирования жесткого пластика..
Для твердых пластмасс, таких как бутылки из-под моющих средств из полиэтилена высокой плотности или электронные отходы из АБС-пластика, на этапе экструзии необходимо учитывать тяжелые микроскопические примеси.
В одноступенчатой установке используется один длинный ствол с несколькими зонами дегазации. Он годится только для жестких хлопьев, которые были исключительно хорошо промыты и тщательно высушены. Однако отраслевые стандарты в значительной степени отдают предпочтение двухступенчатой установке «мать-ребенок» для сложных жестких дисков, бывших в употреблении.
В двухступенчатой архитектуре основной материнский экструдер работает при высокой температуре и высоком крутящем моменте, расплавляя грубые хлопья. Он осуществляет первичную мощную сетчатую фильтрацию и первичную дегазацию. Затем термоплавкий материал передается непосредственно во вторичный детский экструдер. Эта вторая машина, работающая на более низкой скорости и при пониженной температуре, обеспечивает сверхтонкую фильтрацию расплава и более глубокую вакуумную дегазацию. Этот двухэтапный процесс гарантирует, что даже из сильно загрязненного сырья будут получены гранулы премиум-класса без пузырьков.
Создание высокоэффективной системы гранулирования жесткого пластика требует интеграции нескольких специализированных периферийных модулей вокруг стержневого экструдера. Каждый компонент смягчает определенную переменную процесса.
Жесткие пластиковые хлопья часто имеют непостоянную объемную плотность. Стандартная гравитационная подача приводит к неравномерной производительности. Усовершенствованные объемные или гравиметрические силовые питатели, оснащенные внутренними мешалками, обеспечивают постоянную дозированную подачу материала в шнек. Это максимизирует стабильность пропускной способности и предотвращает скачки тока двигателя.
Поскольку хлопья после потребления неизбежно содержат следовые количества посторонних веществ, таких как алюминиевая фольга или микроскопический песок, надежная фильтрация расплава не подлежит обсуждению. Двухпоршневые гидравлические устройства непрерывной смены сит позволяют операторам заменять засоренные фильтрующие сетки без остановки производственной линии. Усовершенствованные модели оснащены технологией гидравлической обратной промывки для автоматической очистки сеток. Это значительно сокращает дорогостоящие простои в работе.
После того как гранулы нарезаны и охлаждены, их необходимо полностью высушить. Остаточная поверхностная влага приводит к серьезным дефектам при последующем литье под давлением. Высокоскоростные центробежные сушилки используют интенсивный поток воздуха для удаления капель воды перед тем, как сухие гранулы пневматически транспортируются в бункеры для хранения.
Инвестиции в экструзионную линию — это огромные капитальные затраты. Руководители предприятий должны оценивать оборудование на основе объективных показателей производительности, а не поверхностных маркетинговых характеристик.
Во-первых, оцените производственную мощность в зависимости от диаметра шнека. Производительность во многом определяется диаметром шнека и соотношением его длины и диаметра. Стандартная одношнековая машина диаметром 120 мм может производить 500 кг/ч, тогда как прочный шнек диаметром 160 мм может превышать 1000 кг/ч. Вы должны идеально согласовать характеристики экструдера с возможностями вашей промывочной линии. Превышение размера приводит к деградации материала из-за чрезмерного времени пребывания. Недостаточная мощность снижает рентабельность всего предприятия.
Кроме того, внимательно изучите энергоэффективность. Электричество — это самая высокая текущая операционная статья расходов при переработке пластика. Требуйте от производителя показатели удельного энергопотребления, измеренные в кВтч/кг. Ищите оборудование с синхронными двигателями с постоянными магнитами и современными керамическими изоляционными крышками корпуса, чтобы минимизировать тепловые потери.
Наконец, настаивайте на индивидуальной геометрии винта. Пластмассы ведут себя совершенно по-разному под воздействием тепла и давления. Профиль шнека, необходимый для ПП с высокой текучестью расплава, не подойдет, если его использовать для ПЭВП с низкой текучестью расплава. Убедитесь, что производитель разрабатывает индивидуальные барьерные пластины или смесители Maddock, специально адаптированные к вашему конкретному сырью.
Понимание механических и термических принципов экструзии жизненно важно для любого, кто занимается производством или переработкой пластмасс. Это преобразовательный двигатель, который превращает твердые отходы в работоспособные и прибыльные материалы. Благодаря идеальному балансу трения сдвига, вакуумной дегазации и точной фильтрации современные экструдеры способствуют развитию экономики замкнутого цикла.
Независимо от того, перерабатываете ли вы чистый промышленный лом или сильно загрязненные бывшие в употреблении жесткие пластмассы, использование правильной архитектуры экструзии — единственный способ максимизировать эффективность работы. Перестаньте терять деньги на чрезмерных счетах за электроэнергию и частых простоях при обслуживании. Инвестиции в высококачественное оборудование, изготовленное по индивидуальному заказу, гарантируют, что ваша продукция будет соответствовать самым строгим стандартам мирового рынка.
Готовы ли вы повысить производительность вашего предприятия и качество пеллет? Оцените свое текущее сырье, определите целевую производительность и интегрируйте линию гранулирования коммерческого уровня, разработанную специально для ваших эксплуатационных потребностей.
Соотношение L/D означает отношение длины к диаметру. Он представляет собой длину витка винта, разделенную на его внешний диаметр. Более высокое соотношение L/D, например 36:1, обеспечивает более длительное время пребывания пластика внутри ствола. Это обеспечивает лучшее плавление, превосходное смешивание добавок и больше места для нескольких портов вакуумной дегазации. Более низкие соотношения L/D, например 24:1, обычно используются для чистых, легко плавящихся полимеров, где чрезмерное нагревание может вызвать деградацию.
Очистка шнека экструдера требует специальной процедуры для предотвращения загрязнения между различными партиями полимера. Операторы обычно пропускают через машину коммерческий промывочный состав. Чистящие составы представляют собой высоковязкие термостойкие смолы, предназначенные для очистки карбонизированного пластика и красителей с скребков шнека и стенок цилиндра. Для глубокой механической очистки инженеры должны полностью вытащить винт из ствола, пока он еще горячий, и вручную очистить шнеки, используя латунные проволочные щетки и специальные подушечки из медной сетки.
Температуры внутри ствола сильно различаются в зависимости от конкретного обрабатываемого полимера. Обычно температурный профиль находится в диапазоне от 150°C до 300°C. Очень важно отметить, что это тепло обеспечивается не только внешними лентами электрического нагревателя. Значительная часть тепловой энергии генерируется внутри за счет механического трения и сил сдвига, возникающих, когда вращающийся винт сжимает пластик.
Основное отличие заключается в непрерывности процесса. Экструзия — это непрерывный стационарный процесс, в ходе которого расплавленный пластик проходит через открытую матрицу для создания длинных однородных форм, таких как трубы, листы или пряди. Литье под давлением представляет собой циклический процесс, который начинается и останавливается. Он впрыскивает расплавленный пластик под экстремальным давлением в закрытую трехмерную стальную форму для создания отдельных отдельных деталей, таких как крышки для бутылок или компоненты автомобильной приборной панели.
Жесткие пластмассы, бывшие в употреблении, сохраняют микроскопические уровни влаги и летучих органических соединений из чернил и этикеток даже после тщательной стирки. Когда пластик плавится, эти вещества испаряются в расширяющиеся газы. Если в экструдере отсутствует соответствующая зона вакуумной дегазации с жидкостным кольцом для удаления этих газов, пар остается внутри расплавленного полимера. Это приводит к образованию пузырьков воздуха внутри готовых гранул, что делает их структурно слабыми и непригодными для продажи высокотехнологичным машинам для литья под давлением.


