
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-24 Происхождение:Работает


Зайдите на пол любого высокопроизводительного промышленного предприятия по переработке отходов, и первое, что вы заметите, — это сильная жара и непрекращающийся гул тяжелой техники. Под толстыми стальными корпусами этих машин необработанный пластиковый лом неправильной формы подвергается жестокой термодинамической трансформации. Он превращается в ценное повседневное производственное сырье. Тем не менее, многие руководители предприятий и новички в полимерном секторе с трудом понимают точную механическую физику, происходящую внутри бочки.
Если вы планируете модернизировать производственную линию или построить с нуля прибыльный завод по переработке отходов, понимание внутренней механики экструзии — ваш первый шаг. В этом инженерном руководстве мы подробно разберем рабочий процесс, рассмотрим жизненно важные структурные компоненты и исследуем, как современные системы для тяжелых условий эксплуатации обрабатывают самые стойкие бытовые материалы.
По своей сути промышленный экструдер представляет собой высокотехнологичный насос непрерывного действия. Он предназначен для плавления, гомогенизации и продавливания необработанных термопластических материалов через ограничительный инструмент для формовки металла. Хотя этот механизм используется в производстве продуктов питания и металлургии, он остается бесспорной основой глобального производства пластмасс и восстановления ресурсов.
Основная задача этого оборудования — превратить твердые полимерные хлопья или гранулы в однородную медоподобную жидкость. Начинающие операторы часто предполагают, что все плавление происходит за счет внешних лент нагревателя. На самом деле внешнее тепло только запускает процесс. Подавляющее большинство тепловой энергии генерируется за счет внутреннего трения. Когда вращающийся винт прижимает пластик к закаленным стенкам бочки, механический сдвиг создает огромное тепло. Как только полимер достигает нужной вязкости, машина проталкивает эту жидкость под давлением через фильеру для формирования непрерывного профиля.
Глядя на текущие тенденции отрасли, можно сказать, что сфера экструзии претерпевает масштабные технологические изменения. Ввиду строгих требований глобальной экономики замкнутого цикла и растущих цен на электроэнергию современные предприятия отказываются от устаревших ручных систем. Мы наблюдаем быстрое внедрение технологии интеллектуальной экструзии. Инженеры завода в настоящее время интегрируют датчики давления расплава в режиме реального времени, автоматическое гравиметрическое дозирование и синхронные двигатели с постоянными магнитами. Такой подход, основанный на данных, радикально сокращает энергозатраты и сводит к минимуму углеродный след всего процесса восстановления.
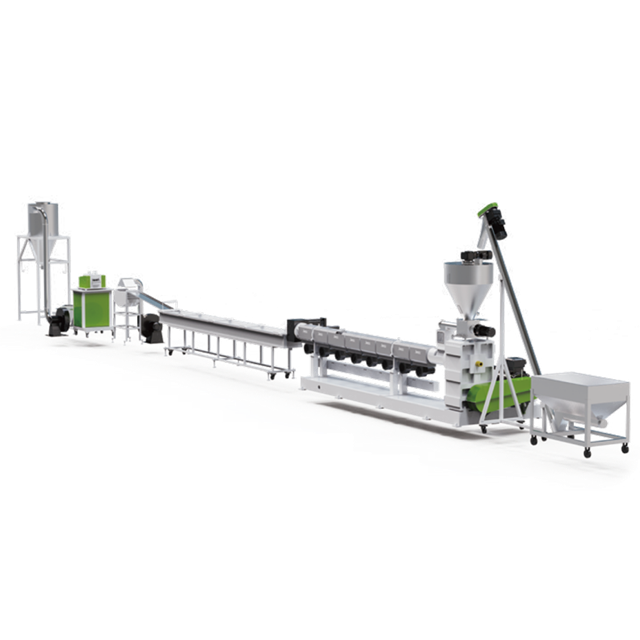
Чтобы полностью устранить производственные дефекты, вы должны понимать анатомию вашего оборудования. Экструдер представляет собой серию интегрированных механических зон, работающих в унисон. Сбой в одной зоне немедленно распространяется по всей линии.
Бункер является точкой входа материала. Расположенный сзади над загрузочным отверстием, он под действием силы тяжести сбрасывает хлопья в барабан. В заводских цехах операторы внимательно прислушиваются к этой зоне. Устойчивый ритмичный хруст указывает на хороший поток. Если материал исключительно легкий или рыхлый, инженеры установят механические устройства принудительной подачи, чтобы физически запихнуть пластик в скребки шнека и предотвратить застревание.
В этой прочной цилиндрической камере находится винт. Поскольку он выдерживает внутреннее давление, превышающее несколько тысяч фунтов на квадратный дюйм, и постоянную абразивную очистку от грязных хлопьев, он отлит из биметаллических закаленных стальных сплавов. Внешняя поверхность покрыта керамическими или инфракрасными нагревательными полосами, разделенными на независимые температурные зоны. Термический профиль запрограммирован на постепенное увеличение от канала подачи к головке штампа. Это предотвращает внезапный термический шок и деградацию полимера.
Винт – это бьющееся сердце операции. Вращаясь, он транспортирует, сжимает и пластифицирует полимер. Стандартный профиль разделен на три отдельные геометрические секции. Секция подачи имеет глубокую спиральную резьбу для агрессивного захвата сырья. Двигаясь вперед, переходная секция имеет уменьшающуюся глубину канала. Это плотно сжимает пластик, создавая чрезвычайное трение сдвига, необходимое для плавления. Наконец, в дозирующей секции используется очень мелкая резьба, чтобы сгладить колебания температуры и создать огромное давление, необходимое для перекачки.
Проталкивание высоковязкой жидкости через ограниченную металлическую трубу требует огромной силы вращения. Система привода сочетает в себе высокоэффективный электродвигатель и редуктор для тяжелых условий эксплуатации. Редуктор снижает скорость двигателя, одновременно увеличивая крутящий момент. Что еще более важно, в нем находится массивный узел упорного подшипника. Когда винт с силой толкает пластик вперед, пластик отталкивается назад. Упорный подшипник поглощает эту серьезную обратную силу, защищая двигатель от катастрофического разрушения.
Для руководителей предприятий, стремящихся оптимизировать производительность, крайне важно освоить последовательный рабочий процесс. Процесс следует строгому термодинамическому пути.
Цикл начинается, когда сырые хлопья падают через загрузочное отверстие во вращающиеся шнековые лопасти. Здесь важно поддерживать постоянный объемный расход. Любое прерывание или закупорка материала приведет к немедленному падению давления на фильерной головке, что приведет к обрыву прядей или неравномерным размерам продукта.
Когда массивный приводной двигатель вращает вал, пластик перемещается вперед в переходную зону. Здесь берет верх настоящая физика экструзии. Уменьшающаяся глубина винтовых каналов подвергает твердые хлопья сильному механическому сдвигу. Это внутреннее трение превращает шумный твердый пластик в бесшумный и равномерный расплав.
При работе с бытовыми отходами неизбежны остаточная влага и поверхностные печатные краски. Попадая в зоны с высоким нагревом, эти загрязняющие вещества мгновенно испаряются в летучие газы. Если эти газы останутся в ловушке, конечный продукт будет структурно слабым и полным полых пузырьков. Чтобы решить эту проблему, в современных бочках предусмотрена специальная зона декомпрессии. Винтовые каналы внезапно углубляются, падая внутреннее давление. Затем мощный вакуумный насос принудительно извлекает захваченную влагу и газ через вентиляционное отверстие, установленное сверху.
После полной дегазации чистый расплав поступает в зону дозирования высокого давления. Винт действует как насос, прогоняя жидкость через гидравлический сменщик сит. Фильтры с тонкой металлической сеткой улавливают микроскопические алюминиевые хлопья, бумажные волокна или нерасплавленную грязь. Очищенный полимер затем проталкивается через фильеру и выходит на открытый воздух, готовый к немедленному охлаждению и формованию.
В то время как традиционное производство использует эту технологию для создания готовых изделий, таких как трубы из ПВХ, сектор переработки использует ее для стандартизации материалов. Измельченный пластик, использованный после потребления, громоздкий, хаотичный, и его, как известно, трудно загружать в стандартные машины для литья под давлением. Специализированная машина для гранулирования пластика решает этот логистический кошмар, превращая лом в однородные цилиндры из плотной смолы.
Рабочий процесс начинается одинаково с плавления и фильтрации лома. Но вместо того, чтобы придавать форму трубе, головка штампа изготавливается с десятками крошечных круглых отверстий. Машина выдавливает непрерывные, раскаленные пряди спагетти. Эти пряди немедленно протягиваются через длинный желоб с циркулирующей водой. Быстрое падение температуры затвердевает полимер, придавая ему необходимую прочность на разрыв. Пройдя через высокоскоростные воздушные ножи, удаляющие поверхностную воду, пряди попадают в роторный нож. Вращающиеся лезвия измельчают пластик на идеальные однородные гранулы, которые классифицируются по вибрации и упаковываются для перепродажи.
Гибкие сельскохозяйственные пленки и жесткие логистические ящики ведут себя по-разному под воздействием тепла и давления. Плотные материалы, такие как полипропилен и полиэтилен высокой плотности, производятся из тяжелых предметов, таких как бутылки шампуня, корпуса автомобильных аккумуляторов и промышленные трубы.
Переработка этих плотных полимеров требует бескомпромиссного, высокомоментного оборудования. Дальновидные владельцы предприятий достигают прибыльности, инвестируя в специальную линию гранулирования жесткого пластика, разработанную специально для продуктов с высокой насыпной плотностью.
Жесткие хлопья представляют собой уникальные проблемы обработки. Они содержат больше стойких поверхностных загрязнений, в том числе сильных клеев и тяжелых печатных красок. Когда они попадают в ствол, они производят огромные объемы газа. Если вакуумная система имеет недостаточный размер, полученные гранулы будут пронизаны микроскопическими пустотами, что сделает их бесполезными для высококачественного литья под давлением.
При проектировании компоновки завода инженеры должны оценить уровень влажности и загрязнения входящего материала, чтобы выбрать правильную архитектуру машины. Ниже приводится практическое сравнение двух основных конфигураций, используемых в отрасли.
| Архитектура системы | Идеальный профиль материала | Технические характеристики | Основное преимущество |
|---|---|---|---|
| Одноэтапная экструзия | Чистый, сухой постпромышленный лом с минимальной печатью. | Использует один длинный непрерывный ствол. Соотношение длины к диаметру обычно находится в диапазоне от 32 до 36. Один порт для удаления вакуума. | Высокая энергоэффективность, занимает меньшую производственную площадь и обеспечивает более низкие затраты на техническое обслуживание. |
| Двухэтапная экструзия | Грязные, сильно отпечатанные бытовые отходы с высоким содержанием влаги. | Конфигурация мать-дитя. Первичный высокоскоростной экструдер подает непосредственно в более крупный и медленный вторичный экструдер. Двойные вакуумные зоны. | Обеспечивает большую площадь поверхности для сверхтонкой фильтрации и агрессивной вторичной дегазации, гарантируя отсутствие пустот в гранулах. |
Приобретение промышленного оборудования требует огромных капиталовложений. Руководители предприятий должны строго соответствовать спецификациям оборудования своим точным потокам материалов. Несоответствие здесь приводит к частым выходам из строя опорных подшипников, ухудшению качества продукции и серьезным финансовым потерям.
Универсальной конструкции винта не существует. Геометрия должна быть математически адаптирована к индексу текучести расплава и объемной плотности вашего полимера. При настройке системы гранулирования жесткого пластика требуйте определенных параметров. Ищите системы, способные обеспечить стабильную производительность от 300 до 1000 кг в час, в зависимости от вашей целевой мощности.
Технология фильтрации является еще одним важным контрольным моментом. Стандартные ручные устройства смены сит вынуждают операторов останавливать машину для замены засоренных фильтров. Такое время простоя недопустимо при работе в режиме 24/7. Укажите двухпоршневые гидравлические устройства смены сит непрерывного действия. Эти усовершенствованные устройства позволяют операторам менять сита на лету, не снижая давления расплава и не разрывая пряди.
Наконец, оцените эффективность приводного двигателя. Высокая производительность требует экспоненциально большего количества электроэнергии. Укажите синхронные двигатели с постоянными магнитами. Они обеспечивают превосходный крутящий момент на низких оборотах и могут снизить потребление энергии до 30% по сравнению с традиционными асинхронными двигателями. Стандартная инженерная практика определяет размер коробки передач так, чтобы она комфортно работала на мощности 80%. Это единственное решение удвоит срок службы ваших внутренних упорных подшипников.
Понимание термодинамической механики экструзии проясняет сложный мир промышленной переработки. Каждый компонент, от биметаллического барабана до гидравлического устройства смены сит, играет решающую роль в обеспечении непрерывного и прибыльного производства.
Успех на заводе зависит от точного подбора оборудования. Независимо от того, перерабатываете ли вы чистые промышленные отходы или сильно загрязненные жесткие хлопья после потребления, согласование крутящего момента вашей машины и возможностей дегазации с вашим материалом не подлежит обсуждению. Если вы готовы масштабировать свои операции, сократить затраты на электроэнергию и производить смолу премиум-класса, изучите индивидуальные решения для тяжелых условий эксплуатации, доступные в Jwell Recycling, чтобы построить линию, которая будет безупречно работать смену за сменой.
Его основная функция — применение механического трения сдвига и контролируемого нагрева для плавления твердых необработанных пластиков. Он действует как мощный насос высокого давления, проталкивая вязкий гомогенизированный расплав через ограничительную матрицу для создания непрерывных профилей, таких как трубы, листы или пряди для гранулирования.
Рабочие температуры полностью зависят от конкретного обрабатываемого полимера. Например, полиэтилен низкой плотности обычно работает при температуре от 160 до 200 градусов по Цельсию, в то время как конструкционные пластики, такие как поликарбонат, могут требовать температурных профилей, превышающих 280–300 градусов по Цельсию. Ствол разделен на несколько зон нагрева для постепенного достижения этих целей.
При регулярном техническом обслуживании основное внимание уделяется смазке и выравниванию. Инженеры завода должны регулярно проверять уровень масла в коробке передач, осматривать упорные подшипники на предмет необычных вибраций и калибровать термодатчики. Кроме того, операторы должны периодически вытягивать и очищать шнек, чтобы удалить накопленный разложившийся углерод, который может загрязнить будущие партии.
В одноступенчатой установке используется один непрерывный ствол, и она рассчитана на чистый и сухой лом. Двухступенчатая установка последовательно соединяет две машины. Первая машина плавит и выполняет грубую фильтрацию, а вторая, более медленная, обеспечивает большую площадь поверхности для сверхтонкой фильтрации и вторичной вакуумной дегазации. Это делает двухступенчатую систему идеальной для влажных бытовых отходов с высокой степенью печати.
Система пропускает очищенный расплав через фильерную головку, образуя длинные непрерывные пряди. Эти горячие пряди немедленно протягивают через ванну с холодной водой, чтобы они затвердели. После того, как высокоскоростные воздушные ножи удаляют остаточную влагу, затвердевшие пряди подаются в роторный нож, где вращающиеся лезвия измельчают их на однородные цилиндрические гранулы.
Твердые материалы, такие как разбитые бутылки и корпуса аккумуляторов, имеют высокую объемную плотность и сильное загрязнение. Система, созданная для этого, включает в себя биметаллические закаленные цилиндры, специальную геометрию винтов с высоким сдвиговым усилием, упорные подшипники увеличенного размера и надежные зоны дегазации с двойным вакуумом, способные извлекать огромные объемы испаренных чернил и влаги.
Экструзия — это непрерывный, непрерывный процесс, в ходе которого расплавленный материал проталкивается через головку с открытым концом для создания длинных, непрерывных форм. Литье под давлением — это цикличный процесс, который происходит в режиме «стоп-энд-гоу». Он впрыскивает точную, отмеренную порцию расплавленного пластика в закрытую металлическую форму, удерживает ее под давлением для охлаждения и выбрасывает дискретную трехмерную деталь, например крышку от бутылки или автомобильную шестерню.


