
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-23 Происхождение:Работает


Зайдите на любой современный завод по переработке отходов, и вы сразу услышите устойчивый гул пластиковой экструзии. Он служит основной движущей силой промышленной переработки отходов во всем мире. Тем не менее, многие операторы предприятий и руководители предприятий все еще пытаются полностью понять сложную внутреннюю механику этих машин. Этот пробел в знаниях часто делает выбор подходящего оборудования для конкретных потоков полимеров сложной и дорогостоящей задачей.
Если вам интересно, как процесс экструзии на самом деле превращает твердые отходы в ценные ресурсы, вам нужно выйти за рамки основных определений из учебников. В этом подробном руководстве с точки зрения инженера описан весь путь от приема сырья до готового продукта. В конечном счете, освоение этих термодинамических принципов абсолютно необходимо при инвестировании в специализированное оборудование для масштабирования вашей деятельности.
По сути, экструзия пластика представляет собой непрерывный крупномасштабный производственный процесс. Он специально предназначен для переработки сырых термопластичных материалов, таких как жесткие хлопья, измельченные гранулы или повторный измельчение. Машина плавит эти твердые частицы и формирует непрерывный профиль. В отличие от литья под давлением, при котором создаются отдельные отдельные детали путем нагнетания расплавленной смолы в закрытую полость, экструзия производит непрерывные отрезки материала с постоянным поперечным сечением. Думайте об этом как о бесконечной ленте расплавленного пластика.
Каждый инженер по экструзии преследует одну главную цель: добиться идеально однородного расплава. Полимер должен достичь однородной консистенции и температурного профиля по всей массе. Если внутренняя температура цилиндра остается слишком низкой, нерасплавленные частицы вызовут серьезные структурные нарушения конечного продукта. И наоборот, если нагрев чрезмерный, полимерные цепи будут разрушаться. Это неизбежно приводит к хрупкости пластмасс и катастрофической потере механических свойств.
В контексте промышленной переработки экструдер выступает в роли центрального процессора. Его используют не только для изготовления труб ПВХ или оконных профилей. Это бьющееся сердце современного оборудования по переработке отходов. Расплавляя твердые пластиковые отходы и систематически отфильтровывая примеси, экструдер подготавливает расплавленный полимер к заключительному этапу кругового цикла переработки: гранулированию.
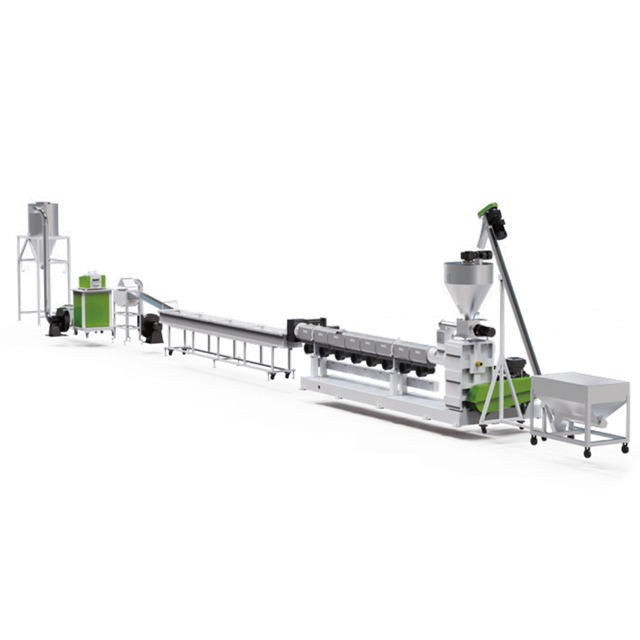
Понимание внутреннего пути полимера важно как для операторов, так и для инженеров. Процесс экструзии представляет собой тщательно организованную последовательность механических и термических процессов.
Процесс начинается в бункере, всасывающей воронке, расположенной в задней части аппарата. В этот резервуар загружается необработанный пластик — часто в виде жестких хлопьев, измельченного материала или первичной смолы. Для стандартных жестких пластиков с высокой объемной плотностью обычно достаточно одной силы тяжести, чтобы втянуть материал в загрузочное отверстие.
Однако операторы в цехах часто сталкиваются с проблемами, связанными с легкими материалами или хлопьями, склонными к слипанию. Слипание происходит, когда частицы сцепляются и полностью блокируют поток. В этих сценариях используются механизмы принудительной подачи, такие как кормушки или механические мешалки. Постоянный и непрерывный поток материала из бункера в бочку имеет решающее значение. Любое колебание скорости подачи вызовет изменения давления на выходе, что приведет к нестабильности конечного продукта.
Как только пластик проходит через загрузочное отверстие, он попадает в нагретый цилиндр и сталкивается с вращающимся экструзионным шнеком. Шнек, самый сложный и жизненно важный компонент машины, обычно разделен на три отдельные геометрические зоны.
Во-первых, это зона питания. Эта секция расположена прямо под бункером и имеет глубокие полеты. Его основная функция — захватывать твердый пластик и быстро перемещать его в нагретые секции ствола.
Далее идет зона сжатия. По мере продвижения материала диаметр корня шнека постепенно увеличивается. Это эффективно уменьшает пространство между шнеком и стенкой цилиндра. Это интенсивное сжатие заставляет частицы пластика агрессивно тереться друг о друга и о металлические поверхности. Это трение создает огромный механический сдвиг. В промышленных экструдерах до восьмидесяти процентов энергии, необходимой для плавления пластика, приходится на внутренний механический сдвиг. Внешние нагревательные ленты ствола просто обеспечивают дополнительную тепловую энергию.
Наконец, расплав достигает зоны дозирования. На этом последнем участке винта глубина полета становится небольшой и постоянной. Пластик теперь полностью расплавлен. Здесь зона дозирования действует как насос высокого давления. Он создает необходимую силу для проталкивания однородного расплава через систему фильтрации и выхода из фильеры в постоянном объеме.
При переработке переработанных материалов пластик часто содержит остаточную влагу, поверхностные чернила или летучие органические соединения. Если их не лечить, эти элементы испаряются при высокой температуре. Это приводит к образованию пустот, пузырей и структурных дефектов в готовых гранулах. Чтобы бороться с этим, в специализированных экструдерах предусмотрены специальные вентиляционные зоны. Мощный вакуумный насос подключается к отверстию в стволе. При работе с промытыми хлопьями эта вакуумная зона издает резкое шипение, поскольку она агрессивно извлекает испаренную влагу и летучие газы до того, как пластик достигнет матрицы.
После дегазации расплавленный пластик необходимо тщательно отфильтровать. Переработанные жесткие хлопья часто содержат микроскопические загрязнения, такие как бумага, грязь, фрагменты алюминия или нерасплавленная резина. Расплав с силой проталкивается через устройство смены сеток, которое представляет собой прочное фильтрующее устройство с тонкими проволочными сетками. В современных системах используются непрерывные гидравлические устройства смены сит. Это позволяет техническим специалистам заменять грязные фильтры, не останавливая всю экструзионную линию.
Пройдя через устройство смены сеток, чистый и однородный расплав под давлением достигает фильерной головки. Матрица представляет собой точно обработанный металлический блок, выполняющий роль формы. Это придает непрерывному пластиковому потоку окончательную форму. В процессе гранулирования матрица обычно имеет несколько небольших круглых отверстий. Пластик проходит через эти отверстия, образуя длинные непрерывные нити. Эти светящиеся пряди готовы к быстрому охлаждению и стрижке.
Для поддержания стабильной работы и высокой производительности экструдер использует несколько мощных компонентов, работающих в идеальной синхронизации. Понимание этих частей помогает менеджерам предприятий эффективно планировать профилактическое обслуживание.
| Основные функции | компонента. | Технические характеристики. |
|---|---|---|
| Мотор и коробка передач | Обеспечивает вращательную силу, необходимую для поворота винта, несмотря на огромное противодавление. | Требуется высокий крутящий момент и прочные упорные подшипники для поглощения обратной силы, возникающей при выталкивании тяжелого расплава. |
| Хоппер | Удерживает и регулирует поступление сырых пластиковых материалов. | Часто оснащаются сушильными установками или автоматизированными системами гравиметрического дозирования для точного смешивания материалов. |
| Бочка и обогреватели | Вмещает винт и обеспечивает полимеру дополнительную тепловую энергию. | Изготовлен из закаленных стальных сплавов. Оснащен электрическими нагревательными лентами и охлаждающими вентиляторами для точного зонального контроля температуры. |
| Экструзионный шнек | Транспортирует, сжимает, плавит и перекачивает пластик вперед. | Обычно обрабатывается биметаллическим покрытием для защиты от абразивного износа. Это особенно важно при переработке переработанного жесткого пластика. |
| Головка | Придает расплавленному полимеру конечный непрерывный профиль. | Необходимо поддерживать равномерное распределение температуры и давления для обеспечения постоянного диаметра прядей. |
При оценке экструзионной технологии для модернизации завода крайне важно понимать механические различия между одношнековой и двухшнековой конфигурациями.
Одношнековые экструдеры остаются абсолютным отраслевым стандартом для большинства основных применений транспортировки, плавления и перекачки. Они имеют один вращающийся винт, расположенный внутри цилиндрического цилиндра. Благодаря своей относительно простой конструкции они очень надежны, их легче обслуживать для обслуживающего персонала и они очень экономичны. Для плавления смолы они полагаются в первую очередь на трение и давление. Для обработки чистых, однородных жестких пластмасс установка с одним шнеком часто является наиболее эффективным выбором.
В двухшнековых экструдерах, напротив, используются два взаимодействующих шнека, которые вращаются либо в одном направлении, либо в противоположных направлениях. Эта сложная конструкция обеспечивает исключительные возможности смешивания и компаундирования. Взаимосвязывающее действие заставляет пластик проходить через узкие зазоры, создавая чрезвычайно высокие скорости сдвига. Это делает их идеальными для смешивания различных полимеров, диспергирования красителей или сильного удаления летучих веществ из сильно загрязненных пластмасс. Однако двухшнековые машины требуют значительно более высоких капиталовложений и более высоких затрат на техническое обслуживание.
Глядя на более широкую производственную среду, сектор экструзии пластмасс быстро развивается, чтобы соответствовать строгим глобальным требованиям устойчивого развития. Недавние изменения на рынке подчеркивают решительный переход к автоматизации и энергоэффективности. В частности, современные предприятия отходят от чисто механических установок и используют интеллектуальные экструдеры, интегрированные с датчиками промышленного Интернета вещей.
Эта цифровая трансформация позволяет операторам отслеживать профили давления и температуры расплава в режиме реального времени непосредственно с панелей управления диспетчерской. Теперь инженеры могут прогнозировать износ до того, как катастрофический сбой остановит производство. Кроме того, поскольку экономика замкнутого цикла стимулирует спрос на более качественные переработанные смолы, переработка сильно загрязненных бытовых отходов стала новым отраслевым стандартом.
Чтобы сохранить прибыльность на фоне растущих затрат на коммунальные услуги, производители оборудования все чаще оснащают экструзионные линии синхронными двигателями с постоянными магнитами. Эти усовершенствованные приводы значительно снижают потребление энергии на килограмм перерабатываемых хлопьев. Следовательно, достижение термодинамического баланса внутри экструдера больше не является просто техническим требованием. Это важнейший бизнес-актив для максимизации операционной прибыли.
Сам по себе процесс экструзии не дает готового транспортабельного сырья. Чтобы полностью замкнуть цикл переработки, непрерывный расплавленный профиль необходимо преобразовать в отдельные управляемые гранулы. Здесь экструдер легко интегрируется в комплексную машину для гранулирования пластика..
Как только экструдер проталкивает расплавленный пластик через фильеру, высокотемпературные пряди должны быстро затвердеть. Обычно это достигается путем пропускания светящихся прядей через длинную ванну с водяным охлаждением с регулируемой температурой. Затем высокоскоростные воздушные ножи удаляют с прядей остаточную влагу. Наконец, охлажденные твердые пластиковые пряди подаются в гранулятор. В этом конкретном агрегате используется высокоскоростной вращающийся режущий ротор для измельчения непрерывных прядей на однородные цилиндрические гранулы. Эти гранулы визуально и физически похожи на первичную пластиковую смолу, что позволяет их упаковывать, продавать и подавать в машины для литья под давлением для создания совершенно новых продуктов.
Твердые пластмассы, такие как бутылки из полиэтилена высокой плотности, полипропиленовые корпуса аккумуляторов, ящики, изготовленные методом литья под давлением, и конструкционные отходы представляют собой уникальные проблемы обработки. В отличие от гибких пленок, жесткие чешуйки обладают более высокой объемной плотностью и обладают высокой абразивностью. Следовательно, им требуются специализированные технологические линии, спроектированные так, чтобы выдерживать огромные механические нагрузки, обеспечивая при этом превосходную фильтрацию.
В зависимости от состояния и источника вашего сырья руководители предприятий должны выбирать между двумя основными конфигурациями оборудования.
Одноступенчатая система состоит из одного главного экструдера, который осуществляет транспортировку, плавление, дегазацию, фильтрацию и перекачку за один непрерывный проход. Эта конфигурация очень эффективна. Он служит оптимальным выбором для переработки отходов жесткого пластика, относительно чистых, сухих и однородных по составу.
Поскольку материал проходит только один цикл нагрева, термическая деградация полимерных цепей сведена к минимуму. Одноступенчатые системы занимают меньшую площадь, потребляют меньше электроэнергии и их легче обслуживать операторам. Например, системы, рассчитанные на производительность от 300 до 1000 килограммов в час, используют оптимизированное соотношение длины и диаметра, чтобы обеспечить тщательное плавление без избыточного сдвига. Если на вашем предприятии производится чистый постпромышленный переизмельчение, инвестиции в высококачественную линию гранулирования жесткого пластика обеспечат высокую производительность и оптимизированные протоколы технического обслуживания, обеспечивая быструю окупаемость инвестиций.
Жесткие пластмассы, бывшие в употреблении, представляют собой совершенно другой набор термодинамических проблем. Материалы, извлеченные из бытовых отходов, часто загрязнены тяжелыми печатными красками, органическими остатками, бумажными этикетками и высоким содержанием остаточной влаги в процессе стирки. Одноступенчатый экструдер часто с трудом справляется с адекватным удалением этих захваченных газов и фильтрацией тяжелых примесей, не вызывая при этом серьезной нестабильности давления.
Чтобы решить эту проблему, инженеры используют двухступенчатую систему, обычно называемую в отрасли конфигурацией «мать-ребенок». Эта установка соединяет два отдельных экструдера в последовательную линию. Первичный экструдер выполняет начальное плавление, интенсивную дегазацию и грубую фильтрацию. Частично отфильтрованный расплав затем переносится непосредственно в вторичный экструдер меньшего размера. Работая на более низкой скорости вращения, вторая ступень обеспечивает решающий этап сверхтонкой фильтрации и стабилизирует давление расплава до того, как он достигнет головки. Для предприятий по переработке сильно загрязненных бытовых отходов специализированная система гранулирования жесткого пластика двухступенчатой конструкции является стандартным оборудованием, необходимым для получения коммерчески жизнеспособных и бездефектных смол.
Попытка переработать жесткие пластиковые хлопья с помощью экструзионного оборудования, предназначенного для изготовления гибких пленок или компаундирования общего назначения, часто приводит к неоптимальной производительности, частым блокировкам оборудования и плохому качеству гранул. Инвестиции в специализированную систему обеспечивают измеримые преимущества с точки зрения операционной экономики, качества материалов и долговечности оборудования.
Эффективность и автоматизация. Современная промышленная переработка отходов во многом зависит от минимизации ручного вмешательства. Специализированные линии по производству жесткого пластика оснащены передовыми гравиметрическими системами подачи, которые точно контролируют поступление тяжелых хлопьев, предотвращая закупоривание бункера. Кроме того, сложные программируемые логические контроллеры непрерывно контролируют температуру ствола и давление расплава в режиме реального времени. Если давление в устройстве смены сит резко возрастает (что указывает на полный фильтр), автоматизированная система запускает гидравлическую замену сита, не останавливая процесс экструзии. Это значительно сокращает дорогостоящие простои.
Превосходное качество продукции: производители пластмасс, приобретающие переработанные гранулы, требуют, чтобы они вели себя точно так же, как первичные смолы, во время литья под давлением. Специальные системы обеспечивают высокое качество продукции благодаря точному термодинамическому контролю. Благодаря использованию оптимизированной конструкции шнеков, специально разработанной для жестких полимеров, экструдер обеспечивает гомогенный расплав без чрезмерного нагревания сдвига. Усовершенствованные системы вакуумной дегазации удаляют микроскопические пузырьки воздуха, гарантируя, что конечные гранулы будут плотными, структурно прочными и высоко ценятся на сырьевом рынке.
Долговечность и долгосрочная ценность. Переработка жестких пластиков, бывших в употреблении, по своей сути является абразивной. Такие материалы, как раздавленные корпуса аккумуляторов, часто содержат остаточную грязь, песок и микроскопические металлические фрагменты. Эти абразивные частицы в течение тысяч часов вызывают сильный износ внутренних компонентов. Специальное оборудование борется с этим с помощью специализированной металлургии. Экструзионные шнеки и внутренние облицовки цилиндра обычно обрабатываются биметаллическими покрытиями, такими как сплавы карбида вольфрама, наносимые посредством плазменной дуговой сварки. Эта биметаллическая броня значительно продлевает срок службы оборудования, сокращая частоту дорогостоящих замен деталей и обеспечивая долгосрочную окупаемость инвестиций.
Понимание внутренней механики экструдера для пластмасс является основополагающим шагом в оптимизации любого современного предприятия по переработке пластмасс. Это важнейший механизм, который превращает необработанные загрязненные отходы в ценные однородные гранулы. Хотя базовая физика тепла, давления и сдвига остается неизменной, конкретная конфигурация оборудования должна адаптироваться к уникальным физическим свойствам вашего сырья. Выбрав специальное оборудование для переработки жестких пластиков, адаптированное к уровню загрязнения и влажности вашего материала, вы можете максимизировать производительность и обеспечить высочайшее качество пеллет. Чтобы изучить передовые решения для экструзии и найти оборудование, которое точно соответствует потребностям вашего завода, изучите инженерные решения, предоставляемые JWELL Machinery для обеспечения устойчивого и прибыльного будущего в переработке пластмасс.
Она варьируется в зависимости от типа пластика, но обычно колеблется от 200°C до 275°C для обычных пластмасс, таких как полипропилен и полиэтилен.
Экструдер непрерывно проталкивает расплавленный пластик через матрицу, создавая длинные формы, такие как трубы или пряди, для гранулирования. Литье под давлением заставляет пластик помещаться в закрытую форму для создания отдельных дискретных деталей.
Переработанный пластик часто содержит влагу или чернила. Дегазационные отверстия удаляют эти летучие газы в процессе экструзии, предотвращая появление полых или хрупких гранул.
Хотя это возможно при использовании специализированных шнеков, настоятельно рекомендуется использовать специальные линии, поскольку жесткие чешуйки и гибкие пленки имеют совершенно разные объемную плотность и поведение плавления.
Толщина контролируется путем балансировки скорости шнека экструдера, который определяет объем материала, и скорости последующего тянущего оборудования. Конструкция штампа также играет важную роль в окончательных размерах.
Пульсации или нестабильность выходного потока обычно вызваны неравномерной подачей в бункер, скоплением легких материалов, неравномерным нагревом цилиндра или несоответствием конструкции шнека для конкретного перерабатываемого полимера.


