
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-19 Происхождение:Работает


Ваши линии компаундирования страдают от плохого смешивания материалов и быстрого внутреннего износа? Как инженер-технолог, я вижу, как руководители заводов ежедневно сталкиваются с этими двойными разочарованиями. Понимание точного механического поведения вашего оборудования — это первая линия защиты от дорогостоящих незапланированных простоев производства.
В этом техническом обзоре мы рассмотрим внутреннюю работу современного экструзионного оборудования. Мы изучим механические этапы, сравним конфигурации оборудования и поделимся действенными стратегиями оптимизации вашей системы для достижения максимальной производительности и прибыльности.
Двухшнековый экструдер — это мощное электромеханическое обрабатывающее устройство, широко используемое в пластмассовой и химической промышленности. По своей сути машина состоит из двух параллельно вращающихся валов, помещенных в плотно прилегающий нагретый ствол. В отличие от обычных формовочных машин, это высокотехнологичное оборудование осуществляет непрерывные химические и физические реакции при точном контроле температуры и давления.
Фундаментальная концепция основана на динамическом взаимодействии между двумя вращающимися валами и внутренней стенкой цилиндра. Их геометрическая конструкция выталкивает полимерные смолы и химические добавки вперед, подвергая их интенсивному механическому сдвигу. Эта суровая внутренняя среда способствует быстрому плавлению и гомогенному смешиванию различных сырьевых материалов в единую однородную матрицу.
Для работы на этом оборудовании требуется высокий уровень технического мастерства. Современные специалисты должны постоянно контролировать цифровые датчики давления расплава и оперативно регулировать гравиметрическую скорость подачи. Они также регулируют скорость вала, чтобы расплав полимера оставался абсолютно стабильным. Даже незначительное отклонение этих параметров может привести к немедленной деградации материала или нестабильной геометрии гранул.
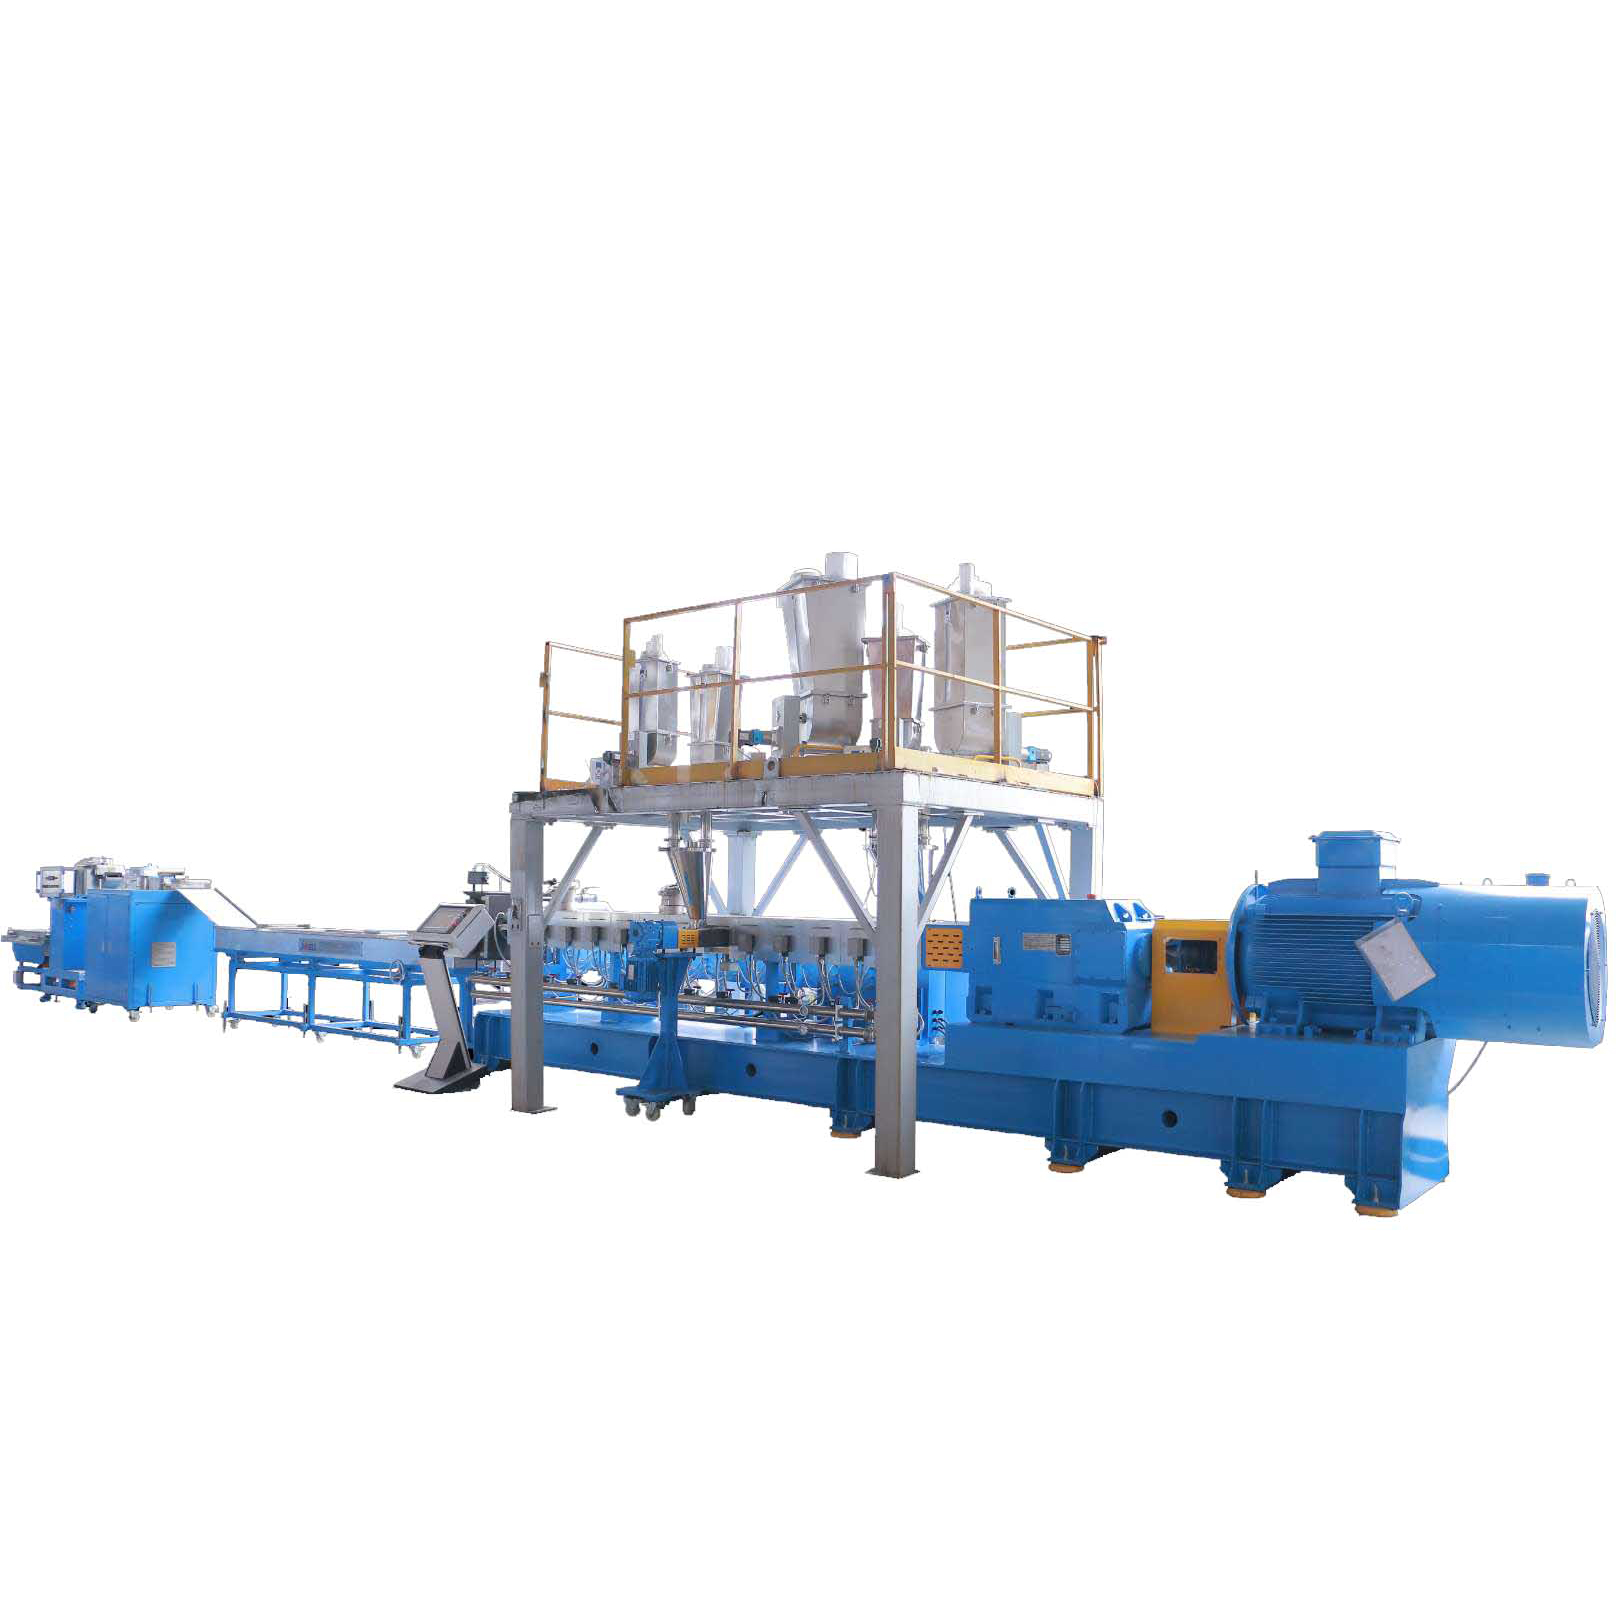
Понимание механической последовательности работы этого оборудования имеет важное значение для руководителей предприятий, стремящихся оптимизировать свои производственные линии. Внутренний процесс разделен на пять отдельных этапов. Каждая ступень спроектирована для выполнения определенной функции на полимерной матрице.
Процесс начинается в зоне всасывания. Сырье, такое как базовые смолы, жидкие добавки, красители и минеральные наполнители, поступает в главный бункер. В промышленных установках обычно используются усовершенствованные питатели с потерей веса. Эти интеллектуальные устройства дозируют сырье с исключительной точностью. Чтобы предотвратить засорение, в приемной секции предусмотрены глубокие лопасти, предназначенные для приема больших объемов твердого материала и быстрой транспортировки его от загрузочного отверстия.
По мере продвижения материала вперед он попадает в переходную зону. Здесь вращение начинает агрессивно сжимать полимер. В то время как внешние ленты электронагревателей обеспечивают начальную тепловую энергию, подавляющая часть процесса плавления происходит за счет механического трения. Невероятно узкие зазоры между вращающимся металлом и стенкой ствола вызывают сильный внутренний нагрев. Это переводит твердые пластиковые гранулы в высоковязкое расплавленное состояние.
После полного расплавления материал поступает в зону смешивания. В этом разделе используются специализированные модульные элементы, в первую очередь месильные блоки и компоненты обратного шага. Эти детали подвергают расплав полимера огромным силам сдвига. Дисперсионное смешивание разрушает твердые агломераты на микроскопические частицы. Одновременно распределительное смешивание обеспечивает равномерное распределение этих крошечных частиц по полимерной матрице.
Во время интенсивных фаз плавления из сырья выделяются окружающая влага, захваченный воздух и летучие органические соединения. Если эти расширяющиеся газы остаются в расплаве, они вызывают пустоты и серьезные структурные дефекты в конечном продукте. Для борьбы с этим в стволе имеется вентиляционная зона, открытая для высокопроизводительной вакуумной системы. Специальный профиль распределяет расплав тонким слоем. Это резко увеличивает площадь поверхности и позволяет вакууму агрессивно удалять нежелательные газообразные примеси.
На заключительном этапе оборудование действует как мощный насос непрерывного действия. Он создает достаточное давление, чтобы протолкнуть расплав очищенного гомогенного полимера через прецизионно обработанную фильеру. Поскольку светящийся материал выходит из матрицы в виде непрерывных нитей, он сразу же гасится. Наконец, затвердевший пластик разрезается на однородные товарные гранулы с помощью машины для гранулирования пластика , готовой к упаковке или дальнейшему производству.
Чтобы эффективно оценить инвестиции в капитальное оборудование, покупатели должны хорошо понимать физическую архитектуру оборудования. Стандартная линия построена на трех критически важных взаимосвязанных подсистемах.
Система привода действует как сердце экструдера. Он состоит из двигателя переменного тока высокой мощности, соединенного непосредственно с редуктором для тяжелых условий эксплуатации. Редуктор должен равномерно распределять огромный механический крутящий момент на два отдельных параллельных вала, сохраняя при этом абсолютную синхронизацию вращения. Высокий крутящий момент позволяет машине обрабатывать высоковязкие конструкционные материалы и тяжелые нагрузки наполнителя без остановки. Например, высококачественное оборудование часто поддерживает определенный номинальный крутящий момент до 11,5 Нм/см³, что позволяет легко смешивать высоконаполненные смеси.
Современные промышленные экструдеры используют модульную конструкцию цилиндра. Несколько отдельных секций плотно скреплены между собой болтами. Эта модульность позволяет инженерам-технологам настраивать соотношение длины и диаметра в соответствии с их конкретными потребностями в обработке. Соотношения обычно варьируются от 32:1 до более 52:1 в зависимости от применения. Каждая независимая секция ствола снабжена собственными литыми электрическими нагревателями и внутренними каналами жидкостного охлаждения. Это создает точные зоны контроля температуры.
В отличие от простых сельскохозяйственных шнеков, внутренние детали не представляют собой цельные металлические валы. Вместо этого они собираются путем надевания различных модульных деталей на центральный шлицевой вал. Этот блестящий дизайн позволяет инженерам создавать индивидуальный профиль. К элементам относятся блоки прямой транспортировки для быстрого перемещения материала, широкие блоки перемешивания для агрессивного плавления и элементы обратного хода для создания локализованных уплотнений расплава.
При выборе нового технологического оборудования лица, принимающие решения, должны выбирать между двумя основными механическими конфигурациями. Этот фундаментальный выбор определяет возможности обработки машины и ее идеальное производственное применение.
В конфигурации совместного вращения оба вала вращаются в одном и том же направлении. Такая конструкция создает среду с чрезвычайно высоким усилием сдвига и оснащена уникальным механизмом самоочистки. Полет одного вала непрерывно очищает корень своего партнера. Машины сонаправленного вращения работают на исключительно высоких скоростях, часто превышающих 600 об/мин, обеспечивая непревзойденную эффективность смешивания. Они остаются бесспорным отраслевым стандартом передовой переработки, где основной целью является тщательная гомогенизация.
Напротив, в установке с противоположным вращением валы вращаются в противоположных направлениях. Этот механизм создает среду с низким сдвигом и низким трением. Сырье по существу задерживается в изолированных камерах и перекачивается вперед с минимальным внутренним перемешиванием. Поскольку они выделяют очень мало тепла от трения, экструдеры встречного вращения в основном используются для обработки высокотермочувствительных материалов, таких как ПВХ.
Руководители предприятий часто сталкиваются с трудным решением: инвестировать ли средства в одновальную или двухвальную систему. Хотя одновальные экструдеры механически проще и заметно дешевле, на производстве они служат совершенно иной цели. Чтобы сделать выбор оборудования более понятным, я всегда советую своим клиентам взглянуть на эту практическую матрицу сравнения, основанную на реальных инженерных требованиях.
| Особенность | одношнекового экструдера | Двухшнековый экструдер |
|---|---|---|
| Основная функция | Плавление и транспортировка предварительно смешанных материалов. | Интенсивное компаундирование, смешивание и удаление летучих веществ. |
| Возможность смешивания | Низкий. Полагается в основном на поток сопротивления. | Исключительный. Предлагает как дисперсионное, так и распределительное смешивание. |
| Гибкость материала | Борется с высоким содержанием наполнителей или порошковых добавок. | Легко справляется со сложными рецептами и с содержанием минеральных наполнителей до 80%. |
| Самоочистка | Бедный. Требует демонтажа или серьезной продувки. | Отличный. Вращающаяся конструкция постоянно очищает ствол. |
В частности, если ваше производство предполагает смешивание нескольких добавок или управление высокими нагрузками наполнителей, взаимодействующая двухвальная система является единственным логичным выбором. Одновальная машина просто потеряет структурную целостность на этапе плавления, если выйдет за пределы ее предполагаемых возможностей формования.
Судя по недавнему анализу рынка и разработкам оборудования, производственная среда быстро развивается. Глобальное законодательное стремление к устойчивому развитию заставляет производителей оборудования быстро адаптироваться. В отрасли наблюдается огромный всплеск спроса на системы, способные работать с чувствительными к сдвигу биопластиками, такими как PLA и PBAT. Эти современные эко-материалы требуют чрезвычайно точного контроля локализованного сдвига.
Кроме того, переход к моделям экономики замкнутого цикла сделал невозможными вопросы высокоэффективной фильтрации расплава и вакуумной дегазации. Современные перерабатывающие предприятия все чаще интегрируют датчики промышленного Интернета вещей непосредственно в стволы и коробки передач. Этот переход на цифровые технологии позволяет операторам предприятий перейти от оперативного устранения неполадок к профилактическому техническому обслуживанию. Мониторинг скачков крутящего момента, гармоник вибрации или незначительных отклонений температуры в режиме реального времени до того, как произойдет катастрофический механический отказ, теперь является основой отрасли.
Промышленное производство требует точности, повторяемости и высокой непрерывной производительности. Освоение промышленного гранулирования пластика во многом зависит от универсальности механизма совместного вращения. Поскольку эти машины обладают превосходными возможностями, производители в различных секторах используют эту технологию для обработки широкого спектра полимеров, химических добавок и армирующих наполнителей.
При производстве цветных маточных смесей достижение идеальной дисперсии пигмента является абсолютной основной задачей. Необработанные пигменты естественным образом имеют тенденцию образовывать устойчивые когезивные агломераты. Эти комки могут вызвать серьезные цветные полосы или структурные дефекты конечного формованного пластикового изделия. Высокие силы сдвига, создаваемые специальными блоками для замешивания, эффективно разрушают эти твердые агломераты. Это механическое воздействие обеспечивает равномерное распределение пигмента по несущей смоле, гарантируя абсолютную стабильность цвета при больших производственных партиях.
Конструкционные пластмассы часто требуют сложного смешивания базовых смол с армирующими веществами, такими как стекловолокно, тальк или химические антипирены. Этот процесс компаундирования требует тонкого баланса механических сил. Оборудование должно обеспечивать достаточную энергию сдвига для плавления полимерной матрицы, но не настолько, чтобы она разрушала структурную целостность армирующих волокон. Интеграция с высоким крутящим моментом двухшнековой линии гранулирования в ваше предприятие обеспечивает такую модульную гибкость. Операторы могут использовать боковые питатели, расположенные ниже по потоку, для введения хрупких стекловолокон позже в зону плавления, что обеспечивает быстрый переход между различными рецептурами инженерных компаундов.
Постпотребительская и постиндустриальная переработка отходов представляет собой невероятно уникальные проблемы переработки. В первую очередь это связано с сильным присутствием влаги из окружающей среды, летучих органических соединений и остаточных загрязнений чернил. Современное оборудование превосходно справляется с этой конкретной задачей благодаря агрессивному обновлению поверхности и высокоэффективным возможностям вакуумной дегазации. Поскольку расплав полимера постоянно складывается и растягивается, захваченные газы выталкиваются на поверхность и извлекаются. Это значительно повышает механические качества вторичного материала, что делает его пригодным для высокотехнологичных применений, таких как переработка ПЭТ от бутылки к бутылке.
Оценивая модернизацию капитального оборудования, руководители предприятий должны объективно взвесить как эксплуатационные выгоды, так и текущие требования к техническому обслуживанию оборудования, чтобы поддерживать максимальную прибыльность.
Основным преимуществом этого оборудования является его высокая непрерывная производительность в сочетании с точным локализованным контролем времени пребывания материала. В отличие от традиционных одновальных систем, в которых расплавленный материал может легко застаиваться и гореть, взаимозацепляющийся профиль создает мощный эффект самовытирания. Это предотвращает деградацию полимера и обеспечивает очень узкое распределение времени пребывания. Следовательно, производители получают выгоду от стабильного качества окатышей, равномерной температуры плавления и значительного снижения процента брака.
Несмотря на прочную промышленную конструкцию, эти машины подвержены определенным эксплуатационным опасностям. Наиболее серьезной проблемой является абразивный износ внутренних элементов. Обработка высоконаполненных компаундов, особенно содержащих диоксид титана или абразивные стеклянные волокна, может быстро разрушить стандартные стальные компоненты. Чтобы смягчить это, производители должны инвестировать в специализированную металлургию, такую как биметаллические гильзы ствола и изнашиваемые детали с покрытием из карбида вольфрама.
Еще одной важной мерой предосторожности является предотвращение внешнего загрязнения металлом. Если примеси металла попадут в загрузочный бункер, это может привести к немедленному катастрофическому повреждению взаимозацепляющихся валов и редуктора главной передачи. Установка высокоинтенсивных магнитных сепараторов на питающем горловине является обязательной мерой промышленной безопасности.
Для достижения максимальной механической эффективности вашей линии компаундирования требуется нечто большее, чем просто включение питания. Операторы и инженеры-технологи должны постоянно настраивать рабочие параметры в соответствии с конкретными термическими свойствами полимера.
Модульная структура, бесспорно, является сердцем процесса компаундирования. Не существует универсальной настройки; он должен быть точно адаптирован к конкретной смоле. Стандартный геометрический профиль состоит из конвейерных элементов для перемещения сырья, тестомесильных блоков для плавки и элементов реверсивного шага для создания уплотнений расплава. Если внутренняя температура расплава становится опасно высокой, замена агрессивных широких блоков для замешивания на более мягкие распределительные смесительные элементы может значительно снизить чрезмерное тепло сдвига.
График профилактического обслуживания на основе данных не подлежит обсуждению. Коробка передач передает огромный крутящий момент и требует регулярного отбора проб масла наряду с плановой заменой жидкости, чтобы предотвратить катастрофический выход из строя упорного подшипника. Операторы должны быть обучены прислушиваться к необычному визгу оборудования. Кроме того, инженеры по техническому обслуживанию должны регулярно измерять физические зазоры между скребками и внутренней стенкой ствола. Поскольку этот зазор естественным образом увеличивается из-за абразивного износа, эффективность прямой накачки падает.
Правильное управление температурой предполагает тщательную балансировку внешних лент электрического нагревателя с внутренним теплом трения, генерируемым при вращении. Во многих высокоскоростных применениях полимер генерирует более чем достаточно внутреннего тепла сдвига, чтобы оставаться полностью расплавленным. Путем точной настройки внутренних зон водяного охлаждения операторы могут предотвратить деградацию полимера, свести к минимуму выделение газов и значительно снизить общее потребление электроэнергии.
Эти передовые системы работают по строгому принципу голодания. Это означает, что общая пропускная способность полностью определяется входными питателями, а не скоростью вращения. Неравномерная подача материала является основной причиной помпажной работы экструзионной головки. Использование высокоточных дозаторов с функцией потери веса гарантирует, что массовый расход остается абсолютно стабильным независимо от изменений объемной плотности. Такая стабильность подачи является абсолютным секретом производства однородных гранул и предотвращения неприятного разрушения прядей на этапе водяного охлаждения.
Освоение механики вашего экструзионного оборудования жизненно важно для успеха современного производства. Эти глубокие технические знания позволяют руководителям предприятий повышать производительность, быстро устранять дефекты и значительно сокращать время незапланированных простоев. Правильная настройка гарантирует, что ваше оборудование будет работать с максимальной эффективностью, а выбор правильной конфигурации максимизирует общее качество продукции.
Всегда отдавайте приоритет строгим графикам технического обслуживания, основанным на данных, чтобы продлить срок службы вашего оборудования. Понимая сложный баланс сдвига, температуры и потока материала, вы можете превратить свою линию компаундирования в высокодоходный и надежный актив.
Готовы расширить свои возможности по производству компаундов и переработке? Посетите Jwell Machinery , чтобы изучить ведущие в отрасли экструзионные решения, адаптированные к вашим производственным потребностям.
Да, они очень эффективны и становятся все более предпочтительными для передовых промышленных операций по переработке пластика. В отличие от традиционных одновальных машин, эти системы обладают исключительными возможностями дегазации и фильтрации расплава. При переработке бывших в употреблении материалов, таких как ПЭТ-бутылки или упаковочные пленки с толстым слоем печати, полимер часто сильно загрязняется влагой и летучими органическими соединениями. Конструкция взаимозацепления постоянно обновляет поверхность расплава полимера, обнажая захваченные газы, чтобы их можно было эффективно извлечь через вентиляционные отверстия с высоким вакуумом.
Срок службы существенно варьируется в зависимости от конкретных обрабатываемых полимеров и химических добавок. При использовании стандартных ненаполненных пластмасс, таких как полиэтилен или полипропилен, высококачественные стальные элементы могут легко прослужить несколько лет с минимальным механическим износом. Однако при смешивании высокоабразивных материалов, таких как стекловолокно или диоксид титана, скорость износа значительно увеличивается. В таких суровых условиях стандартные элементы могут требовать замены каждые 6–12 месяцев. Инвестиции в биметаллические покрытия или покрытия из карбида вольфрама значительно продлевают срок службы.
Помпаж проявляется в виде непостоянного и пульсирующего потока расплавленного пластика у головки штампа и является распространенной эксплуатационной проблемой. В системе с голодающим всплески чаще всего вызваны непостоянной подачей сырья. Если гравиметрические питатели засоряются или теряют калибровку, массовый расход в цилиндре колеблется, вызывая серьезные колебания давления. Другой распространенной причиной является неправильная внутренняя конфигурация, не позволяющая создать надлежащее уплотнение расплава перед зоной вакуумной вентиляции, что нарушает давление прямой транспортировки.
Понимание этого механического различия имеет решающее значение для оптимизации сложных рецептур. Дисперсионное смешивание предполагает применение высокого напряжения сдвига для физического разрушения связных твердых комков, таких как агломераты цветных пигментов, на микроскопические частицы. Для этого требуется интенсивная механическая сила. Распределительное смешивание — это процесс равномерного распределения этих разрушенных частиц по всей полимерной матрице без необходимости дальнейшего уменьшения их физического размера. Усовершенствованные экструдеры превосходны тем, что их модульные профили могут быть спроектированы так, чтобы обеспечить оптимальные уровни обоих компонентов одновременно.
Соотношение длины и диаметра определяет время пребывания и количество технологического пространства, доступного для плавления, смешивания и вентиляции. Более короткое соотношение L/D, например 32:1, часто бывает достаточным для базовых смесей и термочувствительных материалов. И наоборот, более длительное соотношение L/D, например 48:1 или 52:1, обеспечивает увеличенное время пребывания, необходимое для сложной реактивной экструзии, нескольких последующих стадий подачи и агрессивного вакуумного удаления летучих веществ из сильно загрязненных переработанных пластмасс.
Удельный крутящий момент является важнейшим показателем производительности, который определяет, какую вращательную мощность редуктор может передать на валы относительно их межосевого расстояния. Оборудование с высоким удельным крутящим моментом позволяет инженерам эксплуатировать машину при более высоких уровнях заполнения и более низких оборотах, сохраняя при этом ту же производительность. Это приводит к значительно более низким температурам плавления и уменьшению деградации полимера, что делает его идеальным для обработки высоковязких конструкционных пластиков и соединений, чувствительных к сдвигу.


