
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-18 Происхождение:Работает


Покупка экструзионного оборудования представляет собой огромные капитальные затраты для любого производственного предприятия. Вы действительно знаете, что определяет эту окончательную цену? Многие отделы закупок смотрят исключительно на чистую прибыль. Они непреднамеренно переплачивают за неверные характеристики машины. И наоборот, они могут недооценивать оборудование и страдать от низкого качества продукции и постоянных узких мест в работе.
Цена экструдера никогда не бывает произвольной. В этом подробном инженерном руководстве мы рассмотрим, как настраиваемый процесс одношнекового экструдера диктует механические требования. Вы узнаете, как именно переменные процесса, типы материалов и конструктивные конфигурации напрямую влияют на ваши общие финансовые вложения.
Чтобы по-настоящему понять, почему экструзионное оборудование стоит такую цену, покупатели должны сначала понять механические реалии, происходящие внутри бочки. Представьте себе, что вы стоите на заводе и наблюдаете, как твердые хлопья неправильной формы плавно превращаются в гладкие однородные гранулы. Эта трансформация не является волшебством. Это прямое отражение точной термодинамической техники, предназначенной для превращения твердого пластика в однородный расплав.
Стандартный одношнековый механизм опирается на прочный вращающийся вал внутри нагретой бочки для транспортировки, плавления и перекачивания полимера. Для достижения стабильного потока внутренняя геометрия разделена на три отдельные зоны, каждая из которых спроектирована для конкретной задачи.
Зона подачи расположена непосредственно под бункером. В этом разделе представлены глубокие лопасти, предназначенные для захвата твердых гранул или хлопьев и продвижения их вперед. Основное внимание инженеров здесь уделяется постоянному, непрерывному потреблению объема. По мере продвижения материала он попадает в переходную зону. Здесь диаметр корня винта постепенно увеличивается, сжимая пластик. Интенсивное механическое трение сдвига, возникающее при вращении, в сочетании с внешними нагревателями ствола эффективно плавит полимер. Наконец, материал достигает зоны дозирования. В этой последней секции используются мелкие лопасти для прокачки полностью гомогенизированного расплавленного пластика через фильерную головку при совершенно стабильном давлении и объеме.
С инженерной точки зрения эффективность этого трехэтапного пути определяет качество и производительность вашей продукции. Если вашему предприятию требуется более высокая производительность или возможность переработки сильно загрязненных вторсырья, машина требует математически сложной конструкции шнека. Каждая минутная модификация, необходимая для совершенствования этого внутреннего процесса, увеличивает производственные накладные расходы. Эта сложность в конечном итоге отражается на вашем предложении о покупке.
Одной из наиболее важных переменных, влияющих на цену оборудования, является конкретный тип полимера, который вы собираетесь перерабатывать. Экструдеры не являются универсальными готовыми устройствами. Их внутренняя металлургия и физическая геометрия должны идеально соответствовать термическим и физическим свойствам пластикового сырья.
Обработка стандартных, легкоплавких материалов, таких как чистый полиэтилен или полипропилен, требует относительно простой конструкции шнеков. Производители могут использовать стандартные стальные сплавы с основным азотированием. Поскольку эти материалы не подвержены коррозии и плавятся при предсказуемо более низких температурах, стоимость производства экструдера остается очень экономичной.
Глядя на текущие глобальные тенденции производства, индустрия пластмасс быстро переходит к модели экономики замкнутого цикла. Законодательные требования к устойчивому развитию вынуждают бренды использовать более высокий процент использованной смолы. Следовательно, переработчики имеют дело со все более загрязненным сырьем. Этот общеотраслевой сдвиг требует, чтобы производители оборудования теперь интегрировали передовые износостойкие биметаллические сплавы в качестве стандартных функций, а не в качестве дополнительных обновлений. Обработка абразивными чешуйками, содержащими остаточную грязь или стекловолокна, приведет к разрушению стандартного винта из углеродистой стали за несколько месяцев. Переход на стволы с покрытием из карбида вольфрама предотвращает преждевременную деградацию, но может увеличить стоимость узла шнека и ствола на 30–50 процентов.
Физическая форма вашего сырья также определяет структурную конфигурацию оборудования. При настройке линии гранулирования ПП-ПЭ для жестких хлопьев высокой плотности инженеры должны спроектировать шнек определенной геометрии, способный обрабатывать продукты высокой объемной плотности без остановки двигателя. Например, для переработки жестких полиэтиленовых хлопьев часто требуются надежные шнеки диаметром от 100 до 150 мм для достижения стабильной производительности от 300 до 1000 кг в час. Безопасное обращение с такими тяжелыми грузами требует точных расчетов глубины полета и более мощных коробок передач.
Если эти жесткие пластики сохраняют влагу или остатки печатной краски, экструдер должен быть оснащен специальными зонами вакуумной дегазации. Вентилируемый винт математически и физически сложнее обрабатывать, чем цельный винт. Добавление вакуумных насосов, влагоуловителей и специализированных портов для бочек значительно увеличивает окончательную покупную цену. Эти специальные инженерные требования увеличивают первоначальные затраты, но остаются абсолютно непреодолимыми для производства пеллет премиум-класса без пустот.
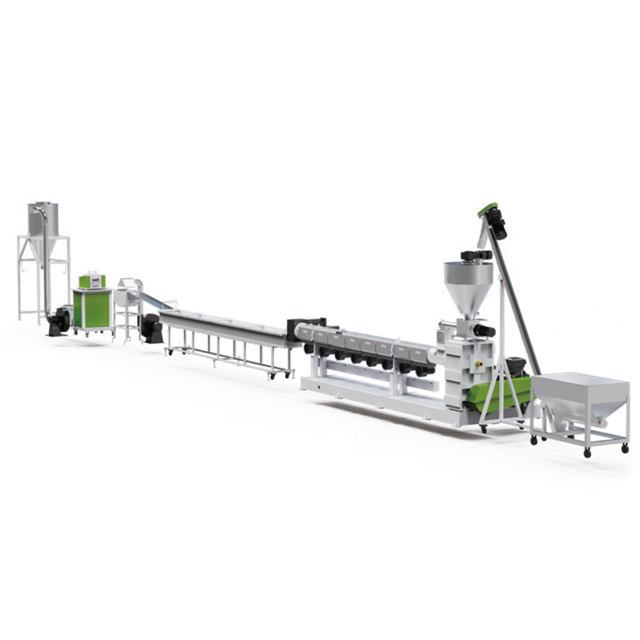
Помимо самого сырья, важную роль в окончательном предложении играют физические размеры и марки компонентов, выбранные для экструдера. Группы по закупкам должны тщательно оценить эти спецификации. Вы хотите избежать траты капитала на переусложненные функции, а также предотвратить катастрофический сбой, вызванный недостаточной спецификацией машины.
Соотношение длины и диаметра является одним из наиболее важных показателей в технологии экструзии. Выбор более длинного шнека с более высоким передаточным числом увеличивает время обработки. Такая увеличенная продолжительность приводит к превосходному плавлению, лучшему смешиванию добавок и очень стабильному выходному давлению. Однако это обновление напрямую увеличивает стоимость покупки. Более длинный винт требует более длинного ствола, большего количества нагревательных лент, дополнительных охлаждающих вентиляторов и значительно более тяжелой стальной опорной рамы, чтобы выдерживать увеличенный вес без вибрации.
Редуктор действует как бьющееся сердце любой машины для гранулирования пластика . Он должен постоянно выдерживать огромный крутящий момент и поглощать сильную обратную тягу, возникающую, когда винт толкает высоковязкий пластик вперед. Приложения с высоким крутящим моментом требуют мощных редукторов, оснащенных упорными подшипниками премиум-класса. Выбор признанных во всем мире энергоэффективных приводных двигателей заметно увеличит первоначальную закупочную цену по сравнению с обычными альтернативами. Тем не менее, инвестиции в электрические и механические компоненты привода премиум-класса значительно сокращают долгосрочные затраты на техническое обслуживание и предотвращают разрушительные простои производства.
Чтобы сделать финансовые последствия более понятными, просмотрите следующую сравнительную таблицу инженерных решений, показывающую, как выбор конкретных компонентов влияет на ваш бюджет.
| Компоненты экструдера | Стандартная конфигурация | Высококачественная конфигурация | Влияние на стоимость покупки |
|---|---|---|---|
| Винтовая и цилиндрическая металлургия | Стандартная азотированная сталь | Биметаллическое покрытие из карбида вольфрама | Увеличивает стоимость сборки на 30-50%, что важно для абразивных переработанных пластмасс. |
| Соотношение L/D | от 25:1 до 28:1 | от 33:1 до 36:1 | Более высокая стоимость из-за дополнительной стали, более тяжелой рамы и дополнительных зон нагрева. |
| Система отопления | Литые алюминиевые нагреватели | Инфракрасные или керамические изоляционные обогреватели | Умеренное первоначальное увеличение, но дает снижение потерь тепловой энергии до 30%. |
| Система дегазации | Цельный винт, без вентиляции | Двойная вентиляция с вакуумными насосами | Значительное увеличение затрат на специализированные обрабатывающие и вспомогательные вакуумные установки. |
При оценке вариантов закупок покупатели часто сопоставляют одновинтовые системы с альтернативными двухвинтовыми системами. Понимание фундаментальных финансовых различий между этими двумя технологиями имеет важное значение для правильного распределения бюджета.
Одношнековые экструдеры принципиально более экономичны в проектировании, производстве и установке. Механическая архитектура проста. У вас есть один вращающийся вал, один ствол и относительно простой редуктор, предназначенный для управления тягой по одной оси. Двухшнековые экструдеры оснащены двумя взаимозацепляющимися шнеками. Это требует очень сложной точной обработки, чтобы гарантировать, что звенья не столкнутся при больших нагрузках. Им также требуется очень сложная коробка передач, способная распределять огромный крутящий момент на два параллельных вала, работающих в очень близком расстоянии. Следовательно, двухшнековая машина почти всегда будет иметь значительно более высокую первоначальную цену, чем одношнековая машина той же производительности.
Усовершенствованная механика одновинтовой системы напрямую приводит к снижению расходов на эксплуатацию и техническое обслуживание. Когда шнек или цилиндр со временем изнашиваются из-за стандартного истирания, замена одного вала становится простой задачей по техническому обслуживанию, с которой часто может справиться собственная бригада. Двухвинтовые системы требуют тщательной центровки и очень дорогих запасных частей. Трудозатраты на техническое обслуживание и запас запасных частей, необходимые для поддержания работы одношнековой машины, существенно ниже.
Выделение огромного бюджета на двухшнековый экструдер является ненужной тратой капитала, если ваше приложение не требует этого строго. Одношнековые машины остаются наиболее логичным выбором для стандартной переработки пластмасс, экструзии труб и базового гранулирования. Двухшнековые установки следует использовать для узкоспециализированных задач, таких как интенсивное химическое соединение или обработка высокочувствительных к нагреву полимеров.
Распространенной ошибкой при закупках является концентрация всего бюджета исключительно на основном экструдере. В действительности экструдер не может функционировать изолированно. Это всего лишь центральный компонент гораздо более крупной экосистемы. Вспомогательное оборудование, необходимое для подачи, фильтрации и резки пластика, существенно влияет на окончательный счет.
Чтобы обеспечить функциональный производственный процесс, вы должны заложить в бюджет полную линию гранулирования пластика . Эта комплексная установка включает в себя системы обработки материалов, такие как вакуумные загрузчики, объемные питатели и силосы для постэкструзионной сушки. Например, современные линии ПЭТ, производящие до 800 килограммов в час, используют специализированные системы кристаллизации и сушки еще до начала процесса экструзии. Уровень автоматизации, который вы выберете для этих вспомогательных компонентов, радикально изменит цену. Простые объемные дозаторы экономически эффективны, но требуют ручного контроля со стороны оператора. Усовершенствованные гравиметрические дозаторы с функцией потери веса обеспечивают точное автоматическое дозирование материала, но требуют гораздо более высокой первоначальной стоимости.
В сфере переработки пластика чистота исходного материала напрямую определяет сложность вашей системы фильтрации. Когда расплавленный пластик выходит из шнека, он должен пройти через устройство смены сеток для удаления примесей, таких как бумажные этикетки или нерасплавленная резина. Если вы перерабатываете относительно чистый постпромышленный лом, базовый гидравлический сменщик сит позволяет снизить затраты. Если вы перерабатываете сильно загрязненные бытовые пластмассы, стандартный фильтр быстро засорится. В таких случаях инвестиции в самоочищающиеся лазерные фильтры непрерывного действия становятся обязательными. Эти усовершенствованные фильтрующие устройства предотвращают дорогостоящие простои и защищают головку от катастрофических повреждений.
Еще одной важной переменной затрат является то, как расплавленный пластик превращается в окончательную гранулированную форму. Гранулирование стренги – наиболее традиционный и экономичный метод, требующий минимальных капиталовложений, но требующий большей площади. При грануляции с водяным кольцом гранулы разрезаются непосредственно на поверхности матрицы и выбрасываются в кольцо охлаждающей воды. Эта система стоит дороже из-за специализированной головки, но очень компактна. Подводное гранулирование является самой дорогой и современной системой, в результате которой получаются гранулы идеальной сферической формы. Эта дорогостоящая система требует сложного контроля температуры воды и обычно предназначена для дорогостоящих материалов.
Команды по закупкам часто допускают критическую ошибку, отдавая предпочтение самой низкой начальной цене покупки, не рассчитывая общую стоимость владения. Недорогая машина может быстро превратиться в финансовое обязательство, если принять во внимание счета за коммунальные услуги, частое техническое обслуживание и потери производственного времени.
Процесс экструзии по своей сути является энергоемким. Он использует мощные электродвигатели для вращения вала и мощные нагревательные ленты для плавления полимера. При сравнении предложений поставщиков можно увидеть, что в машине с значительно более низкой ценой почти всегда используются стандартные, менее эффективные электрические компоненты. Инвестиции в более крупные суммы в энергоэффективные технологии обеспечивают быстрый возврат инвестиций. Оснащение главного приводного двигателя частотно-регулируемым приводом премиум-класса гарантирует, что двигатель потребляет только то количество мощности, которое необходимо для текущей крутящей нагрузки. За пятилетний период эксплуатации экономия электроэнергии, обеспечиваемая этими компонентами премиум-класса, как правило, намного превышает первоначальную разницу в цене машины.
Физическая долговечность основных компонентов является огромным скрытым фактором стоимости. По мере того как скребок дешевого винта из низкосортной стали изнашивается от истирания, зазор между винтом и стволом увеличивается. Это резко снижает эффективность перекачки, что приводит к резкому падению производительности и ухудшению качества расплава. Чтобы исправить это, линию необходимо остановить на несколько дней для замены винта. Потратив больше средств на станок, оснащенный передовой металлургией, вы экспоненциально увеличиваете срок службы оборудования.
Навигация на рынке оборудования требует в высшей степени стратегического подхода. Чтобы обеспечить эффективное распределение капитала, вы должны согласовать свои технические требования с коммерческими реалиями, используя строгий процесс оценки.
Во-первых, оцените ваши фактические потребности в мощности. Самым прямым фактором стоимости экструдера являются его физический размер и выходная мощность. Машина, рассчитанная на производительность 1000 килограммов в час, требует значительно большего двигателя, большего диаметра шнека и более надежных систем охлаждения, чем модель производительностью 300 килограммов в час. Покупка крупногабаритной машины связывает ценный капитал и увеличивает базовое энергопотребление. Работа большого экструдера на половинной мощности термодинамически неэффективна.
Затем потребуйте прозрачное и детальное техническое предложение. Цитата, в которой просто указывается фиксированная цена на экструдер, является опасно расплывчатой. Чтобы по-настоящему понять, как рассчитывается стоимость покупки, ваш контрольный список для прозрачного ценового предложения должен включать:
Разбивая предложение построчно, вы можете легко определить, где более дешевый поставщик срезает углы. Это позволяет вам принять безопасное решение о покупке на основе данных.
Процесс одношнекового экструдера — это высокодинамичная механическая операция, требующая тщательной настройки. Конкретное сырье, желаемая производительность и требования к качеству конечного продукта определяют точный требуемый инжиниринг. Следовательно, эти технические решения напрямую и неизбежно влияют на покупную цену.
Никогда не судите о машине только по ее базовой цене. Всегда тщательно рассчитывайте потребление энергии, потенциальное время простоя и будущие расходы на техническое обслуживание. Правильно спланировав свои технические характеристики и сотрудничая с опытным производителем, вы обеспечите высокорентабельную и прибыльную производственную деятельность на долгие годы вперед. Если вы готовы настроить систему, которая идеально сочетает первоначальные затраты с долгосрочной производительностью, изучите передовые экструзионные решения в Jwell Recycling, чтобы найти именно то оборудование, которое соответствует вашим производственным потребностям.
Выходная мощность — это только один показатель. Различия в соотношении длины и диаметра, металлургии винта, номинальном крутящем моменте редуктора и интеграции электрических компонентов премиум-класса радикально меняют производственные затраты. Машина, рассчитанная на длительную и надежную работу в тяжелых условиях, всегда будет стоить дороже, чем базовая модель, даже если обе теоретически производят 500 килограммов в час на бумаге.
Да, он очень подходит и широко используется в отрасли. При правильных инженерных модификациях, таких как добавление зон дегазации с двойной вентиляцией для удаления захваченной влаги и интеграция надежных устройств непрерывной смены сит для борьбы с загрязнениями, установка с одним шнеком становится высокоэффективной и экономически выгодной для переработки жестких пластмасс, таких как ПП, ПЭ и ПЭТ.
Затраты сильно различаются в зависимости от мощности, состояния материалов и уровня автоматизации. Небольшая базовая линия по производству чистых постиндустриальных материалов может стоить десятки тысяч долларов. Однако стоимость полностью автоматизированной линии высокой производительности, оснащенной усовершенствованной системой дегазации, непрерывной самоочищающейся фильтрацией и подводным гранулированием, может стоить от сотен тысяч до более миллиона долларов. Точные цены всегда требуют индивидуальной технической оценки.
Не обязательно. Хотя более высокое соотношение обеспечивает более длительное время обработки для улучшения плавления и смешивания, оно также увеличивает физическую площадь машины, первоначальную стоимость покупки и требуемую мощность двигателя. Соотношение должно точно соответствовать термическим свойствам конкретного пластика, который вы обрабатываете, а не просто быть максимально высоким.
При правильном профилактическом обслуживании и высококачественной внутренней металлургии основная рама и редуктор одношнекового экструдера могут прослужить от 15 до 20 лет. Однако изнашиваемые детали, такие как шнек и цилиндр, обычно требуют ремонта или замены каждые 3–5 лет, в зависимости от абразивности обрабатываемого пластика и количества часов работы.
Оптимизированная конструкция шнека сводит к минимуму механическую нагрузку на приводной двигатель за счет эффективной транспортировки и плавления полимера без создания чрезмерного противодавления. Если профиль винта плохо спроектирован для конкретного пластика, двигателю придется потреблять значительно больше электрического тока, чтобы преодолеть сопротивление, что приводит к значительному увеличению ежедневного потребления энергии.


