
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-29 Происхождение:Работает


Рентабельность и эксплуатационная стабильность предприятия по переработке отходов во многом определяются еще до того, как материал достигнет экструдера. Переработка жестких пластиков, бывших в употреблении, таких как полиэтилен высокой плотности (ПЭВП) и полипропилен (ПП), при неправильном обращении создает серьезные узкие места на последующих этапах производства. Остаточные клеи, органические загрязнения и высокий уровень влажности приводят к частому засорению сит, сильному выделению газов, нестабильному давлению расплава и, в конечном итоге, к хрупкости или ухудшению качества окатышей.
Чтобы получить стандартизированные, высокоценные переработанные гранулы, операторы предприятий должны оценивать промывку не как изолированный предварительный этап, а как основной механизм контроля качества. В этом руководстве рассматривается, как инвестиции в специально построенную линию для мойки жесткого пластика позволяют избежать сбоев при экструзии на последующих этапах, снизить эксплуатационные расходы и максимизировать рыночную стоимость конечного продукта.
Остаточная грязь, бумажные этикетки и некачественные полимеры наносят ущерб стабильности расплава. Когда загрязненные хлопья попадают в экструдер, непромытые частицы быстро скапливаются на фильтре расплава. Это заставляет устройство смены экрана работать в непрерывном режиме. Частые включения сита вызывают внезапные падения давления расплава. Эти колебания нарушают непрерывное течение расплава полимера. Операторы сталкиваются с быстрым износом фильтров и незапланированными простоями оборудования. Каждая минута простоя экструдера для замены перегоревшего сита напрямую снижает ежедневную производительность. Кроме того, при наличии чрезмерных загрязнений требуются сита с более мелкими ячейками, которые по своей сути замедляют скорость экструзии и увеличивают противодавление на шнеке.
В типичной производственной среде прогон грязных хлопьев через стандартный одношнековый экструдер может сократить срок службы сита с нескольких часов до менее чем двадцати минут. Затраты на рабочую силу, связанные с постоянным мониторингом и заменой экранов, быстро растут. Что еще более важно, физическая деградация расплава из-за скачков давления приводит к образованию окатышей с непостоянной объемной плотностью. Покупатели сразу замечают эти различия, что приводит к отклонению поставок и потере дохода.
Влага действует как разрушительный агент внутри цилиндра экструдера. Когда влажные хлопья подвергаются воздействию высоких температур в процессе экструзии, вода мгновенно испаряется. Такое быстрое расширение пара вызывает сильное газовыделение в вентиляционных зонах. Если система вентиляции не может справиться с таким объемом пара, захваченный газ создает пустоты и пенообразование внутри конечной гранулы. Помимо физических дефектов, влага вызывает гидролитическую деградацию. Полимерные цепи разрушаются под воздействием высокой температуры и воды. Эта химическая реакция резко снижает прочность на разрыв и ударопрочность переработанного пластика.
Операторы часто пытаются компенсировать наличие влажного материала, увеличивая вакуумное давление на вентиляционных отверстиях экструдера. Это временное исправление, которое редко решает основную проблему. Высокий уровень влажности также приводит к скольжению материала по шнеку экструдера, что приводит к скачкам и нестабильной производительности. Единственное постоянное решение — обеспечить, чтобы материал, поступающий в бункер, был абсолютно сухим, что возлагает нагрузку на производительность исключительно на расположенное выше по потоку сушильное оборудование.
Мойка жестких пластиков из полиолефина (ПО) представляет уникальные трудности по сравнению с обработкой ПЭТ-бутылок. В контейнерах из ПЭВП и ПП, бывших в употреблении, часто содержатся автомобильные масла, сельскохозяйственные химикаты или тяжелые промышленные клеи. Эти поверхностные загрязнения не смываются простым холодным трением. Поверхностные масла проникают в микроскопические царапины на пластиковых чешуйках. Промышленные клеи размазываются по материалу, а не отслаиваются. Кроме того, ПО-пластик плавает в воде. Эта характеристика плотности требует использования специальных сепараторов, специально предназначенных для выталкивания плавающего материала вперед, позволяя при этом более тяжелым загрязнителям выпадать из потока.
Физическая геометрия жесткого пластика также усложняет процесс стирки. В отличие от тонких ПЭТ-пленок, жесткие контейнеры во время грануляции рассыпаются на толстые хлопья неправильной формы. Эти толстые хлопья имеют более низкое соотношение площади поверхности к объему, что затрудняет проникновение механического трения на каждую загрязненную поверхность. Для эффективного перемешивания этих тяжелых хлопьев, не вызывая их застревания внутри промывочных камер, необходимы роторы специальной конструкции.
Плохое качество промывки проявляется далеко за пределами стадии гранулирования. Когда некачественные пеллеты попадают к конечному производителю, количество брака увеличивается. Остаточная влага и летучие органические вещества вызывают появление пятен — серебристых полос на поверхности отлитых под давлением деталей. Структурная хрупкость приводит к растрескиванию изделий при сборке или транспортировке. Сохраняющиеся запахи немытых органических остатков делают пластик непригодным для использования в упаковке, ориентированной на потребителя. Эти последующие сбои немедленно снижают рыночную стоимость переработанного пластика. Производители быстро отбраковывают партии, которые вызывают высокий уровень брака в их машинах для литья под давлением или экструзионно-выдувного формования.
На начальном этапе измельчения и дробления твердый пластик подготавливается к эффективной очистке. Введение воды непосредственно в гранулятор создает среду влажного измельчения. Такое немедленное введение воды действует как предварительная промывка. Он смывает рыхлую грязь, песок и абразивный мусор до того, как материал достигнет последующего оборудования. Раннее удаление этих абразивов существенно снижает износ лопастей фрикционных шайб. Влажное измельчение также обеспечивает охлаждение режущей камеры. Это предотвращает плавление и размазывание термочувствительного пластика по ножам гранулятора, обеспечивая постоянный размер хлопьев и стабильную производительность.
Правильное уменьшение размера является основой всей линии. Если хлопья слишком крупные, они не смогут эффективно проходить через сита фрикционной шайбы. Если они слишком малы, они превращаются в мелкие частицы, которые теряются в осадке сточных вод. Поддержание острых ножей гранулятора и установка правильного размера сита (обычно от 12 до 16 мм для жестких пластмасс) — это ежедневная эксплуатационная потребность, которая напрямую влияет на производительность всего завода.
Высокоскоростные фрикционные шайбы обеспечивают механическое воздействие, необходимое для очистки хлопьев. В этих машинах используется быстро вращающийся ротор, расположенный внутри неподвижного сита. Лопасти ротора ударяются о пластиковые хлопья, заставляя их агрессивно тереться друг о друга и о экран. Интенсивное трение удаляет бумажные этикетки, грязь и отслаивающиеся загрязнения с поверхности. Однако механическое воздействие должно оставаться сбалансированным. Скорость вращения ротора и конфигурация сит должны отделять тяжелые загрязнения без чрезмерного разрушения пластиковых хлопьев. Чрезмерная обработка превращает ценный материал в бесполезную мелочь, которая смывается сточными водами.
Термическая стирка обязательна для сильно загрязненных жестких пластиков. Система поддерживает водяную баню с регулируемой температурой, обычно от 80°C до 90°C. При этих температурах вязкость поверхностных масел падает, что позволяет им выделяться из пластика. Операторы добавляют в горячую стирку каустическую соду (NaOH) или специализированные промышленные моющие средства. Дозирование химикатов растворяет стойкие клеи и расщепляет органические остатки. Сочетание тепла, химических поверхностно-активных веществ и механического перемешивания гарантирует, что хлопья выходят полностью свободными от загрязнений, которые вызывают сбои при экструзии.
Поддержание правильной концентрации химикатов — точная наука. Слишком мало моющего средства оставляет жир на хлопьях, а слишком большое приводит к потере денег и усложняет очистку сточных вод. Автоматизированные системы дозирования, связанные с датчиками pH, обеспечивают наиболее надежный метод поддержания оптимального химического баланса в течение непрерывной производственной смены.
Отделение целевого жесткого пластика от нежелательных материалов зависит от удельного веса. Полиолефины, такие как ПП и ПЭ, имеют плотность ниже, чем у воды, поэтому они плавают. Загрязнения, такие как ПВХ, ПЭТ, стекло и металлы, имеют более высокую плотность и тонут. В резервуарах с погружным поплавком используется серия вращающихся барабанов или лопастей на поверхности воды. Эти механизмы мягко подталкивают плавающие хлопья ПО вперед к разгрузочному шнеку. Тем временем тяжелые загрязнения падают на дно резервуара, где их удаляет отдельная система вытяжки. Такое физическое разделение гарантирует чистоту сырья, необходимую для стабильной экструзии.
Удаление воды из промытых хлопьев требует двухэтапного процесса. Во-первых, центробежные обезвоживающие машины вращают материал на высоких скоростях. Центробежная сила прогоняет основную массу поверхностной воды через сетчатый экран. Несмотря на свою эффективность, механическое обезвоживание обычно оставляет в хлопьях влажность от 2% до 3%. Чтобы достичь строгого порога влажности менее 1%, материал подается в трубопроводы термической сушки. По транспортным трубам дует горячий воздух, испаряя оставшуюся микроскопическую влагу. Эта строгая последовательность сушки гарантирует, что материал будет готов к загрузке в бункер экструдера.
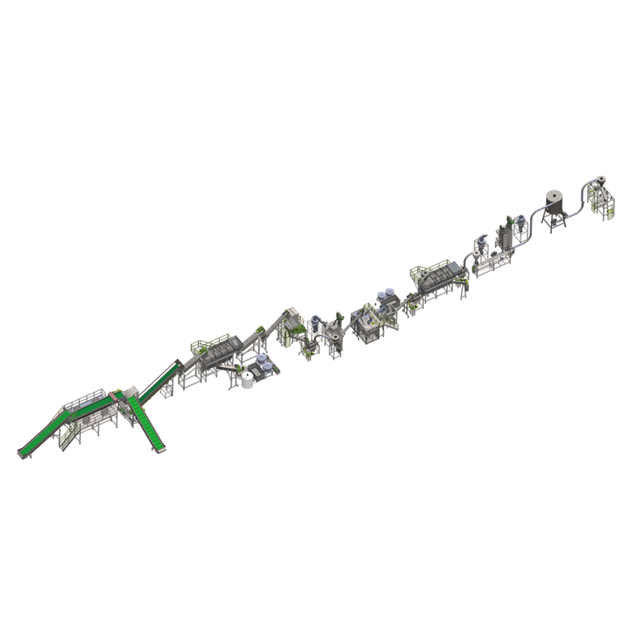
Операторы часто сталкиваются с противоречиями между временем пребывания в промывке и чистотой материала. Спешка на этапе промывки для увеличения объема производства напрямую ухудшает однородность гранул на выходе. Когда хлопья слишком быстро движутся через фрикционные шайбы или горячие резервуары, клей и масла остаются прикрепленными. Возникающее в результате загрязнение заставляет экструдер работать интенсивнее, что приводит к выдуванию сеток и отбраковке гранул. Максимизация пропускной способности за счет времени пребывания — это ложная экономия. Настоящая эффективность требует балансировки скорости подачи, чтобы механическим и химическим воздействиям было достаточно времени для тщательной очистки материала.
Высокопроизводительная стирка требует значительных затрат энергии, в первую очередь для нагрева воды и питания тяжелых двигателей. Оценка эффективности коммунальных предприятий предполагает изучение того, как система управляет теплом. В современных системах используются теплообменники для улавливания тепловой энергии из сточных вод и передачи ее поступающей пресной воде. Эффективная изоляция баков горячей промывки предотвращает потери тепла в окружающую среду. Кроме того, использование тепла трения, генерируемого механическими шайбами, может дополнять внешние тепловые нагревательные элементы. Переход на двигатели премиум-класса на грануляторах и центрифугах оптимизирует общее энергопотребление линии мойки пластика..
| Компонент системы | Традиционный подход | Оптимизированный подход к эффективности | Прямая эксплуатационная выгода |
|---|---|---|---|
| Горячая стирка с подогревом | Только прямой впрыск пара | Изолированные резервуары с теплообменниками | Снижает потери тепловой энергии до 30% |
| Управление водными ресурсами | Непрерывная подача пресной воды | Замкнутая система рециркуляции | Значительно снижает потребление воды и затраты на соблюдение требований |
| Фаза сушки | Высокотемпературные электрические воздуходувки | Центробежная предварительная сушка + термический трубопровод | Достигает влажности <1% при более низкой электрической нагрузке. |
| Дозирование химикатов | Ручное пакетное добавление | Автоматизированное дозирование, управляемое ПЛК | Предотвращает химические отходы и обеспечивает постоянную чистоту хлопьев. |
Эксплуатация моечной установки без комплексной очистки сточных вод финансово нерентабельна. Замкнутая система рециркуляции воды улавливает грязную воду, стекающую из фрикционных шайб и поплавковых баков. Система отфильтровывает осадок, нейтрализует pH и перекачивает очищенную воду обратно в контур промывки. Это существенно снижает потребление пресной воды. Он также сохраняет тепловую энергию, уже содержащуюся в воде, снижая потребность в нагреве на этапе горячей стирки. Эффективное управление водными ресурсами снижает затраты на соблюдение экологических требований и предотвращает остановку предприятий из-за местных ограничений на сброс сточных вод.
Ручной надзор за сложным процессом промывки приводит к нестабильному качеству хлопьев. Современные предприятия полагаются на интеграцию программируемого логического контроллера (ПЛК). ПЛК постоянно контролирует важные параметры, такие как температура воды в горячей стирке, скорость дозирования химикатов и электрические нагрузки на двигатели фрикционных шайб. Если нагрузка двигателя резко возрастает, что указывает на застревание материала, ПЛК автоматически регулирует скорость подачи на входе. Эта автоматизация гарантирует, что система работает с максимальной эффективностью без вмешательства человека. Масштабируемость зависит от этого уровня контроля для поддержания стабильного качества продукции по мере расширения мощности предприятия.
Проектирование процесса стирки предполагает концептуальный компромисс между механической агрессивностью и выходом материала. Использование высокоагрессивных фрикционных шайб гарантирует удаление стойких бумажных этикеток и клея. Однако это интенсивное механическое воздействие разрушает хрупкие пластмассы. Образующиеся частицы пластика смываются через обезвоживающие сита и попадают в шламовый пресс. Операторы теряют ценный полимерный вес. В конструкции системы должны быть откалиброваны углы лопастей ротора и зазоры сит, чтобы максимизировать трение о загрязняющих веществах и одновременно свести к минимуму физическое разрушение целевых пластиковых хлопьев.
Распространенное заблуждение в сфере переработки отходов заключается в том, что более высокая частота вращения машины автоматически означает лучшую переработку. Хотя более быстрое вращение центрифуги удаляет больше воды, работа фрикционной шайбы на максимальных оборотах может вызвать локальное плавление пластиковых хлопьев. Это создает комки, которые задерживают грязь внутри полимера. Последовательное, контролируемое механическое воздействие позволяет получить лучшее сырье. Целью является одинаковый размер хлопьев и постоянная чистота поверхности. Стабильные хлопья плавно подаются в бункер экструдера, поддерживая постоянное давление расплава и обеспечивая получение очень однородных гранул.
Выбор подходящего поставщика оборудования требует строгой проверки. Менеджеры объектов должны требовать поддающихся проверке данных о производительности, собранных в условиях постоянной и реалистичной нагрузки. Короткие, контролируемые демонстрации с предварительно отсортированными чистыми тюками не отражают повседневную работу. Компетентный производитель разработает индивидуальные конфигурации, адаптированные к исходному сырью вашего конкретного предприятия. Они должны демонстрировать прозрачность в отношении интервалов технического обслуживания и затрат на замену быстроизнашивающихся деталей, таких как ножи гранулятора и сита центрифуги. Попросите рекомендации действующих заводов, чтобы убедиться в долгосрочной надежности их оборудования.
Недооценка физического пространства, необходимого для полного контура мойки, сушки и очистки воды, является критическим риском внедрения. Эти системы требуют обширной водопроводной сети, электрической прокладки и проходов для обслуживания. Кроме того, электрическая нагрузка нагревательных элементов и тяжелых двигателей часто превышает существующую мощность старых промышленных зданий. Менеджеры объектов должны провести тщательный аудит коммунальных предприятий перед покупкой оборудования. Убедитесь, что местная сеть способна выдержать пиковую потребляемую силу тока во время запуска и что муниципальное водоснабжение соответствует требованиям системы к непрерывному потоку.
Реальность переработки использованного пластика заключается в серьезном износе оборудования. При обработке абразивных загрязнений лезвия фрикционных шайб разрушаются, сита центрифуг рвутся, а ножи измельчителей быстро тупятся. Без строгих графиков профилактического обслуживания качество хлопьев будет резко падать. Операторы должны пройти всестороннее обучение тому, как контролировать нагрузку двигателя и определять звуки вышедших из строя подшипников. Внедрите протокол ежедневных проверок сит и еженедельной заточки лезвий. Поддержание надежного запаса запасных частей на месте предотвращает возникновение мелких механических проблем, которые могут привести к простоям производства на несколько дней.
Непоследовательный входной материал ставит под угрозу стабильность всего процесса стирки. Тюк из жесткого пластика может содержать скрытые металлы, тяжелые камни или массивные куски неподатливых чистящих блоков. Если эти предметы попадают в гранулятор, они вызывают катастрофический выход из строя лезвия. Уменьшите этот риск, внедрив надежные протоколы предварительной сортировки. Установить мощные надленточные магнитные сепараторы и вихретоковые роторы для улавливания черных и цветных металлов. Используйте сенсорную сортировку (NIR) для удаления нежелательных типов полимеров до того, как материал попадет на линию первичной мойки. Защита оборудования на входе обеспечивает непрерывную работу оборудования на выходе.
Ответ: Чтобы предотвратить выделение газа, вспенивание и структурную деградацию гранул, перед экструзией содержание влаги должно быть снижено до уровня менее 1%.
Ответ: Горячая вода, часто в сочетании с точным дозированием химикатов, необходима для разрушения промышленных клеев, масел и органических остатков, которые не могут быть удалены промывкой холодным трением.
Ответ: Это значительно снижает потребление пресной воды и сохраняет тепло на этапе термической мойки, что значительно снижает как счета за коммунальные услуги, так и затраты на соблюдение требований по очистке сточных вод.
Ответ: Выделение газов в первую очередь вызвано превращением остаточной влаги в пар при высоких температурах экструзии или сжиганием остатков органических загрязнений, клеев и химикатов.
Ответ: Хотя некоторые механические компоненты перекрывают друг друга, ПЭТ и ПО требуют разных методов разделения по плотности (поглотители ПЭТ, поплавки из ПО) и разных термических профилей, что обычно требует использования специальных или специально адаптированных линий.
Ответ: Плохо промытый материал оставляет в гранулах микрозагрязнения и летучие вещества. Во время последующего литья под давлением или выдувного формования это приводит к эстетическим дефектам, структурной хрупкости и сбоям в обработке, что снижает рыночную стоимость гранул.
Ответ: Вам нужны прозрачные данные о производительности при постоянных нагрузках, гарантии энергоэффективности, возможность проведения пилотных испытаний с вашим конкретным сырьем, а также надежная поддержка изнашиваемых деталей и технического обслуживания после установки.


