
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-24 Происхождение:Работает


Промышленные предприятия по переработке отходов требуют огромных капиталовложений. Исторические показатели отказов остаются высокими из-за неуправляемого расширения масштабов, задержки ввода в эксплуатацию и узких мест в сфере регулирования. Расплывчатые первоначальные предложения часто приводят к несоответствию мощностей оборудования, непредвиденным обновлениям инженерных сетей, несогласованности систем обработки материалов и увеличению затрат на интеграцию между этапами сортировки, промывки и экструзии. Основной защитой покупателя от перерасхода бюджета является тщательная оценка того, как производитель завода по переработке пластмасс «под ключ» определяет, документирует и контролирует объем проекта до подписания контракта. Мы разберем точные инженерные основы, граничные ограничения и протоколы приемочных испытаний, необходимые для того, чтобы строительство вашего следующего объекта соответствовало графику и бюджету.
Заниженные требования к коммунальным предприятиям, обнаруженные на позднем этапе установки, создают каскадные финансовые последствия. Если перепады напряжения, водопровод, линии сжатого воздуха или мощности водяного охлаждения недостаточны, работа останавливается, а дорогостоящая модернизация объекта выполняется в срочном порядке. Мы часто видим, как проекты останавливаются, потому что первоначальные расчеты электрической нагрузки игнорировали пиковое потребление тяжелых измельчителей при запуске. Несогласованные протоколы программного обеспечения между различными узлами оборудования приводят к необходимости ручного вмешательства. Это приводит к задержкам в работе и увеличивает потребность в рабочей силе на производстве.
Узкие места в мощности возникают, когда одна подсистема работает недостаточно эффективно, что снижает окупаемость инвестиций всего предприятия. Если этап сортировки или измельчения не может обеспечить достаточную скорость подачи продукции на последующее оборудование, экструзионные линии простаивают. Вы не можете позволить себе иметь высокопроизводительный экструдер, ожидающий влажных хлопьев, потому что термическая сушилка была слишком мала по размеру. Расширение объемов работ, вызванное нормативными актами, например, неожиданные требования к фильтрации выбросов ЛОС или разрешения на сброс воды в замкнутом контуре, еще больше тормозит ввод в эксплуатацию. Когда на позднем этапе строительства местные власти требуют установки дополнительных скрубберов, сроки реализации проекта растягиваются на месяцы.
В маркетинговых материалах часто широко используется термин «под ключ». Это резко контрастирует с инженерной реальностью контрактов EPC (инжиниринг, закупки и строительство). Настоящий проект «под ключ» требует строгого определения пределов использования батареи. Пределы аккумуляторов точно определяют, где начинается и заканчивается ответственность производителя. Сюда входят все точки подключения к коммунальным предприятиям, что гарантирует отсутствие скрытых затрат на интеграцию, которые ложатся на покупателя.
| Компонент проекта | Плохо определен объем работ (фрагментирован) | Строгие ограничения по количеству батарей (настоящий проект «под ключ») |
|---|---|---|
| Подача материала | «Клиент предоставляет пластиковые отходы». | «Производитель принимает ПЭТ-бутылки в тюках на погрузочном конвейере А1.» |
| Утилиты | «Требуется питание 480 В и вода». | «Производитель предоставляет главную панель выключателя; клиент подводит ток 2000 А к клеммной колодке Т-1. Клиент подает 50 галлонов в минуту воды при давлении 60 фунтов на квадратный дюйм к фланцу W-2». |
| Сточные воды | «Мойочная линия сбрасывает грязную воду». | «Производитель включает систему DAF, сбрасывающую чистую воду в городскую канализацию с pH 7,0-8,0». |
Аудит потоков отходов необходим для определения типов полимеров, уровней загрязнения, содержания влаги и присутствия посторонних материалов, таких как металлы или стекло. Вы не можете спроектировать функциональное предприятие, основываясь на предположениях. Компетентный производитель использует эти эмпирические данные для определения объема работ. Это гарантирует, что оборудование спроектировано для конкретного обрабатываемого материала. Если ваши входные тюки содержат 15% ПВХ и 5% алюминия, сортировочная линия должна быть оснащена специальными сепараторами ближнего инфракрасного диапазона (NIR) и вихретоковыми сепараторами, чтобы справиться с такой нагрузкой.
Производитель должен включить местные нормативные требования в первоначальный объем работ. Сюда входят правила CE, OSHA и местных органов по охране окружающей среды. Аудит площади площадки, допустимой нагрузки на пол и зазора между потолками необходим для обеспечения предотвращения пространственных помех при размещении оборудования. Тяжелые промывочные резервуары требуют железобетонных подушек. Высокие силосы требуют достаточного просвета на крыше. Команда инженеров должна проверить эти размеры перед изготовлением цельного куска стали.
Исследование FEED фиксирует схему технологического процесса (PFD), схему трубопроводов и приборов (P&ID), а также однолинейные электрические схемы на ранних этапах проекта. Этот этап исключает догадки. Строгий процесс заказа изменений определяет, как обрабатываются отклонения, запрошенные клиентом или вызванные условиями объекта.
Стадии измельчения, гранулирования и сортировки, предшествующие линии мойки, требуют точного проектирования. предотвращает Производитель завода по переработке пластмасс под ключ узкие места, подбирая сверхмощные измельчители с правильным крутящим моментом и размерами сит, адаптированными к конкретной толщине входного пластика. Толстостенные трубы ПНД требуют другой конфигурации ротора, чем тонкие пленки ПВД. Интеграция магнитных и оптических систем сортировки защищает оборудование, расположенное ниже по потоку, от повреждений, вызванных посторонними металлическими предметами или посторонними предметами. Пропущенный болт может разрушить лопасти гранулятора за считанные секунды, что приведет к огромным простоям.
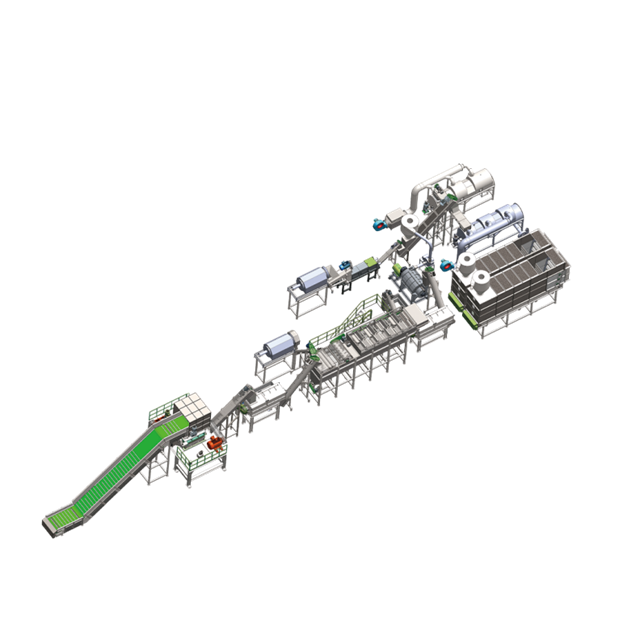
Требования к высокопроизводительной линии мойки пластика сосредоточены на фрикционных шайбах, поплавковых емкостях, установках для горячей мойки и системах механической или термической сушки. Скорость вращения фрикционных шайб должна соответствовать уровню загрязнения хлопьев. Критической границей области применения является очистка сточных вод. В договоре должно быть указано, включает ли производитель пластиковой линии для мойки замкнутую систему фильтрации воды. Сюда входит обезвоживание осадка, регулирование pH и рециркуляция воды. Если для этого требуется сторонний поставщик, точки интеграции должны быть явно определены в P&ID.
Технические параметры, необходимые для определения объема системы гранулирования пластика, включают соотношение L/D экструдера, зоны вентиляции и дегазации, а также требования к фильтрации расплава, основанные на качестве промытых хлопьев. Пленки с высокой степенью печати требуют двойной зоны дегазации для удаления летучих веществ краски. Производитель должен обосновать выбор между одновинтовой и двухвинтовой конфигурациями в рамках объема проекта. Включение систем фильтрации отработанного воздуха и охлаждения пеллет в комплектацию гранулятора также является обязательным. Вам нужна надежная установка для гранулирования с водяным кольцом или стренгом, соответствующая индексу текучести расплава полимера.
Перемещение материала между линией мойки пластика и системой гранулирования пластика требует тщательного планирования. Буферные силосы, системы пневматической транспортировки и хранилище с контролем влажности обеспечивают непрерывную и бесперебойную подачу грануляторов. Экструдеры ненавидят голодание. Надлежащая буферная емкость позволяет компенсировать остановки технического обслуживания на входе без остановки экструзионной линии.
Риски интеграции умножаются, когда поставщик «под ключ» передает компоненты на аутсорсинг без единых рекомендаций по проектированию. Единая система SCADA (диспетчерский контроль и сбор данных) выступает в качестве окончательного доказательства интеграции объема. Оно объединяет все этапы, от измельчения и промывки до гранулирования и упаковки в пакеты, в единый интерфейс оператора. Централизованные защитные блокировки гарантируют, что в случае отключения гранулятора подача промывочной линии автоматически остановится, чтобы предотвратить перелив материала.
Показатели, прописанные в объеме работ, должны включать целевую производительность в килограммах в час. Должны быть указаны конечные параметры качества окатышей, такие как индекс текучести расплава, содержание влаги менее одного процента и насыпная плотность. Приемлемые коэффициенты потерь и доходности также имеют решающее значение. Эти показатели защищают покупателя от принятия завода, который работает, но не достигает коммерческой жизнеспособности. Если в контракте указано 2000 кг/час, завод должен поддерживать эту скорость постоянно, а не только в течение пятиминутного спринта.
Протокол FAT проверяет оборудование на предприятии производителя перед отправкой. Это включает в себя пробные прогоны, проверку панели управления и тестирование на уровне компонентов. Мы проверяем вращение двигателя, калибровку датчиков и цепи аварийной остановки. Протокол SAT устанавливает критерии окончательной передачи на объекте покупателя. Это включает в себя эксплуатацию фактического сырья под непрерывными эксплуатационными нагрузками в течение определенного количества часов подряд для проверки производительности.
Доставка оборудования часто опережает готовность объекта, что создает значительные разногласия. Производитель должен предоставить чертежи нагрузки на фундамент, схемы дренажных траншей и электрические схемы за несколько месяцев. Тяжелые экструдеры требуют изолированных бетонных подушек для гашения вибрации. Линии мойки требуют прокладки обширных траншей в полу для предотвращения разливов воды и облегчения мытья. Если эти строительные работы не будут завершены до прибытия контейнеров, монтаж застопорится.
Серьезную опасность представляют взрывы пыли в зонах уменьшения размеров. Производитель должен интегрировать протоколы безопасности, такие как двигатели, сертифицированные ATEX, и системы пылеудаления. При измельчении сухого пластика образуются мелкие твердые частицы, которые легко воспламеняются. В объемах должны быть определены обязанности по получению местных промышленных лицензий и разрешений на эксплуатацию. Выбросы выбросов из зон дегазации грануляторов должны соответствовать местным стандартам качества воздуха.
Контроль объема включает человеческий фактор. Контракты должны прямо включать комплексное обучение местных операторов, обслуживающего персонала и сотрудников службы безопасности. Высокотехнологичное предприятие бесполезно, если местная бригада не может устранить неисправность заблокированного устройства смены сит. Локализованные руководства, списки запасных частей и соглашения об уровне обслуживания после ввода в эксплуатацию необходимы для долгосрочного успеха.
О: Поставщик «под ключ» управляет проектированием, планированием компоновки, изготовлением, установкой, вводом в эксплуатацию и обучением операторов. Они поставляют полностью интегрированный производственный комплекс, а не просто поставляют отдельные компоненты оборудования. Это гарантирует бесперебойную совместную работу всех подсистем в рамках единой гарантии и гарантии производительности.
О: Пределы батареи определяют физические, электрические и служебные границы. Они точно определяют, где начинается и заканчивается ответственность производителя. Это предотвращает скрытые затраты на интеграцию между процессорными блоками и инфраструктурой объекта, проясняя, кто обеспечивает линии электропередачи, водопроводы и гражданские фундаменты.
Ответ: Уровни загрязнения, вариации полимеров и содержание влаги определяют конкретные требования к конструкции и мощности оборудования. Без эмпирических данных о сырье производители могут занижать размеры систем промывки, сортировки и фильтрации, что приводит к частым поломкам и плохому качеству конечных гранул.
О: Покупка у разных поставщиков сопряжена с серьезными рисками интеграции. Вы сталкиваетесь с несоответствием транспортировки материалов, проблемами совместимости SCADA и потерей единой точки зрения. Если заводу не удастся достичь целевых показателей производительности, поставщики будут обвинять друг друга, а не решать проблему.
Ответ: В комплект поставки должны быть включены средства контроля выбросов, сертификаты взрывобезопасности, такие как ATEX или NFPA, и системы управления сточными водами. Производитель должен спроектировать оборудование в соответствии с местными нормами экологической и промышленной безопасности, чтобы обеспечить легальную эксплуатацию объекта.
О: FAT проверяет работоспособность оборудования на заводе перед отправкой посредством пробных прогонов и электрических проверок. SAT проверяет эксплуатационные характеристики на месте, используя фактические потоки отходов в условиях постоянной нагрузки, чтобы доказать, что завод соответствует контрактным показателям производительности и качества.
Ответ: Формальный процесс документирования должен оценить, оценить и утвердить корректировки параметров проекта или условий на объекте. Это обеспечивает прозрачное управление сроками и бюджетом, требуя одобрения клиента перед выполнением любых инженерных или производственных изменений.


