
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-01 Происхождение:Работает


Мировой спрос на переработанный полистирол растет. Требования устойчивого развития ужесточаются во всем производственном секторе. Экономика замкнутого цикла наконец-то пускает корни. Крупные производители активно ищут высококачественные переработанные смолы, чтобы выполнить свои производственные квоты. Тем не менее, подготовка этого конкретного лома к повторному использованию остается огромной головной болью для многих руководителей предприятий.
Плохая подготовка напрямую портит конечный продукт. Пропустите важный этап обеззараживания или уменьшения размера, и ваша полимерная матрица выйдет из строя во время экструзии. В этом подробном инженерном руководстве мы подробно расскажем, как эффективно перерабатывать лом полистирола. Мы изучим нюансы оптической сортировки, механику дробления и способы выбора точного технологического оборудования, необходимого для максимизации вашей операционной прибыльности.
Полистирол – это универсальный синтетический ароматический углеводородный полимер. Зайдите на пол любого предприятия по переработке отходов, и вы увидите, что мусор завален в различных формах. Вы увидите все: от прозрачных хрупких коробок для компакт-дисков до плотных и прочных корпусов бытовой техники. Точная классификация поступающих отходов имеет решающее значение. Физические свойства лома диктуют всю методологию предварительной обработки.
В потоках коммерческих отходов полистирол обычно присутствует в двух различных физических формах. Смешение этих двух форм без надлежащей независимой предварительной обработки приводит к совершенно непоследовательной объемной плотности. Это несоответствие быстро приведет к выходу из строя механизмов подачи стандартного экструзионного оборудования, что приведет к скачкам и неравномерному давлению расплава.
Жесткий PS: Полистирол общего назначения прозрачный и хрупкий, его часто используют в одноразовых столовых приборах и пробирках. Ударопрочный полистирол содержит резиновые добавки для повышения долговечности, что делает его идеальным для вешалок для одежды, пищевых контейнеров и корпусов электронных устройств. Предварительная обработка этого жесткого варианта является основным направлением нашего инженерного рабочего процесса.
Расширенный PS: Этот легкий материал, широко известный как пенополистирол, на 98% состоит из воздуха. Из-за чрезвычайно низкой объемной плотности он требует совершенно другого этапа предварительной обработки. Операторы предприятий должны использовать термическое уплотнение или холодное уплотнение, прежде чем этот материал можно будет использовать в стандартных экструзионных линиях.
Структурная целостность переработанного пластика полностью зависит от чистоты полимера. Введение в партию полистирола посторонних полимеров действует как яд для расплава. Различные пластики имеют разные температуры плавления и пороги термического разложения.
Например, полиэтилентерефталат плавится при температуре около 260°C. Полистирол плавится гораздо ниже, обычно при температуре от 210 до 240 °C. Если некачественная ПЭТ-бутылка или полипропиленовый лоток смешаны с ломом полистирола, эти посторонние пластмассы останутся твердыми внутри нагретой бочки. Они сильно блокируют фильтрационные сетки и создают структурные слабые места в готовых гранулах.
Современные предприятия по переработке отходов используют многоуровневую систему защиты для достижения почти идеальной чистоты материала. Процесс начинается с ручной сортировки, при которой рабочие физически удаляют очевидные непластмассовые загрязнения, такие как металлические скобы, бумажные вставки и фрагменты дерева. Оттуда материал проходит через оптические сортировщики ближнего инфракрасного диапазона. Когда инфракрасный свет попадает на пластиковый предмет, полимер отражает особую световую сигнатуру. Это позволяет целенаправленным воздушным струям отделять полистирол от других смешанных пластиков.
После оптического разделения на предприятиях часто используются поплавковые резервуары. Благодаря удельному весу жесткий полистирол естественным образом тонет в воде. И наоборот, легкие полиолефины всплывают на поверхность, обеспечивая высокоэффективное разделение по плотности. Прежде чем двигаться дальше, обеззараживание поверхности удаляет тяжелую грязь, клейкие этикетки и органические остатки. Этот ответственный шаг убережет лезвия дробилки от преждевременного абразивного износа.
Громоздкие отходы, такие как большие корпуса телевизоров или спутанные массы вешалок, просто невозможно подать непосредственно в экструдер. Уменьшение размера — это агрессивный механический процесс, который стандартизирует физические размеры материала. Эта стандартизация является важнейшим требованием для поддержания стабильного давления в трубопроводе.
Уменьшение промышленных размеров обычно включает в себя жестокую двухэтапную механическую поломку. Во-первых, мощные промышленные измельчители работают на низких скоростях с огромным крутящим моментом. Они разрывают толстостенные детали на грубые, зазубренные куски. Эти куски впоследствии подаются в высокоскоростные грануляторы.
Внутри камеры измельчения сверхмощные вращающиеся лезвия срезают хрупкий пластик о неподвижные ножи. Это создает оглушительный хруст, эхом разносящийся по полу здания. Экран, расположенный под камерой резки, определяет окончательный размер готовой продукции. Конечная цель здесь — превратить объемные отходы в небольшие стандартизированные хлопья диаметром от 10 до 15 мм. Эта точная геометрия обеспечивает идеальное соотношение площади поверхности к объему, что обеспечивает быстрое и равномерное поглощение тепла во время предстоящего процесса экструзии.
Даже после первоначального обеззараживания и измельчения хлопья часто сохраняют микроскопические примеси, промышленные масла и стойкие остатки клея. Фаза мытья и сушки действует как заключительный этап полировки, позволяющий удалить оставшиеся загрязнения.
После гранулирования хлопья тщательно очищаются внутри высокоскоростной фрикционной шайбы. Благодаря внутреннему ротору, вращающемуся со скоростью более 1000 об/мин, интенсивное механическое трение, возникающее между хлопьями, ротором и водой, эффективно отрывает остатки клея от бумажных этикеток. После такой интенсивной промывки хлопья проходят через резервуары для длительной промывки. Лопасти мягко толкают тонущий материал по дну, а легкие примеси удаляются с поверхности.
Сушка, пожалуй, самый деликатный подготовительный этап из всех. Влага – основной враг экструзии полимеров. Когда влажные хлопья попадают под обжигающий жар цилиндра экструдера, вода мгновенно превращается в пар. Этот захваченный пар запускает химическую реакцию, известную как гидролиз. Он резко разрывает полимерные цепи и снижает механическую прочность пластика. Чтобы бороться с этим, на предприятиях используются центробежные сушилки для механического отделения поверхностной воды. Трубопроводы теплового воздуха затем испаряют оставшуюся микроскопическую влагу. Строгие отраслевые стандарты требуют снижения конечного содержания влаги ниже 1%.
После тщательной сортировки, измельчения, промывки и сушки подготовленные хлопья достигают кульминации рабочего процесса переработки. Теперь материал готов к превращению обратно в очень ценную необработанную смолу.
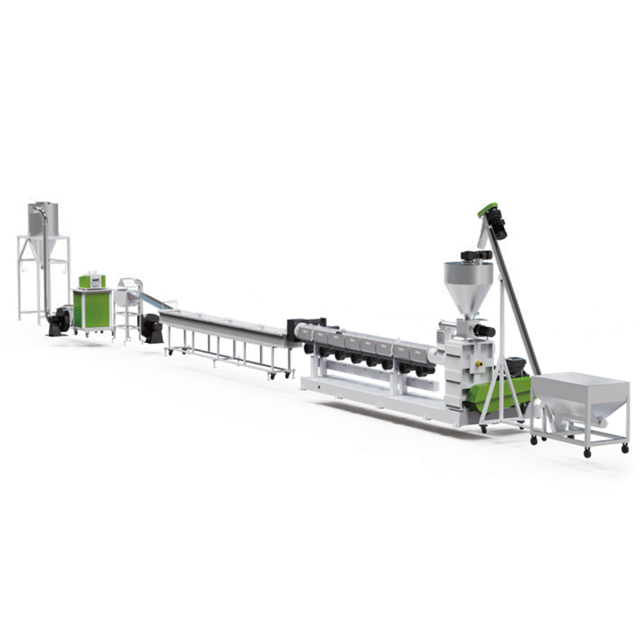
Чистые хлопья обычно транспортируются через закрытую пневматическую вакуумную систему непосредственно в главный загрузочный бункер машины для гранулирования пластика . Для жестких хлопьев прецизионные объемные или гравиметрические дозаторы обеспечивают непрерывную и непрерывную подачу материала в шнек. Этот разработанный механизм подачи предотвращает помпаж или голодание ствола.
Внутри барабана вращающийся шнек транспортирует материал вперед через несколько точно откалиброванных зон нагрева. Температурный профиль обычно начинается около 180°C в загрузочном канале и постепенно достигает максимума между 220°C и 240°C возле головки штампа. По мере плавления пластика одиночные или двойные зоны вакуумной дегазации активно извлекают испаренные летучие органические соединения и следы влаги. Прежде чем попасть в режущую матрицу, расплавленный пластик пропускается через непрерывные гидравлические сменщики сит. Это отфильтровывает любые микроскопические нерасплавленные посторонние частицы, обеспечивая абсолютную чистоту.
Приобретение подходящего оборудования требует тщательного анализа вашего конкретного потока материалов. Руководители предприятий должны оценить уровни загрязнения и желаемую производительность, чтобы выбрать подходящую архитектуру системы. Обработка жестких аморфных полимеров требует специальной термической и механической обработки, чтобы избежать напряжения сдвига.
При оценке линии гранулирования жесткого пластика основное решение принимается вокруг конфигурации цилиндров экструдера. Одноступенчатый экструдер, состоящий из одного длинного ствола, отличается высокой эффективностью и потребляет меньше энергии. Это оптимальный выбор для чистых, хорошо приготовленных постиндустриальных хлопьев с низким содержанием влаги и минимальным загрязнением. Поскольку материал проходит только одну фазу плавления, он испытывает меньшую термическую историю, сохраняя свою прочность на разрыв.
И наоборот, в двухступенчатой установке используется основной экструдер, который подает расплавленный пластик во вторичный экструдер меньшего размера. Эта сложная конфигурация обеспечивает две отдельные точки фильтрации и дополнительные зоны дегазации глубокого вакуума. Он специально разработан для использованных отходов, которые могут содержать большое количество чернил, небольшие загрязнения или колебания уровня влажности после стирки.
| Конфигурация системы | Идеальная подача материала | Фильтрация и дегазация | Термическая история | Лучшее применение |
|---|---|---|---|---|
| Одноступенчатый экструдер | Чистый постпромышленный лом, влажность <1% | Устройство смены сит, 1-2 зоны дегазации | Низкий (сохраняет максимальную прочность на разрыв) | Повторное измельчение GPPS/HIPS высокой чистоты |
| Двухступенчатый экструдер | Постпотребительский лом, печатная продукция, небольшая влага. | Двойные устройства смены сит, несколько зон глубокого вакуума | Умеренный (расширенная фаза плавления) | Обильно окрашенный или промытый постпотребительский PS |
После плавления и фильтрации технология резки определяет конечный продукт. Гранулирование стренги широко считается наиболее надежным методом получения жесткого полистирола. Расплавленный полимер экструдируется в непрерывные нити, протягивается через длинную ванну с водяным охлаждением для мягкого затвердевания и измельчается в однородные цилиндрические гранулы. Такое постепенное охлаждение предотвращает разрушение хрупкого материала, что является распространенной проблемой при использовании агрессивных фрез с водяными кольцами без точного терморегулирования.
Попытка обработки жестких хлопьев на оборудовании, предназначенном для получения мягких пленок, приводит к частым механическим сбоям и плохой производительности материала. Жесткие пластмассы имеют более высокую объемную плотность и требуют оптимизированной геометрии винтов для управления чувствительностью к сдвигу.
Инвестиции в специальную систему гранулирования жесткого пластика дают явные эксплуатационные преимущества. В этих передовых системах используются керамические нагреватели и автоматические вентиляторы для обеспечения точного управления температурой. Такая целенаправленная разработка снижает ненужное потребление энергии, снижает риск износа винтов и минимизирует трудозатраты, связанные с блокировкой машины. В результате операционная эффективность напрямую ускоряет окупаемость инвестиций вашего предприятия.
Помимо базовой эффективности, рыночная стоимость переработанной смолы определяется ее физическими свойствами. Покупатели обращают внимание на постоянство цвета, прочность на разрыв и однородность гранул. Специальные машины обеспечивают превосходную дегазацию и непрерывную фильтрацию, производя гранулы премиум-класса без пузырьков, которые обеспечивают более высокую прибыль от компаний, занимающихся литьевым формованием.
Глядя на более широкую картину переработки, отраслевые аналитики отмечают отчетливую траекторию роста объема вторичного полистирола, переработанного потребителем. Благодаря приверженности упаковочной отрасли циклическим цепочкам поставок и более строгим глобальным экологическим нормам крупные бренды активно ищут надежные источники высококачественных переработанных смол. Мы являемся свидетелями массового отхода от даунсайклинга. Вместо этого рынок требует переработанных материалов, пригодных для пищевых продуктов или близких к качеству.
Этот сдвиг оказывает огромное давление на предприятия по переработке мусора, заставляя их отказаться от элементарных установок. Переход на передовые технологии механической сортировки и специализированной экструзии больше не является обязательным. Соответствие корпоративным стандартам чистоты является строгим требованием. Правильная подготовка остается неоспоримой основой качественной переработки. Сортировка, дробление и промывка — важные первые шаги. Однако окончательная трансформация во многом зависит от надежного специализированного оборудования. Выбрав правильную конфигурацию экструдера и технологию резки, руководители предприятий могут превратить сложный поток отходов в высокоприбыльный ресурс, готовый к использованию на рынке.
Хотя оба материала имеют один и тот же базовый полимер, их физические формы требуют совершенно разного обращения перед экструзией. Пенопласт содержит до 98% воздуха по объему. Подача этого сырья непосредственно в стандартный экструдер крайне неэффективна. Сначала его необходимо обработать через уплотнитель или пресс холодного уплотнения для получения твердых слитков. После уплотнения до жесткой формы его часто можно перерабатывать на тех же экструзионных линиях, которые используются для твердых хлопьев, при условии, что механизм подачи правильно отрегулирован.
Лом должен пройти тщательную дезинфекцию. Его следует тщательно промыть, чтобы удалить масла, органические остатки и клей. Хотя высококачественные экструдеры оснащены гидравлическими сменщиками сит для фильтрации микроскопических примесей, подача сильно загрязненного лома может привести к быстрому засорению сит. Это нарушает давление расплава и ухудшает визуальную прозрачность конечных гранул.
Перед подачей в бункер содержание влаги должно быть строго снижено до уровня менее 1%. При высоких температурах, необходимых для плавления полимера, остаточная вода мгновенно испаряется в пар. Если этот пар не удален полностью путем вакуумной дегазации, он попадает в ловушку. Он разрушает полимерные цепи и приводит к образованию хрупких, пенистых или полых гранул.
Основное различие заключается в подаче материала и его уплотнении. Жесткие хлопья имеют высокую объемную плотность и легко сыпятся, что позволяет использовать стандартные объемные бункеры или устройства принудительной подачи. Гибкие полиэтиленовые пленки легкие и пушистые. Им требуется встроенный резак-уплотнитель для предварительного нагрева и уплотнения мягкого материала, прежде чем шнек экструдера сможет его захватить.
Решение полностью зависит от качества исходного материала. Если ваше предприятие перерабатывает чистый постпромышленный лом или использует современную линию мойки, поставляющую хлопья практически с нулевой влажностью, одноступенчатая машина очень эффективна. Если вы перерабатываете бытовые отходы, которые содержат тяжелые чернила, остатки клея или нестабильную влажность, двухступенчатая линия строго необходима для обеспечения ее важнейших возможностей вторичной фильтрации и глубокой вакуумной дегазации.
Индекс текучести расплава определяет, насколько легко расплавленный полимер течет под давлением. Смешение лома разных производителей может привести к резким колебаниям показателя текучести расплава. Это несоответствие приводит к пульсациям фильерной головки и неравномерным размерам гранул. Сортировка материалов по их первоначальному применению помогает стабилизировать показатель текучести расплава при экструзии.
Хрупкие гранулы обычно являются результатом сильного термического разложения или гидролиза под действием влаги. Если температура цилиндра экструдера установлена слишком высокая или если материал испытывает чрезмерное напряжение сдвига из-за неправильной конструкции шнека, полимерные цепи разрушаются. Обеспечение влажности ниже 1% и использование точных керамических нагревателей предотвратят этот структурный отказ.
Для переработки сложного лома полистирола в высокорентабельные гранулы премиум-класса требуется нечто большее, чем просто базовое оборудование. Это требует точного проектирования, адаптированного к вашему конкретному материальному потоку. Независимо от того, имеете ли вы дело с чистым постпромышленным переизмельчением или с крупно напечатанными бытовыми отходами, настройка правильной термической и фильтрационной установки является ключом к максимизации вашей пропускной способности. Оцените текущие узкие места в работе и изучите передовые технологии экструзии в Jwell Recycling, чтобы найти именно ту архитектуру системы, которая соответствует вашим производственным целям.


