
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-31 Происхождение:Работает


Переход к глобальной экономике замкнутого цикла значительно увеличил промышленный спрос на переработанный полипропилен, один из наиболее широко используемых полимеров в современном производстве. Однако любой инженер по экструзии знает суровую реальность механической переработки. Повторяющееся плавление, сдвиг и охлаждение неизбежно ухудшают молекулярную архитектуру полимера.
Эта деградация является фундаментальной термодинамической реакцией на тепло и трение. Тем не менее, это не постоянный тупик для материального развития. Сочетая передовую химическую стабилизацию с экструзионным оборудованием с низким сдвигом, предприятия могут успешно сохранять структурную целостность пластика. В этом руководстве описаны точные физические изменения, которым подвергается полипропилен во время переработки, практические методы химической рестабилизации и конкретные конфигурации оборудования, необходимые для производства переработанных гранул премиум-класса в заводских условиях.
Во время механической переработки полимер подвергается интенсивному нагреву и механическому напряжению сдвига внутри цилиндра экструдера. Рассмотрим внутреннюю часть активного экструдера. Расплав полимера агрессивно продвигается вперед вращающимися шнеками, создавая агрессивную среду, вызывающую термомеханическую деградацию. Этот процесс характеризуется прежде всего разрывом цепи. С практической инженерной точки зрения длинные непрерывные полимерные цепи, которые придают исходному материалу присущую ему прочность на разрыв, физически и термически расщепляются на более короткие фрагменты.
Присутствие кислорода во время процесса высокотемпературной экструзии ускоряет термическое окисление. Эта окислительная реакция генерирует высокореактивные свободные радикалы, которые способствуют дальнейшему разрыву ковалентной связи. Следовательно, это приводит к экспоненциальному ускорению разрушения молекулярной структуры материала, если не принять надлежащие меры.
Самым непосредственным последствием разрыва полимерной цепи является значительное изменение индекса текучести расплава. Поскольку более короткие полимерные цепи при плавлении испытывают меньше внутреннего трения и перепутывания, скорость течения расплава по своей природе увеличивается по мере уменьшения молекулярной массы.
Для операторов, управляющих непрерывным производством, неустойчивый или чрезмерно высокий поток расплава создает серьезные проблемы при обработке. Переработанный пластик с нестабильными характеристиками текучести становится исключительно трудным для последовательного формования или экструзии. Тонкостенное литье под давлением требует точных параметров давления. Если скорость потока сильно колеблется из-за деградации, полученные детали будут страдать от загара, деформации или серьезной нестабильности размеров.
Эмпирические исследования и стандартизированные испытания материалов неизменно показывают, что механические свойства постепенно ухудшаются с каждым циклом переработки. После трех-пяти термомеханических циклов такие параметры, как прочность на разрыв и удлинение при разрыве, заметно снижаются. Укорочение полимерных цепей напрямую коррелирует с потерей структурной целостности, поскольку материал больше не может эффективно распределять механическое напряжение по своей молекулярной сети. В конечном итоге несущая способность переработанного пластика снижается.
Основываясь на этом механическом сдвиге, повторяющаяся обработка приводит к тому, что переработанный полипропилен становится все более хрупким. Ударопрочность резко падает, поскольку укороченным полимерным цепям не хватает необходимой сцепленности, необходимой для поглощения и рассеивания внезапных сил. Эта хрупкость объясняет, почему немодифицированная бывшая в употреблении смола редко используется в изделиях с высокими ударными нагрузками, таких как автомобильные бамперы. Без стратегического добавления первичного материала или специальных модификаторов ударной прочности формованный пластик просто разобьется при внезапном напряжении.
Деградация полимера представляет собой весьма наглядную проблему. Термическое окисление неизбежно приводит к пожелтению или побурению полимерной матрицы. Локальный перегрев в неоптимальном экструзионном оборудовании может вызвать карбонизацию полимера, что приведет к появлению черных пятен и обгоревших частиц, распространяющихся по всей партии. Выделение летучих органических соединений во время этих циклов также изменяет непрозрачность материала и качество поверхности. Эти эстетические дефекты серьезно снижают коммерческую рыночную стоимость конечных переработанных гранул.
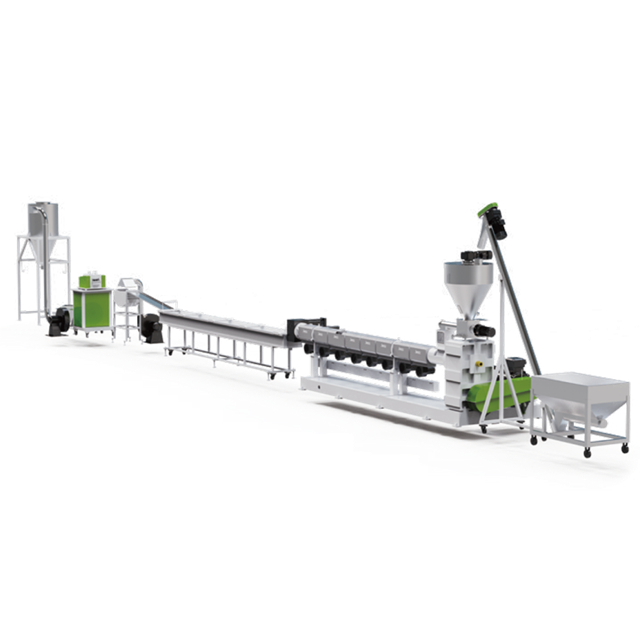
Хотя разрушение полимерных цепей является естественной химической реакцией на тепло, серьезность этого разрушения полностью зависит от качества технологического оборудования. Переход на современную машину для гранулирования пластика является наиболее решающим шагом, который может предпринять предприятие для сохранения исходных свойств материала и обеспечения более высокой рыночной цены на конечную продукцию.
Степень разрыва цепи во многом определяется внутренней геометрией экструдера. Стандартные экструдеры часто используют агрессивное механическое трение для быстрого плавления пластика, что, по сути, разрушает молекулярные цепи. Современная индивидуальная геометрия шнеков разработана для бережного плавления полимера. Оптимизируя глубину канала, соотношение длины и диаметра и зоны сжатия, оборудование премиум-класса больше полагается на кондуктивный нагрев, а не на чистую механическую силу. Эта среда обработки с низким сдвигом абсолютно необходима для сохранения молекулярной массы.
На предприятие часто поступают бытовые отходы, содержащие остаточную влагу, поверхностные чернила и захваченный воздух. Если эти элементы не будут эффективно удалены до того, как пластик будет пропущен через матрицу, они вызовут гидролиз и внутреннюю пористость готовых гранул. Передовые экструзионные системы оснащены надежными многозонными системами вакуумной дегазации. Эти установки активно извлекают влагу и захваченные газы из расплава, обеспечивая плотность, отсутствие пустот и структурную прочность получаемых гранул.
Поскольку термическое окисление быстро истощает исходные стабилизаторы, присутствующие в первичной смоле, рестабилизация использованного материала является эксплуатационной необходимостью. Введение специфических антиоксидантов нейтрализует свободные радикалы, образующиеся в процессе обработки, эффективно останавливая распространение разрыва цепи. Синергическое взаимодействие с традиционными синтетическими стабилизаторами, такими как затрудненные фенолы и фосфиты, защищает полимерную матрицу и сохраняет ее цвет во время экструзии.
Чтобы бороться с охрупчиванием, связанным с повторной переработкой, производители часто смешивают переработанную основу с модификаторами эластомеров, такими как этилен-пропилен-диеновый мономер или полиолефиновые эластомеры. Эти эластомеры действуют как высокоэффективные упрочнители. Они образуют микроскопические эластичные домены внутри жесткой структуры, поглощая энергию удара и восстанавливая гибкость. Для достижения этого требуется специальное смесительное оборудование, обеспечивающее однородное диспергирование эластомера по всей матрице.
При оценке модернизации предприятия выбор правильной конфигурации оборудования имеет решающее значение для баланса производительности, качества материалов и эксплуатационных затрат. Инвестиции в надежную линию гранулирования ПП-ПЭ гарантируют, что определенные потоки отходов будут обрабатываться с точным уровнем фильтрации и дегазации, который им необходим.
Линии по переработке обычно делятся на две категории в зависимости от сложности входящего материала. Одноступенчатая линия использует один главный экструдер и оптимально подходит для чистого промышленного лома или хорошо промытых жестких пластиков, требующих минимальной фильтрации расплава. Он обеспечивает более низкое энергопотребление и меньшую производственную площадь.
В двухступенчатой конфигурации используются два экструдера, расположенных последовательно. За экструдером первичного плавления следует экструдер вторичного гомогенизации. Эта установка обеспечивает удвоенную производительность фильтрации и увеличенное время дегазации, что делает ее идеальным выбором для сильно напечатанных или загрязненных жестких пластиков, бывших в употреблении.
| Эксплуатационные характеристики | Одноступенчатая линия гранулирования | Двухступенчатая линия гранулирования |
|---|---|---|
| Лучше всего подходит для | Чистый, промытый жесткий постиндустриальный лом. | Сильно отпечатанные, загрязненные бытовые отходы |
| Настройка экструдера | Один главный экструдер с оптимизированным соотношением L/D | Первичный плавильный экструдер + Вторичный гомогенизирующий экструдер |
| Фильтрующая способность | Одиночный непрерывный сменщик экрана | Двойная система фильтрации для превосходной чистоты расплава |
| Эффективность дегазации | Стандартная зона вакуумной экстракции | Расширенная многозонная вакуумная дегазация |
| Рентабельность инвестиций и влияние на доходность | Меньшее энергопотребление, меньшая производственная площадь | Требует более высокой премии за готовые окатыши из грязного сырья. |
Метод резки расплава полимера существенно влияет на конечную объемную плотность и эстетическую привлекательность продукта. Традиционное гранулирование прядей включает экструдирование длинных прядей через водяную баню перед их резкой, что может привести к поломке, если поток расплава колеблется. В современных системах серии JWL все чаще используется высечка с водяным кольцом. Расплавленный полимер разрезается вращающимися лезвиями сразу после выхода из матрицы, а гранулы мгновенно закаливаются в воде. В результате получаются однородные гранулы высокой плотности, которые очень похожи на первичные нефтехимические материалы.
Современные предприятия по переработке отходов должны оставаться адаптируемыми к меняющимся потребностям рынка и разнообразным потокам поступающих отходов. Эксплуатационные и финансовые выгоды от владения оборудованием, которое может взаимозаменяемо перерабатывать несколько полиолефинов, невозможно переоценить. Инвестируя в легко адаптируемую линию гранулирования PP PE HDPE , операторы получают огромную гибкость. Усовершенствованные алгоритмы контроля температуры ПЛК и универсальные конструкции шнеков позволяют предприятиям обрабатывать жесткие аккумуляторные ящики на одной неделе и бутылки для моющих средств высокой плотности на следующей, максимально повышая эффективность использования активов без необходимости использования отдельных производственных линий.
Недавний анализ рынка подчеркивает окончательный сдвиг в секторе механической переработки. Исторически переработанные полиолефины подвергались вторичной переработке по разомкнутому циклу для производства малоценной продукции, такой как тяжелые сельскохозяйственные сеялки. Руководствуясь строгими глобальными требованиями к упаковке замкнутого цикла и целями устойчивого развития автомобилестроения, отрасль активно переходит к вторичной переработке отходов с замкнутым циклом.
Современные производители уже не просто измельчают и плавят отходы. Они используют передовые реологические испытания для мониторинга молекулярного распада в режиме реального времени. Благодаря точному терморегулированию и правильному дозированию добавок бывшая в употреблении смола успешно возвращается в цепочки поставок высокого уровня. Еще одним заметным развивающимся рынком является крупномасштабная 3D-печать на основе гранул, известная как производство плавленых гранул. Этот процесс аддитивного производства требует материалов с исключительно стабильными характеристиками текучести расплава, что доказывает, что высококачественные переработанные гранулы могут напрямую конкурировать с первичными смолами в сложных областях применения.
Разрушение полипропилена во время многократной обработки — это научно подтвержденная реальность, вызванная термомеханическим напряжением, разрывом цепи и окислением. Однако это ухудшение механических свойств больше не является постоянным препятствием для отрасли переработки отходов.
Понимая точные молекулярные изменения, которым подвергается материал, инженеры могут эффективно вмешаться. Сочетание умной химии полимеров с щадящей, строго контролируемой технологией экструзии позволяет предприятиям производить переработанные гранулы, которые могут конкурировать с первичными пластиками. Переход на современное технологическое оборудование является решающим шагом на пути к максимизации материальной ценности, обеспечению единообразия продукции и активному участию в прибыльной экономике замкнутого цикла.
Готовы модернизировать технологические возможности вашего предприятия? Независимо от того, работаете ли вы с чистым промышленным ломом или сильно загрязненными потребительскими отходами, выбор правильного оборудования является вашим наиболее важным оперативным решением. Изучите наш широкий ассортимент высокопроизводительных экструзионных систем в Jwell Machinery и позвольте нашей команде инженеров помочь вам настроить идеальную линию для вашего конкретного потока материалов.
Как правило, пластик можно механически переработать три-четыре раза, прежде чем произойдет заметное структурное разрушение. Благодаря стратегическому использованию антиоксидантов, модификаторов эластомеров и экструзионной машины с низким сдвигом его функциональный жизненный цикл может быть значительно продлен без катастрофической потери свойств.
Интенсивное тепло и механическое трение во время экструзии вызывают разрыв цепи, разбивая длинные молекулы полимера на более короткие фрагменты. Поскольку более короткие цепи меньше перепутываются и легче текут при плавлении, общая скорость течения расплава материала увеличивается.
Да, немодифицированный переработанный материал обычно имеет снижение прочности на разрыв и ударопрочности. Укорочение молекулярных цепей снижает способность материала поглощать и распределять механические нагрузки, что приводит к повышенной хрупкости, если во время приготовления смеси не добавляются специальные модификаторы ударной прочности.
Инженеры оценивают качество вторичной переработки с помощью нескольких стандартизированных тестов. Наиболее распространенным является тестирование индекса текучести расплава для обеспечения стабильности течения. Дополнительные оценки включают испытания на удар по Изоду на хрупкость, испытания на растяжение на структурную прочность и дифференциальную сканирующую калориметрию для анализа термических свойств и уровней загрязнения.
Да. Хорошо спроектированные линии по переработке отходов оснащены адаптируемым контролем температуры и универсальной конструкцией шнеков. Такая гибкость позволяет операторам эффективно перерабатывать различные жесткие полиолефины на одном и том же оборудовании, максимизируя универсальность завода и окупаемость инвестиций.
Одноступенчатая система использует один экструдер и очень эффективна для переработки чистых жестких промышленных отходов. В двухступенчатой системе последовательно используются два экструдера, что обеспечивает удвоение возможностей фильтрации и дегазации. Это делает двухэтапную установку оптимальным выбором для более грязных и сильно запечатанных пластиковых изделий.


