
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-03 Происхождение:Работает


Возврат материалов действует как скрытая операционная утечка, которая незаметно снижает прибыльность предприятия. Когда конструкция предприятия заставляет материалы перемещаться против основного производственного потока, это приводит к ненужному обращению с ними. Это резко увеличивает трафик вилочных погрузчиков и снижает общую пропускную способность. Каждый раз, когда кипа отходов или контейнер с хлопьями проходит через зону обработки назад, вы теряете время и увеличиваете риск перекрестного загрязнения.
Модернизация нового оборудования в устаревших помещениях часто приводит к возникновению нелинейных потоков материалов. Операторы вынуждены размещать современное оборудование на устаревших площадках, что приводит к запутанной сети операций. Такая установка приводит к перекрестному загрязнению поступающих грязных отходов и чистых обработанных хлопьев. Это также увеличивает потребление энергии, поскольку материалы перемещаются многократно, и создает серьезную угрозу безопасности из-за перегруженных транспортных коридоров.
Стратегически спроектированная планировка завода по переработке пластика требует создания однонаправленного, гравитационного или оптимизированного для конвейера потока. Правильное пространственное планирование повышает рентабельность, максимизирует коэффициент восстановления материалов и гарантирует, что каждый квадратный метр объекта активно вносит вклад в производственный цикл.
Движение материалов в обратном направлении против основного производственного потока снижает эффективность работы. Когда операторам приходится транспортировать промежуточные материалы обратно через предыдущие зоны обработки, время цикла увеличивается. Потребление энергии резко возрастает, поскольку конвейеры работают дольше или вилочные погрузчики совершают лишние поездки. Затраты на рабочую силу возрастают, поскольку рабочие тратят часы просто на расстановку и перемещение материалов, а не на управление оборудованием. Компоновка, требующая постоянного ручного вмешательства для устранения зазоров между машинами, терпит неудачу с первого дня.
Риск загрязнения на плохо спланированном предприятии снижает ценность продукта. Когда чистые, промытые хлопья попадают на пути к поступающим прессованным отходам, риск повторного загрязнения резко возрастает. Переносная по воздуху пыль из зоны измельчения легко оседает на влажных хлопьях, если зоны не разделены физически. Такое перекрестное загрязнение ухудшает качество конечного продукта, что приводит к браковке партий и снижению качества смолы. Поддержание строгих физических границ между грязными и чистыми зонами гарантирует производство высококачественного вторичного сырья.
Узкие места в планировке и перекрестное движение напрямую влияют на коэффициент извлечения материалов (MRR). Когда поток материала прекращается, возникают случайные отходы. Разливы во время избыточных перемещений вилочных погрузчиков приводят к загрязнению пола предприятия смешанными смолами. Снижение общего объема производства является неизбежным результатом такой схемы, которая вынуждает материалы ждать на складских площадках, где они могут быть загрязнены или потеряны. Максимизация MRR требует плавного перехода от одного этапа обработки к другому.
Интенсивное движение вилочных погрузчиков в перегруженных зонах создает значительную угрозу безопасности и техническому обслуживанию. Слепые углы и узкие проходы повышают вероятность столкновений. Кроме того, возврат назад усложняет доступ для обслуживания. Когда оборудование расположено слишком плотно, чтобы вместить извилистые потоки материалов, технические специалисты не могут легко добраться до компонентов. Это увеличивает время простоя во время планового технического обслуживания и аварийного ремонта.
Критерии успеха оптимизации планировки должны быть четко определены до заливки бетона. Успешная компоновка обеспечивает отсутствие точек пересечения, а это означает, что материалы никогда не перемещаются назад. Это сводит к минимуму расстояние перемещения материала, уменьшая необходимость в механической или ручной транспортировке. Изолированные инженерные зоны гарантируют, что линии водоснабжения и электропередачи не будут мешать потоку материала. Наконец, четкий маршрут маршрутизации отходов и побочных продуктов гарантирует, что отходы немедленно покинут производственную линию, не создавая помех основному процессу.
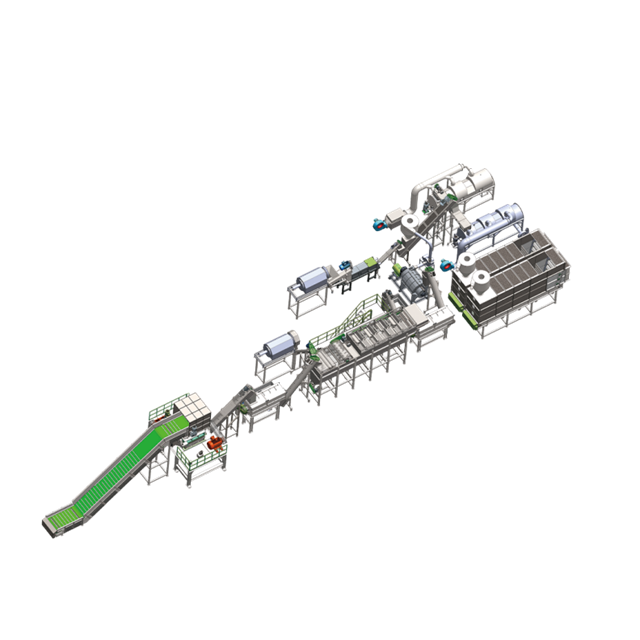
Выбор правильной пространственной конфигурации определяет долгосрочную эффективность вашей работы. На это решение сильно влияют форма объекта, расположение погрузочных доков и точки доступа к инженерным сетям. Каждая конфигурация предлагает определенные преимущества и ограничения, основанные на физических ограничениях здания.
Прямолинейная, или линейная, компоновка является золотым стандартом для устранения возвратов. Материалы поступают в один конец установки и выходят из другого в виде готовых окатышей. Эта конфигурация идеально подходит для длинных и узких помещений. Основным преимуществом является абсолютный нулевой возврат и четкое визуальное управление. Руководители могут стоять в одном конце здания и наблюдать за всем производственным процессом. Однако чисто линейный поток требует определенной площади здания и двойных погрузочных доков на противоположных концах конструкции, чего нет во многих существующих зданиях.
U-образная планировка очень эффективна, когда прием и отгрузка должны происходить на одной стороне здания. Эта конфигурация подходит для квадратных объектов с ограниченным количеством погрузочных площадок. Сырье поступает на одну сторону, проходит этапы измельчения и промывки, переворачивается и возвращается на другую сторону посредством экструзии и упаковки в мешки. Основное преимущество — это централизованные центры коммунальных услуг. Вода и электричество проходят по центру буквы «U», эффективно обслуживая обе стороны линии. Это также позволяет создавать общие логистические зоны без пересечения потоков сырья и готовой продукции.
Г-образные и многоуровневые планировки используют вертикальное пространство внутри объекта. Системы с гравитационной подачей значительно снижают зависимость от механических конвейеров. Размещение силосов, оптических сортировщиков или буферных резервуаров на структурных мезонинах экономит ценную площадь. Г-образная планировка часто помогает ориентироваться в неподвижных элементах здания, таких как опорные колонны или внутренние офисы. Использование вертикальности требует надежного структурного проектирования, но окупается сокращением расстояния горизонтального перемещения материала.
| Тип планировки | Оптимальная форма объекта | Основное преимущество | Потенциальное ограничение |
|---|---|---|---|
| Прямолинейный (Линейный) | Длинный и узкий | Абсолютный нулевой возврат; четкое визуальное управление. | Требуются погрузочные доки на обоих концах объекта. |
| U-образный | Квадратный или прямоугольный | Централизованные коммунальные услуги; общие зоны приема/отгрузки. | Требует тщательного планирования на повороте, чтобы не допустить возникновения узких мест. |
| L-образный / Многоуровневый | Нестандартный или высокий потолок | Максимизирует вертикальное пространство; использует гравитационное питание. | Более высокие первоначальные затраты на проектирование конструкции и монтаж. |
Сухая зона задает темп всему объекту. Входной контроль качества (ВКК) требует точного пространственного планирования. Вы должны выделить специальную зону для проверки, подготовки и распаковки тюков. Ручным или полуавтоматическим станциям предварительной сортировки требуется достаточно места, чтобы операторы могли безопасно удалить несовместимые крышки, затворы и этикетки перед началом обработки. Если эта зона тесна, неперерабатываемые материалы неизбежно попадут в измельчители, что приведет к загрязнению и износу оборудования.
Интеграция передовых технологий сортировки требует структурного предвидения. Оптические сортировщики и робототехника на базе искусственного интеллекта требуют особых структурных опор и зазоров. Вы должны наметить требования к пространству для этих машин, включая необходимые ускоряющие конвейеры, которые их питают. Убедитесь, что подходящие приемные бункеры и желоба для отходов расположены непосредственно под сортировщиками или рядом с ними. Это не позволяет отбракованным материалам засорять основную линию подачи и позволяет их легко вынимать вилочным погрузчиком, не пересекая путь чистого материала.
Звуко- и пылеизоляция в зоне измельчения и грануляции обязательна. Уменьшение размера приводит к огромному шуму и образованию твердых частиц в воздухе. Изоляция этой зоны с помощью акустических панелей и прочных пылеулавливающих барьеров предотвращает попадание переносимых по воздуху загрязнений в последующие процессы. Если пыль из сухой зоны оседает на влажных хлопьях в зоне мойки, образуется осадок, который ухудшает качество конечного продукта. Физические стены или тяжелые ленточные занавески должны отделять сухую зону от остальной части растения.
Влажная зона должна следовать строгой линейной прогрессии, чтобы сохранить целостность материала. Стандартная линия для мойки пластика включает в себя фрикционные шайбы, поплавковые баки и центробежные сушилки. Материал должен последовательно проходить через эти этапы, не возвращаясь назад. Фрикционные шайбы удаляют поверхностные загрязнения, поплавковые резервуары разделяют материалы по плотности, а сушилки удаляют влагу. Любое прерывание или возврат в эту последовательность позволяет загрязняющим веществам оседать на хлопьях.
Маршрутизация побочных продуктов и сточных вод требует тщательного планирования подземных сооружений. Спроектируйте специальные дренажные траншеи и петли для фильтрации муниципальной воды непосредственно под моечным оборудованием. Это предотвращает скопление воды на полу объекта, что создает опасность скольжения и разрушает фундамент здания. Правильный дренаж устраняет необходимость транспортировки твердых частиц сточных вод или осадка обратно через чистую зону для утилизации. Ил следует перекачивать непосредственно в изолированную зону фильтрации.
Стратегическое размещение промежуточных хранилищ стабилизирует производственный поток. Буферные бункеры должны располагаться между этапами промывки и экструзии. Эти бункеры компенсируют изменения пропускной способности. Если линия мойки обрабатывает материал быстрее, чем экструдер может его обработать, излишки удерживаются в силосах. Это предотвращает резервное копирование материала на линии или необходимость ручной укладки в ящики Gaylord. Буферные силосы обеспечивают движение материала вперед и защищают его от загрязнения из окружающей среды.
Чистая зона очень чувствительна к факторам окружающей среды. Система гранулирования пластика должна быть физически отделена от влаги и пара, окружающего моечную линию. Избыточная влага, попадающая в экструдер, приводит к вспениванию, образованию пустот в гранулах и серьезному ухудшению качества. Физический барьер, часто сплошная стена, должен отделять влажную зону от тепловой зоны, чтобы поддерживать строгий контроль влажности и температуры.
Оптимизация контура подачи исключает ошибки ручного управления. Выровняйте буферные бункеры непосредственно с питателем экструдера, используя системы вакуумной или пневматической транспортировки. Такое прямое соединение избавляет операторов вилочных погрузчиков от необходимости вручную загружать бункеры. Автоматизированная транспортировка обеспечивает постоянную дозированную скорость подачи в экструдер, что стабилизирует давление расплава и улучшает однородность гранул.
Постэкструзионная логистика должна быть оптимизирована для немедленной доставки или хранения. Составьте карту потока от экструзионной головки к охлаждающим ваннам, грануляторам, классификаторам и станциям окончательной расфасовки. Готовая продукция должна поступать непосредственно на погрузочную площадку или склад. Ни при каких обстоятельствах готовые окатыши не должны проходить рядом с зонами приема сырья или промывки побочных продуктов. Специальный путь выхода гарантирует, что конечный продукт останется в первозданном виде.
Проектирование объекта требует балансирования первоначальных капитальных затрат и долгосрочной операционной экономии. Нестандартные конвейерные системы, пневматические воздуходувки и автоматизированное сортировочное оборудование требуют значительных первоначальных инвестиций. Однако эти системы устраняют необходимость в погрузочно-разгрузочных работах между этапами обработки. Долгосрочная экономия рабочей силы, снижение количества инцидентов, связанных с безопасностью, и устранение возврата материалов оправдывают более высокие первоначальные затраты. Оцените эти инвестиции на основе их способности поддерживать непрерывный, бесперебойный материальный поток.
Проектирование для разборки (DfD) и доступ для обслуживания часто упускаются из виду при планировании компоновки. Размещение машин слишком близко друг к другу, чтобы сэкономить место, создает логистический кошмар. Разработайте компоновку, позволяющую осуществлять модульную разборку ключевых компонентов. Техники должны иметь возможность вытягивать шнеки экструдера, снимать промывочные барабаны и заменять лезвия измельчителя, не останавливая соседние производственные этапы и не убирая с дороги другое оборудование. Соответствующий зазор вокруг каждой машины не подлежит обсуждению.
Операторы должны сопоставлять масштабируемость с текущей мощностью. Оставление пустого пространства для будущего расширения линии, например, добавления второго экструдера или дополнительного моечного модуля, гарантирует, что предприятие сможет расти вместе с рыночным спросом. Однако это означает, что на начальном этапе работа будет осуществляться с меньшей плотностью размещения. И наоборот, оптимизация существующей занимаемой площади для немедленной максимальной плотности максимизирует текущую производительность, но делает будущие обновления трудными и дорогостоящими. Стратегическая планировка предусматривает будущие подключения к инженерным сетям и зоны расширения без ущерба для текущей эффективности потока.
Поэтапная интеграция представляет собой огромный риск при проектировании объектов. Покупка измельчителей, моечных линий и экструдеров у разных поставщиков без генерального плана компоновки гарантирует неудачную интеграцию. Различные машины имеют разную высоту подачи, пропускную способность и требования к коммунальным услугам. Принудительная совместная работа несовместимого оборудования приводит к индивидуальному изготовлению на месте, неудобному перемещению материалов и неизбежному возврату назад, когда операторы пытаются устранить пробелы.
Использование комплексного производителя линий для мойки пластика снижает эти риски. Вовлечение основного поставщика на этапе разработки архитектуры дает явное техническое преимущество. Опытный производитель предоставляет 3D-моделирование CAD, подробные карты потребления коммунальных услуг и динамическое моделирование потоков. Они гарантируют, что опоры конструкции, дренажные траншеи и электрические линии идеально совпадают с занимаемой площадью оборудования. Такой целостный подход гарантирует, что оборудование и здание работают вместе как единая сплоченная система.
Протоколы поэтапного монтажа предотвращают дорогостоящие ошибки при вводе объекта в эксплуатацию. Устанавливайте оборудование последовательно, чтобы избежать коробления в машинах. Во время установки выполните следующие конкретные шаги:
О: Требуемая площадь сильно варьируется в зависимости от мощности и уровня автоматизации. Базовая линия производительностью 500 кг/ч может потребовать от 800 до 1200 квадратных метров. Высокопроизводительным полностью автоматизированным линиям часто требуется более 3000 квадратных метров для обеспечения надлежащего разделения зон, буферных бункеров и безопасных зазоров для технического обслуживания.
Ответ: U-образная компоновка предотвращает загрязнение, сохраняя грязную зону приема и чистую зону экструзии на параллельных, но физически разделенных дорожках. Центральная перегородка или подсобный коридор обычно разделяют две стороны, гарантируя, что переносимая по воздуху пыль или влага не смогут попасть со стороны сырья на сторону готовой продукции.
Ответ: Линия стирки должна располагаться сразу за зоной измельчения, но отделена физическим барьером или тяжелыми акустическими завесами. Материал следует перемещать по закрытым конвейерам, чтобы предотвратить попадание пыли из измельчителя в чистые промывочные баки.
Ответ: Оптические сортировщики требуют значительного пространства для машины, высокоскоростных ускоряющих конвейеров, питающих их, и множества бункеров для отходов под ними. Выделите площадь минимум 10x5 метров на каждую сортировочную единицу, чтобы обеспечить правильное распределение материала и безопасный доступ вилочного погрузчика к контейнерам для отходов.
Ответ: Буферное пространство обычно управляется вертикально с использованием бункеров хранения, а не площади пола. Вам следует установить емкость силоса, достаточную для выдерживания производительности моечной линии как минимум на два-четыре часа. Это гарантирует непрерывную работу экструдера, даже если линия промывки останавливается на короткое время для технического обслуживания.
Ответ: Пневматические конвейеры транспортируют легкие хлопья по подвесным трубам под давлением воздуха. Они оптимизируют планировку, перемещая материал вертикально и на большие расстояния, не занимая при этом места. Это устраняет необходимость в вилочных погрузчиках, предотвращает загрязнение и позволяет гибко прокладывать маршруты вокруг препятствий.


