
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-13 Происхождение:Работает


Зайдите на любой завод по переработке отходов, и вы, вероятно, услышите напряжение двигателя экструдера. Ствол горячий, но головка выплевывает кучу деформированных дробинок. Чаще всего виноват не нагревательный элемент или неисправная головка. Основная причина кроется прямо в подающем горловине. Метод, используемый для подачи вашего оборудования, полностью определяет термодинамическую стабильность всего процесса экструзии.
Глобальные требования к увеличению содержания вторичного сырья в упаковке фундаментально изменили требования к оборудованию во всей отрасли. Конечным покупателям теперь требуются смолы качества, близкого к первозданному, со строгими допусками по индексу текучести расплава. Для достижения этой цели поддержание безупречного и непрерывного потока материалов больше не является просто модернизацией операционной деятельности. Это абсолютное базовое требование для того, чтобы современные заводы по переработке отходов оставались конкурентоспособными. Плохое поступление материала приводит к неприятным заторам, серьезному термическому разложению и порче пластиковых гранул. Это эксплуатационное узкое место обходится предприятиям в ценное производственное время и в тысячи долларов впустую потраченной электроэнергии. В этом подробном инженерном руководстве мы подробно разберем, как именно необходимо подавать материал, чтобы максимизировать производительность и обеспечить быстрый возврат инвестиций.
При оценке производительности операторы часто уделяют большое внимание зонам нагрева экструдера. Полевые данные коммерческих предприятий по переработке отходов говорят о другом. Подавляющее большинство нестабильностей процесса возникает прямо в бункере. Объемная консистенция, с которой вводится материал, в основном определяет структурную целостность конечного продукта.
Экструзия пластика по своей сути является непрерывным термодинамическим процессом. Для поддержания постоянной внутренней температуры и давления расплава необходим устойчивый, непрерывный поток материала. Когда скорость подачи непредсказуемо колеблется, объем пластика внутри цилиндра экструдера меняется.
Если в стволе временно не хватает материала, существующий пластик подвергается длительному сдвиговому нагреву. Такое длительное воздействие приводит к серьезной термической деградации, разрушающей полимерные цепи и вызывающей пожелтение или жжение. Напротив, внезапный выброс материала вызывает быстрый скачок внутреннего давления. В результате плохо пластифицированные и нерасплавленные частицы попадают прямо через устройство смены сит. Поддержание непрерывного потока гарантирует, что термодинамический баланс внутри ствола остается совершенно стабильным, что позволяет получать однородные гранулы премиум-класса.
Неправильная подача напрямую влияет на срок службы всей производственной линии. Перегрузка приводит к серьезной механической нагрузке на двигатель экструдера и вал шнека. Помещение слишком большого количества холодного твердого пластика в ограниченное пространство приводит к тому, что двигатель потребляет чрезмерную силу тока только для поддержания скорости вращения. Со временем эта постоянная нагрузка неизбежно приводит к преждевременному выходу из строя двигателя, повреждению коробки передач или даже к катастрофической поломке винта.
Недостаточное кормление менее разрушительно с механической точки зрения, но в равной степени вредно для экономики производства. В результате лопасти винтов остаются частично пустыми, что резко снижает пропускную способность и приводит к растрате дорогостоящей электроэнергии. Установление правильных протоколов кормления станет вашей первой линией защиты как от механического износа, так и от неэффективного энергопотребления.
Распространенным эксплуатационным заблуждением является то, что простой экструдер может перерабатывать необработанные отходы прямо из контейнера для сбора. Физические характеристики входного материала, в частности его объемная плотность, размер и чистота, должны быть стандартизированы еще до того, как он попадет в бункер.
Необработанные пластиковые отходы поступают в крайне неправильную форму. Работа с громоздкими бочками из полиэтилена высокой плотности в одну минуту и толстыми литыми комками в следующую делает прямую подачу физически невозможной. Материал сначала должен пройти строгое измельчение.
Пропускание необработанных отходов через многоцелевой одновальный измельчитель пластиковых отходов с высоким крутящим моментом является обязательным. Оборудование с прочной гидравлической системой толкателя и V-образными лопастями ротора эффективно измельчает громоздкие предметы в однородные хлопья. Однородный размер является абсолютным условием для равномерного кормления. Когда пластиковые хлопья имеют одинаковую геометрию и объемную плотность, они предсказуемо проходят через бункеры и подающие шнеки. Без этого важного шага по уменьшению размера операторы сталкиваются с постоянными засорами в подающем канале.
Одного уменьшения размера недостаточно. Материал должен быть полностью очищен от загрязнений. Отработанный пластик часто покрыт грязью, абразивным песком, остатками химикатов и бумажными этикетками.
Подача немытого пластика приводит к появлению абразивных загрязнений, которые быстро разрушают шнековые шнеки и засоряют фильтр расплава. Это вынуждает операторов постоянно останавливать производство для замены сит, что полностью снижает эффективность. обработка измельченных хлопьев на Эту проблему решает Использование высокоскоростных фрикционных шайб и резервуаров-разделителей поплавкового типа гарантирует, что в систему подачи поступает только чистый, чистый полимер. Высокопроизводительные центробежные сушилки этих линий также снижают уровень влажности ниже одного процента, защищая оборудование и сохраняя рыночную стоимость ваших пеллет. линии мойки отходов жесткого пластика .
Менеджеры предприятий должны выбирать между ручными и автоматическими установками кормления в зависимости от целевой производительности, затрат на рабочую силу и доступных капитальных затрат. Оба метода имеют разные рабочие профили.
При ручной установке операторы на полу физически поднимают и опорожняют мешки с подготовленными пластиковыми хлопьями в бункер с гравитационной подачей, установленный непосредственно над экструдером. Этот метод строго предназначен для очень мелкомасштабных операций по обработке менее 100 килограммов в час или для лабораторных испытаний, проводящих серийные испытания. Ручное кормление чрезвычайно трудоемко и по своей сути непоследовательно. Он полностью зависит от темпа оператора, что часто приводит к разочаровывающему циклу переполнения бункера, а затем его опустошения.
Автоматизированные системы используют электромеханическое оборудование для регулирования потока пластика без постоянного вмешательства человека. Они лучше всего подходят для коммерческих операций, направленных на непрерывное производство и снижение трудозатрат. Устраняя человеческий фактор, автоматизированные установки с использованием частотно-регулируемых приводов обеспечивают точный контроль объема, необходимый для максимизации производительности современных линий по переработке отходов.
Для достижения максимальной операционной эффективности механизм автоматической подачи должен быть идеально адаптирован к конкретному типу обрабатываемого пластика. Тяжелые жесткие чешуйки ведут себя совсем иначе, чем легкие пленки, подверженные статическому электричеству.
Ленточные конвейеры являются стандартным выбором для транспортировки тяжелых твердых пластмасс из силоса-хранилища в главный бункер. Измельченные бутылки, трубы из ПВХ и детали, отлитые под давлением, легко проходят через эти системы. Конвейеры исключительно надежны и способны перемещать большие объемы материала на большие расстояния. С точки зрения эксплуатационной безопасности они часто оборудуются встроенными металлодетекторами. Если среди пластиковых хлопьев обнаруживается случайный болт, конвейер автоматически останавливается, предотвращая катастрофическое повреждение шнека.
Шнековые питатели используют вращающийся винтовой шнек, расположенный внутри трубы, для подачи материала в загрузочное отверстие. Их обычно подразделяют на объемные системы измерения объема и гравиметрические системы измерения точного веса. Эти питатели идеально подходят для материалов с непостоянной объемной плотностью. Механическое действие вращающегося шнека активно тянет материал вниз с контролируемой скоростью. Эта активная тянущая сила имеет решающее значение для предотвращения образования мостиков — распространенной проблемы, когда легкие хлопья сцепляются и образуют прочную дугу над загрузочным отверстием.
При переработке чистых, сухих и неразрезанных рулонов пластиковой пленки этап измельчения иногда можно обойти, используя прижимные ролики. Тяжелые ролики с электроприводом прочно захватывают непрерывный лист полиэтиленовой пленки и тянут его прямо в зону подачи. Скорость прижимных роликов синхронизируется электроникой со скоростью шнека экструдера. Это поддерживает постоянное натяжение и обеспечивает совершенно стабильную скорость подачи, что делает этот метод невероятно энергоэффективным для непрерывной промышленной стретч-пленки.
Легкие пушистые материалы, такие как сельскохозяйственные пленки из полиэтилена низкой плотности или тканые мешки из полипропилена, обладают чрезвычайно низкой объемной плотностью. Они имеют тенденцию плавать и задерживать воздух, что делает их заведомо трудными для кормления через стандартные гравитационные бункеры. Современное оборудование решает эту проблему, интегрируя измельчитель-компактор непосредственно в процесс подачи. В уплотнителе используются высокоскоростные вращающиеся ножи, которые измельчают и частично уплотняют пластик в более тяжелые гранулы, похожие на попкорн, за счет тепла сдвига. Затем центробежная сила резко толкает этот уплотненный материал прямо в шнек экструдера, резко увеличивая пропускную способность.
Эксплуатационная эффективность любого предприятия по переработке отходов во многом зависит от синхронизации между входом материала и выходом экструзии. Механизм подачи является основной переменной, определяющей термодинамическую стабильность всего процесса.
Как только материал успешно подается в горловину, вращающийся шнек транспортирует его вперед через нагретый цилиндр. Сочетание внешних полос нагревателя и внутреннего трения сдвига плавит твердые хлопья в вязкую жидкость.
От исполнения зависит успех каждого последующего шага внутри машины для гранулирования пластика . Если подача постоянная, расплав плавно продвигается по стволу. Высокопроизводительные машины используют оптимизированное соотношение длины и диаметра и двухзонную вакуумную дегазацию для эффективного удаления влаги и летучих газов. Чистый расплав затем проталкивается через устройство смены сеток под высоким давлением, а затем разрезается на однородные гранулы. Неравномерная подача нарушает весь этот путь, приводя к неполному плавлению, плохой дегазации и хрупкости окатышей.
Полиолефины, такие как полипропилен и полиэтилен, составляют огромный процент мировых пластиковых отходов. Переработка измельченных твердых хлопьев из аккумуляторных ящиков или пластиковых поддонов предъявляет уникальные требования к крутящему моменту.
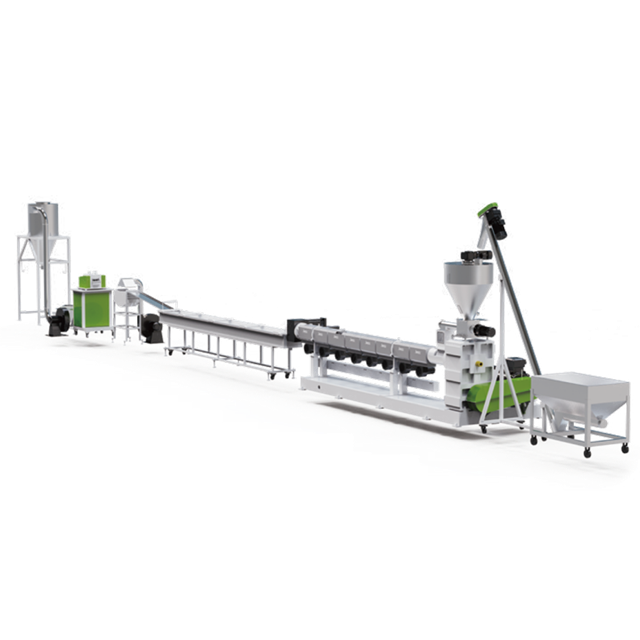
Эксплуатация специализированной одноступенчатой линии гранулирования ПП-ПЭ JWL для жесткого пластика требует надежной конфигурации подачи. Эти линии разработаны специально для жесткого перешлифования и оснащены редукторами с высоким крутящим моментом. Если жесткие хлопья подаются непостоянно, возникающие в результате колебания давления приведут к тому, что торцовая фреза будет производить гранулы неравномерного размера. Точно откалиброванная шнековая система подачи гарантирует, что бочка остается полностью упакованной, максимизируя структурную целостность и объемную плотность конечного упакованного продукта.
Даже при наличии надежного оборудования операторы будут сталкиваться с перебоями в потоках материалов. Своевременная диагностика и решение этих проблем с кормлением жизненно важны для минимизации времени простоя.
Застревание в бункере происходит, когда твердые частицы пластика сцепляются со стенками, образуя структурную арку в самой узкой части. Машина полностью лишена входных данных. Для разрушения арки требуется механическое вмешательство. Установка вращающихся мешалок внутри бункера обеспечивает постоянное движение материала. Чтобы исправить ситуацию, можно перейти на моторизованный шнековый питатель, который обеспечит активное вытягивание материала вниз.
Помпаж проявляется в виде пульсирующего изменения выхода расплавленного пластика из фильерной головки. Машина выплевывает пластик непостоянными порциями, что делает невозможным равномерную резку гранул. Помпаж почти всегда является прямым результатом несоответствия скорости подачи и скорости главного винта. Операторы должны использовать инверторное управление для точной настройки скорости конвейера или шнекового питателя, чтобы она идеально соответствовала норме расхода экструдера.
Помещение влажного материала в нагретую бочку приводит к быстрому испарению остаточной влаги в пар. Это внезапное расширение газа создает противодавление, которое нарушает скорость подачи и выталкивает материал обратно в бункер. Системы подачи не могут зафиксировать влажный пластик. Операторы должны убедиться, что механические центробежные сушилки на линии промывки выше по потоку работают с оптимальной производительностью и поддерживают уровень влажности ниже строгих пороговых значений.
Выбор подходящего механизма подачи является критически важным решением по капитальным затратам. Несоответствующая система подачи станет узким местом даже для самого современного гранулятора.
Физическая геометрия целевого пластика диктует вашу технологию. Если ваше предприятие в основном перерабатывает жесткие раздавленные бутылки или корпуса компьютеров из АБС-пластика, эти тяжелые хлопья легко растекаются. Стандартный ленточный конвейер, подавающий в гравитационный бункер, очень эффективен. Однако если ваша бизнес-модель вращается вокруг мягких сельскохозяйственных пленок или тканых мешков, инвестиции в систему уплотнения с принудительной подачей абсолютно необходимы для достижения прибыльной производительности.
Оцените свой бюджет и долгосрочные эксплуатационные расходы. Загрузочные бункеры с ручным управлением представляют собой самые низкие первоначальные капитальные затраты, но скрывают высокие долгосрочные затраты на рабочую силу. Автоматизированные системы кормления требуют более высоких первоначальных инвестиций, но получаемая в результате экономия труда, снижение износа оборудования и увеличение производительности пеллет обычно дают положительную отдачу от инвестиций в течение первого года.
Наконец, необходимо стратегически учитывать физический след. Ленточные конвейеры требуют значительной площади для достижения постепенного наклона, необходимого для достижения верхней части экструдера. Если площадь помещения сильно ограничена, на предприятиях следует использовать вертикальные спиральные шнековые питатели для подъема материала, не занимая ценного горизонтального пространства.
Правильное кормление определяет конечный успех вашей переработки. Речь идет не просто о сбросе мусора в бункер. Это требует точной подготовки материала и правильного метода механической доставки, соответствующего вашему конкретному полимеру.
Предварительно тщательно измельчив и промыв материалы, вы предотвратите дорогостоящие простои оборудования и защитите свое экструзионное оборудование. Установление постоянной автоматизированной скорости подачи напрямую улучшает качество конечных переработанных пеллет. Однородные гранулы высокой плотности означают более высокую рыночную стоимость и повышенную прибыльность вашего предприятия по переработке отходов. Уделите время оценке типов материалов и планировки вашего предприятия, а также интегрируйте подходящие автоматизированные системы, чтобы повысить стандарты производства уже сегодня. Чтобы получить экспертные рекомендации по выбору идеального оборудования для измельчения, промывки и гранулирования для вашего конкретного применения, изучите специализированные решения в Jwell Recycling.
Нет, загружать в экструдер немытый пластик крайне не рекомендуется. Немытый пластик содержит абразивную грязь, песок, масла и химические остатки. Эти загрязнения быстро изнашивают шнек и цилиндр экструдера, неоднократно засоряют фильтры расплава и в конечном итоге разрушают структурную целостность готовых гранул. Перед кормлением необходим комплексный процесс мытья и сушки.
Да, в подавляющем большинстве случаев. Если вы не используете узкоспециализированную машину, оснащенную мощным встроенным компактором, предназначенным специально для целых пленок, размер жесткого пластика и громоздких предметов необходимо уменьшать. Измельчитель перерабатывает отходы в однородные хлопья, что является основным требованием для поддержания плавной и предсказуемой скорости подачи в экструдер.
Гравитационная подача полностью зависит от естественного веса и высокой объемной плотности тяжелых, жестких пластиковых хлопьев, которые падают вниз в загрузочное отверстие машины. Это простой, но крайне неэффективный метод для легких материалов. При принудительной подаче используются механические компоненты, такие как вращающиеся шнековые шнеки или уплотняющие уплотнители, для активной подачи легких, рыхлых или подверженных статическому заряду пластмасс в экструдер, гарантируя, что шнек остается полностью упакованным.
Объемная плотность определяет, сколько фактической массы полимера поступает в экструдер за один оборот подающего шнека. Материалы с низкой объемной плотностью, такие как хлопья пленки, занимают большой физический объем, но имеют очень небольшой вес, что приводит к недостаточной подаче и низкой производительности. Материалы с высокой объемной плотностью, такие как жесткий измельченный материал, эффективно подаются и плотно упаковывают ствол, что приводит к более высокой производительности и более стабильному давлению расплава.
Частотно-регулируемый привод управляет скоростью электродвигателя механизма подачи, например конвейера или шнека. Используя частотно-регулируемый привод, операторы могут точно настроить частоту вращения питателя, чтобы она идеально соответствовала пропускной способности главного шнека экструдера. Эта электронная синхронизация предотвращает как избыточную, так и недостаточную подачу, устраняя скачки напряжения и обеспечивая непрерывную и стабильную производительность.


