
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-24 Происхождение:Работает


Влияет ли плохое качество пеллет на вашу прибыль от переработки? В сегодняшней высококонкурентной экономике замкнутого цикла спрос на переработанный пластик премиум-класса растет. Однако испорченный, влажный или нестандартный по размеру пластик разрушает высококачественные производственные приложения. Это делает целые партии практически бесполезными для последующих покупателей.
Основой любой успешной операции по восстановлению является процесс экструзии. В частности, хорошо спроектированный одношнековый экструдер для пластика служит идеальным стражем качества продукции. Это напрямую определяет плотность, чистоту и структурную целостность конечного продукта. В этом подробном руководстве мы рассмотрим конструкцию машины, оптимизацию материалов и практические шаги по устранению неполадок. Эти инженерные идеи помогут руководителям предприятий повысить стандарты производства и максимизировать отдачу от инвестиций.
Глядя на более широкую производственную среду, глобальное стремление к вторичной переработке отходов радикально меняет отраслевые стандарты. Крупные потребительские бренды строго требуют более высокого процента содержания вторичного сырья в своей упаковке. Из-за этого терпимость рынка к испорченным, некондиционным окатышам полностью исчезла. Чтобы оставаться конкурентоспособными, переработчики теперь должны производить смолу качества, близкого к первозданному. Этот спрос стимулирует быстрое развитие технологий экструзии, подталкивая производителей оборудования интегрировать более интеллектуальные датчики, более глубокую вакуумную дегазацию и более мягкие профили сдвига для сохранения целостности полимера.
Чтобы оценить качество переработанной смолы, операторы должны сначала проанализировать механическую суть операции. Одношнековый экструдер выполняет функцию основной электростанции предприятия. Его основная цель проста, но очень сложна в исполнении. Он принимает твердые пластиковые отходы, применяет контролируемое нагревание наряду с механическим сдвигом для создания гомогенного расплава полимера и прокачивает вязкую жидкость через матрицу для формирования однородных гранул.
Когда вы стоите в заводском цеху, работа шнека делится на три отдельные функциональные зоны. Сначала зона подачи захватывает необработанный твердый пластик из бункера и транспортирует его вперед. Здесь глубина канала большая, чтобы обеспечить рыхлую или жесткую объемную плотность поступающего материала. Далее Зона Сжатия постепенно уменьшается в глубину. Такая геометрия сильно сжимает пластик, выдавливая захваченный воздух и прижимая материал к нагретым стенкам бочки. Возникающее здесь механическое трение управляет большей частью процесса плавления. Наконец, зона дозирования гомогенизирует расплав, обеспечивает равномерный температурный профиль и создает гидравлическое давление, необходимое для проталкивания пластика через фильтрующее сито.
Одношнековая технология остается бесспорным отраслевым стандартом вторичной переработки бытовых и промышленных отходов. По сравнению с альтернативными методами он предлагает исключительно выгодный баланс экономической эффективности, простоты эксплуатации и надежной производительности перекачки. Интеграция высококачественной машины для гранулирования пластика в ваш рабочий процесс станет важным мостом между начальными этапами мойки и финальным этапом резки. В конечном счете, это оборудование определяет химические свойства вашего конечного продукта.
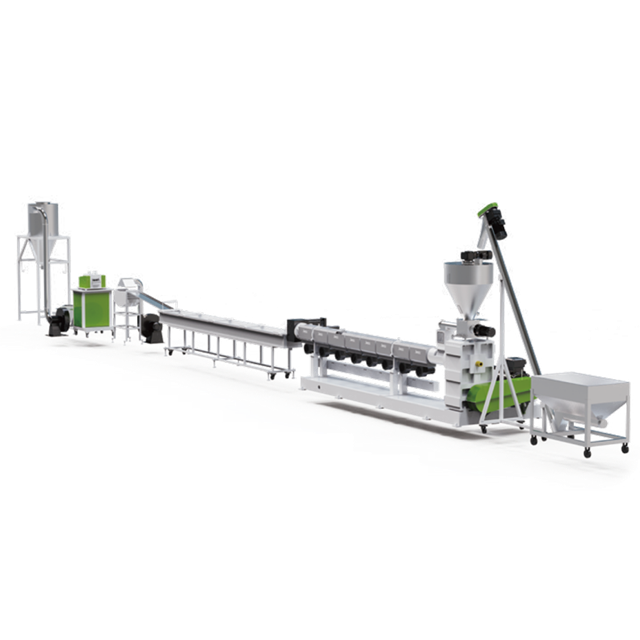
Технические характеристики вашего экструзионного оборудования оставляют неизгладимый след на переработанных гранулах. Ниже приведены основные механические функции, посредством которых это оборудование влияет на качество продукции.
Соотношение длины и диаметра является важнейшей характеристикой, определяющей, как долго пластик остается внутри нагретой бочки. Инженеры называют это временем пребывания. Для современных приложений по переработке твердых хлопьев соотношение длины к диаметру обычно составляет 36. Оптимальное соотношение гарантирует, что у полимера будет достаточно времени для полного расплавления без термического разрушения. Если шнек слишком короткий, операторы заметят нерасплавленные частицы, часто называемые гелями, выходящие из матрицы. Это серьезно нарушает структурную целостность конечной гранулы. И наоборот, тщательно спроектированная геометрия шнека гарантирует равномерное плавление, что приводит к получению гранул с постоянной плотностью и прочностью на разрыв.
Полимеры, как известно, чувствительны к чрезмерному нагреву и механическому сдвигу. Когда вращающийся винт притирается к стволу, возникает значительное трение, известное как вязкая диссипация. Если это напряжение сдвига резко возрастает, это приводит к резкому разрыву полимерных цепей. Такое снижение молекулярной массы изменяет индекс текучести расплава, в результате чего гранулы становятся хрупкими и разрушаются во время последующих процессов литья под давлением. Поэтому для поддержания стабильного окна обработки необходимы точные системы нагрева и охлаждения ствола. В машинах высокого класса используются биметаллические цилиндры и автоматические регуляторы температуры для предотвращения перегрева.
Бывшие в употреблении пластмассы часто содержат остаточную влагу, поверхностные загрязнения и летучие органические соединения из устаревших чернил или клеев. По мере плавления пластика эти примеси испаряются в расширяющиеся газы. Экструдеры премиум-класса оснащены одинарными или двойными зонами вакуумной дегазации, стратегически расположенными посередине цилиндра. Эти вентиляционные отверстия активно удаляют захваченные газы до того, как расплав достигнет фильерной головки. Неудаление этих летучих веществ приводит к образованию пены, пузырей и полостей внутри гранул, что мгновенно снижает их рыночную стоимость.
Прежде чем расплавленный пластик будет аккуратно разрезан на гранулы, его необходимо отфильтровать для удаления твердых загрязнений, таких как бумага, древесина или нерасплавленный посторонний пластик. Экструдер несет полную ответственность за создание сильного гидравлического давления, необходимого для проталкивания высоковязкого расплава через устройство смены сит. Хорошо спроектированный одинарный шнек обеспечивает стабильное накачивание без пульсаций. Такое постоянное давление предотвращает внезапное падение производительности при смене сеток, обеспечивая непрерывную высокоэффективную фильтрацию.
Заключительный этап работы экструдера определяет физические размеры перерабатываемого продукта. Стабильная мощность, генерируемая зоной дозирования, подается непосредственно в систему гранулирования, будь то установка с водяным кольцом, стренга или подводная установка. Постоянное давление расплава обеспечивает равномерное течение материала через каждое микроотверстие в матрице. Такая однородность предотвращает образование пылевидных мелких частиц или крупных комков, позволяя получать эстетически приятные гранулы одинакового размера, которые предпочитают производители последующих этапов.
Не все пластики ведут себя одинаково при сильном нагреве и давлении. Внутренняя конфигурация оборудования должна быть точно адаптирована к конкретным термическим и реологическим свойствам целевого полимера.
Полиолефины, особенно полипропилен и полиэтилен, доминируют в потоке упаковочных отходов. Они охватывают все: от жестких контейнеров до гибких сельскохозяйственных пленок. Основным препятствием при обработке этих материалов в заводских цехах является их сильно варьирующаяся объемная плотность. Например, обрезки рыхлой полиэтиленовой пленки подаются хаотично по сравнению с тяжелыми, измельченными жесткими полипропиленовыми корпусами для батарей. Чтобы решить эту проблему, использование специальной линии гранулирования ПП-ПЭ обеспечивает стабильное производство. Усовершенствованные системы имеют диаметры шнеков от 100 до 160 миллиметров и производительность до 1200 килограммов в час. Зоны подачи и профили шнеков специально обработаны с учетом таких изменений плотности. Эта специализированная интеграция обеспечивает высокую производительность без чрезмерного сдвига деликатного материала.
Полиэтилентерефталат представляет собой уникальные препятствия для восстановления. Поскольку он очень гигроскопичен, поглощение влаги неизбежно. Если этот материал экструдировать во влажном состоянии, он подвергается быстрому гидролитическому разложению, что приводит к резкому падению характеристической вязкости. Смола с низкой внутренней вязкостью становится чрезвычайно хрупкой и бесполезной для высокопрочных применений, таких как переработка бутылок в бутылки. Чтобы поддерживать высочайшее качество, руководители предприятий полагаются на специализированную одношнековую линию гранулирования ПЭТ . Эти передовые системы оснащены установками для глубокой вакуумной дегазации, способными создавать экстремальные уровни вакуума. Они извлекают влагу непосредственно из фазы расплава, сохраняя падение характеристической вязкости ниже 0,03 децилитра на грамм и полностью устраняя необходимость в энергоемкой предварительной сушке.
При оценке оборудования для линии гранулирования пластика руководители предприятий часто спорят между одношнековыми и двухшнековыми технологиями. Оба имеют разные роли, но их влияние на качество переработанных пеллет сильно различается в зависимости от применения.
| Особенность | одношнекового экструдера | Двухшнековый экструдер |
|---|---|---|
| Основное приложение | Постпотребительская и постиндустриальная переработка | Компаундирование и смешивание добавок |
| Профиль сдвига | Умеренный и нежный | Высокий и интенсивный |
| Генерация давления | Отлично подходит для тонкой фильтрации. | Нижний, часто требует шестеренчатого насоса расплава. |
| Риск деградации полимера | Низкий | Высокий для уже обработанных пластмасс |
| Стоимость обслуживания | От низкого до умеренного | Высокая из-за сложных редукторов |
Двухшнековые экструдеры превосходно подходят для компаундирования, смешивания добавок и работы с термочувствительными или сложными материалами благодаря своему интенсивному профилю сдвига. Однако такой высокий сдвиг может оказаться вредным для уже переработанных бывших в употреблении пластиков, создавая риск дальнейшей деградации полимерной цепи. Напротив, для стандартной переработки, где основной целью является преобразование промытых хлопьев обратно в чистую смолу высокой плотности, хорошо оптимизированный одношнековый экструдер обеспечивает наиболее логичный баланс. Он создает высокое давление, необходимое для тонкой фильтрации, сохраняя при этом умеренный профиль сдвига, который сохраняет первоначальные механические свойства полимера.
Даже при использовании оборудования премиум-класса операторы иногда сталкиваются с отклонениями в качестве на заводе. Когда оператор слышит характерное шипение захваченной влаги или видит обесцвеченную продукцию, для спасения партии необходима быстрая диагностика.
Причиной этого дефекта почти всегда является недостаточное удаление газов или чрезмерная влажность загружаемого материала. Непосредственное решение — проверить систему вакуумной дегазации. Операторы должны убедиться, что вакуумный насос создает правильное отрицательное давление, обычно ниже отрицательного 0,08 МПа. Кроме того, проверьте вентиляционное отверстие на предмет закупорки, вызванной скоплением полимера. Вы также можете рассмотреть возможность небольшого повышения температуры в переходной зоне, чтобы влага полностью испарялась, прежде чем достичь вентиляционного отверстия.
Обесцвеченные гранулы указывают на термическое разложение. Обычно это происходит из-за того, что материал зависает в мертвых углах шнека или из-за слишком высокой общей температуры обработки. Чтобы решить эту проблему, уменьшите температурный профиль по всему стволу, особенно в зоне дозирования. Если проблема не устранена, возможно, потребуется физическое снятие винта и его ручная очистка, чтобы устранить накопление карбонизированного полимера. Кроме того, убедитесь, что устройство смены экрана не сильно ограничено. Засоренный экран вызывает чрезмерное противодавление и опасное тепло сдвига.
Когда экструдер испытывает колебания производительности, известные как помпаж, машина разрезает гранулы неравномерно. Это часто вызвано неравномерной подачей, застреванием материала в бункере или сильным износом шнеков. Операторы должны стабилизировать скорость подачи, регулируя уплотнитель бункера или принудительный питатель. Посмотрите на датчик давления расплава. Если он демонстрирует резкие колебания, несмотря на постоянную подачу, возможно, лопасти шнека в зоне дозирования изношены и требуют немедленного ремонта.
Чтобы оставаться конкурентоспособными на этом рынке затяжек, выбор правильного экструзионного оборудования требует тщательной оценки ваших конкретных условий эксплуатации. Избегайте готовых, универсальных машин.
Сначала проанализируйте целевой материал. Физическое состояние входа определяет конструкцию машины. Для жесткого переизмельчения требуется стандартный бункер, тогда как обрезки пленки с низкой объемной плотностью требуют использования резака-компактора, встроенного непосредственно в систему, чтобы обеспечить непрерывную подачу. Во-вторых, точно определите требования к выходной мощности. Подберите размер двигателя и диаметр шнека в соответствии с пропускной способностью вашего предприятия. Завышение габаритов оборудования для небольшого объема приводит к чрезмерному времени пребывания и сгоранию материала. И наоборот, недостаточный размер приводит к быстрой механической усталости и частым поломкам.
Наконец, расставьте приоритеты в настройке. Работайте с производителями, которые проектируют глубину витка шнека и степень сжатия на основе точной реологии переработанного материала, который вы собираетесь перерабатывать. Индивидуальная геометрия — это самый надежный метод обеспечения долгосрочного качества и эксплуатационной стабильности пеллет.
Его основная функция — плавить, гомогенизировать, дегазировать и прокачивать переработанные пластиковые хлопья или отходы через фильтрующую сетку и фильеру для формирования однородных гранул многократного использования.
Да, при условии, что машина оснащена высокоэффективными одинарными или двойными зонами вакуумной дегазации. Эти вентиляционные отверстия активно вытягивают влагу и летучие газы из материала во время фазы плавления, предотвращая появление полых или хрупких гранул.
Изношенные лопасти винта снижают эффективность откачки машины и вызывают нестабильное давление расплава, известное как помпаж. Это приводит к падению качества смешивания, снижению производительности и, в конечном итоге, к неравномерности и плохой форме окатышей.
Абсолютно. Хотя в обоих случаях используется одношнековая экструзия, полиэтилентерефталат требует особой геометрии шнеков с низким сдвиговым усилием и гораздо более глубоких вакуумных систем для предотвращения потери характеристической вязкости. Напротив, линии по производству полиолефинов в значительной степени ориентированы на специализированные зоны подачи для обработки совершенно разных объемных плотностей, например, рыхлых пленок по сравнению с жесткими пластиками.
Хрупкость обычно возникает в результате термического разложения, когда температура обработки слишком высока или время пребывания слишком велико. Это также может быть вызвано попаданием влаги, подвергающейся гидролизу внутри ствола. Оба сценария разрушают полимерные цепи, разрушая структурную целостность материала.
Идеальная температура обработки варьируется в зависимости от конкретной марки полиэтилена, но обычно она составляет от 160 до 220 градусов Цельсия. Поддержание точного температурного профиля предотвращает термическое разложение, обеспечивая при этом плавный и однородный расплав.
Избыточная влага быстро испаряется внутри нагретой бочки, образуя пар, который нарушает течение расплава. Если этот пар не выпускается должным образом через систему вакуумной дегазации, он образует пустоты и пузыри внутри готовых гранул, серьезно снижая их плотность и механическую прочность.
В конечном счете, качество переработанного пластика неразрывно связано с конструкцией, эксплуатацией и обслуживанием экструзионного оборудования. Инвестируя в усовершенствованную вентиляцию, точный контроль температуры и индивидуальные профили шнеков, предприятия по переработке отходов могут производить пеллеты премиум-класса по самым высоким рыночным ценам. Готовы повысить производительность вашего предприятия и устранить дефекты пеллет? Оцените текущий поток материалов и изучите высокопроизводительное оборудование, адаптированное к вашим конкретным потребностям. Посетите Jwell Recycling , чтобы найти именно ту технологию экструзии, которая позволит максимально повысить эффективность и прибыльность вашего производства уже сегодня.


