
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-03 Происхождение:Работает


Посмотрите на свой экструдер в цеху. Двигатель ревет при полной нагрузке, потребляя огромные амперы. Тем не менее, вы подходите к фильерной головке и едва видите, как сквозь нее проходит струйка расплава. Вы определенно не первый руководитель предприятия, который с разочарованием смотрит на бункер, полный материала, который просто отказывается подавать, в то время как шнек полностью высыхает.
Материалы с низкой объемной плотностью печально известны тем, что машины по их переработке голодают. Твердые пластмассы текут легко. Но легкий пух, такой как сельскохозяйственная пленка, пакеты для продуктов и пенополистирол, создает огромные узкие места. Они занимают огромное количество места, но имеют практически нулевую фактическую массу. Это эффективно душит производственную линию. В этом руководстве мы разберем точную физику, лежащую в основе этих сбоев в кормлении. Что еще более важно, мы рассмотрим целевые обновления оборудования, которые могут мгновенно удвоить вашу ежедневную производительность.
Прежде чем углубиться в механику, давайте посмотрим, в каком направлении движется индустрия переработки отходов. Недавний анализ рынка показывает резкий рост требований по восстановлению гибкой упаковки во всем мире. Переработчики завалены многослойными пленками и сельскохозяйственной пленкой. Однако неспособность эффективно перерабатывать это легкое сырье является узким местом номер один, не позволяющим предприятиям извлечь выгоду из растущего спроса на переработанные смолы после потребления. Промышленность быстро отказывается от традиционных систем с гравитационной подачей. Вместо этого акцент полностью сместился на высокоавтоматизированные технологии активного кормления, разработанные специально для устранения этого несоответствия объема и веса.
Понимание физических свойств вашего лома так же важно, как и знание его химического состава. Объемная плотность является фундаментальным показателем. Он определяет, как именно ведет себя полимер на стадиях подачи и экструзии.
Объемная плотность – это вес материала на единицу объема. В промышленности инженеры измеряют его в килограммах на кубический метр. Важно отметить, что он учитывает как твердую пластиковую массу, так и пустоты. Сюда входит окружающий воздух, зажатый между частицами неправильной формы.
Поведение пластикового лома внутри бункера сильно различается в зависимости от соотношения объема и веса. Твердые пластмассы, такие как измельченные бутылки из ПЭВП или хлопья ПЭТ, имеют большую массу по сравнению с их объемом. Их объемная плотность часто колеблется от 300 до 500 кг/м³. Поскольку они тяжелые и компактные, гравитация легко преодолевает трение. При этом они протягиваются через бункер прямо в шнек экструдера.
Напротив, гибкий и легкий пластик ведет себя совершенно по-другому. Такие материалы, как сельскохозяйственные пленки, пенополистирол и тканые мешки, имеют большой объем, но чрезвычайно низкую массу. Их объемная плотность может упасть до 20–100 кг/м³. Когда вы заполняете бункер этими материалами, вы, по сути, пытаетесь подать в машину в основном воздух.
Стандартные бункеры с гравитационной подачей спроектированы с учетом конкретных предположений. Материал должен обладать достаточной массой, чтобы преодолевать внутреннее трение и течь вниз. Когда знакомишь с легким пухом, эта физика полностью разрушается. Пластику просто не хватает гравитационной силы, необходимой для того, чтобы протолкнуться в загрузочное отверстие. В результате получается застойная, запутанная куча, которая отказывается проникать в машину и требует постоянного вмешательства человека.
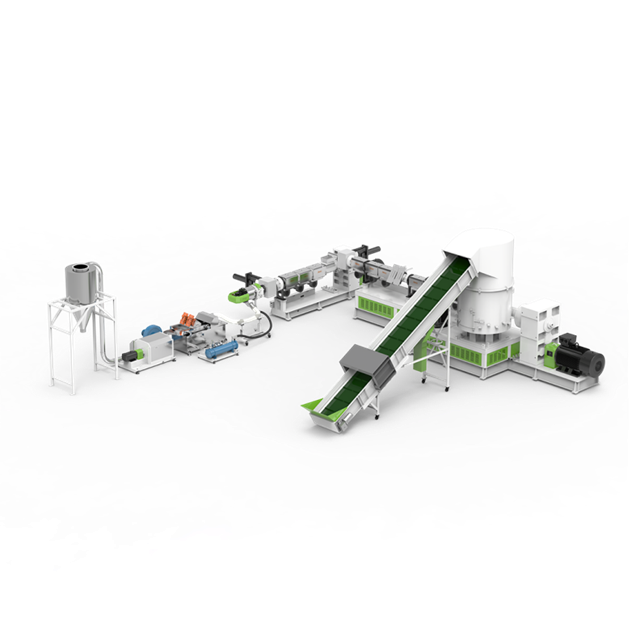
При загрузке гибкого пластика в стандартное оборудование для переработки низкая объемная плотность вызывает каскад механических и термодинамических повреждений. Эти неудачи серьезно парализуют объем производства.
Экструдеры по своей сути являются объемными машинами. Их пропускная способность определяется тем, какой физический объем винт может вытянуть вперед за один оборот. При переработке пуха низкой плотности лопасти шнека заполняются материалом, состоящим преимущественно из воздуха. Следовательно, фактическая твердая масса полимера, поступающего в ствол, незначительна. Мы называем это явление «материальным голодом» в цехах. Даже если двигатель главного привода работает на максимальных оборотах, машина для гранулирования пластика не сможет достичь номинальной мощности, если шнек набивает воздух, а не плотный материал.
Гибкие пластмассы имеют неправильную, часто волокнистую форму, что приводит к сильному внутреннему трению. Когда эти материалы попадают в бункер, они сцепляются и упорно прилипают к металлическим стенкам. Такое соединение создает структурную арку непосредственно над загрузочным отверстием. Как только мост образуется, небольшое количество лома под ним быстро перерабатывается. Винт остается вращающимся пустым, а над ним висит массивный засор. Производство полностью останавливается до тех пор, пока оператор вручную не сломает арку шестом.
Кроме того, сырье с низкой объемной плотностью переносит огромные объемы окружающего воздуха непосредственно в нагретую бочку. Когда пластик начинает плавиться, этот воздух попадает в полимерную матрицу. Если воздух не может выйти назад через питающее отверстие или через специальные зоны вакуумной дегазации, это вызывает серьезные термодинамические проблемы. Присутствие кислорода при высоких температурах приводит к быстрому окислению полимера. Это ухудшает механические свойства пластика. Этот захваченный газ также образует полые, хрупкие гранулы, что вынуждает операторов резко замедлять работу машины, чтобы обеспечить адекватную дегазацию.
Различные типы пластикового лома представляют собой уникальные проблемы при обращении с ними из-за их специфического соотношения объема и веса. Менеджеры объектов должны точно идентифицировать эти материалы, чтобы осуществить правильные механические вмешательства.
| Тип материала | Распространенные источники | Расчетная объемная плотность кг/м³ | Задача первичного питания |
|---|---|---|---|
| Пена EPS/EPE | Защитная упаковка, изоляция | 10–30 | Чрезвычайно высокое содержание воздуха; имеет тенденцию плавать в бункере, а не тонуть. |
| Пленка ПВД/ЛПНП | Стретч-пленка, сельскохозяйственная пленка, пакеты для продуктов | 50 - 150 | Очень склонны к растяжению, запутыванию и сильному застреванию воронок. |
| ПП тканые сумки | Джамбо-мешки, рафия, мешки для цемента. | 80 - 120 | Благодаря высокой прочности на разрыв образуется волокнистый ворс, который агрессивно наматывается на винты. |
| Краевые обрезки | Отходы промышленного производства | 100 - 200 | Длинные непрерывные полосы, которые сцепляются и мгновенно блокируют загрузочное отверстие. |
| Эталонные жесткие хлопья | Дробленые бутылки из ПНД, жесткие трубы | 300 - 500 | Легко течет; идеально подходит для стандартного гравитационного кормления. |
Рассматривать узкие места в питании как незначительные операционные неудобства — дорогостоящая ошибка. Низкая объемная плотность напрямую снижает рентабельность инвестиций в перерабатывающие предприятия из-за нескольких скрытых, но разрушительных финансовых затрат.
Промышленным экструдерам требуется огромное количество электроэнергии для питания основных приводных двигателей и нагревателей бочек. Потребление энергии остается относительно постоянным независимо от того, обрабатывает ли машина 200 кг/час или 500 кг/час. Когда материалы с низкой плотностью истощают винт, удельный расход энергии резко возрастает. Работа машины наполовину пустой означает, что вы платите полную цену за электроэнергию, производя при этом только половину продаваемого продукта.
Когда бункеры часто засоряются, предприятия вынуждены выделять персонал исключительно для наблюдения за зоной кормления. Операторы часто оказываются в опасной близости от бункера, используя длинные шесты, чтобы вручную сбросить стойкий пух во вращающийся шнек. Это не только резко увеличивает затраты на рабочую силу на тонну переработанного пластика, но также создает серьезную угрозу безопасности на рабочем месте.
Постоянное качество гранул полностью зависит от стабильных термодинамических условий внутри цилиндра экструдера. Когда подача материала происходит неравномерно из-за низкой объемной плотности, давление расплава и температура сильно колеблются. Это приводит к плохо пластифицированному материалу, нерасплавленным частицам и различной вязкости. В конечном итоге стоимость получаемых окатышей снижается, что напрямую снижает рентабельность предприятия.
Вы просто не сможете подавать целые сельскохозяйственные пленки, обрезки с длинными краями или неповрежденные большие мешки непосредственно на стандартную экструзионную линию. Механическая предварительная обработка обязательна для изменения физического состояния материала еще до того, как он попадет в экструдер.
Первый закон переработки пластмасс низкой плотности – уменьшение размеров. Большие детали неправильной формы имеют слишком большую площадь поверхности и имеют тенденцию сгибаться, растягиваться и запутываться. Разделив материал на более мелкие и однородные кусочки, вы уменьшите вероятность сцепления. Это основная причина возникновения мостов.
Интеграция сверхмощного измельчителя пластиковой пленки в ваш рабочий процесс превращает неуправляемые отходы в стабильное сырье. Правильная система измельчения аккуратно измельчает длинные, волокнистые материалы. Это предотвращает их наматывание на конвейерные ленты или шнеки экструдера. Хотя измельчение само по себе существенно не увеличивает объемную плотность, оно создает частицы однородного размера, которые значительно легче транспортировать, хранить и обрабатывать на последующих этапах уплотнения.
Важно отметить, что не все оборудование для измельчения подходит для гибких пластиков. Стандартные грануляторы работают на высоких скоростях. Это приводит к тому, что легкие пленки бесцельно плавают вокруг камеры резки, создавая чрезмерное тепло и пыль. Специальный одновальный измельчитель, разработанный специально для пленки, работает на более низкой скорости и с более высоким крутящим моментом. Специальная V-образная конструкция ротора и лезвия с жесткими допусками необходимы для чистого среза гибких материалов без их наматывания на вращающийся вал.
Хотя измельчение решает проблему размера частиц, оно не решает проблему низкой объемной плотности. Чтобы максимизировать производительность, материал необходимо уплотнить перед его подачей в экструдер. Именно здесь каттер-компактор становится абсолютным переломным моментом.
Режущий уплотнитель представляет собой большую цилиндрическую технологическую камеру, расположенную непосредственно над загрузочным отверстием экструдера. Он эффективно заменяет стандартный гравитационный бункер. Инженеры разработали его специально, чтобы преодолеть разрыв между отходами низкой плотности и высокопроизводительной экструзией.
Внутри уплотнителя высокоскоростные вращающиеся ножи непрерывно разрезают и перемешивают пластиковый ворс. Кинетическая энергия этих вращающихся лопастей генерирует значительное количество тепла от трения. Это целенаправленное тепло приводит к тому, что легкие пленки и пакеты размягчаются и сжимаются. Они собираются в более плотные и тяжелые гранулы. За счет удаления захваченного воздуха и сжатия пластика объемная плотность резко увеличивается непосредственно перед этапом экструзии.
В отличие от стандартных бункеров, работа которых основана на гравитации, фрезерный уплотнитель использует активную механическую силу. Вращающиеся лопасти создают мощный центробежный вихрь. При этом вновь уплотненный, предварительно нагретый материал активно продвигается непосредственно в шнек экструдера. Переход на комплексную линию гранулирования пластика, оснащенную режущим уплотнителем, полностью исключает недостаток материала и закупорку. Это обеспечивает максимальную загрузку винтовых витков.
Если интеграция режущего уплотнителя невозможна для вашей конкретной планировки предприятия, существуют альтернативные машиностроительные решения, предназначенные для активного введения материалов с низкой плотностью в процесс экструзии.
Боковой силовой питатель представляет собой вспомогательный механизм подачи, установленный перпендикулярно или под углом к основному цилиндру экструдера. Это устройство, использующее механическое принудительное смещение, обычно оснащено двумя винтами, вращающимися в одном или противоположном направлении. Эти вспомогательные шнеки механически захватывают легкий пух и под огромным давлением направляют его прямо в зону плавления. Синхронизируя скорость принудительного питателя с основным шнеком экструдера с помощью системы управления с замкнутым контуром, этот механизм непрерывной подачи эффективно позволяет избежать проблем, связанных с перемычками.
Внутренняя геометрия шнека экструдера играет решающую роль при работе с пластиками низкой плотности. Стандартный шнек, предназначенный для жесткой заточки, обычно имеет относительно неглубокую секцию подачи. Это не может захватить достаточный объем легкой пленки за один оборот. Для эффективной обработки пуха производители разрабатывают специальные профили шнеков со значительно более глубокими скребками в зоне подачи. Эта увеличенная глубина канала максимизирует доступный свободный объем. Это позволяет шнеку захватывать и транспортировать больший физический объем легкого материала при каждом обороте.
Поскольку материалы с низкой объемной плотностью по своей природе переносят огромные объемы окружающего воздуха и поверхностной влаги в цилиндр экструдера, надежная дегазация не подлежит обсуждению. Если этот воздух не удалить агрессивно, он попадает в расплав полимера. Современные экструдеры, перерабатывающие легкие материалы, должны быть оснащены двойными или даже тройными зонами вакуумной дегазации. Мощные жидкостно-кольцевые вакуумные насосы активно отсасывают летучие газы до того, как расплав достигнет фильерной головки, обеспечивая твердые и однородные гранулы.
Приобретение промышленного оборудования для переработки отходов требует значительных капитальных затрат. Если ваше основное сырье состоит из пластиков с низкой объемной плотностью, ваши критерии оценки должны быть строгими и ориентированы на долгосрочную эксплуатационную эффективность.
Первым шагом в оценке оборудования является тщательный аудит вашего типичного материального потока. Если ваше предприятие обрабатывает смешанный поток, в котором легкие пленки и тканые мешки составляют более 30 процентов объема, стандартные системы с гравитационной подачей не сработают. В этих сценариях первоначальное уменьшение размера и активное уплотнение являются обязательными для предотвращения катастрофического запутывания и закупорки.
Современная переработка пластмасс во многом зависит от автоматизации, позволяющей поддерживать постоянную производительность и защищать оборудование от ошибок оператора. При оценке новой линии внимательно изучите систему программируемого логического контроллера. Усовершенствованные ПЛК используют контуры ПИД-регулятора для контроля силы тока главного двигателя в режиме реального времени. Если ПЛК обнаруживает падение нагрузки, он автоматически увеличивает скорость подающего устройства. И наоборот, если давление расплава резко возрастает, система временно замедляет работу питателя. Кроме того, поиск высоких соотношений L/D, таких как 32:1 или 36:1, гарантирует, что материал будет иметь достаточное время пребывания для правильного плавления и дегазации.
Решения о закупках должны основываться на общей стоимости владения, а не только на первоначальных капитальных затратах. Стандартный недорогой экструдер может показаться финансово привлекательным. Но если при обработке пленок низкой плотности производительность упадет на 60 процентов, эксплуатационные расходы быстро сведут на нет всю первоначальную экономию. Система, гарантирующая высокую производительность для легких пластиков, потребует более высоких первоначальных затрат, но она быстро окупается за счет удвоения ежедневной производительности и сокращения затрат на ручной труд.
Низкая объемная плотность — молчаливый враг производительности машины. Это легко превращает высокопотенциальные операции по переработке отходов в неэффективную и трудоемкую борьбу. Увеличение количества ручного труда в бункере не решит основную физическую проблему. Легкие пластмассы требуют специальных механических решений для эффективной обработки.
Предварительная обработка материалов с помощью качественного измельчителя и переход на современную машину для гранулирования, оснащенную режущим уплотнителем или принудительной подачей, вы гарантируете непрерывную и высокопроизводительную подачу. Перестаньте платить полную цену за электричество, чтобы запустить полупустую машину. Оцените свою текущую эффективность пропускной способности уже сегодня. Посетите Jwell Recycling, чтобы изучить целевую модернизацию оборудования и проконсультироваться с нашей командой инженеров, чтобы спроектировать специальную линию по переработке отходов, которая легко превращает отходы низкой плотности в ценные пластиковые гранулы.
Хотя она варьируется в зависимости от машины, объемная плотность от 300 до 400 кг/м³ обычно идеальна для стандартных экструдеров с гравитационной подачей. Для материалов плотностью ниже 100 кг/м³ почти всегда требуется специальное подающее оборудование, такое как режущий уплотнитель, для поддержания эффективной производительности.
Хотя гранулятор может резать пленки, легкие материалы имеют тенденцию плавать вокруг камеры высокоскоростной резки, выделяя чрезмерное тепло и пыль, не подвергаясь надлежащей обработке. Специальный измельчитель пластиковой пленки работает на более низкой скорости и с более высоким крутящим моментом, что делает его гораздо более эффективным и надежным для первоначального измельчения материалов с низкой плотностью.
Пустоты пеллет в первую очередь возникают из-за захваченного воздуха и влаги. Поскольку материалы с низкой объемной плотностью переносят в цилиндр огромное количество окружающего воздуха, если на вашей экструзионной линии нет адекватной многоступенчатой системы вакуумной дегазации, этот воздух попадает в ловушку внутри расплава пластика. В результате получаются полые, хрупкие и некачественные окатыши.
Для материалов с чрезвычайно низкой насыпной плотностью, таких как сельскохозяйственная пленка или тканые мешки из полипропилена, интеграция режущего уплотнителя может увеличить производительность машины для гранулирования на 50–100 процентов по сравнению с традиционной установкой с гравитационным бункером. Это достигается просто за счет уплотнения материала и обеспечения полной загрузки шнека экструдера.
Влага, остающаяся на больших поверхностях, таких как пленки, быстро испаряется внутри нагретого ствола, вызывая сильное вспенивание и деградацию полимера. Правильный предварительный нагрев компактора удаляет поверхностную влагу перед экструзией, а для извлечения остатков пара из расплава требуется многозонная вакуумная дегазация.
Одношнековые экструдеры, интегрированные с режущими компакторами, являются отраслевым стандартом для переработки использованных пленок благодаря их большой производительности, прочной конструкции и экономической эффективности. Двухшнековые системы обычно используются для специализированных применений, где требуется интенсивное смешивание с добавками, а не восстановление основного объема.


