
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-08 Происхождение:Работает


Балансирование агрессивных производственных квот со строгим бюджетом на оборудование является общеизвестно сложной задачей для руководителей предприятий. Стоимость одношнекового экструдера никогда не является статичной цифрой. Скорее, он меняется динамически в зависимости от желаемого результата и конкретных требований к пропускной способности. В отрасли переработки пластмасс не существует единой цены, подходящей для всех. В этом руководстве мы подробно разбираем, как мощность влияет на цены на различные механические компоненты. В конечном счете, наша цель — помочь вам выбрать точный размер машины для гранулирования пластика , чтобы максимизировать долгосрочную окупаемость инвестиций.
При проектировании нового завода по переработке отходов покупатели должны понимать, что цена оборудования неразрывно связана с производительностью. Стоимость в первую очередь определяется тем, сколько килограммов в час предназначена для обработки система. Однако эти отношения далеки от простой прямой линии.
Глядя на текущую глобальную ситуацию в области переработки пластмасс, можно заметить четкую тенденцию. Ввиду строгих требований безотходной экономики и растущих затрат на рабочую силу современные предприятия по переработке отходов быстро отказываются от использования нескольких машин с низкой производительностью. Вместо этого руководители заводов объединяют операции в единые массивные линии высокой производительности. Такая консолидация снижает зависимость от ручного труда и максимизирует эффективность производства. Следовательно, этот сдвиг серьезно влияет на первоначальные капитальные затраты, делая точный расчет машины более важным, чем когда-либо.
Распространенным заблуждением является то, что удвоение производственной мощности приведет к удвоению цены машины. Производители обычно проектируют экструдеры на основе стандартных размеров рамы и модульных платформ. Модернизация машины производительностью 200 кг/ч до машины производительностью 400 кг/ч может увеличить базовую стоимость только на 40–60 процентов. Фундаментальные компоненты, такие как архитектура панели управления и базовая конструкция корпуса, не требуют полной переработки для увеличения производительности среднего уровня.
Напротив, как только вы переступаете порог заказных сборок сверхвысокой производительности, превышающих 1000 кг/ч, кривая цен резко становится круче. В таких экстремальных масштабах стандартные готовые компоненты выходят из строя. Инженерам приходится искать специализированные детали для тяжелых условий эксплуатации, производимые в меньших объемах. Эта специализированная инженерия естественным образом увеличивает производственные накладные расходы.
Для финансовых специалистов, оценивающих оборудование, рассмотрение первоначальной стоимости в вакууме приводит к принятию неверных решений. Гораздо более точным показателем является стоимость килограмма продукции. Разделив общую стоимость машины плюс эксплуатационные расходы на общий объем пластика, переработанного за пятилетний период, более крупные машины часто дают заметно более низкую стоимость за килограмм. Именно эта экономия на масштабе является причиной того, что заводы по переработке отходов на уровне предприятия отдают приоритет системам высокой производительности.
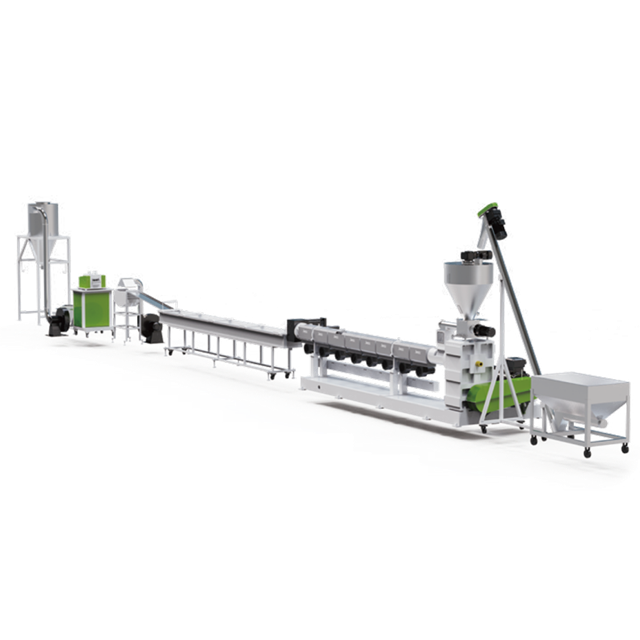
Чтобы по-настоящему понять, почему машина производительностью 500 кг/ч стоит значительно дороже, чем модель производительностью 200 кг/ч, мы должны изучить внутреннюю механику. Увеличение производительности требует серьезной физической и структурной модернизации на протяжении всей последовательности экструзии.
Сердцем любого экструдера является узел шнека и цилиндра. Чтобы физически протолкнуть через систему больше пластика за час, внутренний объем бочки должен увеличиться. В машине малой производительности может использоваться скромный винт диаметром 65 мм. Для промышленной модели может потребоваться массивный винт диаметром 150 или даже 200 мм.
Кроме того, чтобы обеспечить равномерное плавление большего объема пластика без его разрушения, часто необходимо увеличить соотношение длины к диаметру. Стандартное соотношение 30:1 можно расширить до 36:1 для более высокой пропускной способности. Для обработки винта диаметром 150 мм с соотношением сторон 36:1 требуется огромная заготовка из высококачественной стали. Прецизионное фрезерование на станке с ЧПУ, глубокое растачивание, термообработка и нанесение биметаллических износостойких покрытий требуют специального оборудования и продолжительного рабочего времени.
Проталкивание большого объема высоковязкого пластика через ограничительную головку требует огромной механической силы. Чтобы удовлетворить эти строгие требования, производители должны устанавливать приводные двигатели значительно большей мощности. Переход от стандартного двигателя мощностью 75 кВт к мощному высокоэффективному двигателю IE4 мощностью 250 кВт предполагает значительный скачок цен. Коробка передач также должна быть радикально увеличена. Для работы в условиях сильного противодавления необходимы мощные редукторы, оснащенные усиленными упорными подшипниками и активными системами охлаждения масла.
При обработке больших объемов пластика возникает интенсивное тепло сдвига из-за внутреннего трения полимера. Машины высокой производительности часто страдают от перегрева, когда работают на полной рабочей скорости. Поэтому им требуются надежные многозонные системы охлаждения ствола с использованием охлажденной воды с замкнутым контуром. Кроме того, переход от базового одноступенчатого вакуумного насоса к высокопроизводительной двухступенчатой вакуумной системе с водяным кольцом обеспечивает надлежащее удаление влаги, но, несомненно, увеличивает общую стоимость машины.
| Компонент | Низкая мощность | Высокая мощность | Фактор влияния стоимости |
|---|---|---|---|
| Винт и ствол | Диаметр 65 мм, стандартная сталь. | Диаметр 150 мм, биметаллическое покрытие. | Высокий (объем материала и время обработки) |
| Приводной двигатель | ~55 кВт, стандартная эффективность | ~250 кВт, высокий КПД IE4 | Высокий (объем меди и технология) |
| Коробка передач | Стандартный упорный подшипник | Мощное активное масляное охлаждение. | Очень высокий (точное машиностроение) |
| Дегазация | Один воздухоотводчик | Двухступенчатая система вакуумного насоса | Средний (Вспомогательное оборудование) |
Емкость — это не просто теоретическое число. Это глубоко зависит от конкретного материала, обрабатываемого в заводских цехах. Машина, рассчитанная на производительность 500 кг/ч для одного материала, может достичь производительности только 300 кг/ч для другого.
При настройке линии гранулирования ПП-ПЭ физические свойства сырья существенно влияют на требуемые характеристики машины. Жесткие хлопья из раздавленных бутылок или толстых трубок обладают высокой объемной плотностью. Они легко подаются в экструдер через стандартные гравитационные бункеры, позволяя машине без напряжения достигать максимальной проектной производительности. И наоборот, мягкие полиэтиленовые пленки рыхлые, задерживают воздух и их, как известно, трудно кормить. Для достижения истинной производительности 500 кг/ч по мягкой пленке машина должна быть оснащена специализированным резаком-уплотнителем или высокотехнологичным механизмом принудительной подачи.
Специализированные материалы еще больше меняют структуру затрат. Полиэтилентерефталат очень чувствителен к влаге и быстро теряет свою характеристическую вязкость, если его не обрабатывать в строгих условиях. Высокопроизводительная система для ПЭТ не может просто полагаться на стандартный шнек большего размера. Передовые системы требуют обширных стадий предварительной кристаллизации и осушения сушки еще до того, как пластик попадет в загрузочное отверстие. Из-за этих строгих требований к материалам и индивидуальной геометрии шнеков, предназначенных для минимизации деградации при сдвиге, высокопроизводительные одношнековые системы для ПЭТ требуют более высоких первоначальных инвестиций.
Команды по закупкам должны выходить далеко за рамки первоначального счета-фактуры от производителя. Физическая мощность машины определяет общую стоимость владения в течение типичного срока службы от 10 до 15 лет.
Экструзия по своей сути является энергоемким процессом. Машина большей мощности потребляет значительно больше киловатт для питания своих массивных нагревателей и приводного двигателя. Покупатели должны быть готовы к существенному увеличению ежемесячных счетов за коммунальные услуги. Однако более крупные машины часто превосходят по эффективности. Поскольку массивные бочки лучше сохраняют внутреннее тепло сдвига и в них используются высокоэффективные двигатели премиум-класса, удельное потребление энергии часто снижается в масштабе. Абсолютные счета за электроэнергию растут, но стоимость энергии на тонну готовой продукции снижается.
Линия высокой производительности физически внушительна. Требуется значительно больше места для установки расширенных ванн водяного охлаждения, более крупных силосов для хранения и более широких проходов для доступа вилочных погрузчиков. Установка машины производительностью 1000 кг/ч может потребовать от предприятия модернизации электрических трансформаторов, чтобы справиться с внезапным потреблением мощности при запуске. Более крупные машины также требуют огромных объемов охлажденной воды для охлаждения ствола и закалки окатышей, что часто требует установки промышленных градирен.
Износ неизбежен, особенно при переработке абразивных материалов, наполненных песком или бумажными этикетками. Чем больше мощность машины, тем дороже становятся запасные части. Замена стандартного винта диаметром 65 мм является плановой задачей по техническому обслуживанию. Замена изготовленного на заказ биметаллического винта диаметром 150 мм требует серьезных капитальных затрат. Покупатели должны тщательно планировать текущие расходы на техническое обслуживание.
| Категория совокупной стоимости владения | Влияние увеличения мощности | Финансовое соображение |
|---|---|---|
| Электричество | Более высокий общий расход, более низкий кВтч/кг | Требуется оценка электросети |
| Вода/Охлаждение | Экспоненциальный рост потребности в воде | Могут потребоваться новые градирни |
| Запчасти | Дорогие замены для тяжелых условий эксплуатации. | Требуются большие резервные фонды |
Выбор правильной мощности для вашей линии гранулирования пластика, возможно, является наиболее важным решением для обеспечения долгосрочной прибыльности. Основная цель состоит в том, чтобы идеально согласовать производительность экструдера с фактическими поставками материала на вашем предприятии.
Распространенной ошибкой в индустрии пластмасс является покупка машины, производительность которой намного превышает текущие потребности. Если вы приобрели систему производительностью 1000 кг/ч, но собираете только 400 кг/ч отходов потребления, машина будет работать под постоянной частичной нагрузкой. Одношнековые экструдеры механически сконструированы таким образом, чтобы оптимально работать, когда цилиндр полностью заполнен. Эксплуатация частично пустого ствола приводит к нестабильному давлению расплава, плохой дегазации и неравномерному качеству окатышей. В финансовом отношении завышение размеров связывает важнейший капитал с неиспользуемыми мощностями.
И наоборот, попытка минимизировать первоначальные затраты за счет покупки машины недостаточного размера немедленно создает узкие места в производстве. Если ваши поставки сырья требуют производительности 500 кг/ч, а вы покупаете машину производительностью 300 кг/ч, вы искусственно ограничиваете свой потенциальный доход. Принуждение машины к работе на 110 процентов от ее проектной мощности приводит к чрезмерному напряжению сдвига, быстрому износу шнековых витков и преждевременному выходу из строя коробки передач. Деньги, сэкономленные на первоначальной покупке, быстро расходуются на частые простои при обслуживании.
Чтобы принять объективное решение, используйте стандартизированный расчет рентабельности инвестиций. Определите срок окупаемости, разделив первоначальную стоимость машины на ежемесячную чистую прибыль, полученную от продажи пеллет. Проведите этот расчет для трех различных вариантов мощности, чтобы визуально определить, какой уровень предлагает самый быстрый путь к прибыльности с учетом конкретных ограничений вашей цепочки поставок.
Поскольку стоимость оборудования неразрывно связана с его физическими размерами и мощностью двигателя, цены охватывают чрезвычайно широкий спектр. Индивидуальное проектирование и особые требования к материалам изменят окончательные расценки, но стандартные для отрасли ценовые категории обеспечивают надежную основу.
Системы начального уровня производительностью от 50 до 150 кг/ч очень компактны. Эти машины, предназначенные в первую очередь для лабораторных исследований или мелкомасштабной внутренней переработки, используют стандартные бочки из углеродистой стали и базовые панели управления. Они идеально подходят для производителей, перерабатывающих небольшое количество чистых внутренних заводских отходов.
Диапазон производительности от 200 до 500 кг/ч представляет собой оптимальный вариант для большинства коммерческих операций по переработке отходов. При такой мощности машины требуют значительных конструктивных модернизаций. Покупатели найдут биметаллические бочки, устойчивые к износу, усовершенствованные зоны вакуумной дегазации и интерфейсы с сенсорным экраном ПЛК. Стоимость этого уровня отражает переход к интенсивному проектированию с непрерывным режимом работы.
Когда производительность превышает 600 кг/ч, технические требования резко меняются. Высокопроизводительные линии требуют шнеков большого диаметра, редукторов с высоким крутящим моментом и высокоэффективных двигателей класса IE4. Более того, высокопроизводительные системы не могут полагаться на ручное вмешательство. Увеличение стоимости обусловлено необходимой автоматизацией, такой как двухпоршневые устройства непрерывной смены сит и интеллектуальные системы насосов расплава. Хотя капитальные вложения значительны, стоимость килограмма перерабатываемого материала здесь достигает абсолютного минимума.
Желаемая производственная мощность напрямую определяет стоимость вашего оборудования. Хотя более крупные машины, несомненно, требуют более высоких первоначальных капиталовложений, они часто обеспечивают гораздо более низкие эксплуатационные затраты на килограмм в течение всего срока службы. Мы настоятельно рекомендуем провести тщательный аудит вашей цепочки поставок сырья, прежде чем запрашивать ценовое предложение. Выбор оптимального размера предотвращает возникновение узких мест и максимизирует финансовую отдачу. Обратитесь к команде инженеров Jwell сегодня, чтобы разработать индивидуальную экструзионную систему, точно отвечающую вашим эксплуатационным потребностям.
Нет. Цены на оборудование основаны на принципе экономии за счет масштаба. Хотя машина производительностью 1000 кг/ч требует более крупного двигателя, более тяжелой стальной рамы и более надежного редуктора, чем машина производительностью 500 кг/ч, накладные расходы на проектирование и производство не масштабируются линейно. Приобретение одного экструдера производительностью 1000 кг/ч почти всегда значительно более рентабельно, чем покупка и эксплуатация двух отдельных машин производительностью 500 кг/ч.
Самыми дорогими компонентами являются прецизионно обработанный винт и соответствующий цилиндр, особенно если они обработаны биметаллическими сплавами для повышения износостойкости. Следом за ним следует коробка передач с высоким крутящим моментом, которая должна быть оснащена специальными упорными подшипниками, чтобы выдерживать огромное противодавление.
Рассчитайте общий доступный объем необработанных пластиковых отходов в месяц. Разделите эту сумму на запланированные ежемесячные часы работы вашего предприятия. Вычтите как минимум 15–20 процентов этих часов, чтобы учесть плановое обслуживание и замену экранов. Полученное число — это базовая требуемая мощность. Добавление небольшого 10-процентного буфера позволяет обеспечить незначительный рост в будущем, не вызывая при этом работу машины с недостаточной нагрузкой.
В абсолютных цифрах да. Более крупная машина потребляет больше киловатт электроэнергии и требует больше охлаждающей воды. Однако критическим показателем являются эксплуатационные затраты на килограмм произведенного пластика. Поскольку в больших машинах используются высокоэффективные двигатели и они лучше сохраняют тепло, энергия, потребляемая для производства одного килограмма пеллет, обычно ниже.
В общем, нет. Основная архитектура экструдера, а именно высота центра, тяга редуктора и внутренний диаметр цилиндра, фиксируется во время производства. Хотя вы можете оптимизировать геометрию шнека, вы не можете радикально увеличить физическую производительность машины, не вызывая при этом механических повреждений.
При правильном регулярном обслуживании высококачественный промышленный одношнековый экструдер может легко прослужить от 10 до 15 лет. Срок службы расходных деталей, таких как шнек и цилиндр, во многом зависит от абразивности обрабатываемого материала, но основная рама, двигатель и коробка передач рассчитаны на десятилетия непрерывного использования.
КПД двигателя играет огромную роль в общей стоимости владения. Обновление стандартного двигателя IE2 до двигателя премиум-класса IE4 требует более высоких первоначальных инвестиций. Однако, поскольку экструзия представляет собой непрерывный энергоемкий процесс, двигатель IE4 снижает потери электроэнергии на несколько процентных пунктов. За пятилетний период эта экономия энергии обычно полностью покрывает разницу в стоимости модернизации двигателя.


