
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-11 Происхождение:Работает


Представьте себе высокоскоростную экструзионную линию, работающую безупречно. Основной продукт выглядит идеально. Однако непрерывная резка неровных кромок незаметно порождает непрекращающийся поток лома. На многих заводах при экструзионной обрезке кромок теряется до 15 процентов ценного сырья. Утилизация этой отделки является абсолютной экономической необходимостью. Тем не менее, это создает критическую уязвимость в вашем процессе. Перекрестное загрязнение.
Смешивание пластиков разных марок, цветов или с разными показателями текучести расплава во время восстановления ухудшает качество продукции. Это напрямую приводит к дорогостоящим производственным дефектам и бракованию рулонов. Поддержание чистоты полимеров требует стратегического подхода к обращению с материалами и уменьшению их размеров. Внедрив специальные системы переработки и строгие протоколы цеха, вы сможете безопасно утилизировать этот лом. Ваш конечный продукт остается полностью бескомпромиссным.
Недавние изменения на рынке демонстрируют мощный толчок к безотходному производству. Руководствуясь строгими глобальными экологическими требованиями и колебаниями цен на первичную смолу, руководители заводов быстро отказываются от грязных централизованных цехов измельчения. Отраслевой стандарт смещается в сторону децентрализованного встроенного восстановления с замкнутым контуром. Эта эволюция сводит к минимуму обработку материалов. Что еще более важно, он служит окончательной защитой от рисков перекрестного загрязнения, присущих традиционной пакетной обработке.
При экструзии пластиковых листов, пленки и профилей обрезка кромок является неизбежной реальностью. Операторы должны выдавливать полотно немного шире, чем задано в спецификации, чтобы добиться точных допусков на размеры. Эти неровные края постоянно надрезаются и оттягиваются. Этот процесс обрезки гарантирует целостность размеров конечного продукта. Однако при этом образуется непрерывный поток большого объема лома. В зависимости от ширины конечного продукта и конкретного процесса экструзии эта обрезка составляет от 5 до 15 процентов от общего объема производства сырья.
Восстановление этого материала имеет решающее финансовое значение. Тем не менее, это несет в себе значительный риск. Когда в процессе восстановления случайно смешиваются разные сорта пластика или семейства полимеров, полученная партия становится существенно испорченной.
Я видел, как операторы поспешно бросали рулон ударопрочного полистирола в контейнер, предназначенный для полистирола общего назначения. Эта единственная ошибка меняет поведение плавления внутри цилиндра экструдера. Смешение расплавов с разными показателями текучести приводит к вспучиваниям. Расплавленный пластик выходит из матрицы при колеблющемся давлении. Это приводит к серьезным различиям в толщине и несоответствию толщины конечного листа. Кроме того, смешивание несовместимых полимеров, таких как полиэтилентерефталат и поливинилхлорид, вызывает катастрофическую химическую деградацию. Поливинилхлорид разлагается при более высоких температурах обработки, необходимых для полиэтилентерефталата. При этом выделяется газ соляной кислоты. Он сильно разъедает дорогие винты ствола и моментально уничтожает всю производственную партию.
Финансовые последствия смешивания сортов выходят далеко за рамки одной испорченной партии. Чистый односортный пластиковый лом сохраняет огромную рыночную стоимость. Это компенсирует покупку дорогой первичной смолы в соотношении почти один к одному. Как только оценки смешиваются, качество материала немедленно снижается. Смешанный лом часто продается переработчикам по вторичной переработке за копейки за доллар, при условии, что покупатель вообще найдется. Следовательно, менеджеры предприятий вынуждены закупать дополнительную первичную смолу, чтобы компенсировать потерю материала. Это напрямую снижает рентабельность компании.
В частности, производители должны выбирать между двумя основными рабочими процессами восстановления материалов. Каждый из них имеет определенные преимущества, но они сильно различаются по своей способности сохранять чистоту.
Линейные системы переработки немедленно обрабатывают кромку. Они подают его обратно в тот же экструдер, в котором он был произведен. Непрерывная обрезка подается прямо со станции продольной резки в шлифовальный станок. Отсюда полученные хлопья в режиме реального времени пневматически транспортируются обратно в бункер экструдера.
Это создает настоящую замкнутую экосистему. Материал никогда не покидает действующую производственную линию. Таким образом, риск смешивания разных марок, цветов или семейств полимеров сводится к нулю. Это гарантирует абсолютную отслеживаемость и чистоту материала.
Напротив, автономная переработка предполагает сбор обрезков кромок на большие катушки или отправку их в мусорные баки. Затем материал транспортируется в централизованную зону для последующей пакетной обработки.
Хотя это требует меньше авансового капитала, это приводит к высокому риску человеческой ошибки. Поддержание чистоты сорта в автономной установке требует строгого административного контроля. Предприятия должны внедрить стандартизированную маркировку, использовать контейнеры с цветовой маркировкой и соблюдать строгие процедуры очистки оборудования между обработкой различных партий материалов.
| Функция | «Внутренняя переработка» | Автономная пакетная переработка |
|---|---|---|
| Риск загрязнения | Около нуля | Высокий |
| Требование к рабочей силе | Минимальный или нет | Высокая ручная обработка |
| Капитальные вложения | От умеренного до высокого | От низкого до среднего |
| След | Линейная интеграция | Требуется центральная шлифовальная комната. |
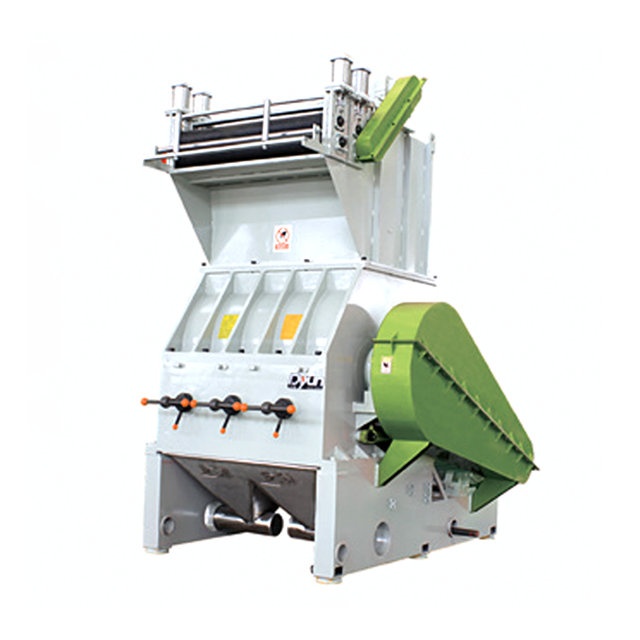
В основе любой стратегии уменьшения размеров лежит мощное промышленное оборудование, предназначенное для измельчения и нарезки пластиковых отходов на однородные хлопья. Высококачественная машина для дробления пластика работает с использованием центрального вращающегося вала, оснащенного прочными лопастями ротора. Например, в продвинутых моделях используется V-образная технология резки. Такая конструкция подталкивает материал к центру ротора, предотвращая трение о боковые стенки и обеспечивая равномерную резку. Лезвия агрессивно режут неподвижные лезвия статора, установленные внутри усиленной режущей камеры. Под этим режущим механизмом находится калибровочный экран. Пластик остается в камере до тех пор, пока он не станет достаточно маленьким, чтобы пройти через отверстия сетки.
На предприятиях, использующих автономную периодическую обработку, внутренняя конструкция дробилки определяет, насколько эффективно вы можете поддерживать чистоту сорта. Старое оборудование, как известно, трудно чистить. Мелкие хлопья легко застревают в бункере, зазорах ротора или опоре сита. При выпуске новой партии другого сорта эти скрытые чешуйки неизбежно вытесняются. Они моментально загрязняют новый материал.
Современные дробилки, разработанные специально для сохранения качества, имеют раскладывающуюся конструкцию или механизмы доступа без инструментов. Эти инновации позволяют бригадам технического обслуживания полностью открыть камеру резки, опустить сетку и тщательно пропылесосить машину за считанные минуты. Быстрая и поддающаяся проверке очистка необходима для предотвращения перекрестного загрязнения во время смены материалов.
Механическое воздействие при измельчении жесткого пластика приводит к интенсивному трению. Если дробилка работает на слишком высоких скоростях или использует тупые лезвия, она выделяет чрезмерное тепло. Этот термический стресс может преждевременно разрушить полимер. Он изменяет механические свойства еще до того, как материал достигнет экструдера. Неэффективная резка также приводит к образованию чрезмерного количества пластиковой пыли. Эта пыль мгновенно сгорает при контакте с нагретым шнеком экструдера, проявляясь в конечном продукте в виде черных пятен. Высокопроизводительные дробилки борются с этой проблемой, используя низкоскоростную динамику резания с высоким крутящим моментом и оптимизированную геометрию лезвий. Они аккуратно разрезают пластик, сохраняя материал прохладным и защищенным от пыли.
Физические характеристики кромки определяют необходимую геометрию резки. Гибкая обрезка пленки требует резки, подобно ножницам, для разрезания податливого материала, не разрывая его. Жесткая обрезка листов требует гораздо более прочного и ударопрочного угла резки. Это разрушает и разрезает жесткий полимер, не останавливая двигатель.
При непрерывной обрезке жестких кромок на линии экструзии листов стандартные бункеры с гравитационной подачей не справляются. Жесткий, непрерывный материал не будет подаваться плавно. Он часто застревает или застревает в горловине бункера.
Чтобы преодолеть это узкое место, производители используют специализированную дробилку пластиковых листов, оснащенную синхронизированным тяговым устройством. Например, серия DYPS-P оснащена моторизованными прижимными роликами непосредственно над режущей камерой. Частотно-регулируемый привод идеально синхронизирует скорость валков с производительностью экструзионной линии. Тяговый блок захватывает непрерывное полотно и втягивает его в ножи с точной скоростью. Такое постоянное натяжение предотвращает застревание лески, регулирует объем материала, поступающего в камеру, и в конечном итоге приводит к получению очень однородных размеров хлопьев.
Поскольку линейные дробилки расположены непосредственно рядом с экструзионной линией, на которой работают операторы, контроль шума является важнейшим фактором безопасности. Современные устройства оснащены звуконепроницаемыми корпусами с двойными стенками, которые значительно снижают шум разбивающегося пластика. Кроме того, эти системы высокоавтоматизированы. Как только материал измельчается, встроенная система воздуходувки немедленно удаляет хлопья через антистатический пневматический трубопровод. Он транспортирует их непосредственно к пропорциональному клапану над бункером экструдера. Это полностью исключает ручную обработку материалов.
После того, как кромка будет успешно измельчена до хлопьев, вы должны решить, как снова ввести ее в производство. Во многих поточных установках измельченные хлопья можно подавать непосредственно обратно в бункер экструдера вместе с первичными гранулами. Однако обычно это ограничивается низким процентом. Обычно он составляет от 10 до 15 процентов от общего количества корма.
Это ограничение связано с различиями в объемной плотности. Первичные пеллеты плотные и однородные. Измельченные хлопья более светлые и неравномерные. Если вводится большое количество хлопьев низкой плотности, шнеку экструдера будет трудно равномерно транспортировать материал. Это приводит к колебаниям давления на головке и снижению общей производительности.
Когда операции требуют высокого процента переработанных материалов, измельченные хлопья необходимо снова превратить в однородные гранулы. Для достижения этой цели требуется специальная линия гранулирования жесткого пластика..
Такое оборудование, как одноступенчатая система JWL, обрабатывает хлопья в несколько этапов. Сначала хлопья дозируются в цилиндр экструдера. Механический сдвиг оптимизированного винта мягко расплавляет пластик. Важно отметить, что зоны вакуумной вентиляции удаляют влагу и летучие органические соединения во время фазы дегазации. Это предотвращает появление пустот в конечном продукте. Затем фильтры непрерывного плавления удаляют микроскопические примеси. Наконец, чистый расплав проталкивается через фильеру и разрезается на идеально однородные гранулы.
Сам процесс гранулирования должен строго контролироваться. Чрезмерное напряжение сдвига или плохой контроль температурного профиля могут разрушить полимерные цепи. В современных линиях гранулирования используются точные температурные системы с программируемым логическим контроллером и оптимизированная конструкция шнеков для бережного плавления материала. Это гарантирует, что полученные переработанные гранулы будут иметь те же характеристики текучести и механическую прочность, что и исходная первичная смола.
Поддержание чистоты ваших полимеров в процессе переработки требует строгой рабочей дисциплины. Когда руководители цехов соблюдают строгие протоколы, риск перекрестного заражения значительно снижается. Ниже представлена весьма действенная схема, разработанная для менеджеров экструзионных предприятий.
Самый надежный метод предотвращения смешивания сортов – это разделение оборудования. Если позволяет площадь предприятия и капитальные затраты, назначьте одну конкретную дробилку для одного семейства полимеров. В идеале посвятите его одному цвету и сорту.
Для линий непрерывной экструзии установка специальной дробилки, оснащенной синхронизированным тяговым устройством, непосредственно рядом с линией, гарантирует, что обрезки никогда не покинут систему замкнутого цикла. Такая физическая изоляция исключает возможность человеческой ошибки при маршрутизации материалов.
На предприятиях, где использование одной машины для производства одной марки экономически нецелесообразно, становится необходимой пакетная обработка. В переходный период между сменами материалов чаще всего происходит перекрестное загрязнение. Крайне важно внедрить обязательную, документированную стандартную рабочую процедуру продувки и очистки.
| Шаг | Требуемые действия | Техническое обоснование |
|---|---|---|
| Блокировка тегов | Отключите все источники питания и зафиксируйте машину навесными замками. | Обеспечивает абсолютную безопасность оператора во время процесса внутренней очистки. |
| Доступ в камеру | Откройте камеру резки и полностью снимите калибровочный экран. | Обеспечивает полный визуальный доступ к ротору, лопаткам статора и отверстиям сита, в которых прячутся хлопья. |
| Продувка под высоким давлением | Используйте промышленный сжатый воздух, чтобы выбить застрявшие частицы из щелей лезвия. | Удаляет мелкую пыль и микрочастицы пластика, которые могут быть пропущены при ручной очистке. |
| Промышленная уборка пылесосом | Пропылесосьте всю камеру, бункер и разгрузочный желоб с помощью системы HEPA. | Полностью извлекает вытесненные частицы из окружающей среды. |
| Визуальный осмотр | Перед закрытием супервайзер должен осмотреть камеру с помощью фонарика высокой яркости. | Обеспечивает дополнительный уровень подотчетности, гарантирующий отсутствие остатков. |
Использование ручного труда для транспортировки измельченных хлопьев в открытых контейнерах по загруженному производственному цеху чревато катастрофой. Переносная по воздуху пыль от других процессов, случайные разливы или просто сброс операторами материала не в тот контейнер могут мгновенно испортить партию высококачественной переработанной отделки.
Чтобы смягчить это, на предприятиях следует использовать системы пневмотранспорта закрытого типа. После обработки кромки автоматизированная система воздуходувки транспортирует однородные хлопья по герметичным трубопроводам непосредственно в специальный бункер для хранения. Такая обработка по замкнутому контуру исключает переменную человеческой ошибки из уравнения транспортировки материала.
Когда офлайн-переработка неизбежна, отслеживание становится вашей основной защитой. К каждому рулону кромочной обрезки или контейнеру с сыпучими отходами следует относиться с той же строгостью инвентарного контроля, что и к поступающей первичной смоле.
Внедрите комплексную систему маркировки штрих-кодов или RFID для всех видов отделки кромок в автономном режиме. На бирках должны быть четко указаны тип полимера, конкретная марка, цвет, индекс текучести расплава, а также точная дата и время экструзии. Кроме того, используйте контейнеры для сбора мусора с цветовой кодировкой. Если оператор пытается подать рулон с синей маркировкой в дробилку, которая в настоящее время предназначена для материала с красным бункером, визуальное несоответствие служит немедленным интуитивным предупреждением о необходимости остановить процесс.
Физическое состояние режущего механизма напрямую влияет на качество материала. Тупые лезвия ротора или статора не разрезают пластик аккуратно. Вместо этого они разбивают и разбивают обшивку. Такая неэффективная резка приводит к чрезмерному трению, что приводит к накоплению тепла, которое преждевременно ухудшает молекулярную массу полимера.
Тупые лезвия также производят большое количество пыли. Когда эти микроскопические частицы возвращаются в экструдер, они тают намного быстрее, чем более крупные хлопья. Это вызывает локальную деградацию и непостоянное поведение при плавлении. Установите строгий график технического обслуживания для проверки остроты лопаток и калибровки зазора между лопатками ротора и статора.
Для руководителей производства инвестиции в специализированное оборудование для переработки кромочной обрезки должны быть оправданы явной окупаемостью инвестиций. Считать обрезку кромок неизбежными потерями — серьезная финансовая ошибка. Это очень ценное сырье, обработка которого уже требует затрат. Переход на технологию сохранения содержания превращает эти невозвратные затраты в немедленное возмещение капитала.
Основным финансовым стимулом для модернизации оборудования по переработке отходов является прямая компенсация закупок первичной смолы. Когда экструзионная кромка смешивается с другими сортами, ее сорт снижается и продается за часть ее первоначальной стоимости. Сохранение чистоты позволяет предприятию повторно использовать всю обрезку, заменяя первичный материал фунт за фунтом.
Рассмотрим экструзионное предприятие с линией по производству листового проката, производящей 1000 килограммов материала в час, с уровнем отходов обрезков, равным 10 процентам. В результате ежедневно производится 2400 кг кромочной обрезки. Если первичная смола стоит 1,50 доллара за килограмм, а смешанный лом продается по 0,50 доллара за килограмм, предприятие теряет 1,00 доллара за каждый килограмм смешанных отходов. Это означает огромные ежегодные потери. Инвестируя в специальную поточную дробилку, которая подает чистые хлопья непосредственно обратно в экструдер, предприятие полностью окупает эту стоимость. Срок окупаемости высококачественного дробильного оборудования часто наступает в течение первых трех-шести месяцев эксплуатации.
Хотя прямая подача хлопьев очень эффективна при низком проценте извлечения, предприятия, производящие большие объемы лома, должны пойти на шаг дальше по уменьшению размера. Интеграция линии гранулирования является наиболее экономически обоснованным решением для переработки больших объемов. Расплавляя чистые хлопья при точном контроле температуры и разрезая их на однородные гранулы, производители достигают постоянной объемной плотности, которая соответствует исходной смоле. Это позволяет предприятиям использовать до 100 процентов переработанного содержимого в некоторых некритических слоях совместно экструдированных продуктов. Это существенно снижает затраты на сырье.
Старые автономные методы переработки по своей сути трудоемки. Операторы проводят бесчисленные часы вручную, собирая обрезки, транспортируя их по предприятию, подавая в центральные грануляторы и убирая разливы. Такая непрерывная ручная обработка увеличивает затраты на рабочую силу и повышает риск перекрестного загрязнения.
Современные автоматизированные системы устраняют эти требования. Специализированная дробилка с тяговым устройством автоматически тянет обрезки с точной скоростью экструзионной линии. Воздуходувки обслуживают транспортировку. Руководители предприятий могут затем перераспределить этот ручной труд на более важные задачи, такие как контроль качества и оптимизация оборудования.
Обрезка кромок – это не отходы. Это очень ценное сырье. Однако его экономическая и структурная ценность сохраняется только в том случае, если сорта полимеров хранятся строго отдельно. Смешанные материалы быстро теряют целостность, что приводит к производственным бракам и серьезным финансовым потерям. Инвестирование в правильную технологию переработки отходов — это стратегический шаг, который защитит вашу прибыль.
Оцените текущий уровень заводского брака и процедуры обработки материалов уже сегодня. Перестаньте оставлять деньги на столе среди пластиковых отходов. Для предприятий, желающих модернизировать свою инфраструктуру, партнерство с проверенным лидером отрасли гарантирует, что вы получите именно то оборудование, которое соответствует вашим требованиям к полимерам. Посетите Jwell , чтобы изучить специализированные решения для дробления, тяги и гранулирования, разработанные для безопасного замыкания цикла на вашем заводе.
В то время как стандартные дробилки исключительно хорошо подходят для пакетной обработки отдельных деталей или лома, непрерывная обработка кромок представляет собой уникальную механическую задачу. Стандартные дробилки полагаются на гравитационную подачу. Это приводит к запутыванию, заклиниванию ротора и неравномерной подаче непрерывной обрезки. Для линий непрерывной экструзии абсолютно необходима специализированная дробилка, оснащенная тяговым агрегатом. В этом блоке используются моторизованные ролики для захвата непрерывной обрезки и подачи ее в камеру резки с точной, синхронизированной скоростью экструзионной линии. Это обеспечивает равномерный размер хлопьев и предотвращает сбои в работе линии.
Предотвращение перекрестного загрязнения требует тщательной и методичной очистки между сменами материалов. Менеджерам предприятий следует использовать дробилки с раскладывающейся или легкодоступной раскрывающейся конструкцией, для открытия которой не требуются специальные инструменты. Процесс очистки включает в себя строгие процедуры блокировки, полное удаление калибровочного экрана и использование сжатого воздуха под высоким давлением для выдувания пыли из щелей лезвия. За этим должна последовать промышленная вакуумная очистка HEPA для удаления всех оставшихся частиц из бункера и камеры. Всегда заканчивайте обязательным визуальным осмотром.
Решение между повторным использованием хлопьев напрямую или инвестициями в линию гранулирования полностью зависит от вашего производственного процесса и целевого процента переработанного материала. Если вы загружаете небольшое количество, например от 5 до 15 процентов, обратно в главный экструдер вместе с первичными гранулами, обычно достаточно чисто нарезанных хлопьев. Однако хлопья имеют гораздо меньшую объемную плотность, чем гранулы. Это приводит к закупориванию бункера при больших объемах. Если вы планируете использовать высокий процент переработанного материала или собираетесь хранить или продавать его, вам необходима линия гранулирования, обеспечивающая равномерную объемную плотность и стабильное поведение при плавлении.
Линейная переработка — это полностью автоматизированный процесс замкнутого цикла, при котором оборудование для переработки расположено непосредственно рядом с экструзионной линией. Кромочная обрезка непрерывно подается в дробилку, а полученные хлопья сразу же выдуваются обратно в бункер экструдера. Это практически исключает риск смешивания сортов. Автономная переработка предполагает сбор непрерывной обрезки в большие рулоны или в контейнеры, которые затем транспортируются в центральный участок для пакетной обработки. Хотя автономная переработка требует меньше первоначального капитала, она сопряжена со значительным риском человеческой ошибки и случайного смешивания сортов.
Максимальный процент во многом зависит от объемной плотности материала и характеристик конечного продукта. При подаче измельченных хлопьев непосредственно в бункер вместе с первичными гранулами большинство линий ограничивают от 10 до 15 процентов, чтобы избежать проблем с подачей шнека экструдера. Однако, если вы сначала обрабатываете кромку на линии гранулирования, чтобы восстановить ее объемную плотность до уровня первичной смолы, вы часто можете получить до 100 процентов переработанного содержимого в некритических внутренних слоях соэкструдированных листов.
Если кромка остается чистой и обрабатывается правильно, это не должно повлиять на окончательную толщину листа. Однако если вы смешиваете разные сорта с разными показателями текучести расплава или если вы вводите в бункер большое количество хлопьев низкой плотности, экструдер будет испытывать сильные колебания давления. Эти перепады давления на головке напрямую вызывают изменения толщины и неравномерность толщины листа. Синхронизированная подача и равномерный размер хлопьев имеют решающее значение для поддержания стабильного давления экструзии.


