
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-15 Происхождение:Работает


Выбрасывание влажных пластиковых отходов прямо в экструдер — гарантированный способ испортить ваш производственный цикл. Постоянная боль в заводских цехах — опасное заблуждение о том, что все пластмассы впитывают влагу одинаково. Использование стандартного, универсального подхода к сушке неизбежно приведет к выходу из строя всей вашей производственной линии. Результат? Напрасная трата электроэнергии, серьезная механическая деградация и полностью бракованные партии.
В этом инженерном руководстве мы рассмотрим различные характеристики влажности различных полимеров. Понимая основы материаловедения, вы точно узнаете, как сочетать ваши конкретные смолы с соответствующими технологиями сушки. Такая точность — единственный способ обеспечить безупречную экструзию и выпуск высококачественных пеллет.
В сфере переработки полимеров контроль влажности, пожалуй, является наиболее важной переменной, влияющей на качество конечного продукта. Неспособность адекватно извлечь воду из пластиковых смол до того, как они вступят в фазу экструзии, вызывает каскад механических, химических и визуальных неисправностей. Эти сбои могут легко разрушить производительность всей смены.
Когда влажные пластиковые гранулы попадают в нагретый цилиндр экструдера, температура окружающей среды быстро превышает точку кипения воды. Следовательно, любая остаточная влага, попавшая на поверхность или глубоко внутри гранулы, мгновенно превращается в пар. Вода расширяется примерно в 1700 раз по сравнению с первоначальным объемом при переходе из жидкости в газ. Это резкое расширение создает серьезные, непредсказуемые колебания давления внутри экструзионного цилиндра.
Для оператора машины этот захваченный пар проявляется в виде явных визуальных и структурных дефектов. Вы часто будете наблюдать следы, обычно называемые в отрасли серебряными полосами. Внутренние пузырьки, пустоты на поверхности и общая шероховатая пористая поверхность также являются стандартными индикаторами влажного материала. Эти дефекты серьезно ухудшают стабильность размеров экструдированного профиля.
Помимо простых косметических недостатков, влага наносит серьезные химические повреждения некоторым полимерам посредством разрушительного процесса, известного как гидролиз. Эта химическая реакция происходит, когда молекулы воды взаимодействуют с полимерными цепями в условиях высокой температуры и сдвига. Вода эффективно расщепляет молекулярные связи, резко снижая общую молекулярную массу материала.
Подача неправильно подготовленного, содержащего влагу материала в машину для гранулирования пластика навсегда изменяет физические свойства пластика. Полученные переработанные гранулы будут иметь резко сниженную прочность на разрыв, пониженную ударопрочность и чрезвычайную хрупкость. В отличие от поверхностных дефектов, которые могут быть повторно расплавлены, гидролиз представляет собой необратимую химическую деградацию. Как только эти полимерные цепи разрываются в фазе расплава, механическая целостность пластика теряется навсегда.
Чтобы реализовать эффективную и энергоэффективную стратегию сушки, операторы должны сначала понять, как различные полимеры взаимодействуют с влажностью окружающей среды. Пластмассы подразделяются на две основные группы в зависимости от их молекулярного сродства к воде.
Негигроскопичные полимеры обладают плотной молекулярной структурой, которая просто не притягивает и не впитывает воду в ядро гранулы. Вместо этого влага собирается только на внешней стороне. Обычно это происходит в результате конденсации окружающей среды. Например, холодный материал, помещенный в теплую и влажную производственную среду, сразу же начнет потеть.
Общие примеры негигроскопичных пластиков включают полиэтилен, полипропилен, полистирол и поливинилхлорид. Требования к подготовке этих материалов минимальны. Поскольку влага является строго поверхностной, операторам нужно просто пропустить теплый окружающий воздух над материалом, чтобы испарить поверхностный конденсат перед экструзией.
Напротив, гигроскопичные полимеры обладают сильным молекулярным сродством к воде. Их структура действует как микроскопическая губка. Они активно вытягивают влагу из окружающего воздуха и удерживают ее глубоко внутри ядра гранулы.
К хорошо известным гигроскопичным пластикам относятся полиэтилентерефталат, нейлон, поликарбонат, акрилонитрил-бутадиен-стирол и полимолочная кислота. Извлечение воды из этих материалов требует огромных усилий. Одного поверхностного тепла совершенно недостаточно. Операторы должны использовать специализированное вспомогательное оборудование, которое создает локальную среду чрезвычайно сухого воздуха с чрезвычайно низкой точкой росы. Альтернативно, системы глубокого вакуума могут физически вытягивать влагу из внутренней молекулярной структуры.
Глядя на более широкую производственную ситуацию, можно сказать, что сектор переработки пластмасс в настоящее время переживает масштабные изменения, вызванные глобальными требованиями устойчивого развития. Владельцы брендов требуют более высокого процента переработанных смол в своей упаковке. Следовательно, терпимость к деградации, вызванной влажностью, исчезла. Отраслевые аналитики отмечают быстрый переход от базовых систем горячего воздуха к высокоразвитым, энергоэффективным технологиям осушающей и инфракрасной сушки. Переработчики теперь понимают, что соблюдение строгих стандартов качества вторсырья химически невозможно без освоения внутреннего удаления влаги.
Выбор правильной технологии сушки требует тщательного согласования механизма действия оборудования с конкретными влажностными характеристиками полимера. Современная индустрия переработки пластмасс в значительной степени опирается на четыре технологии первичной сушки.
Работая по очень простому конвективному принципу, сушилки горячим воздухом всасывают окружающий заводской воздух, нагревают его до заданной температуры и непрерывно продувают через бункер, наполненный пластиковыми гранулами. Нагретый воздух поглощает поверхностную воду и выбрасывает влажный воздух в атмосферу. Они высокоэнергоэффективны и доступны по цене из негигроскопичных материалов. Однако они совершенно неэффективны для удаления глубоко захваченной внутренней влаги.
Осушители-осушители служат золотым стандартом для переработки конструкционных пластмасс. Вместо того, чтобы полагаться на окружающий заводской воздух, эти системы используют сложный процесс с замкнутым контуром. Воздух пропускается через слои влагопоглотителя, содержащие силикагель или синтетические молекулярные сита. Это удаляет влагу из воздуха, создавая сверхсухую среду с точкой росы, колеблющейся около минус 40 градусов по Цельсию. Этот агрессивно сухой воздух затем нагревается и циркулирует через бункер для материала, создавая дефицит давления пара, который буквально вытягивает внутреннюю влагу из пластиковых гранул.
Кроме того, вакуумные сушилки используют физику атмосферного давления для быстрого удаления воды. Поместив пластиковые гранулы в герметичную, прочную камеру и создав глубокий вакуум, температура кипения воды резко снижается. Это физическое явление позволяет внутренней влаге превращаться в пар и извлекаться при гораздо более низких температурах, чем традиционные конвективные методы. Это идеальное решение для термочувствительных материалов, которые могут термически разлагаться в стандартном бункере для осушителя.
Инфракрасные сушилки используют электромагнитное излучение определенной длины волны для непосредственного нагрева сердцевины пластиковой гранулы. Это позволяет избежать необходимости конвективной передачи тепла от окружающего воздуха. Прямая передача энергии приводит к быстрому испарению влаги внутри гранулы и одновременной кристаллизации внешнего слоя материала. Инфракрасная сушка особенно известна своей эффективностью при обработке аморфного ПЭТ, поскольку быстрая кристаллизация предотвращает липкость материала на этапе нагрева.
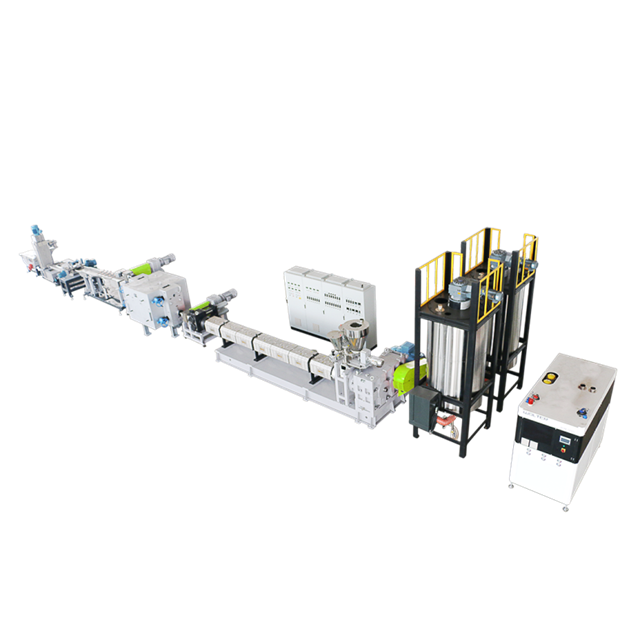
Применение неправильной методики сушки полимера приведет либо к неполному удалению влаги, либо к потере огромного количества электроэнергии. Вот практическое инженерное руководство о том, как операторы должны сопоставлять методы с конкретными классами материалов.
Для таких товарных пластмасс, как полиэтилен и полипропилен, идеально подходит сушка горячим воздухом. Поскольку эти материалы накапливают только поверхностную влагу из-за изменений температуры окружающей среды, вполне достаточно продувания нагретого окружающего воздуха через бункер. Использование высококлассной влагопоглотительной сушилки для товарных пластмасс является ненужными капитальными затратами и потерей энергии.
И наоборот, конструкционные пластики, такие как АБС-пластик, поликарбонат и нейлон, требуют сушки осушителем. Эти смолы подвергаются серьезному механическому разрушению, если внутренняя влага не удалена тщательно. Они требуют строгого определения точки росы и длительного определенного времени воздействия. Попытка высушить нейлон с помощью стандартной сушилки горячим воздухом приведет к полному насыщению сердцевины, что приведет к ухудшению результатов экструзии.
Термочувствительные и биополимеры, такие как полимолочная кислота, представляют собой уникальную производственную задачу. PLA очень гигроскопичен, но имеет очень низкую температуру стеклования. При воздействии высокой температуры в стандартной сушилке гранулы PLA быстро размягчаются, слипаются и образуют массивные комки, которые блокируют загрузочное отверстие бункера. Поэтому точная вакуумная сушка при низком нагреве или низкотемпературная сушка в влагопоглотителе является обязательной.
| Тип полимера | Тип влажности | Оптимальная технология сушки | Целевая температура и время |
|---|---|---|---|
| Полиэтилен и полипропилен | Только поверхность | Сушилка горячего воздуха | 80-90°C в течение 1-2 часов |
| Полиэтилентерефталат | Внутренний (высоко гигроскопичный) | Осушитель / Инфракрасный | 160-180°C в течение 4-6 часов |
| Нейлон | Внутренний (гигроскопический) | Осушитель-осушитель | 75-80°C в течение 2-4 часов |
| Поликарбонат | Внутренний (гигроскопический) | Осушитель-осушитель | 120-125°С в течение 3-4 часов |
| Полимолочная кислота | Внутренний (термочувствительный) | Вакуумный/низкотемпературный осушитель | 45-50°C в течение 4-6 часов |
Полиэтилентерефталат остается одним из наиболее широко перерабатываемых пластиков в мире. Однако, как известно, это один из самых требовательных материалов для правильной обработки. Правильный профиль влажности — это абсолютная разделительная линия между ценной смолой и бесполезным ломом.
ПЭТ агрессивно гигроскопичен и очень быстро впитывает влагу из производственного помещения. Кроме того, он исключительно подвержен гидролизу при типичных температурах плавления, которые колеблются от 260 до 280 градусов Цельсия. При переработке хлопьев ПЭТ, бывших в употреблении, операторы также должны активно управлять физическим состоянием материала. Аморфный ПЭТ должен пройти фазу кристаллизации перед высокотемпературной сушкой. В противном случае материал размягчится, станет очень липким и застрянет в сушильном бункере, что приведет к остановке производства.
Основным показателем коммерческого качества при переработке ПЭТ является характеристическая вязкость. Этот показатель измеряет молекулярную массу и структурную целостность полимера. Если ПЭТ экструдируется даже с микроскопическими следами внутренней влаги, гидролиз приведет к агрессивному разрыву полимерных цепей. Это вызывает резкое и необратимое падение характеристической вязкости.
Правильная предварительная сушка — единственный физический способ сохранить структурную целостность пластика во время производства ПЭТ-пеллет . Например, такие системы, как одношнековая линия гранулирования ПЭТ JWT, разработаны для эффективной обработки правильно кристаллизованных и высушенных хлопьев. Высококачественный переработанный ПЭТ, предназначенный для прибыльной переработки бутылок в бутылки, полностью зависит от достижения сверхнизкого уровня влажности перед плавлением. Без строгого контроля точки росы и достаточного времени пребывания полученные гранулы будут слишком хрупкими, чтобы их можно было выдувать в новые бутылки.
Стойкое и дорогостоящее заблуждение в отрасли переработки пластмасс заключается в том, что современное экструзионное оборудование может полностью заменить необходимость во вспомогательном сушильном оборудовании. Хотя современные экструдеры обладают превосходными возможностями по обработке влаги, они абсолютно не заменяют надлежащую подготовку материала.
Высокопроизводительное экструзионное оборудование специально разработано для работы с летучими веществами. Усовершенствованные системы, такие как с высоким крутящим моментом двухшнековая линия гранулирования , имеют несколько зон вентиляции и вакуумной дегазации, стратегически расположенных по длине нагретого ствола. Поскольку пластик плавится и активно перемешивается вращающимися винтами, эти вакуумные зоны активно извлекают остаточную поверхностную влагу, захваченные атмосферные газы и летучие органические соединения из ванны расплава. Обновление большой площади поверхности, обеспечиваемое особым соотношением длины к диаметру, делает этот процесс дегазации высокоэффективным.
Несмотря на эти расширенные возможности вентиляции, тщательная предварительная сушка остается критически важной для всех гигроскопичных материалов. Причина кроется в физических сроках самого процесса экструзии. Гидролиз происходит практически мгновенно в момент перехода влажного гигроскопичного полимера в расплавленное состояние.
В двухшнековом экструдере материал плавится в зонах начального сжатия и переходной. Это происходит задолго до того, как он физически достигнет первого вакуумного отверстия. К тому времени, когда вакуумная зона извлекает расширяющийся пар, химические связи полимера уже разорваны. Таким образом, хотя двухшнековая установка является исключительной при удалении поверхностной влаги и летучих соединений, использование исключительно вентиляции ствола для удаления внутренней влаги все равно приведет к необратимой молекулярной деградации. Вакуумная вентиляция является необходимым дополнением к правильной сушке, но не полной заменой.
Правильная интеграция вспомогательного оборудования — единственный способ предотвратить повреждение конечного продукта остаточной влажностью. Синергия оборудования выходит за рамки простого объединения машин. Это требует математического сопоставления мощности вашей сушилки с вашей конкретной установкой экструзии.
Чтобы обеспечить оптимальную производительность, емкость бункера сушилки должна быть тщательно рассчитана с учетом производительности вашего производства, обычно измеряемой в килограммах в час. Каждый полимер требует определенного времени пребывания для достижения полного удаления влаги. Например, поскольку для нейлона обычно требуется четыре часа непрерывной сушки, предприятие, на котором работает экструдер производительностью 500 килограммов в час, должно использовать бункер, способный вместить минимум 2000 килограммов.
Недостаточный размер этого важного компонента вынуждает операторов преждевременно проталкивать материал через систему, оставляя внутреннюю часть гранул насыщенной. И наоборот, слишком большой бункер подвергает смолу длительному термическому воздействию, что приводит к серьезной деградации и заметному пожелтению. Всегда рассчитывайте размер бункера, используя объемную плотность материала, которая определяет, сколько физического пространства фактически занимают пеллеты.
Тщательная сушка пластика в бункере – это только первый шаг. Вы должны активно защищать материал после того, как он покинет сушилку. Окружающий заводской воздух имеет высокий уровень естественной влажности. Свежевысушенные гигроскопичные полимеры действуют как вакуум, немедленно поглощая влагу из воздуха.
Транспортировка высушенных пеллет через открытые контейнеры или стандартные пневматические трубы сводит на нет часы сушки. На предприятиях должны использоваться системы транспортировки с замкнутым контуром, которые транспортируют материал с использованием сверхсухого воздуха или инертного газа. Вакуумные загрузчики очень эффективны для этой задачи, вытягивая материал непосредственно из сушилки в загрузочное отверстие экструдера, не подвергая его воздействию внешних условий. Убедитесь, что все транспортирующие трубы хорошо изолированы, чтобы предотвратить образование внутреннего конденсата и его капание непосредственно в поток нагретого расплава.
Для правильной работы осушителей с влагопоглотителем требуется тщательное плановое техническое обслуживание. Операторы должны постоянно контролировать точку росы системы во время работы. Низкая точка росы является единственной гарантией чрезвычайно сухого технологического воздуха. Поскольку слои осушителя со временем разрушаются и теряют свою поглощающую способность, бригады по техническому обслуживанию должны обязательно проверять шарики осушителя каждые шесть месяцев. Фильтры возвратного воздуха требуют ежедневного осмотра и тщательной очистки. Засоренные фильтры резко сокращают поток воздуха, а это означает, что ядро гранулы останется влажным, несмотря на то, что машина работает на полную мощность.
Короткий ответ: категорически нет, ни при каких обстоятельствах. ПЭТ по своей природе является высокогигроскопичным полимером, то есть он впитывает влагу глубоко в свою внутреннюю молекулярную структуру. Сушилки горячим воздухом удаляют влагу с поверхности пеллет только с помощью окружающего заводского воздуха, который естественным образом содержит влагу. Обдувание ПЭТ влажным воздухом никогда не приведет к высыханию сердцевины. Обработка ПЭТ с внутренней влажностью приводит к быстрому падению характеристической вязкости, что делает конечный продукт чрезвычайно хрупким и склонным к разрушению. Вы должны использовать осушитель или инфракрасную систему для достижения точной точки росы, необходимой для глубокого удаления влаги.
Догадкам нет места в профессиональном производстве пластмасс. Вы просто не сможете определить, высохла ли гранула, глядя на нее или ощупывая ее. Для проверки вы должны использовать точное аналитическое испытательное оборудование. Самый точный метод — химическое титрование по Карлу Фишеру, при котором измеряется точное внутреннее содержание воды в частях на миллион. Например, ПЭТ необходимо сушить при концентрации ниже 50 частей на миллион, тогда как для поликарбоната обычно требуется концентрация ниже 200 частей на миллион. Всегда извлекайте тестовый образец непосредственно из бункера сушилки, так как материал, оставленный на столе, уже повторно впитает влагу из окружающей среды, что приведет к ложным результатам.
Допустимые уровни влажности сильно различаются в зависимости от конкретного полимера. Для негигроскопичных материалов, таких как полиэтилен, уровень влажности обычно составляет от 0,1% до 0,2%, поскольку вода находится только на поверхности. Однако инженерные пластмассы требуют гораздо более строгого контроля. Нейлон должен быть высушен до содержания ниже 0,1%, поликарбонат – ниже 0,02%, а ПЭТ должен быть тщательно высушен до содержания ниже 0,005%. Превышение этих конкретных пороговых значений приведет к гидролизу и визуальным дефектам во время фазы плавления.
Когда гигроскопичный пластик плавится во влажном состоянии, молекулы воды бурно реагируют с полимерными цепями в процессе, называемом гидролизом. Эта реакция буквально разрезает длинные полимерные цепи на более короткие сегменты. Более короткие полимерные цепи приводят к более низкой молекулярной массе. На практике это означает, что конечный экструдированный пластик будет сильно хрупким, резко уменьшится прочность на разрыв и плохая ударопрочность. Продукт, который должен был быть прочным, легко треснет или разобьется при минимальном напряжении.
Да, он гораздо эффективнее справляется с остаточной влажностью на этапе плавления благодаря усовершенствованной механической конструкции взаимозацепляющихся шнеков. Двухшнековые системы постоянно обновляют площадь поверхности расплава, подвергая захваченные газы непосредственно многочисленным зонам вакуумной дегазации вдоль цилиндра. Эти зоны агрессивно экстрагируют пар и летучие органические соединения. Однако вы не можете полностью полагаться на вакуумные отверстия экструдера. Предварительная сушка остается абсолютно важной для всех гигроскопичных материалов, поскольку химический гидролиз происходит в тот момент, когда пластик начинает плавиться, задолго до того, как он достигнет вентиляционного отверстия.
Пересушка — это дорогостоящая ошибка, которая возникает, когда пластик слишком долго остается в сушильной машине или когда температура сушки установлена слишком высокая. Пластмассы очень чувствительны к длительному воздействию тепла. Основным последствием является сильная термическая деградация, при которой полимерные цепи разрушаются, что значительно снижает механическую прочность конечного продукта. Во-вторых, вы заметите постоянное изменение цвета; прозрачный или белый пластик станет желтым или темно-коричневым из-за термического окисления. Наконец, чрезмерное тепло приводит к улетучению и испарению важных, дорогостоящих химических добавок из пластика.
Готовы обновить производительность экструзии? Не позволяйте влаге влиять на процент брака. Если вам нужна усовершенствованная одношнековая установка для стабильной обработки ПЭТ или двухшнековая линия с высоким крутящим моментом и превосходной вакуумной дегазацией, подбор правильного оборудования для вашего материала имеет решающее значение. Изучите ведущие в отрасли экструзионные решения в Jwell Recycling и убедитесь, что ваша производственная линия спроектирована для безупречного и высококачественного производства пеллет.


