
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-02 Происхождение:Работает


Современные производственные предприятия сталкиваются с постоянным давлением со стороны растущих затрат на закупку первичной смолы и растущих затрат на утилизацию промышленных отходов. Ежемесячно экструзионные, формовочные и термоформовочные полы производят тысячи тонн высококачественного постиндустриального лома. Управление этим материалом часто обнаруживает огромную операционную неэффективность. Многие заводы полагаются на открытый цикл управления ломом, продавая постиндустриальный лом премиум-класса сторонним брокерам за небольшую часть его внутренней стоимости только для того, чтобы выкупить дорогой первичный материал. Основным препятствием для повторного использования этого материала внутри компании является страх ухудшения качества продукции. Руководители предприятий обеспокоены тем, что нерегулярное измельчение дестабилизирует основной производственный процесс, что приведет к дефектам и простою оборудования. Переход на замкнутую систему переработки отходов устраняет эту неэффективность. Интегрируя специальное технологическое оборудование непосредственно в предприятие, производители утилизируют собственный лом и компенсируют закупки первичной смолы. В этом руководстве оцениваются осуществимость, требования к оборудованию и эксплуатационные показатели интеграции специальной системы переработки.
Стабильная система с замкнутым контуром требует постоянного качества пеллет, отсутствия перерывов в первичном производстве и предсказуемой производительности. Достижение этой стабильности требует фундаментального перехода от разомкнутого к замкнутому мышлению в заводских цехах. Системы с разомкнутым циклом разлагают или перерабатывают лом в малоценную вторичную продукцию. Материал покидает объект и теряет свои первоначальные технические характеристики. Системы с замкнутым контуром постоянно реинтегрируют лом в одно и то же приложение с высокими техническими характеристиками. Настоящая переработка по замкнутому циклу сохраняет первоначальные механические и физические свойства полимера, максимизируя ценность восстановления материала.
Анализ финансовой разницы между продажей лома брокерам и его внутренней переработкой показывает значительную операционную экономию. Предприятия, производящие от 30 до 50 тонн лома в месяц, часто достигают порога, когда внутренняя линия становится экономически жизнеспособной. Стоимость эксплуатации оборудования значительно ниже, чем надбавка за первичную смолу. Определение приемлемого коэффициента измельчения имеет решающее значение для поддержания стандартов продукции. Смешивание переработанных пеллет с первичным материалом обычно происходит в соотношении от 10% до 30%. Эта пропорция сохраняет структурную целостность и эстетические требования без ущерба для конечного продукта. Отслеживаемость партии гарантирует, что смешанный материал соответствует строгим стандартам контроля качества.
| Метрическое | управление с разомкнутым контуром | Внутренняя система с замкнутым контуром |
|---|---|---|
| Назначение материала | Продано сторонним брокерам или списано | Реинтеграция в первичное производство |
| Сохранение стоимости | Низкая (продается по стоимости лома) | Высокий (компенсирует затраты на первичную смолу) |
| Контроль качества | Потерян, как только материал покидает объект | Поддерживается посредством внутреннего отслеживания партий |
| Влияние на цепочку поставок | Сильно зависит от наличия первичной смолы | Создает внутреннюю материальную автономию |
При оценке линии по переработке пластика для интеграции с заводом руководители предприятий должны учитывать конкретные сорта полимеров, которые они перерабатывают. Полипропилен (ПП), полиэтилен (ПЭ) и полиэтилентерефталат (ПЭТ) ведут себя по-разному при повторяющихся термических нагрузках. Хорошо спроектированная система учитывает эти изменения, гарантируя, что доизмельчение не повлияет отрицательно на индекс текучести расплава во время следующего цикла экструзии или формования.
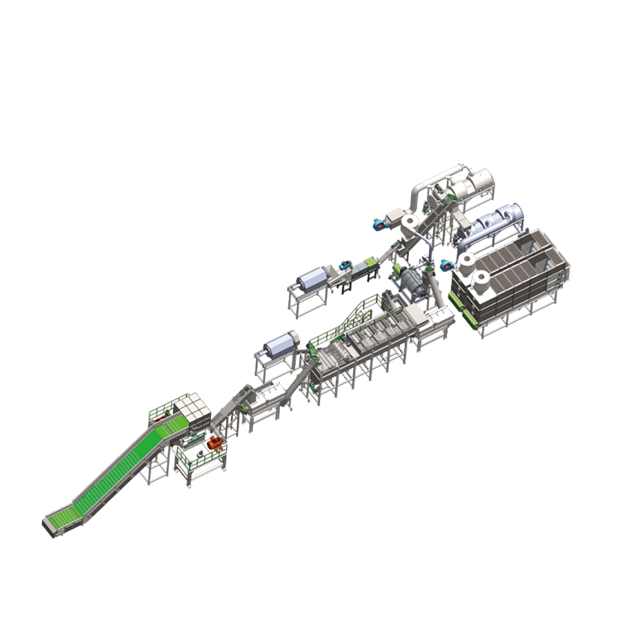
Создание функционального внутреннего цикла переработки опирается на три отдельных операционных принципа. Если какой-либо из этих столпов выйдет из строя, вся система рискует производить некачественный материал, который может повредить основное производственное оборудование.
Улавливание лома в месте его производства представляет собой серьезную логистическую проблему. Обрезки термоформования, литники для литья под давлением и заусенцы, полученные методом выдувного формования, необходимо немедленно собирать во избежание загрязнения. Подметание полов и мусорные баки со смешанными полимерами уничтожают жизнеспособность замкнутого цикла переработки отходов. Внедрение строгих протоколов цветового кодирования и кодирования материалов предотвращает перекрестное загрязнение до того, как лом попадет в зону переработки. Операторы должны быть обучены разделять материалы по марке, цвету и показателю текучести расплава прямо со стороны машины.
На этапе физической переработки необработанные промышленные отходы преобразуются обратно в стандартизированную форму гранул. Этот рабочий процесс переходит от измельчения к гранулированию. Лом поступает в измельчитель или гранулятор, превращая крупные отходы или рулоны пленки в однородные хлопья. Эти хлопья затем проходят через экструдер, где плавятся, фильтруются и дегазируются. Последний этап включает в себя разрезание расплавленного пластика на однородные гранулы, их охлаждение и хранение в бункерах для будущего использования. Постоянство размера хлопьев напрямую влияет на эффективность экструдера.
Подача переработанных гранул обратно в экструдеры или формовочные машины первичного производства требует точности. Автоматизированные системы смешивания обеспечивают точные объемные или гравиметрические соотношения первичного и переработанного материала. Гравиметрические блендеры взвешивают каждый компонент перед смешиванием, обеспечивая высочайший уровень точности. Это предотвращает внезапные изменения вязкости материала, которые могут привести к резким скачкам при литье под давлением или изменениям толщины при экструзии пленки. Процесс реинтеграции должен быть плавным и не требовать ручного вмешательства со стороны операторов станков.
Понимание работы оборудования необходимо для настройки системы, которая работает с определенными профилями лома. Размер каждого компонента должен быть определен и указан в зависимости от объема и типа материала, производимого на предприятии.
Первичное измельчение полностью зависит от формы лома. Для интенсивной очистки требуются одновальные измельчители с высоким крутящим моментом и низкой частотой вращения, чтобы разрушить плотный пластик без выделения чрезмерного тепла. Рулоны пленки и тонкостенные жесткие отходы обычно поступают прямо в гранулятор. Здесь огромную роль играют конструкция ротора, размеры сит и технологии пылеотделения. Если гранулятор производит слишком много мелких частиц (пыли), эти крошечные частицы сгорают в экструдере, вызывая появление черных пятен на конечном продукте. Высококачественная система пылеотделения удаляет эти частицы еще до того, как материал перейдет на следующий этап.
Определение того, когда заводская настройка линии мойки пластика является строго необходимой, зависит от уровня загрязнения. Чистый, сухой постиндустриальный лом обычно вообще не подвергается мойке. Однако, если лом загрязнен маслами, бумажными этикетками, пылью или мусором с пола, линия для мойки пластика становится обязательной. Обработка грязного материала без промывки разрушает сита экструдера и деградирует полимер.
Стандартная схема мойки включает в себя несколько этапов. В фрикционных шайбах используются высокоскоростные роторы для очистки пластиковых хлопьев от загрязнений. В резервуарах с поплавком-поглотителем материалы разделяются в зависимости от плотности, позволяя тяжелым загрязнениям, таким как стекло или металл, тонуть, в то время как пластик плавает. Центробежные сушилки затем удаляют излишнюю влагу до того, как хлопья попадут в экструдер. Предприятия также должны учитывать водоочистку и замкнутую циркуляцию воды для управления эксплуатационными расходами и соблюдения норм по сбросам в окружающую среду.
Переход от хлопьев к гранулам происходит в экструдере. Материал плавится под воздействием высокой температуры и давления, проходя через сменщик сеток, который отфильтровывает любые оставшиеся нерасплавленные частицы или примеси. Важнейшая роль системы гранулирования пластика заключается в гомогенизации материала и разрезании его на однородные формы. Гранулирование прядей хорошо подходит для высоковязких полимеров: расплавленные пряди перед резкой пропускаются через водяную баню. Для таких материалов, как ПЭВД, часто предпочитают гранулирование с помощью водяного кольца или фильеры, при этом гранулы разрезаются непосредственно на поверхности фильеры и мгновенно охлаждаются в потоке воды.
Выбор правильного оборудования требует сопоставления конкретных характеристик оборудования с желаемыми производственными результатами. Покупка готового оборудования без анализа уникального профиля лома завода приводит к возникновению узких мест и ухудшению качества окатышей.
Правильный подбор оборудования предотвращает головную боль при эксплуатации. Недостаточные размеры оборудования создают узкие места в отношении лома, вынуждая предприятие хранить огромное количество отходов в производственных цехах. Превышение размеров приводит к потере энергии и капитала, поскольку машины работают ниже оптимальной мощности. Хорошее эмпирическое правило — подобрать размер линии переработки таким образом, чтобы он мог обрабатывать 120% среднемесячного объема лома, образующегося на заводе. Это обеспечивает буфер для пиков производительности и позволяет планировать простои на техническое обслуживание без резервного копирования потока лома.
Системы непрерывной фильтрации расплава удаляют остаточные примеси, не требуя остановки линии. Двухпоршневые устройства смены сит позволяют операторам заменять грязные сита, пока экструдер продолжает работать, поддерживая стабильную производительность. Не менее важны зоны вакуумной дегазации в экструдере. Они удаляют влагу и летучие органические соединения (ЛОС) из расплавленного пластика. Если влага остается в расплаве, она создает пустоты и структурные дефекты в готовых отформованных деталях. Высокоэффективная дегазация не подлежит обсуждению при обработке гигроскопичных материалов, таких как ПЭТ или нейлон.
Современные линии по переработке используют автоматизированные системы подачи, такие как конвейеры с металлодетекторами и прижимные ролики для обрезков пленки. Интеллектуальные элементы управления ПЛК контролируют нагрузку двигателя, температуру и давление, автоматически регулируя скорость подачи, чтобы предотвратить помпаж экструдера. Такой уровень автоматизации снижает потребность в специализированных операторах, работающих полный рабочий день. Один техник часто может контролировать весь процесс переработки, от загрузки измельчителя до контроля уровня отходов в бункере, что значительно снижает эксплуатационные затраты на рабочую силу.
Установка тяжелого технологического оборудования на существующем производственном предприятии требует тщательного пространственного и инфраструктурного планирования. Прежде чем приступить к установке, руководители предприятий должны оценить ряд физических и эксплуатационных ограничений.
Линии переработки требуют значительной площади. Измельчители, экструдеры, охлаждающие ванны и упаковочные станции занимают большую площадь. Высота потолка является еще одним важным фактором, особенно при установке бункеров для хранения или больших гравиметрических блендеров. Близость линии по переработке отходов к основному производству влияет на движение вилочных погрузчиков и логистику погрузочно-разгрузочных работ. В идеале зона переработки должна быть достаточно изолирована, чтобы не было шума и пыли, но при этом достаточно близко, чтобы свести к минимуму расстояние, которое должен пройти лом.
Для работы измельчителей, экструдеров и сушилок требуется значительная электроэнергия. Инженеры завода должны рассчитать затраты энергии на переработку лома, кВт/кг. Эти затраты энергии необходимо сопоставить с экономией затрат на вытесненную первичную смолу. В большинстве случаев затраты энергии на переработку килограмма лома составляют часть стоимости покупки нового килограмма первичного материала. Однако предприятия должны гарантировать, что их электрическая инфраструктура сможет выдержать дополнительную нагрузку, для чего часто требуются новые трансформаторы или модернизированное распределительное устройство.
Промышленное оборудование для переработки отходов подвергается сильному износу. Лопасти гранулятора быстро тупятся при обработке абразивных материалов. Шнеки экструдера со временем изнашиваются, что снижает производительность и эффективность смешивания. Фильтровальные сетки – это постоянный расходный материал. Выбор OEM-производителей, которые предлагают локализованную доступность запасных частей и оперативную техническую поддержку, имеет решающее значение. Недельное ожидание замены винта от зарубежного производителя может привести к остановке всего внутреннего цикла переработки, что вынудит завод вернуться к покупке первичной смолы.
Интеграция нового процесса в сложившуюся производственную среду несет в себе неизбежные риски. Проактивные стратегии смягчения последствий гарантируют, что линия по переработке повышает производительность, а не нарушает ее.
Загрязнение – враг замкнутого цикла переработки. Один-единственный кусок металла или горсть несовместимого полимера могут испортить целую партию гранул. Протоколы разделения лома у источника должны строго соблюдаться. Сортировка по цвету и разделение полимеров предотвращают перекрестное загрязнение до того, как материал попадет на линию переработки. Регулярные проверки бункеров для сбора лома помогают выявить пробелы в обучении на производстве.
Каждый раз, когда пластик плавится, его полимерные цепи слегка разрушаются. Эта повторяющаяся история нагрева снижает механические свойства материала. Стратегии смягчения последствий включают использование технологий щадящего плавления, оптимизированную геометрию шнеков, минимизирующую напряжение сдвига, и стратегическое использование добавок. Антиоксиданты и модификаторы ударной вязкости могут быть введены на этапе экструзии для восстановления прочности полимера, гарантируя, что переработанные гранулы будут работать идентично первичной смоле.
Переход непосредственно к полномасштабной установке часто приводит к непредвиденным проблемам. Пошаговый план внедрения снижает риск. Начните с пилотного запуска с использованием платных процессоров. Отправьте несколько грузовиков заводского лома на внешний завод по переработке, проверьте качество полученных пеллет и протестируйте их на машинах первичного производства. После установления приемлемого коэффициента измельчения и параметров качества выполните поэтапную установку собственной линии, начиная с оборудования для измельчения, а затем переходите к полной экструзии и гранулированию.
Ответ: Общий отраслевой порог обычно составляет 30-50 тонн в месяц. Этот объем оправдывает капитальные затраты и эксплуатационные затраты в зависимости от конкретной ценности полимера и размера установленного оборудования.
О: Нет. Линия для стирки необходима только в том случае, если лом загрязнен грязью, маслами, этикетками или остатками пола. Чистые постиндустриальные отходы часто можно сразу же подвергнуть сухой обработке путем измельчения и экструзии.
Ответ: В нем используется оптимизированная конструкция шнека, точный контроль температуры и вакуумная дегазация. Эти особенности минимизируют термическое напряжение, предотвращают чрезмерный сдвиг и устраняют дефекты влаги во время фазы плавления.
Ответ: Хотя это возможно для некритических деталей, в системе с замкнутым контуром обычно смешивается от 10% до 30% переработанных гранул с первичной смолой. Это сохраняет строгие механические свойства и предотвращает кумулятивную тепловую деградацию в течение нескольких циклов.
О: Скрытые затраты включают заточку и замену лезвий, расходные материалы для смены сит, высокое потребление энергии, а также потенциальные затраты на очистку или слив воды, если используется промывочная линия.
Ответ: Обычно инвестиции окупаются в течение 12–24 месяцев. Этот срок зависит от цен на первичную смолу, местных сборов за свалку и постоянного объема внутреннего лома.


