
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-22 Происхождение:Работает


Представьте себе, что вы стоите в производственном цеху и наблюдаете, как партия высококачественных конструкционных пластмасс выходит из штампа, пожелтевшая, хрупкая или пронизанная нерасплавленными гелями. Эти несоответствия напрямую снижают размер прибыли из-за увеличения количества брака и простоев в работе. Операторы часто спешат регулировать температуру ствола или скорость двигателя. Однако основная причина обычно лежит глубже, в механическом сердце оборудования.
Недавний отраслевой анализ подчеркивает массовый сдвиг в сторону экономики замкнутого цикла. Мировые экструзионные сектора все чаще перерабатывают большие объемы переработанных смол и чувствительных к влаге биополимеров. Эта тенденция устойчивого развития требует оборудования, способного обрабатывать переменную объемную плотность и высокие уровни загрязнения без ущерба для производительности. Следовательно, физическая геометрия шнека экструдера диктует фактическое физическое и химическое преобразование полимера.
Правильно оптимизированная конструкция шнека двухшнекового экструдера является решающим фактором в достижении идеальной дисперсии, контролируемой температуры плавления и высокого выхода продукции. Независимо от того, используете ли вы первичные смолы или сильно загрязненный переизмельченный материал, понимание того, как сконфигурировать сердцевину вашей машины для гранулирования пластика, абсолютно необходимо. Мы изучим механику геометрии винта, углубимся в тонкий баланс принципов микширования и предложим действенные шаги по устранению неполадок, которые помогут вам устранить хронические дефекты вывода.
Понимание механических основ экструдера является первым шагом в диагностике проблем с качеством продукции. В отличие от одношнековых экструдеров, которые полагаются главным образом на тяговый поток и трение о стенку цилиндра, двухшнековые системы обеспечивают принудительное вытеснение и точный контроль над расплавом полимера.
В производстве компаундов направление вращения шнеков определяет основное применение машины. Вращающиеся в одном направлении взаимозацепляющиеся шнеки вращаются в одном направлении, что делает их бесспорным отраслевым стандартом для промышленного гранулирования пластмасс . Основным преимуществом этой конфигурации является возможность самоочистки. При вращении валов виток одного винта постоянно затирает корень другого. Такое динамическое действие предотвращает застой материала и обеспечивает возможности интенсивного смешивания, необходимые для сложных рецептур.
Напротив, винты, вращающиеся в противоположных направлениях, вращаются в противоположных направлениях. Они создают высокое давление и низкий сдвиг. Хотя такое бережное обращение превосходно подходит для термочувствительных материалов, таких как непластифицированный ПВХ, системам встречного вращения не хватает агрессивного распределительного смешивания, необходимого для усовершенствованного составления полимерных смесей.
| Особенность | : Двойной винт, вращающийся в | одном направлении Двойной винт, вращающийся в противоположных направлениях |
|---|---|---|
| Возможность смешивания | Отлично подходит для дисперсионного и распределительного смешивания с высоким усилием сдвига. | Низкий сдвиг, в основном используется для щадящей транспортировки. |
| Самопротирание | Высокая эффективность, предотвращает деградацию материала и образование мертвых зон. | Плохое самоочищение, повышенный риск застоя материала. |
| Основное приложение | Переработка инженерных пластиков, мастербатчей, ПЭТ и ПЦР. | Термочувствительные профили, трубы ПВХ и древесно-пластиковые композиты. |
Современные двухвинтовые системы построены по принципу шлицевого вала. Это дает важнейшее инженерное преимущество, известное как модульность. Вместо цельного куска обработанного металла винт состоит из отдельных элементов, которые скользят по центральному валу. Инженеры-технологи могут физически изменить конструкцию шнека двухшнекового экструдера, чтобы он точно соответствовал реологическим потребностям сырья. Если конкретная маточная смесь требует более интенсивного сдвига, более широкие блоки для замеса можно заменить в течение нескольких часов.
Физические размеры винтовых элементов определяют термодинамические и механические силы, действующие на полимер. Регулировка этих параметров напрямую влияет на плотность, цвет и структурную целостность конечной гранулы.
Соотношение длины и диаметра служит фундаментальным показателем в экструзионной технике. Он представляет собой общую длину винта, разделенную на его внешний диаметр. Более длинное передаточное число обеспечивает расширенную секцию обработки, что напрямую приводит к увеличению времени пребывания внутри цилиндра.
Стандартные операции компаундирования обычно требуют соотношения от 36 до 44. Кроме того, процессы, требующие значительного удаления летучих веществ, реактивной экструзии или введения больших объемов минеральных наполнителей, часто увеличивают это соотношение до 48 или выше. Удлиненный ствол позволяет инженерам стратегически разместить несколько зон боковой подачи и вентиляции глубокого вакуума. Это является строгой необходимостью для удаления влаги и летучих органических соединений до того, как расплав достигнет фильеры.
Шаг относится к осевому расстоянию между одним гребнем полета и следующим. Транспортирующие элементы с высоким шагом быстро перемещают материал вниз по бочке, что приводит к низкому уровню наполнения и минимальному напряжению сдвига. И наоборот, элементы с низким шагом намеренно замедляют поток материала. Это увеличивает степень заполнения, создавая критическое давление перед зонами смешивания или матрицей.
Глубина полета определяет свободный объем внутри экструдера. Шнеки с глубоким витком имеют большой внутренний объем, что делает их идеальными для высокопроизводительной обработки материалов с низкой объемной плотностью, таких как переработанные хлопья пленки. Шнеки с мелким винтом ограничивают свободный объем, но резко увеличивают скорость сдвига, что приводит к более быстрому механическому плавлению.
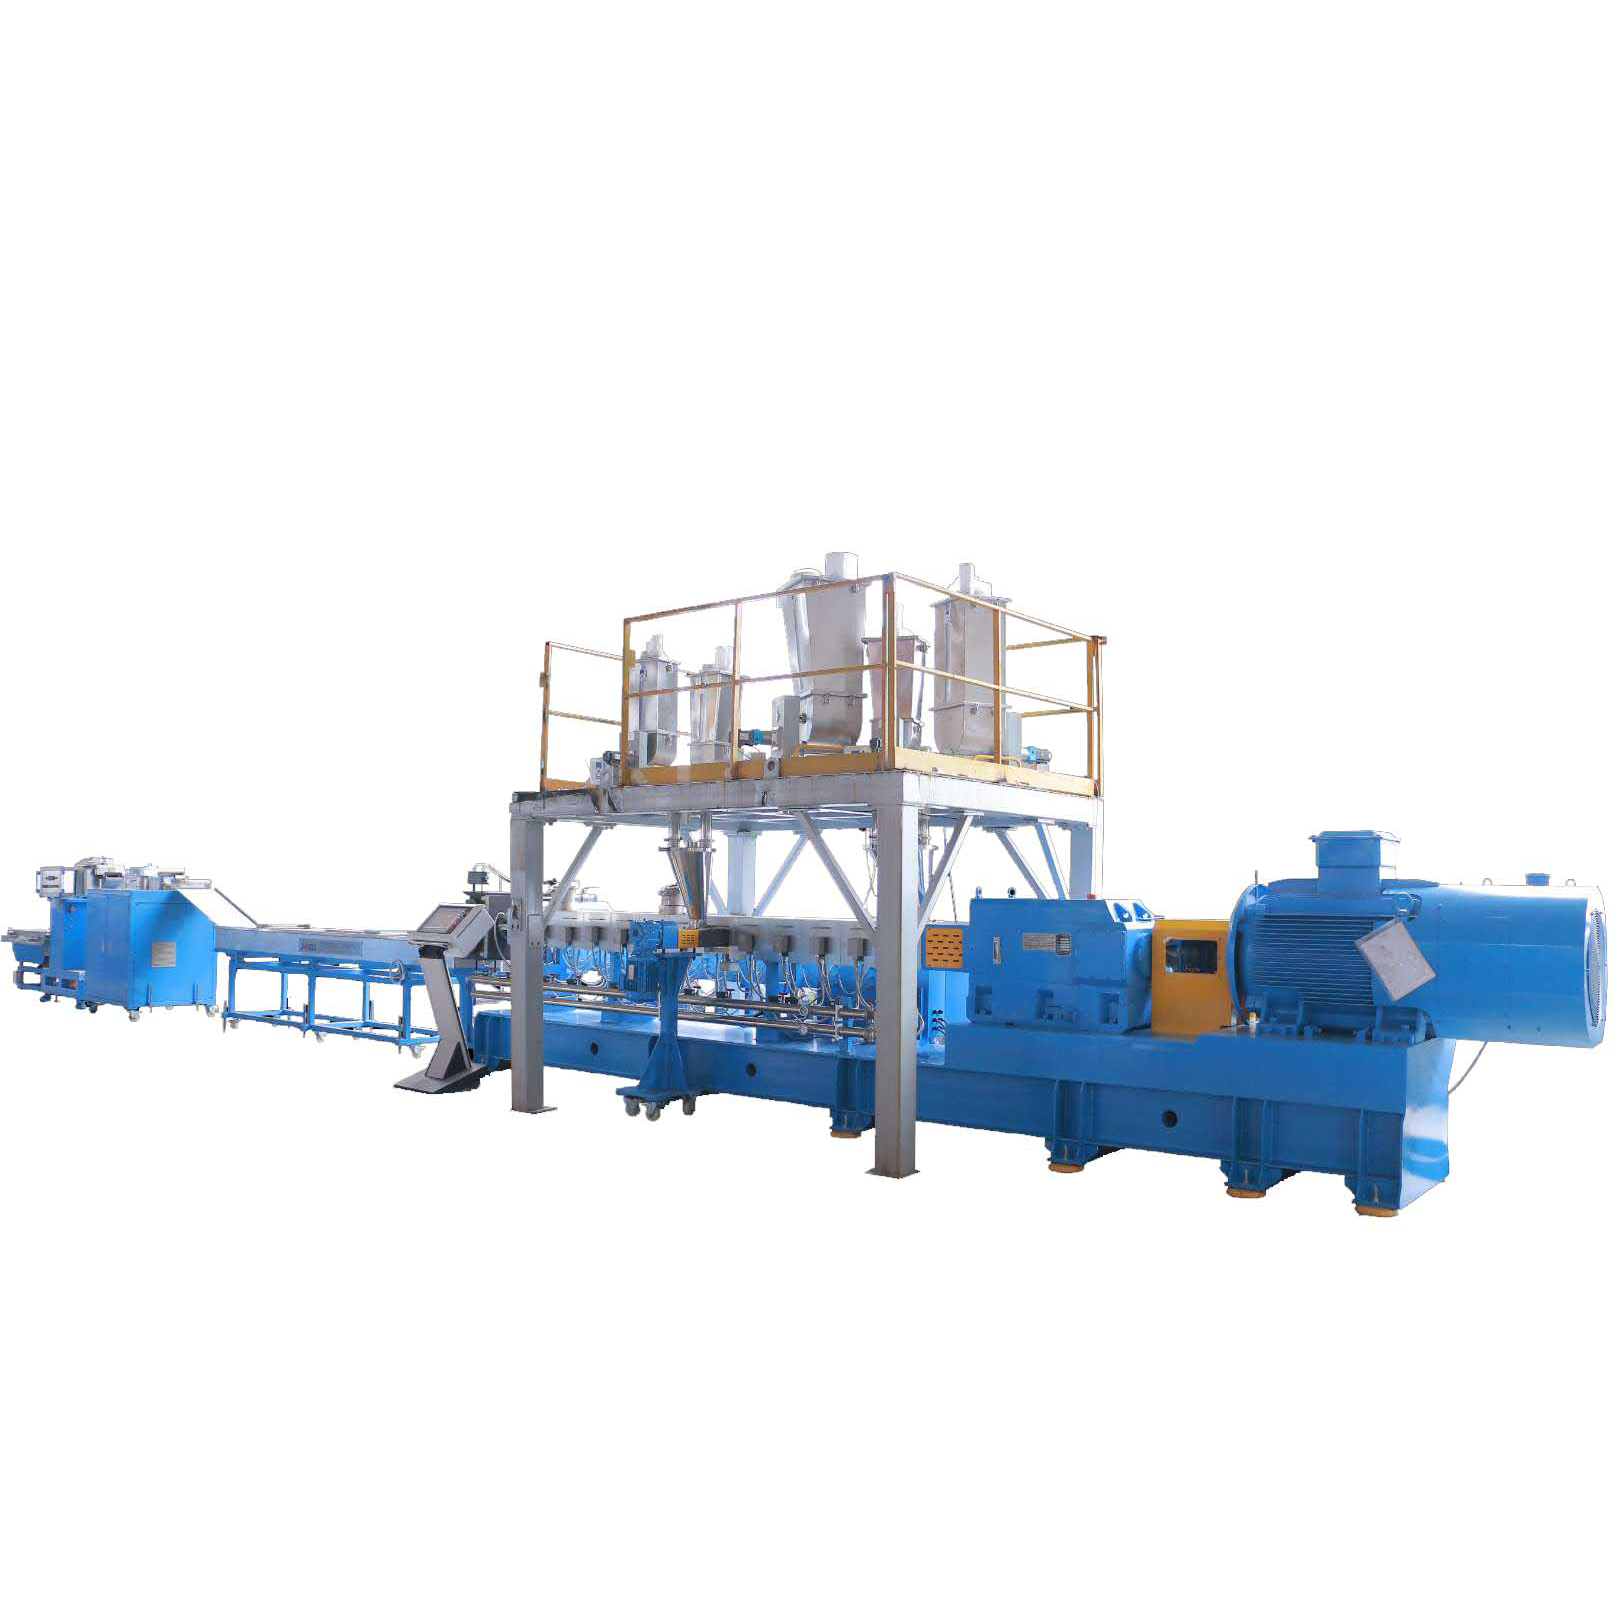
Смешивание не является единой концепцией в науке о полимерах. Успешная конструкция двухшнекового экструдера должна тщательно балансировать два различных типа смешивания для достижения действительно однородного результата. Неспособность сбалансировать эти механические силы неизменно приводит к структурным слабостям и явным визуальным дефектам.
Дисперсионное смешивание предполагает применение высокого гидродинамического напряжения сдвига для дробления и разрушения связных твердых частиц. При добавлении агломерированных пигментов, карбоната кальция или жестких стекловолокон стандартной подачи просто недостаточно. Инженеры полагаются на широкие блоки для замешивания, расположенные под шахматными углами, чтобы создать ограничительные пути потока.
Когда полимер проходит через гребень этих блоков для замеса, он испытывает интенсивное удлинение и сдвиговое течение. Если зоны дисперсионного смешивания слишком короткие, на готовых пластиковых гранулах будут присутствовать «рыбьи глаза», несмешанные цветные полосы или хрупкие пятна, где неразрушенные агломераты действуют как концентраторы напряжений.
После разрушения твердых частиц вступает в силу распределительное смешивание. Этот процесс относится к пространственной перестановке различных компонентов внутри расплава, достигаемой без применения разрушающего напряжения сдвига. Цель состоит в том, чтобы обеспечить равномерное распределение жидких добавок, расплавленных красителей и базовой смолы по всей матрице.
Для этого инженеры используют узкие месильные блоки, специализированные зубчатые миксеры или блистерные кольца. Эти элементы неоднократно разделяют, складывают и рекомбинируют поток расплава. Распределительное смешивание остается краеугольным камнем производства высококачественных цветных маточных смесей.
Экструзия по своей сути является термодинамическим процессом. В то время как внешние нагреватели ствола обеспечивают начальную тепловую энергию для размягчения сырых гранул, подавляющее большинство тепла, выделяемого во время компаундирования, на самом деле возникает в результате механического воздействия самих шнеков.
Это внутреннее выделение тепла известно как вязкая диссипация. Поскольку шнек проталкивает расплав высоковязкого полимера через ограничительные зоны, внутреннее трение генерирует значительное количество тепла. В высокоскоростных промышленных приложениях механическая энергия приводного двигателя преобразуется непосредственно в тепловую энергию внутри расплава. Таким образом, геометрия винта действует как основной регулятор температуры.
Чрезмерно агрессивная конфигурация винта неизбежно приведет к чрезмерному напряжению сдвига и появлению локальных горячих точек. Когда полимер превышает свой удельный порог термического разложения, его молекулярные цепи физически разрываются. Последствия немедленные. Вы увидите серьезную потерю прочности на разрыв, заметное пожелтение и внезапное выделение опасных летучих газов.
Для термочувствительных полимеров шнековый профиль должен быть спроектирован таким образом, чтобы обеспечить мягкое проводящее плавление. Это означает использование меньшего количества блоков для замешивания с высоким сдвигом и оптимизацию зазоров для снижения трения.
Достижение высокой производительности без ущерба для структурной целостности полимера — это окончательный баланс. При переработке расплавов полимеров в них попадает окружающий воздух, поверхностная влага и летучие примеси. Если эти газы не будут эффективно извлечены, получаемая мощность будет серьезно подорвана.
На разгрузочном конце экструдера шнек должен плавно переходить от функции смешивания к функции перекачки. Конечные транспортирующие элементы должны создавать значительное и стабильное давление, чтобы проталкивать вязкий расплав через устройство смены сит и фильеру. Неправильная конфигурация здесь приводит к помпажу, хаотическому состоянию, при котором выходной поток пульсирует и колеблется. Для борьбы с этим рядом с головкой стратегически размещаются транспортирующие элементы с более малым шагом, которые сжимают расплав и стабилизируют градиент давления.
Дегазация в основном зависит от стратегического размещения зон декомпрессии внутри профиля шнека. Когда расплав переходит из зоны смешивания высокого давления в секцию выпуска воздуха, конструкция шнека должна способствовать резкому падению давления. Инженеры достигают этого за счет установки высокочастотных и глубоких конвейерных элементов непосредственно под вакуумным портом.
При использовании большого шага степень заполнения ствола резко снижается. Это создает тонкую, сильно обнаженную пленку расплава на поверхности шнека, максимально увеличивая площадь поверхности, доступную для вакуума. Захваченные газы легко преодолевают поверхностное натяжение и извлекаются.
Универсальный подход – это миф в экструзии полимеров. Разное сырье обладает совершенно разными реологическими свойствами и объемной плотностью. Менеджеры объектов должны обеспечить, чтобы их оборудование было тщательно адаптировано к их конкретным эксплуатационным требованиям с использованием точных инженерных параметров.
Производство мастербатчей требует тонкого баланса. Шнек должен обеспечивать агрессивный диспергирующий сдвиг для измельчения плотных пигментных порошков с последующим обширным распределительным перемешиванием. Эти профили часто имеют несколько последовательных зон смешивания, разделенных стандартными транспортирующими элементами, которые позволяют расплаву отдыхать и слегка охлаждаться между событиями с высоким сдвигом.
Обработка гигроскопичных материалов, таких как полиэтилентерефталат, сопряжена с серьезными химическими проблемами. ПЭТ очень склонен к гидролитическому разложению. Если в фазе расплава присутствует влага, полимерные цепи разрушаются, что приводит к резкой потере характеристической вязкости. Для таких чувствительных применений использование специализированной стандартной практикой является В таком оборудовании, как серия CJWH, используется увеличенное соотношение длины к диаметру, составляющее 48 к 52. Это позволяет разместить несколько зон сверхвысокого вакуума, а блоки для замешивания предназначены для плавления полимера в первую очередь за счет проводимости для сохранения молекулярной массы. двухшнековой линии гранулирования ПЭТ .
Когда мы имеем дело с переработанным пластиком, исходный материал, как известно, непредсказуем. Переизмельченный продукт часто содержит различные уровни влаги, бумажные этикетки и колеблющуюся объемную плотность. Двухшнековая линия гранулирования, предназначенная для переработки отходов, требует очень прочной и щадящей конструкции шнека. Современные машины работают с высоким удельным крутящим моментом и скоростью вращения шнека от 600 до 900 об/мин. Зона подачи должна иметь глубокие элементы для эффективного захвата легких рыхлых хлопьев, а также зоны динамического создания давления для непрерывного проталкивания загрязненного расплава через сита тонкой фильтрации.
Когда качество продукции отличается от стандартных характеристик, операторы часто инстинктивно в первую очередь обращают внимание на настройки температуры. Однако хронические проблемы с качеством часто коренятся в неоптимизированной или физически изношенной геометрии винта.
Присутствие твердых нерасплавленных частиц полимера в конечной таблетке указывает на незавершенный фазовый переход. Обычно это вызвано недостаточной зоной плавления или отсутствием соответствующих элементов для замешивания. Инженерам придется переконфигурировать модульный шнек, включив в него более широкие блоки для замешивания, или перейти к шахматной конфигурации, которая увеличивает подводимую механическую энергию.
Скачки проявляются в резких колебаниях производительности, в результате чего гранулы различаются по размеру и форме. Помпажи в основном вызваны неправильным созданием давления на матрице или изношенными транспортирующими элементами на разгрузочном конце. Если зазор между витками шнека и стенкой цилиндра из-за абразивного износа становится слишком большим, расплав соскальзывает назад. Реконфигурация зоны разгрузки с использованием элементов с более узким шагом может помочь стабилизировать давление.
Черные пятна — это разложившиеся, карбонизированные фрагменты полимера, которые отрываются и загрязняют чистый поток расплава. Этот дефект является прямым следствием мертвых зон внутри профиля шнека. Мертвые зоны возникают там, где геометрия винта не обеспечивает адекватного самоочистки. Полимер застаивается на этих участках, подвергается длительному воздействию высоких температур и в конечном итоге сгорает.
Шнеки экструдера по своей сути являются изнашиваемыми деталями. Со временем непрерывная обработка абразивными наполнителями, такими как карбонат кальция или стекловолокно, приведет к разрушению физической геометрии шнековых витков. Понимание жизненного цикла этих компонентов имеет важное значение для поддержания прибыльности.
Наиболее важным допуском в экструдере является радиальный зазор между внешней витком шнека и внутренней стенкой цилиндра. Поскольку этот зазор увеличивается из-за абразивного износа, возникает утечка. Непосредственными симптомами на заводе являются заметное падение удельной производительности, неизбежное увеличение удельного энергопотребления и серьезное ухудшение качества дисперсионного смешивания.
Продолжать работать с скомпрометированной конструкцией винта – это ложная экономия. Стоимость бракованных материалов, чрезмерное потребление электроэнергии и снижение выходной мощности быстро перевешивают капитальные затраты на модернизацию системы. Инвестиции в специально разработанный профиль шнека мгновенно восстанавливают эффективность перекачки и динамику смешивания.
В тех случаях, когда вся система устарела, инвестиции в современную линию гранулирования обеспечивают существенный возврат инвестиций. Современные машины используют передовую металлургию для обеспечения исключительной износостойкости и точного термоконтроля. Качество вывода никогда не бывает случайным; он тщательно спроектирован на молекулярном уровне с помощью физической геометрии двойного винта. Мы настоятельно рекомендуем руководителям предприятий и инженерам-технологам проверить свои текущие профили винтов или изучить передовые линии, адаптированные к их конкретным требованиям к материалам, проконсультировавшись с экспертами Jwell Recycling.
Хотя современные модульные шнеки обеспечивают значительную эксплуатационную гибкость, единый статический профиль редко бывает оптимальным для всех типов пластмасс. Различные полимеры обладают разными температурами плавления, вязкостью и чувствительностью к сдвигу. Резкое изменение материалов обычно требует физической перенастройки винта. Зоны замешивания должны быть отрегулированы для приложения правильной механической энергии, а зоны вентиляции должны быть модифицированы, чтобы обеспечить сохранение качества продукции.
Идеальное соотношение полностью зависит от конкретного применения обработки. При стандартном составлении компаундов обычно используется соотношение от 36 до 44. Однако очень сложные процессы, такие как реактивная экструзия или операции, требующие интенсивной дегазации летучих веществ, требуют более длительного времени пребывания. В этих специализированных случаях структурно необходимо соотношение 48 или даже выше для достижения полной гомогенизации.
Срок службы винтовых элементов измеряется не строго временем, а абразивностью обрабатываемых материалов. Обработка составами с высокой концентрацией стекловолокон приводит к изнашиванию шнеков значительно быстрее, чем ненаполненные первичные смолы. Элементы необходимо заменять, когда радиальный зазор между шнеком и стенкой цилиндра увеличивается до точки, при которой наблюдается заметное падение объемной производительности.
Транспортирующие элементы имеют непрерывный спиральный полет, предназначенный для продвижения полимера вперед через цилиндр и функционируя во многом как винт Архимеда. И наоборот, месильные блоки действуют как механические тормоза. Они состоят из отдельных смещенных дисков, которые намеренно нарушают прямой поток, применяя интенсивный сдвиг и трение для плавления, измельчения и смешивания полимерной матрицы.
Износ винта увеличивает радиальный зазор между гребнями скребков и стенкой цилиндра. Этот увеличенный зазор позволяет расплаву полимера под давлением течь назад по скребкам, а не перекачиваться вперед. Следовательно, вы столкнетесь с резким снижением производительности, повышением температуры расплава из-за неэффективной транспортировки и плохим качеством смешивания из-за неисправности механизма самоочистки.
Блистерное кольцо представляет собой специализированный ограничительный элемент, размещаемый на валу винта для создания динамического уплотнения. Это заставляет полимер течь через очень узкий зазор у стенки ствола. Инженеры используют блистерные кольца в первую очередь для разделения зон разного давления внутри экструдера, гарантируя, что зоны вакуумной вентиляции остаются изолированными от расположенных выше зон расплава высокого давления, что предотвращает засорение вентиляционных отверстий материалом.


