
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-23 Происхождение:Работает


Растущее значение переработки пластика в современном производстве невозможно переоценить. Последние рыночные данные показывают резкое увеличение доли вторично переработанного контента на 30–50 процентов в упаковочном и автомобильном секторах. В результате ужесточения глобальных экологических требований и резких колебаний цен на сырье переработка промышленного лома получила развитие. Это уже не просто нишевая зеленая инициатива. Это жизненно важная стратегия для поддержания базовой прибыльности.
Однако, когда переработчики пытаются интегрировать большие объемы лома, они быстро обнаруживают суровую реальность в заводских цехах. Устаревшие экструзионные установки просто не могут справиться с нестабильным поведением потока при современном переизмельчении смешанных источников. Хотя использование переработанного лома экономит деньги на бумаге, его нестандартная физическая природа создает огромные механические головные боли. В отличие от первичных гранул, которые имеют однородную форму и вес, переизмельчение, как известно, является непостоянным. Эта непредсказуемость создает серьезные проблемы, связанные с подачей в экструдер. Результат? Постоянные узкие места производства, растущие потери энергии и серьезное ухудшение качества материалов.
Понимание динамики материальных потоков является первым шагом. Инвестиции в подходящую машину для гранулирования пластика — это ключ к преобразованию неоднородного лома в высококачественные однородные гранулы. В этом подробном руководстве подробно рассматривается, как консистенция измельчения влияет на процесс экструзии. Мы раскроем скрытые издержки плохого кормления и подробно расскажем, как стратегическая модернизация оборудования может навсегда решить эти механические проблемы.
Чтобы навсегда решить проблемы с подачей, операторы должны сначала понять, что принципиально отличает повторный измельчение от однородной первичной смолы. Почему застревает? Почему оно растет? Переменные обычно делятся на три отдельные физические категории. Эти факторы определяют, как именно ведет себя материал под действием силы тяжести и механического напряжения.
Процесс измельчения и гранулирования по своей сути создает неровные хлопья неправильной формы. Когда пластиковые детали измельчаются, результирующая геометрия совершенно непредсказуема. Первичные гранулы обычно имеют сферическую или цилиндрическую форму. Это позволяет им перекатываться друг по другу с минимальным трением, как шарикоподшипники. Напротив, плоские, угловатые и удлиненные частицы измельченного материала имеют тенденцию сцепляться. Такое сцепление резко снижает естественную текучесть материала. Это физически предотвращает плавное скольжение лома по стенкам бункера в загрузочную горловину.
Объемная плотность определяется как вес материала на единицу объема. Поскольку измельченный лом имеет неправильную форму и большое количество захваченного воздуха, он обычно имеет гораздо более низкую и сильно варьирующуюся объемную плотность по сравнению с первичным материалом. Например, гранулы первичного полиэтилена могут иметь объемную плотность сыпучего материала 0,60 г/см³. Между тем, для хлопьев гибкой полиэтиленовой пленки плотность может составлять всего 0,05 г/см³. Из-за такого экстремального изменения стандартному экструдеру с гравитационной подачей невероятно сложно поддерживать постоянную подачу. Фактическая масса, поступающая в винт, меняется при каждом повороте.
Во время агрессивной механической грануляции неизбежно образуется микроскопическая пластиковая пыль. Профессионалы отрасли называют это штрафами. Эти частицы создают чрезмерное трение и статическое электричество внутри загрузочной горловины. Материал упорно прилипает к стенкам бункера. Более того, непостоянные хлопья часто задерживают влагу из окружающей среды. Когда эта влага попадает в нагретый экструзионный цилиндр, она мгновенно испаряется. Образующиеся пузырьки газа нарушают поток материала, случайным образом изменяют вязкость расплава и серьезно ухудшают структурную стабильность конечного расплава полимера.
Когда некачественный перемол соответствует стандартному механизму подачи, возникают специфические механические неисправности. Эти сбои приводят не только к остановке производства. Они требуют постоянного и трудоемкого ручного вмешательства со стороны операторов на этаже.
Представьте себе оживленный заводской цех. Экструдер внезапно пересыхает, давление в головке резко падает, и оператору приходится хвататься за резиновый молоток, чтобы ударить по стенке бункера. Этот разочаровывающий сценарий известен как мост. Это происходит, когда зубчатые хлопья низкой плотности сцепляются, образуя структурную арку в самой узкой части бункера. Этот физический мост полностью блокирует питающее отверстие. Крысиные норы – это родственное явление. Здесь материал стекает только через центр бункера. Он оставляет застойный, уплотненный цилиндр материала, прилипающий к внешним стенкам. Обе проблемы полностью останавливают процесс экструзии.
Поскольку объемная плотность измельченного материала сильно варьируется от горсти к горсти, шнек экструдера принимает разное количество массы за один оборот. Эта несогласованность напрямую приводит к всплеску. Помпажи — это опасное состояние, при котором производительность головки непредсказуемо колеблется. Через минуту машинка выталкивает толстую, тяжелую прядь. В следующую минуту он истончается до хрупкой нити. Помпаж нарушает допуски на размеры конечного продукта и вызывает значительные изменения в общей структурной целостности.
Стандартные экструдеры спроектированы для подачи потоком. Они работают исходя из предположения, что бункер остается полным, а сила тяжести обеспечивает постоянную забивку корня шнека. Однако легкий и рыхлый помол часто не падает достаточно быстро, чтобы шнек оставался полным. Это приводит к непреднамеренному голодному кормлению. Шнек вращается без достаточного количества материала для обработки. Это резко снижает общую пропускную способность машины и приводит к потере огромного количества электроэнергии.
| Параметр | Первичные пеллеты | , смешанный помол/хлопья |
|---|---|---|
| Объемная плотность | Высокая и постоянная, около 0,50–0,65 г/см³. | Низкая и сильно варьирующая, часто от 0,05 до 0,30 г/см³. |
| Геометрия частиц | Однородный сферический или цилиндрический | Зубчатые, плоские, удлиненные и переплетающиеся |
| Текучесть | Отлично, ведет себя как жидкость | Плохой, склонен к статическому прилипанию и образованию мостов. |
| Требуемый механизм подачи | Стандартный бункер гравитационной подачи | Принудительные питатели, набивки или каттеры |
| Риск консистенции расплава | Очень низкий | Высокий риск помпажей и термической деградации |
Механические блокировки подачи в бункере не только снижают пределы производительности. Они вызывают бурную цепную реакцию термических и химических разрушений внутри цилиндра экструдера.
Неравномерная подача приводит к нестабильному давлению расплава в матрице. Когда винт заполнен неравномерно, трение сдвига, действующее на пластик, меняется. Поскольку сдвиг отвечает за значительную часть процесса плавления, неравномерный сдвиг приводит к образованию опасных горячих и холодных пятен в расплаве полимера. Холодные пятна приводят к образованию нерасплавленных твердых частиц, загрязняющих конечный продукт. И наоборот, горячие точки вызывают горение, дымление или химическое разложение пластика.
При возникновении перемычек или «крысиных нор» определенные партии материала остаются в зоне подачи гораздо дольше, чем предполагалось. Пластмассы очень чувствительны к своей термической истории. Длительное воздействие высокой температуры без движения вперед приводит к разрыву полимерных цепей в результате разрыва цепи. Эта термическая деградация проявляется в виде черных пятен, сильного обесцвечивания и полной потери механических свойств. Готовые гранулы становятся хрупкими и коммерчески нежизнеспособными.
Помимо непосредственных дефектов материала, непостоянная подача вынуждает двигатель и коробку передач экструдера выдерживать резкие и переменные нагрузки. Когда волна плотного материала внезапно падает в истощенный ствол, двигатель должен мгновенно увеличить крутящий момент, чтобы протолкнуть ее. Эти постоянные, быстрые изменения механических напряжений приводят к преждевременному износу металла. Винтовые витки, внутренняя облицовка ствола и важные упорные подшипники подвергаются сильным нагрузкам, что в конечном итоге приводит к катастрофическим отказам и дорогостоящим простоям в связи с техническим обслуживанием.
Полагаться на стандартные экструдеры с гравитационной подачей для обработки некачественного измельчения — неэффективная и проигрышная битва. Чтобы обеспечить стабильное производство и высококачественную плавку, предприятия должны перейти на специализированное оборудование, разработанное специально для физики переработанных материалов.
Чтобы компенсировать низкую объемную плотность измельченного лома, в современных машинах по переработке отходов используются механические силовые питатели. Вместо того, чтобы пассивно полагаться на силу тяжести, силовой питатель оснащен шнеком с независимым приводом, расположенным внутри бункера. Этот шнек физически сжимает и проталкивает легкий и объемный измельченный материал непосредственно в загрузочное отверстие экструдера. Сильно уплотняя материал, машина обеспечивает постоянную упаковку шнека. Это полностью устраняет перемычки и стабилизирует выходной сигнал.
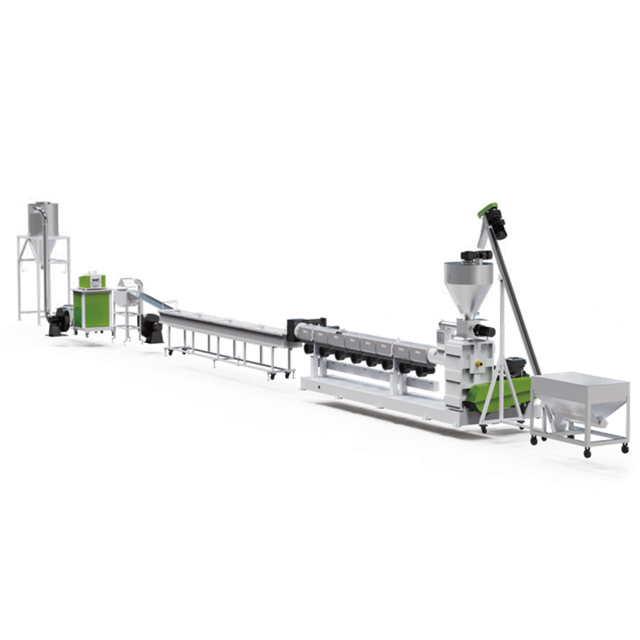
Для очень нестандартных или гибких пластиков, таких как пленки LDPE или тканые мешки, интегрировать режущий компактор в настоятельно рекомендуется Например, в серии JWP используется большой цилиндрический блок, расположенный непосредственно над экструдером. Высокоскоростные вращающиеся лопасти в нижней части уплотнителя создают интенсивное трение. Это действие предварительно нагревает, сушит и уплотняет лом неправильной формы. Центробежная сила затем проталкивает этот полурасплавленный, уплотненный материал непосредственно в шнек экструдера за один непрерывный, очень стабильный этап. Это меняет правила игры в сфере переработки пленки. линию гранулирования пластика .
Переработанный переработанный пластик часто содержит более высокий уровень влаги, остатков печатной краски и поверхностных загрязнений, чем первичный пластик. Под воздействием тепла экструдера эти загрязнения превращаются в летучие газы. Специализированные машины для гранулирования оснащены усовершенствованными двойными или тройными зонами вакуумной дегазации вдоль ствола. Эти мощные системы вентиляции удаляют испаренную влагу и захваченный воздух до того, как пластик достигнет фильерной головки. Это предотвращает появление пустот, пузырей и структурных дефектов в готовых гранулах.
При модернизации предприятия по переработке отходов жесткого пластика выбор правильной архитектуры системы имеет решающее значение для успеха вашей работы. Сюда входят такие материалы, как измельченные бутылки из полиэтилена высокой плотности, полипропиленовые корпуса аккумуляторов или автомобильные детали из АБС-пластика.
Выбор между одношнековыми и двухшнековыми экструдерами во многом зависит от консистенции и уровня загрязнения вашего сырья. Специальная линия гранулирования жесткого пластика, использующая одношнековую установку, такая как одноступенчатая серия JWL, является очень экономически эффективной. Он чрезвычайно эффективен для обработки чистых, предварительно отсортированных жестких пластмасс с умеренной объемной плотностью, часто с оптимизированным соотношением L/D 32:1 или 36:1 для тщательного плавления. И наоборот, двухшнековые экструдеры обеспечивают превосходные возможности дисперсионного смешивания. Вращающиеся в одном направлении шнеки обеспечивают положительное смещение, что делает их идеальными для обработки сильно перемолотых материалов.
Жесткий переизмельченный материал редко бывает идеально чистым. Он часто содержит следы бумажных этикеток, алюминиевой фольги или неплавкого инородного пластика. Линия гранулирования премиум-класса должна включать надежную непрерывную фильтрацию расплава. Гидравлические двухпоршневые устройства смены сит или автоматические самоочищающиеся лазерные фильтры удаляют эти микроскопические загрязнения из расплава полимера, не останавливая производство. Поддержание чистого потока расплава гарантирует, что конечные окатыши соответствуют строгим стандартам качества, необходимым для переработки в замкнутом цикле.
Стандартные экструзионные шнеки предназначены для первичных гранул и не имеют геометрии, необходимой для эффективного измельчения. Специализированные линии оснащены специальными винтовыми профилями, специально разработанными для переработанных материалов. Эти профили часто включают более глубокие питающие каналы в зоне приема для размещения хлопьев с низкой объемной плотностью. Они также используют специальные барьерные зоны, обеспечивающие отделение нерасплавленных твердых частиц от полностью расплавленного полимера.
Хотя современное оборудование для гранулирования является идеальным решением, внедрение строгих протоколов предварительной обработки в заводских цехах значительно повысит эффективность и срок службы вашего экструзионного оборудования.
Основа хорошей подачи в экструдер начинается с гранулятора. Поддержание острых как бритва лезвий гранулятора и использование сит правильного размера гарантируют, что пластиковые хлопья будут аккуратно разрезаны, а не разорваны или растянуты. Чистые разрезы обеспечивают более однородную геометрию частиц с меньшим количеством неровных краев. Это напрямую снижает вероятность засорения бункера и сводит к минимуму образование чрезмерной, проблемной пыли.
Поскольку партии измельченного материала могут сильно различаться по объемной плотности и индексу текучести расплава, прямая подача из гранулятора в экструдер редко рекомендуется. На предприятиях следует использовать большие бункеры-гомогенизаторы или ленточные блендеры для смешивания различных партий измельченного материала. Усредняя объемную плотность и термические свойства для большего объема материала, операторы обеспечивают экструдер гораздо более стабильным и предсказуемым сырьем.
Удаление мелких частиц и влаги перед экструзией значительно улучшает сыпучесть материала. Системы отмывания или воздушные классификаторы используют контролируемые воздушные потоки для отделения легкой пыли от более тяжелых пластиковых хлопьев. Это устраняет статическое прилипание, которое приводит к прилипанию материала к загрузочному отверстию. Кроме того, пропускание гигроскопического повторного измельчения через осушитель обеспечивает удаление поверхностной влаги, предотвращая гидролитическую деградацию полимера на этапе экструзии.
Для руководителей заводов и директоров производств решение вопросов подачи экструдера — не просто техническая необходимость. Это важнейшая финансовая стратегия. Переход на специализированную систему, предназначенную для доизмельчения, превращает переменные отходы в высокодоходный источник дохода.
Скрытые издержки плохого кормления значительны. Каждый раз, когда оператору приходится останавливать рабочий процесс, чтобы вручную очистить мостовой бункер, предприятие теряет ценное производственное время. Помпание и голодание также требуют постоянной ручной регулировки температуры экструдера и скорости шнека. Автоматизированные системы принудительной подачи и уплотнения резаков полностью исключают эти трудоемкие вмешательства. Линия работает непрерывно с минимальным контролем.
На высококонкурентном рынке вторичного пластика стабильность определяет цену. Пеллеты, которые страдают от термического разложения, появления черных пятен или переменного индекса текучести расплава из-за плохой подачи, должны продаваться со значительной скидкой или полностью утилизироваться. Поддерживая стабильное давление и однородную температуру расплава, современные линии гранулирования производят однородные, бездефектные окатыши. Эти высококачественные переработанные пеллеты можно продавать по премиальным рыночным ценам, что напрямую ускоряет срок окупаемости оборудования.
Стандартные экструдеры, которые сталкиваются с непостоянным доизмельчением, потребляют избыточную электроэнергию. Когда машина голодает, массивный приводной двигатель и нагреватели ствола продолжают потреблять полную мощность, производя при этом лишь часть своей потенциальной мощности. Оптимизированная линия гранулирования непрерывного действия обеспечивает полную загрузку шнековых шнеков. Это максимизирует пропускную способность на киловатт-час. Эта повышенная энергоэффективность снижает общую стоимость килограмма переработанного пластика, увеличивая вашу прибыль.
В конечном счете, консистенция измельченного пластика определяет успех или неудачу процесса экструзии. Плохая консистенция материала неизбежно приводит к закупоркам, пульсациям и серьезной термической деградации. Это ухудшает качество конечного продукта и увеличивает эксплуатационные расходы.
Хотя предварительная обработка пластикового лома посредством правильного измельчения, смешивания и сушки очень полезна, модернизация вашего оборудования остается окончательным решением. Использование устаревшего оборудования для переработки современного лома смешанного происхождения является узким местом на пути роста. Инвестируя в высокотехнологичные экструзионные системы, оснащенные силовыми питателями, режущими уплотнителями и шнеками специальной геометрии, переработчики могут превращать самые стойкие потоки отходов в ценные гранулы премиум-класса. Перестаньте бороться со своим устаревшим оборудованием. Оцените свои потоки лома, определите свои цели по пропускной способности и изучите передовые решения по переработке отходов в Jwell, чтобы навсегда оптимизировать свое производство.
Да. Смешивание измельченного сырья с первичными гранулами в соотношении 20/80 или 30/70 может значительно улучшить общую объемную плотность и сыпучесть сырья. Гладкие первичные гранулы помогают транспортировать неровный помол вниз по бункеру, уменьшая образование мостов и всплески в стандартной экструзионной установке.
Хотя она варьируется в зависимости от конкретного полимера, объемная плотность, близкая к плотности первичных гранул, обычно от 0,48 до 0,64 г/см³, идеальна для гравитационной подачи. Материалы с очень низкой плотностью, такие как хлопья пленки, для правильной обработки требуют механической помощи, например устройства принудительной подачи.
Принудительный питатель использует шнек с механическим приводом, расположенный внутри бункера, для физического проталкивания легкого, рыхлого или неоднородного измельченного материала в загрузочное отверстие экструдера. Это постоянное механическое давление гарантирует, что витки винтов всегда будут правильно заполнены, минуя ограничения силы тяжести.
Пульсация обычно вызвана неравномерной объемной плотностью или небольшими закупорками в бункере. Когда шнек захватывает большое и плотное количество материала, производительность резко возрастает. Когда он попадает в пушистый, наполненный воздухом карман, производительность падает. Это приводит к резким колебаниям выходного объема и внутреннего давления в стволе.
Стандартный экструдер предназначен для получения чистых, однородных первичных гранул. Напротив, специализированная установка для переработки отличается специальной геометрией барьерных шнеков, мощными системами принудительной подачи или уплотнения, улучшенной вакуумной дегазацией и усовершенствованной непрерывной фильтрацией расплава. Они специально разработаны для борьбы с физическими несоответствиями и загрязнениями, присущими пластиковому лому.
Объемная плотность рассчитывается путем взятия контейнера известного объема, наполнения его измельченным пластиком без принудительного уплотнения и взвешивания материала. Разделите вес пластика на объем контейнера. Это дает вам объемную плотность, обычно выражаемую в граммах на кубический сантиметр или фунтах на кубический фут. Отслеживание этого показателя помогает операторам соответствующим образом корректировать скорость подачи.
Хотя гидравлический сменщик сеток отлично подходит для фильтрации загрязнений без остановки машины, он не устраняет всплески, вызванные плохой подачей в бункер. Помпажи - это проблема с объемом всасывания. Однако, если помпаж вызван сильно засоренным ручным ситом, создающим сильное противодавление, устройство непрерывной смены сит стабилизирует давление расплава на фильерной головке.


