
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-16 Происхождение:Работает


Внезапные остановки оборудования снижают объемы переработки? Зайдите на любой заводской цех, и вы быстро осознаете суровую правду. Пластиковые отходы редко бывают однородными. Операторы постоянно сталкиваются с различными уровнями влажности и резкими колебаниями объемной плотности. Эти несоответствия каждую минуту нарушают процесс экструзии. Внезапное падение давления расплава на головке штампа заставляет рабочих с трудом регулировать скорость шнека. Тем временем обломанные нити полимера волочатся по цеху, снижая производительность.
В этом руководстве мы подробно разберем, как эти несоответствия материалов влияют на ваш конечный продукт. Что еще более важно, мы исследуем, как интеграция правильного технологического оборудования полностью нейтрализует непредсказуемость сырья. Вы узнаете, как вывести свою линию в устойчивое прибыльное состояние.
При промышленной переработке пластика достижение стабильного режима работы остается конечной инженерной целью. Однако сырье, подаваемое в систему, по своей сути противостоит этой цели. Различия в сырье относятся к физическим и химическим несоответствиям, присутствующим в пластиковых ломах задолго до того, как они достигнут бункера экструдера.
Современный сектор переработки перерабатывает материалы из двух основных потоков. Постиндустриальные отходы, как правило, относительно чисты и предсказуемы. Напротив, бытовые отходы, как известно, беспорядочны. В одном кипе муниципального лома могут содержаться полимеры разных марок, с разными индексами текучести расплава и разными температурами плавления.
Когда эти смешанные партии попадают в загрузочное отверстие, экструдер сталкивается с термодинамическим кошмаром. Он должен обрабатывать материалы, которые ведут себя совершенно по-другому при сильном нагреве и давлении. Например, смесь полиэтилена высокой плотности и полиэтилена низкой плотности будет демонстрировать изменение вязкости во время фазы плавления. Такое локальное изменение вязкости мешает машине поддерживать равномерную производительность. В конечном итоге это приводит к визуальным дефектам конечной гранулы.
Глобальная ситуация в сфере переработки отходов быстро меняется. Недавний анализ рынка указывает на массовый толчок к обязательному включению переработанных материалов в упаковку. Международные бренды обязуются к 2030 году перерабатывать от 25 до 50 процентов материалов. Следовательно, предприятия по переработке все чаще вынуждены перерабатывать низкосортные, сильно смешанные муниципальные тюки. Этот импульс экономики замкнутого цикла усугубляет проблему вариации сырья. Переработчики больше не могут полагаться на чистый и однородный лом для поддержания прибыльности. Обновление управления процессом больше не является обязательным. Это базовое требование для выживания на рынке.
Экструзия — это непрерывный процесс, подчиняющийся строгим термодинамическим принципам. Стандартное экструзионное оборудование спроектировано для работы в установившихся условиях. Входной объем, профили нагрева и скорость вращения шнека должны оставаться совершенно постоянными. Когда свойства сырья колеблются, это хрупкое устойчивое состояние разрушается. Однородность объемной плотности, влажности и типа полимера гарантирует, что трение сдвига, создаваемое шнеком экструдера, остается постоянным. Это основополагающее требование для эффективного и стабильного производства пеллет.
Когда исходные материалы резко меняются, внутренняя механика цилиндра экструдера немедленно реагирует. Экструдер действует как хорошо откалиброванный насос расплава. Таким образом, любое изменение на входе резко меняет динамику давления и температуры в головке штампа.
Изменения объемной плотности напрямую определяют коэффициент заполнения шнека экструдера. Представьте себе плотную партию тяжелого жесткого измельченного материала, за которым внезапно следуют легкие, пушистые хлопья пленки. Винтовые каналы не заполнятся полностью. Это явление известно в цехах как голодное кормление. Это приводит к мгновенному падению давления расплава. И наоборот, внезапный приток плотного материала вызывает резкие скачки давления. Эти скачки проявляются в неравномерной толщине прядей. Они вызывают обрывы прядей, которые требуют повторной заправки вручную, что расстраивает как рабочих, так и конечных покупателей.
Удивительно, но большая часть тепла, необходимого для плавления пластика, не излучается от внешних нагревательных полос. Оно возникает из-за трения сдвига, создаваемого вращающимся винтом. Когда твердость или плотность сырья колеблется, соответственно изменяется и величина трения. Более твердые материалы выделяют высокую температуру сдвига. Это может привести к резкому повышению температуры расплава, что может привести к термическому разложению и появлению едкого запаха горящего полимера. Более мягкие или влажные материалы могут не обеспечивать достаточного трения. Это позволяет нерасплавленным частицам проходить прямо через фильеру.
Влага действует как сильный дестабилизирующий агент. Когда влажное сырье попадает в зону высоких температур, вода быстро превращается в пар. Он экспоненциально увеличивается в объеме. Если внезапный скачок влажности выходит из строя системы вакуумной дегазации ствола, захваченный газ остается во взвешенном состоянии в расплаве полимера. На выходе из матрицы этот газ расширяется. В результате получаются вспененные, полые или высокопористые гранулы. Эти дефектные гранулы не имеют структурной целостности и легко разрушаются во время транспортировки.
Чтобы эффективно контролировать стабильность экструзии, операторы предприятий должны выявить и нейтрализовать три основных источника несоответствия сырья до того, как они достигнут зоны плавления.
Изменение влажности особенно губительно для гигроскопичных полимеров, таких как ПЭТ и нейлон. Тем не менее, это также серьезно затрудняет производство полиолефинов, если поверхностная влажность остается высокой. Промытые сельскохозяйственные пленки или использованные бутылки часто сохраняют непредсказуемый уровень воды. Когда влага попадает в ствол, она поглощает скрытое тепло, изменяя профиль нагрева. В некоторых пластиках избыток воды вызывает гидролиз. Эта химическая реакция разрыва цепи значительно снижает молекулярную массу и физическую прочность материала.
Физическая геометрия лома определяет его объемную плотность, измеряемую в граммах на кубический сантиметр. Тяжелый, жесткий измельченный материал легко подается под действием силы тяжести, эффективно заполняя витки шнека. Напротив, легкие, пушистые хлопья пленки имеют исключительно низкую объемную плотность. Когда материалы низкой плотности сбрасываются в стандартный бункер, они имеют тенденцию слипаться, комковаться или всплывать. Они физически блокируют постоянный объем материала от достижения шнека.
Отработанные пластмассы часто содержат неплавкие загрязнения. К ним относятся бумажные этикетки, мелкая грязь, алюминиевая фольга и тяжелые печатные краски. Поскольку уровни загрязнения сильно колеблются от партии к партии, скорость засорения фильтра расплава становится совершенно непредсказуемой. Быстрое засорение дросселирует поток расплава, вызывая резкие скачки давления на входе. Это вынуждает операторов полностью останавливать производство и менять экраны, нарушая ритм процесса.
| Тип вариации | Общий исходный материал | Первичное воздействие на экструзию | Возникающий в результате дефект гранул |
|---|---|---|---|
| Высокая влажность | Мытые пленки, коммунальные бутылки | Препятствует вакуумной вентиляции, вызывает гидролиз | Полые, хрупкие или пенящиеся гранулы |
| Низкая объемная плотность | Тканые мешки, стретч-пленки | Кормление голодающими, перекрытие бункера | Неравномерные размеры, скачки давления |
| Высокая степень загрязнения | Упаковка с печатью, грязный лом | Быстрое закрытие сетчатого фильтра | Следы ожогов, нерасплавленные гели, низкая производительность |
Современная технология переработки отходов была разработана специально для того, чтобы компенсировать неизбежную несовместимость отходов. Переход от элементарного оборудования к передовому, специально созданному оборудованию является наиболее надежным методом обеспечения эксплуатационной стабильности.
Для борьбы с изменениями объемной плотности в усовершенствованных установках используются механизмы принудительной подачи. В устройствах принудительной подачи используется дополнительный вертикальный шнек, который агрессивно проталкивает легкие материалы в главный шнек экструдера. Это обеспечивает постоянный коэффициент заполнения независимо от естественного гравитационного потока материала. Кроме того, можно интегрировать системы объемного и гравиметрического дозирования. Они точно стабилизируют соотношение всасывания смешанных партий, фиксируя машину в устойчивом состоянии.
Чтобы справиться с неожиданными скачками влажности, высококачественное оборудование имеет увеличенное соотношение длины и диаметра. Они обеспечивают многозонную вакуумную вентиляцию. Благодаря использованию двойных или даже тройных зон дегазации, оснащенных высокопроизводительными жидкостно-кольцевыми вакуумными насосами, система извлекает огромные объемы пара и летучих газов задолго до того, как расплав достигнет фильеры.
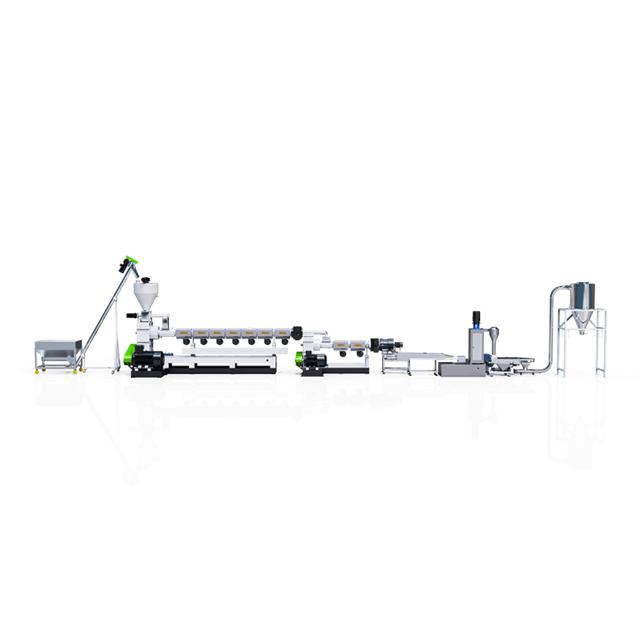
Инвестиции в комплексно спроектированную машину для гранулирования пластика гарантируют, что эти передовые технологии подачи и дегазации будут работать в тандеме. Они допускают изменения исходного сырья, гарантируя, что то, что выходит из фильеры, остается абсолютно стабильным.
Жесткие пластмассы представляют собой уникальный набор технологических препятствий, которые полностью отличаются от гибких пленок. Такие материалы, как трубы высокой плотности, литые отходы и корпуса электронных устройств, требуют особых инженерных подходов.
Жесткий переизмельченный материал перед экструзией обычно обрабатывается через измельчитель и гранулятор. Полученные чешуйки имеют разную толщину стенок и зубчатую форму. Кроме того, жесткие пластмассы часто содержат большое количество неорганических наполнителей или модификаторов ударной вязкости. Эти добавки создают локальные изменения индекса текучести расплава. Они требуют интенсивного дисперсионного перемешивания для достижения действительно однородного расплава.
Стандартные одноступенчатые экструдеры часто не справляются с обработкой жестких пластиков с высокой вариабельностью и загрязнением. Оптимальным архитектурным решением является двухступенчатая компоновка экструдера.
В этой надежной конфигурации основной материнский экструдер работает с более высокой частотой вращения и увеличенным соотношением длины к диаметру, обычно около 36:1. Он полностью посвящает свою энергию плавлению, смешиванию и первичной дегазации. Затем расплавленный полимер проталкивается через устройство смены первичного сита во вторичный экструдер. Этот вторичный ствол работает на гораздо более низких оборотах. Он обеспечивает бережную откачку, вторичную вакуумную дегазацию и финальную стадию сверхтонкой фильтрации расплава. Такое разделение обязанностей предотвращает чрезмерный сдвиговой нагрев. Это гарантирует, что резкие скачки давления во время первичной фазы плавления никогда не достигнут фильерной головки. Использование специальной системы гранулирования жесткого пластика дает операторам дополнительное время смешивания и производительность фильтрации, необходимые для стабилизации сильно загрязненных потоков.
Гибкие пластмассы представляют собой задачу, противоположную жесткой перешлифовке. Такие материалы, как стрейч-пленки, тканые сумки и рафия, имеют одну определяющую характеристику. Они имеют невероятно низкую объемную плотность.
Когда легкие пленки подаются в стандартный гравитационный бункер, материалу просто не хватает массы, чтобы протолкнуть его в шнековые лопасти. Проблема усугубляется тем, что тепло трения, исходящее от подающего канала, может привести к преждевременному размягчению пленки. Это создает прочный пластиковый мостик, который полностью блокирует дальнейшее поступление материала. Экструдер немедленно отключается, в результате чего давление расплава падает до нуля и полностью останавливается производство.
Режущий компактор действует как узкоспециализированный блок предварительного кондиционирования, встроенный непосредственно в загрузочное отверстие экструдера. Он обрабатывает легкие материалы с объемной плотностью всего 0,03 грамма на кубический сантиметр. Он состоит из большого вертикального барабана, оснащенного высокоскоростными вращающимися лопастями в основании. Когда рыхлый материал подается в барабан, вращающиеся ножи агрессивно нарезают материал, одновременно генерируя интенсивное тепло от трения.
Это локальное тепло удаляет поверхностную влагу и доводит пластик до точки размягчения. Центробежная сила, создаваемая лопастями, уплотняет этот размягченный материал. Он нагнетает пластик непосредственно в шнек экструдера с постоянной и равномерной скоростью. Благодаря предварительному нагреву, сушке и уплотнению материала за один этап режущий уплотнитель полностью нейтрализует изменения объемной плотности. Чтобы противодействовать нестабильности корма, инвестируйте в надежную линию гранулирования пластика, которая преобразует непредсказуемый плавающий пух в очень стабильный и стабильный корм.
Оценивая модернизацию оборудования для предприятия по переработке отходов, лица, принимающие решения, должны выходить далеко за рамки базовых характеристик производительности. Истинная мера высококачественной машины заключается в ее способности обрабатывать различные исходные материалы, не требуя постоянного ручного вмешательства. Чтобы поддерживать устойчивую экструзию, современные системы переработки используют несколько важных инженерных функций.
Поскольку загрязнение является неизбежной реальностью в бытовых отходах, остановка машины для ручной очистки и замены фильтровальных сеток экономически разрушительна. Поскольку неплавящиеся примеси скапливаются на фильтрующем экране, давление расплава внутри бочки резко возрастает. Если давление сильно колеблется, это вызывает помпаж в головке.
Двухпоршневые устройства непрерывной смены сит являются золотым стандартом в отрасли. В отличие от ручных систем, требующих полного отключения, двухпоршневые системы позволяют расплаву непрерывно проходить через одну фильтрующую камеру, в то время как другая очищается и заменяется. Переключение происходит за доли секунды. Это гарантирует, что давление расплава остается стабильным, исключая внезапные падения производительности, которые нарушают последующее гранулирование.
Стабильность современной экструзии во многом зависит от интеллектуальной автоматизации. Системы усовершенствованного программируемого логического контроллера действуют как центральная нервная система линии. Они постоянно контролируют такие важные показатели, как сила тока двигателя, давление расплава и температурные зоны. Если система обнаруживает падение давления, указывающее на уменьшение объемной плотности в загрузочном горловине, она автоматически связывается с системой дозирования, чтобы увеличить скорость подачи. Этот механизм обратной связи с обратной связью снимает с рабочих необходимость ручной регулировки. Это обеспечивает очень стабильное течение расплава.
Заключительный этап резки расплава полимера на гранулы очень чувствителен к стабильности экструзии. Выбор метода резки должен соответствовать характеристикам текучести материала.
Для руководителей предприятий и финансовых директоров переход на сложную экструзионную технологию представляет собой значительные капитальные затраты. Однако при расчете рентабельности инвестиций необходимо учитывать скрытые затраты, связанные с изменением сырья. Хронические простои оборудования, неэффективность труда и сильное снижение стоимости продукции уничтожают прибыль.
На предприятиях, использующих устаревшее оборудование, изменение исходного сырья напрямую коррелирует с потерями рабочего времени. Когда партия материала с высоким содержанием влаги вызывает сильное пенообразование, операторы вынуждены останавливать линию, чтобы восстановить вакуумное давление. Сильное загрязнение приводит к быстрому ослеплению экрана, что требует замены экрана вручную, что занимает от 15 до 30 минут каждый раз. Внедряя передовые технологии, предприятия значительно повышают общую эффективность оборудования. Стабильная экструзия снижает необходимость постоянного контроля со стороны человека. Работу можно перераспределить на контроль качества или предварительную сортировку.
Конечная цель любой операции по переработке отходов — производство гранул, которые могут служить прямой заменой первичной смолы. Конечные производители требуют строгих спецификаций. Они требуют однородного размера гранул, отсутствия внутренних пустот и стабильных механических свойств. Когда изменение исходного сырья вызывает колебания температуры и давления, полученные гранулы страдают от термического разложения и пористости. Переработчики затем вынуждены продавать их с огромной скидкой.
Используя специализированное, устойчивое к изменениям оборудование, операторы гарантируют, что даже очень нестабильные муниципальные тюки обрабатываются с точным контролем температуры и агрессивной дегазацией. В результате получаются плотные, однородные гранулы премиум-класса, которые продаются по самым высоким рыночным ценам. Это обеспечивает быструю финансовую окупаемость инвестиций в оборудование.
| Показатель производительности | Переменный лом при переработке обычного оборудования | Переменный лом при переработке современного оборудования |
|---|---|---|
| Эффективность безотказной работы | От 60 до 70 процентов из-за частых остановок для смены сит и разрывов нитей. | Более 90 процентов благодаря непрерывной фильтрации и автоматическому контролю давления. |
| Требование к рабочей силе | Высокий. Требуются специальные операторы для ручной регулировки скорости подачи и фиксации прядей. | Низкий. Автоматизированные системы осуществляют корректировку; операторы просто следят за интерфейсом. |
| Качество пеллет | Переменная. Склонен к образованию полых гранул, разным размерам и термическому разложению. | Премиум. Твердые, однородные гранулы со стабильной характеристической вязкостью и индексом текучести расплава. |
Разнообразие исходного сырья является неизбежной реальностью в современной сфере переработки пластика. Это особенно актуально, поскольку отрасль активно переходит на переработку сложных бытовых отходов. Однако нестабильность экструзии не должна диктовать ваш производственный график. Сопоставление вашего конкретного профиля лома с правильной архитектурой машины является окончательным решением этой проблемы.
Усовершенствованные системы, оснащенные режущими уплотнителями, двухступенчатыми экструдерами и непрерывной фильтрацией расплава, легко справляются с изменениями влажности и плотности. Они превращают непредсказуемый пух и загрязненные твердые частицы в стабильные и ценные переработанные гранулы. Чтобы защитить свою прибыль и максимизировать производительность, оцените текущие потоки материалов сегодня. Мы настоятельно рекомендуем посетить Jwell Recycling , чтобы проконсультироваться со специалистами по экструзии и подобрать оборудование, идеально подходящее для вашего предприятия.
Помпаж в первую очередь вызван резкими изменениями объемной плотности и влажности поступающего сырья. При подаче легких или рыхлых материалов в стандартный бункер они не равномерно заполняют витки шнека. Это приводит к недостаточной подаче, что приводит к непредсказуемому падению и скачку давления расплава внутри цилиндра экструдера. Внезапное попадание материала с высоким содержанием влаги также приводит к образованию пара, который нарушает устойчивый поток расплава полимера.
Режущий компактор действует как усовершенствованная система предварительной подготовки легких и гибких пластмасс. Используя высокоскоростные вращающиеся лезвия, он генерирует тепло трения для одновременной резки, сушки и уплотнения рыхлых материалов, таких как сельскохозяйственная пленка. Уплотняя материал перед его поступлением в экструдер, уплотнитель обеспечивает равномерную принудительную подачу непосредственно в шнек. Это полностью нейтрализует нестабильность, вызванную низкой объемной плотностью.
Двухступенчатая система настоятельно рекомендуется при переработке сильно загрязненного или высоковлажного сырья, например, жестких пластиков, бывших в употреблении. Первичный экструдер осуществляет начальное плавление и первичную дегазацию. Между тем, вторичный, более медленно вращающийся экструдер обеспечивает дополнительную тонкую фильтрацию и мягкую стабилизацию перед резкой. Этот двухэтапный процесс гарантирует гомогенизацию лома с высокой степенью изменчивости без прерывания процесса.
Хотя существуют универсальные машины, использование одной системы для обработки как тяжелых жестких пластиков, так и легких гибких пленок часто ставит под угрозу стабильность экструзии. Жесткое перешлифование требует стандартной подачи через бункер и специальной геометрии шнеков. Гибкие пленки требуют механизмов принудительной подачи, таких как режущий компактор. Для достижения максимальной операционной эффективности предприятиям следует инвестировать в выделенные линии, оптимизированные с учетом конкретных физических характеристик первичного сырья.
Влага очень губительна для расплавов полимеров. Если сырье с различным уровнем влажности поступает в экструдер и не вентилируется должным образом, захваченная вода превращается в пар под высоким давлением. В таких материалах, как ПЭТ, это вызывает гидролитическую деградацию, необратимо ослабляющую механические свойства. В случае других пластиков захваченный пар приводит к вспениванию на фильерной головке. В результате образуются полые, хрупкие и пористые гранулы, которые плохо работают в машинах для литья под давлением и имеют значительно более низкую рыночную стоимость.
Контроль влажности требует многоэтапного инженерного подхода. Во-первых, расположенные выше по течению системы предварительной сушки или режущие уплотнители удаляют поверхностную воду с помощью тепла трения. Во-вторых, цилиндр экструдера должен быть оборудован многозонной вакуумной вентиляцией. Высокопроизводительные жидкостно-кольцевые вакуумные насосы вытягивают пар и летучие газы из расплава до того, как пластик достигнет фильерной головки. Это обеспечивает получение твердой конечной гранулы без пустот.
Давление расплава колеблется под действием трех основных факторов. Во-первых, непостоянная объемная плотность приводит к неравномерному заполнению шнека, что приводит к голоданию корма. Во-вторых, высокие уровни загрязнения быстро ослепляют фильтрационные сетки, вызывая образование узких мест и резкий скачок давления вверх по потоку. Наконец, неравномерная скорость подачи из-за плохо откалиброванных систем дозирования нарушает устойчивое состояние насоса расплава, что приводит к ошибочным показаниям давления на головке.


