
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-30 Происхождение:Работает


Полиэтилен низкой плотности остается одним из наиболее востребованных пластиков во всем мире, служащим основой для упаковочных пленок, сельскохозяйственных чехлов и пакетов для розничной торговли. Тем не менее, несмотря на повсеместное распространение, переработка этого материала представляет собой серьезное оперативное препятствие, главным образом из-за одной постоянной проблемы: загрязнения. Постпотребительский или постпромышленный лом, поступающий на предприятие, практически никогда не бывает в чистом виде. Вместо этого он обычно переплетается с абразивной грязью, захваченной влагой, разлагающимися органическими отходами и несовместимыми типами полимеров.
Недавний анализ рынка указывает на критический переломный момент в секторе переработки пластмасс. Благодаря строгим требованиям расширенной ответственности производителей и амбициозным целям корпоративного устойчивого развития спрос на переработанный пластик премиум-класса растет. Однако отраслевые отчеты подчеркивают суровую реальность: подавляющее большинство доступного гибкого лома сильно загрязнено, что создает серьезные узкие места в цепочке поставок. Это неравенство представляет собой выгодную возможность. Предприятия, оснащенные передовыми технологиями обеззараживания и фильтрации для переработки этого «грязного» лома в гранулы высокой чистоты и без запаха, в настоящее время способны получать огромную прибыль и доминировать на рынке.
Если комплексные загрязнители не нейтрализуются систематически, они резко ухудшат молекулярную структуру готовых переработанных гранул, делая их совершенно бесполезными для дорогостоящего производственного применения. Чтобы преодолеть эту проблему, операторы объектов должны выйти за рамки базовых настроек и инвестировать в точно спроектированные технологии. В этом подробном руководстве подробно описано, как примеси нарушают целостность полимера, и описаны механические вмешательства, необходимые для их эффективной фильтрации.
Прежде чем анализировать воздействие на экструзионное оборудование на выходе, необходимо классифицировать конкретные типы примесей, проникающих в поток отходов. Бывшие в употреблении материалы редко имеют один тип дефекта. Скорее, загрязнители обычно делятся на три отдельные научные категории, каждая из которых требует уникального механического решения.
В муниципальных сортировочных центрах гибкие пленки часто упаковываются вместе с полиэтиленом высокой плотности, полипропиленом и полиэтилентерефталатом. Основная опасность здесь заключается в несмешиваемости полимеров и значительном различии термических свойств. Например, в то время как полиэтилен низкой плотности плавно плавится при температуре около 110 градусов по Цельсию, полиэтилентерефталат остается полностью твердым до тех пор, пока не достигнет температуры, превышающей 260 градусов по Цельсию. Когда эта смешанная пластиковая матрица поступает в экструдер, нерасплавленные полимеры действуют как разрушительные инородные тела, нарушая однородную кристаллическую структуру окружающего расплава.
Рассмотрите возможность получения тюков сельскохозяйственной мульчирующей пленки. Обычно они покрыты абразивной почвой, песком и мелкими камнями. Помимо этих неорганических угроз, муниципальная упаковка пищевых продуктов содержит большое количество органических загрязнителей, таких как разлагающиеся остатки пищи, биологические вещества и испорченные бумажные этикетки. Кроме того, влага действует как очень разрушительный невидимый загрязнитель. Поскольку гибкие пленки имеют огромное соотношение площади поверхности к объему, они улавливают и удерживают значительное количество воды, которая резко превращается в пар во время термической обработки.
Некоторые промышленные упаковочные пленки действуют как губки, впитывая масла, агрессивные растворители и сельскохозяйственные пестициды на протяжении всего срока службы. Если в процессе переработки не удается извлечь или нейтрализовать эти соединения, опасные химические вещества навсегда останутся запертыми внутри пластиковой матрицы. Эти захваченные химические вещества не только создают серьезные риски для безопасности и соблюдения нормативных требований, но и активно изменяют долгосрочную стабильность и профиль безопасности полимера.
Когда операторы завода загружают загрязненный лом в стандартную, простую экструзионную систему, в которой отсутствует надлежащая предварительная обработка и глубокая фильтрация, качество получаемой продукции ухудшается измеримым, часто катастрофическим. Последствия плохой обработки можно количественно оценить по трем основным параметрам.
Производители экструзионной пленки ценят этот конкретный полимер за его исключительную гибкость, высокое удлинение при разрыве и ударопрочность. Когда полимеры-изгои проникают в смесь, они не могут связываться на молекулярном уровне, создавая микроскопические концентраторы напряжений по всему материалу. Следовательно, когда оператор пытается пропустить эти поврежденные гранулы через линию экструзии пленки с раздувом, пузырек расплава становится очень нестабильным. Пленка становится хрупкой, часто рвется при минимальном натяжении полотна, что приводит к дорогостоящим остановкам производства и потере материала.
Неорганическая грязь, мелкий песок и остатки бумажного клея не плавятся внутри цилиндра экструдера. Вместо этого, подвергаясь сильному нагреву и сдвигу, они обугливаются. Этот процесс горения проявляется в виде твердых гелей, черных пятен и общего мутного изменения цвета готовых гранул. Продукты с эстетическим ущербом имеют очень низкую рыночную стоимость, поскольку их нельзя использовать для производства прозрачных, полупрозрачных или ярко окрашенных потребительских товаров, что вынуждает переработчиков превращать их в дешевые толстостенные промышленные трубы или черные мешки для мусора.
Органические остатки и захваченная влага вызывают сильное выделение газов во время фазы плавления. Когда вода превращается в пар, а органика распадается на летучие органические соединения, они отчаянно пытаются выбраться из расплавленного пластика. Без адекватной механической вентиляции готовые гранулы затвердевают вокруг этих микроскопических газовых карманов, образуя полые пустоты. Эти легкие, структурно ненадежные гранулы вызывают неравномерную подачу в машины для литья под давлением и имеют неприятный стойкий запах, отпугивающий потенциальных покупателей.
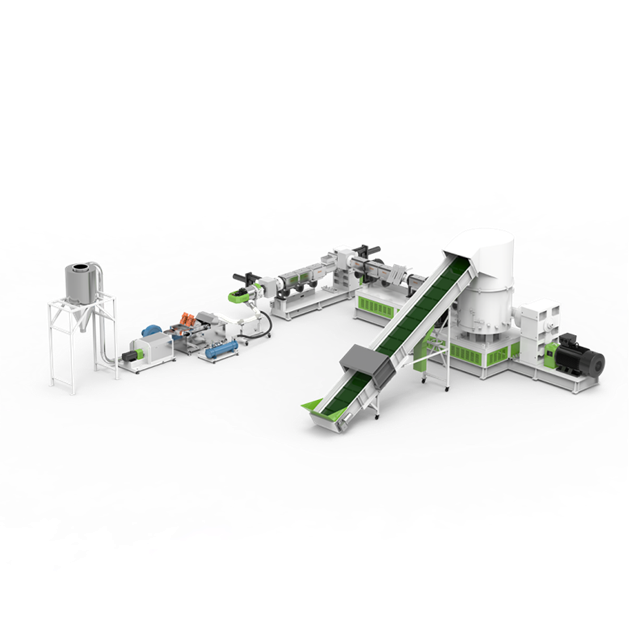
Чтобы предотвратить попадание разрушительных элементов на чувствительную стадию термической экструзии, рабочий процесс переработки должен начинаться с агрессивной механической и химической очистки. Стандартная сухая сортировка совершенно недостаточна для гибких пленок. Внедрение высокоэффективной системы мойки отходов пластика разработана специально для борьбы с абразивами, прилипшими маслами и органическими веществами, уникальными для этого материала.
Профессиональная установка мойки предполагает последовательные целевые этапы для достижения максимальной чистоты. Высокоскоростные фрикционные моечные машины используют быстро вращающиеся лопасти для интенсивного удаления стойкой грязи и бумажных этикеток. После этого в резервуарах сепарации «погружение-плавание» используется удельный вес различных материалов. Легкий целевой полимер всплывает на поверхность, а более плотные загрязнения, такие как стекло, металлические осколки и тяжелый пластик, опускаются, что облегчает их извлечение. Наконец, необходимо использовать агрессивные центробежные и термические системы сушки для удаления лишней воды, гарантируя, что хлопья перейдут на следующую фазу с содержанием влаги строго ниже 3 процентов.
Необработанные отходы обычно поступают на опрокидывающийся пол в плотно сжатых тюках неправильной формы. Попытка подать эти массивные спутанные листы непосредственно в линию мойки или экструдер гарантирует немедленные механические засоры, неустойчивые профили плавления и резкие скачки энергопотребления, которые могут повредить приводные двигатели.
Интеграция мощного измельчителя пластиковой пленки на предварительных этапах решает этот логистический кошмар. Благодаря универсальной одновальной конструкции с высокоточными вращающимися лезвиями измельчитель измельчает объемные отходы на однородные, удобные для обработки хлопья. Такое критическое уменьшение размера обеспечивает стабильный и предсказуемый поток материала, предотвращая чередование перегрузки и голодания последующего оборудования. В частности, хлопья одинакового размера подвергают значительно большую площадь поверхности воздействию воды и трению в моечных баках, что приводит к экспоненциально более глубокой очистке.
Сердцем любой профессиональной операции по переработке отходов является этап термической экструзии. Это критический момент, когда промытые и измельченные хлопья подвергаются высокой температуре, плавятся, глубоко фильтруются и превращаются в товарный товар. Чтобы эффективно бороться с остаточными микроскопическими примесями, руководители предприятий должны уделять первоочередное внимание конкретным инженерным функциям при выборе машины для гранулирования пластика..
Даже после тщательной центробежной сушки следовые количества внутренней влаги и летучих печатных красок остаются в полимерной матрице. Усовершенствованный экструдер решает эту проблему за счет высокотехнологичных зон вакуумной дегазации, стратегически расположенных вдоль цилиндра. Когда материал достигает расплавленного состояния, мощные вакуумные насосы активно вытягивают водяной пар и низкомолекулярные мономеры до того, как пластик достигнет фильерной головки. Эта агрессивная экстракция гарантирует, что полученные гранулы будут твердыми, невероятно плотными и не будут содержать пустот, которые приводят к сбоям в последующем производстве.
Фильтрация расплава служит надежным механическим барьером против твердых, нерасплавленных загрязнений. Когда полимер превращается в высоковязкую жидкость, он пропускается под огромным давлением через прецизионный сменщик сит. Эти микронные стальные сетки предназначены для улавливания микроскопической грязи, карбонизированных частиц и следов постороннего пластика. Для сильно загрязненных отходов потребления необходимы двухпоршневые устройства непрерывной смены сит. Они позволяют операторам заменять засоренные фильтрующие сетки без остановки производства, тем самым поддерживая стабильное давление расплава и максимально увеличивая время безотказной работы оборудования.
При выделении капитала для промышленного оборудования по переработке отходов покупка базового автономного экструдера редко бывает достаточной для работы с уникальной физикой гибких пленок. Поскольку эти материалы обладают высокой эластичностью и чрезвычайно низкой объемной плотностью, их очень сложно перерабатывать с использованием стандартных бункеров с гравитационной подачей. Предприятиям, стремящимся к выпуску продукции премиум-класса, следует инвестировать в полностью интегрированную линию гранулирования пластика, специально предназначенную для гибкой упаковки.
| Характеристики | Стандартный экструдер, | Усовершенствованная линия гранулирования (серия JWP) |
|---|---|---|
| Механизм подачи | Бункер с гравитационной подачей (склонен к застреванию и всплытию) | Интегрированный резак-компактор (принудительная центробежная подача) |
| Контроль влажности | Базовая вентиляция атмосферы | Предварительная сушка в уплотнителе плюс зоны дегазации с высоким вакуумом. |
| Система фильтрации | Ручная смена экрана (требуется выключение машины) | Двухпоршневой сменщик сит непрерывного действия (бесперебойное производство) |
| Окончательное качество пеллет | Непостоянный размер, потенциальные пустоты, высокий риск появления черных пятен. | Однородные, плотные, высокоэстетичные лентикулярные гранулы. |
Самым существенным препятствием при переработке хлопьев пленки является их эффективная подача в шнек экструдера. Легкие хлопья имеют тенденцию слипаться или плавать в традиционных бункерах. Современная линия серии JWP решает эту проблему за счет установки фрезы-компактора непосредственно над зоной подачи. Внутри этого барабана высокоскоростные вращающиеся лезвия создают интенсивное механическое трение, одновременно разрезая, предварительно высушивая и уплотняя рыхлые хлопья в тяжелые полурасплавленные гранулы. Затем центробежная сила непрерывно вдавливает этот уплотненный материал непосредственно в шнек, гарантируя очень стабильную и максимальную скорость подачи.
Внутренняя геометрия шнека экструдера не может быть стандартной. Он должен быть тщательно спроектирован с учетом конкретного индекса текучести расплава и термической чувствительности целевого полимера. Оптимизированный профиль шнека имеет специальные барьерные зоны и секции смешивания, предназначенные для бережной гомогенизации расплава, обеспечивая равномерное распределение примесей, а не образование слабых мест. Кроме того, система торцовой резки с водяным кольцом общепризнана в качестве отраслевого стандарта. Высокоскоростные вращающиеся ножи разрезают расплавленный полимер сразу же, как только он выходит из фильеры, мгновенно выбрасывая горячие гранулы наружу в циркулирующее кольцо охлажденной воды. В результате быстрой закалки получаются однородные, гладкие и очень эстетичные гранулы.
Конечная цель преодоления загрязнения — производство продукта коммерческого уровня, обеспечивающего превосходную финансовую отдачу. Систематически применяя строгую фазу предварительной обработки наряду с современной технологией экструзии, переработчики могут полностью нейтрализовать вредное воздействие грязи, влаги и перекрестного смешивания полимеров.
Премиальный, незагрязненный переработанный материал имеет самую высокую цену на мировом товарном рынке. Когда производители покупают эти гранулы, они ожидают точных характеристик относительно плотности, прочности на разрыв и визуальной прозрачности. Пеллеты, производимые с помощью передовых систем фильтрации и дегазации, легко соответствуют этим строгим критериям, что позволяет продавать их в дорогостоящих производственных секторах. Область применения варьируется от прочных промышленных мусорных вкладышей и высокоэластичных сельскохозяйственных мульчирующих пленок до прочных строительных мембран и вторичной розничной упаковки. В конечном счете, преобразование сильно загрязненного лома в материал класса А не только способствует развитию экономики замкнутого цикла, но и обеспечивает долгосрочную прибыльность перерабатывающего предприятия.
Хотя встреча с примесями в потоках бытовых или сельскохозяйственных отходов практически неизбежна, она не должна влиять на качество конечного продукта. Если ничего не контролировать, грязь, влага и некачественные полимеры будут агрессивно ухудшать как механическую прочность, так и эстетическую привлекательность ваших переработанных гранул. Однако, понимая молекулярное воздействие этих загрязнителей и инвестируя в правильную, специально разработанную технологию, операторы предприятий могут восстановить полный контроль над качеством своей продукции. Использование комплексной технологической линии, оснащенной надежным измельчителем, интенсивной промывкой, глубокой вакуумной дегазацией и непрерывной фильтрацией расплава, позволит вам превратить самые сложные отходы в высокорентабельные переработанные гранулы премиум-класса.
Готовы переработать сильно загрязненный лом в переработанные пеллеты премиум-класса с высокой прибылью? Оцените свою текущую установку и изучите весь спектр передовых решений: от высокоэффективных измельчителей до полностью интегрированных экструзионных систем. Посетите Jwell Recycling, чтобы подобрать именно то оборудование, которое соответствует вашим эксплуатационным требованиям.
Хотя современное экструзионное оборудование использует непрерывную фильтрацию расплава для удаления твердых примесей и вакуумную дегазацию для извлечения влаги и летучих газов, оно не может достичь оптимальных результатов в изоляции. Сильные загрязнения требуют тщательной предварительной обработки. Использование промышленных систем промывки и специального оборудования для измельчения обеспечивает адекватную подготовку материала, предотвращая перегрузку экструдера и позволяя производить гранулы высшего качества без дефектов.
Хотя оба они принадлежат к семейству полиэтиленов, они демонстрируют совершенно разные молекулярные плотности, кристаллические структуры и поведение при плавлении. Незначительное включение может сносно сочетаться в зависимости от конечного применения. Однако более высокие концентрации загрязнения значительно изменят индекс текучести расплава партии. Это структурное столкновение делает полученные гранулы заметно более жесткими, менее прозрачными и совершенно непригодными для применения в качестве высокоэластичной пленки или пленки, полученной экструзией экструзией.
Пузырьки, пустоты или пенообразование внутри переработанных гранул почти всегда вызваны захваченной влагой или летучими органическими газами, быстро расширяющимися на этапе охлаждения. Этот серьезный структурный дефект указывает на то, что хлопья либо не были должным образом высушены перед экструзией, либо на том, что в перерабатывающем оборудовании отсутствует эффективная система вакуумной дегазации, способная извлекать расширяющиеся газы из расплава полимера до того, как он выйдет из фильерной головки.
Стандартные механически переработанные гибкие пластмассы, как правило, не одобрены для использования в прямом контакте с пищевыми продуктами. Это ограничение связано с неизбежным риском миграции опасных веществ, химических остатков или непищевых добавок из исходного потока отходов потребления в конечный продукт. Для получения пищевой сертификации необходимы узкоспециализированные технологии суперочистки и обеззараживания, которые выходят далеко за рамки возможностей стандартных линий мойки и гранулирования.
Обеспечение качества на предприятии по переработке отходов обычно включает тестирование индекса текучести расплава, чтобы гарантировать постоянство течения материала во время вторичного производства. Инженеры также выполняют анализ зольности, чтобы определить процент неорганических загрязнений, оставшихся в полимере, а также визуальный осмотр образцов пленки, полученной экструзией с раздувом, на наличие черных пятен, нерасплавленных гелей и общую прозрачность.
Для стабильной экструзии и качественного производства пеллет влажность поступающих хлопьев должна быть строго ниже 3 процентов. Излишняя влага вызывает сильное гидролитическое разложение и пенообразование. В современных установках на линии промывки используются центробежные сушилки с последующим интенсивным фрикционным нагревом встроенного резака-компактора, чтобы обеспечить достаточную сушку материала перед подачей в шнек экструдера.


