
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-23 Происхождение:Работает


Современные предприятия по рекуперации материалов сталкиваются с постоянной эксплуатационной проблемой. Присущая им изменчивость бытовых и промышленных пластиковых отходов создает серьезные и непредсказуемые узкие места в ежедневной производительности. Ручное вмешательство, изолированное устаревшее оборудование и непоследовательная подача материала приводят к колебаниям урожайности. Вы также сталкиваетесь с непредвиденными простоями и ухудшением качества конечной продукции. Передовые технологии переработки способствуют развитию экономики замкнутого цикла. Они устраняют разрыв между первоначальным дизайном материала, высокоточной сепарацией и автоматизированной переработкой. Инвестиции в комплексную автоматизацию линий по переработке пластика больше не являются просто вопросом повышения эффективности. Он действует как базовое требование для достижения предсказуемого, масштабируемого и экономически эффективного результата. Руководителям предприятий нужны надежные системы, позволяющие справляться с различными уровнями загрязнения без постоянной ручной регулировки. Автоматизация заменяет догадки непрерывным управлением с помощью датчиков.
Стабильная производительность в контексте коммерческой переработки означает минимальную разницу в тоннах в час. Для этого требуется постоянный сорт окатышей, предсказуемое время безотказной работы и минимизация прямых эксплуатационных затрат. Когда эти факторы колеблются, эффективность предприятия падает. Понимание коренных причин этой нестабильности помогает операторам нацеливаться на конкретные обновления. Ручные процессы просто не могут достаточно быстро реагировать на изменение физических свойств поступающих кип отходов.
Ручная или плохо регулируемая подача приводит к тяжелым механическим нагрузкам на технологическое оборудование. Операторам часто сложно поддерживать постоянный поток материала на подающих конвейерах. Это приводит к периодам голодания, за которыми следуют внезапные всплески. Эти скачки перегружают измельчители и экструдеры. Затем оборудование автоматически отключается для защиты двигателей, в противном случае происходит чрезмерный износ режущих лезвий и валов ротора. Постоянные запуски и остановки нарушают весь производственный поток. Это значительно снижает общую ежедневную производительность и увеличивает частоту заточки и замены лезвий.
Рассмотрим механику стандартного одновального измельчителя. Когда огромная группа уплотненных ПЭТ-бутылок одновременно ударяется о ротор, мощность усилителя резко возрастает. Ручной оператор не может вытащить материал обратно. Машина заклинивает. Очистка застрявшего измельчителя требует полной процедуры блокировки и маркировки, что приводит к потере нескольких часов производственного времени. Автоматизированные системы подачи используют датчики нагрузки для контроля потребляемой мощности измельчителя в режиме реального времени, замедляя или реверсируя подающий конвейер до того, как произойдет застревание.
Этап стирки представляет собой уникальные проблемы. Работа с многослойной упаковкой и тюками с высокой степенью загрязнения требует точного контроля. Тонкие слои некоторых упаковок могут преждевременно расслаиваться во время стирки, если условия слишком агрессивны. Ручной контроль не позволяет регулировать параметры трения, дозирования химикатов и температуры в режиме реального времени. Отсутствие точности приводит к неполной очистке или нежелательной потере материала. В конечном итоге вы получаете более высокий процент некондиционного материала, который необходимо переработать или отправить на свалку.
В типичной установке горячей стирки поддержание точной концентрации каустической соды и температуры воды определяет эффективность удаления клея и масел. Если температура падает из-за попадания в резервуар большой партии холодного материала, ручные операторы редко улавливают его вовремя. Полученная партия хлопьев будет содержать остатки клея. Эти клеи позже сгорают в экструдере, вызывая появление черных пятен на готовых гранулах. Автоматизация постоянно контролирует эти переменные, впрыскивая пар или химикаты именно тогда, когда это необходимо.
Конкретные технологические вмешательства заменяют ручные догадки автоматизированной точностью. Сосредоточение внимания на интегрированной конструкции машины гарантирует бесперебойную совместную работу всех компонентов для стабилизации производительности. Вам нужна система, в которой измельчитель общается с моечной машиной, а моечная машина общается с экструдером.
Автоматические системы отсоединения проводов безопасно справляются с большими мощностями. Они снижают прямые эксплуатационные расходы и устраняют узкие места при первоначальном питании. Эти системы исключают ручной труд, необходимый для резки и вытягивания стальной проволоки из уплотненных тюков. Это ускоряет начальный этап обработки и устраняет серьезную угрозу безопасности на производстве. Оптические сортировщики и распознавание на основе искусственного интеллекта дополнительно стабилизируют чистоту сырья перед его подачей в измельчитель. Они гарантируют, что в дальнейшем будут использоваться только правильные типы полимеров.
Системы обратной связи с обратной связью между измельчителями, конвейерами и экструдерами воплощают полностью интегрированную конструкцию машины. Частотно-регулируемые приводы (ЧРП) и датчики нагрузки автоматически регулируют скорость конвейера для поддержания постоянной оптимальной скорости подачи. Если измельчитель обнаруживает перегрузку, конвейер автоматически замедляется. Это предотвращает застревание и обеспечивает стабильную подачу материала к последующему оборудованию. Балансировка нагрузки обеспечивает работу всей линии с максимальной устойчивой производительностью без нагрузки на отдельные двигатели.
| Эксплуатационные показатели | Ручное управление | Автоматическая балансировка нагрузки |
|---|---|---|
| Скорость конвейера | Статический, требует ручной настройки | Динамический, регулируется с помощью VFD в зависимости от нагрузки |
| Шредер Усилитель Draw | Высокая вариабельность, частые пики | Стабильно, в оптимальном диапазоне |
| Частота джемов | Высокий, требует очистки вручную | Около нуля, автореверс предотвращает застревание |
| Стабильность пропускной способности | Колебания до 30% в час | Поддерживается в пределах 5% от целевой мощности |
Автоматизация в системе гранулирования пластика включает контроль давления расплава, автоматическую смену сеток и регулировку скорости гранулирования под водой. Эти автоматические микрорегулировки предотвращают замерзание поверхности матрицы и обеспечивают равномерную геометрию гранул. Постоянная фильтрация расплава и точная скорость резки максимизируют коммерческую ценность конечного продукта. Вы производите высококачественные окатыши, соответствующие строгим отраслевым стандартам по насыпной плотности и показателю текучести расплава.
Когда загрязнение попадает на сито экструдера, давление расплава быстро возрастает. В более старой системе оператор смотрит на датчик и вручную меняет экран. Это останавливает производство. Автоматизированный сменщик сит непрерывного действия определяет перепад давления и гидравлически перемещает чистое сито на место, не останавливая поток расплава. Скорость лезвия гранулятора также автоматически регулируется в соответствии с точной скоростью экструзии, предотвращая образование длинных частиц или мелких частиц.
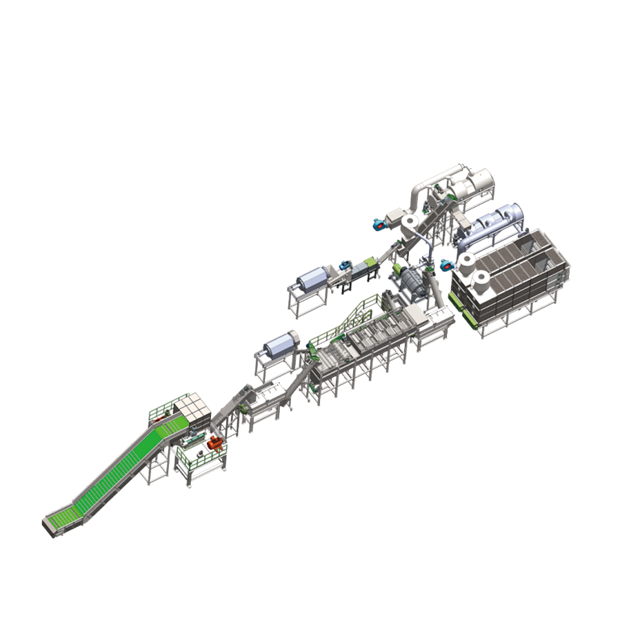
Соединение конкретных функций автоматизации с измеримыми бизнес-результатами помогает оправдать модернизацию оборудования. Сосредоточьтесь на том, как эти технологии улучшают пропускную способность, качество и время безотказной работы. Вам необходимо взглянуть на данные, генерируемые машинами, чтобы понять их истинное влияние на вашу повседневную деятельность.
Новое использование цифровых двойников позволяет предприятиям моделировать и оптимизировать конструкцию инструментов и производственную линию без нарушения физического производства. Алгоритмы искусственного интеллекта анализируют исторические данные о производительности для оптимизации параметров машины. Это напрямую экономит производственный материал, энергию и время обработки. Эти цифровые инструменты предоставляют полезную информацию, которая ведет к постоянному совершенствованию и повышению общей производительности.
Цифровой двойник моделирует точную физическую планировку вашего завода. Вы можете запустить моделирование, чтобы увидеть, что произойдет, если вы увеличите пропускную способность фрикционной шайбы на 15%. Программное обеспечение сообщит вам, сможет ли система термической сушки справиться с дополнительной нагрузкой по влажности. Это предотвращает внесение физических изменений, которые могут вызвать неожиданные узкие места в дальнейшем.
Автоматизация стандартизирует качество продукции для соответствия строгим спецификациям сырья, требуемым механическими, термолизными, химическими и биологическими методами переработки. Последовательная подготовка сырья позволяет этим передовым методам работать эффективно. Автоматизированная сортировка и очистка гарантируют, что материал, поступающий в эти процессы, не содержит загрязнений. Химическим переработчикам требуются строго определенные уровни влажности и чистоты, которых просто невозможно достичь при ручной сортировке.
Автоматизированное дозирование и регулирование химикатов на линии мойки пластика обеспечивают соблюдение строгих стандартов переработки пищевых продуктов. Точный контроль параметров очистки гарантирует тщательное удаление загрязнений. Переход на автоматизированный контроль качества существенно снижает объем некондиционного материала. Вы увеличиваете выход высококачественного, соответствующего требованиям переработанного пластика.
Традиционное техническое обслуживание, направленное на устранение неполадок, приводит к непредсказуемым простоям и потерям производства. Автоматический мониторинг вибрации и температуры обеспечивает прогнозирующие оповещения, которые предотвращают катастрофический отказ оборудования. Выявляя потенциальные проблемы до того, как они приведут к поломке, предприятия могут запланировать техническое обслуживание во время планового простоя. Это стабилизирует долгосрочные ежемесячные показатели выпуска.
Датчики вибрации, установленные на главном редукторе экструдера, обнаруживают микроскопические изменения частот подшипников. За несколько недель до того, как подшипник действительно выйдет из строя, система предупреждает команду технического обслуживания. Они могут заказать запасную деталь и запланировать ремонт на смену выходного дня. Это позволяет избежать поломок в середине недели, которые могут привести к остановке производства на несколько дней в ожидании запчастей.
Оценка поставщиков требует выхода за рамки первоначальных спецификаций оборудования и оценки общих возможностей интеграции. Вам нужен партнер, который понимает, как данные передаются между различными этапами обработки.
Программное обеспечение с открытой архитектурой и возможностью подключения API позволяет новой моечной линии взаимодействовать с существующим оборудованием, расположенным выше и ниже по потоку. Сотрудничество с производителем линий для мойки пластика , который отдает приоритет унифицированной, интегрированной конструкции машины, лучше, чем поиск разрозненных, разрозненных компонентов оборудования. Оцените послужной список производителя по конкретным типам полимеров, которые перерабатывает ваше предприятие. Их оборудование должно обрабатывать ваш уникальный материальный поток.
Спросите потенциальных поставщиков об их системах управления. Используют ли они собственные ПЛК, которые привязывают вас к своим контрактам на обслуживание, или используют стандартные отраслевые платформы? Может ли их программное обеспечение центральной диспетчерской извлекать данные из существующих уничтожителей? По-настоящему интегрированная система обеспечивает единую панель управления для всего предприятия, вместо того, чтобы заставлять операторов контролировать пять разных экранов.
Выбирайте системы, позволяющие поэтапную автоматизацию для эффективного управления капитальными затратами. Начав с автоматизированной подачи и позднее перейдя на автоматизированную сортировку, предприятия могут распределить затраты с течением времени. Модульные конструкции обеспечивают гибкость адаптации к меняющимся требованиям рынка и технологическим достижениям. Возможно, сегодня вам не нужна оптическая сортировка на базе искусственного интеллекта, но завтра в вашей схеме конвейера должно оставаться физическое пространство для нее.
Капитальный ремонт линии по переработке отходов связан с реалиями реализации, которые необходимо учитывать, чтобы обеспечить успешный переход. Вы столкнетесь с проблемами физической установки и изменениями в рабочей силе.
Высокие первоначальные затраты на автоматизацию требуют тщательного планирования. Рассчитайте рентабельность инвестиций на основе сокращения трудозатрат, снижения энергопотребления и более высоких цен на высококачественные и стабильные пеллеты. Реалистичная оценка часто показывает, что долгосрочная экономия и увеличение доходов быстро компенсируют первоначальные инвестиции. Экономия энергии за счет двигателей с частотно-регулируемым приводом может значительно снизить ежемесячные счета за коммунальные услуги.
Сопротивление операторов и нехватка навыков создают значительные риски во время внедрения. Смягчите эту ситуацию, используя комплексные программы обучения поставщиков. Перевод персонала из ручного труда в системных мониторов. Предоставьте им возможность контролировать автоматизированные процессы и вмешиваться только в случае необходимости. Надлежащее обучение обеспечивает плавный переход к рабочему процессу и максимизирует преимущества новой технологии.
Автоматизация не может исправить принципиально неперерабатываемое сырье. Установите строгие спецификации входящего материала, чтобы автоматическая линия работала в пределах заданных допусков. Хотя автоматизированные системы могут обрабатывать определенную степень изменчивости, сильно загрязненные или непригодные материалы все равно будут вызывать проблемы. Четкие спецификации защищают оборудование и поддерживают качество продукции. Если поставщик отправляет тюки с 40% загрязнением ПВХ на линию ПЭТ, даже лучшим оптическим сортировщикам будет сложно поддерживать производительность.
Ответ: Срок окупаемости инвестиций обычно составляет от 18 до 36 месяцев в зависимости от масштаба. В этом расчете основное внимание уделяется экономии труда, повышению энергоэффективности и возможности устанавливать более высокие цены на стабильно высококачественные пеллеты.
Ответ: Автоматизация позволяет в режиме реального времени регулировать температуру воды, трение и дозировку химикатов. Такая точность предотвращает преждевременное расслоение многослойных материалов и обеспечивает постоянную чистоту на протяжении всего процесса стирки.
Ответ: Автоматическое отсоединение проводов увеличивает пропускную способность за счет эффективной обработки больших объемов материала. Это устраняет риски безопасности ручного труда, связанные с этапом разрыва тюков, сокращая затраты на рабочую силу и возможные претензии по травмам.
Ответ: Хотя оптические сортировщики и автоматическое отсоединение проводов помогают контролировать загрязнение, серьезное загрязнение по-прежнему требует предварительной сортировки или применения специализированных химикатов/термолиза. Автоматизация имеет пределы и не может обрабатывать материалы, которые принципиально не подлежат вторичной переработке.
Ответ: Автоматизированные системы гранулирования оснащены автоматической сменой сит и точной регулировкой давления расплава. Эти элементы управления предотвращают непредвиденные простои и обеспечивают одинаковый размер и качество гранул, стабилизируя конечную производительность.
Ответ: Цифровые двойники — это виртуальные модели, имитирующие поток материала и производительность машины. Они оптимизируют конструкцию инструмента и работу линии, не нарушая физическое производство, сокращая потребление энергии, отходы материалов и время простоя оборудования.


